



認定溶接センターの舞台裏:Lenoxバンドソーブレード量産の秘密
MSC Lenox認定溶接センターは昨年114,000本のバンドソーブレードを生産し、その多くが当日受注・当日出荷でした。7人の溶接士チームが如何にこれを達成したか? LenoxとMSC双方に聞きました。
「バンドソーブレードの良し悪しは、それを繋ぐ溶接次第です」とマット・ラクロワ氏は指摘します。
「Lenox工場でバンドソーコイルを完璧に製造しても、ゼロ欠陥で出荷されます」とLenox Industrial Tools(Stanley Black & Decker傘下)商業建設・産業用電動工具アクセサリー担当マーケティング副社長のラクロワ氏。「しかしブレード溶接が不適切なら、実機装着や難削材切削の瞬間にその溶接が破断します。結局ブレードが折れ、顧客を失望させます。」
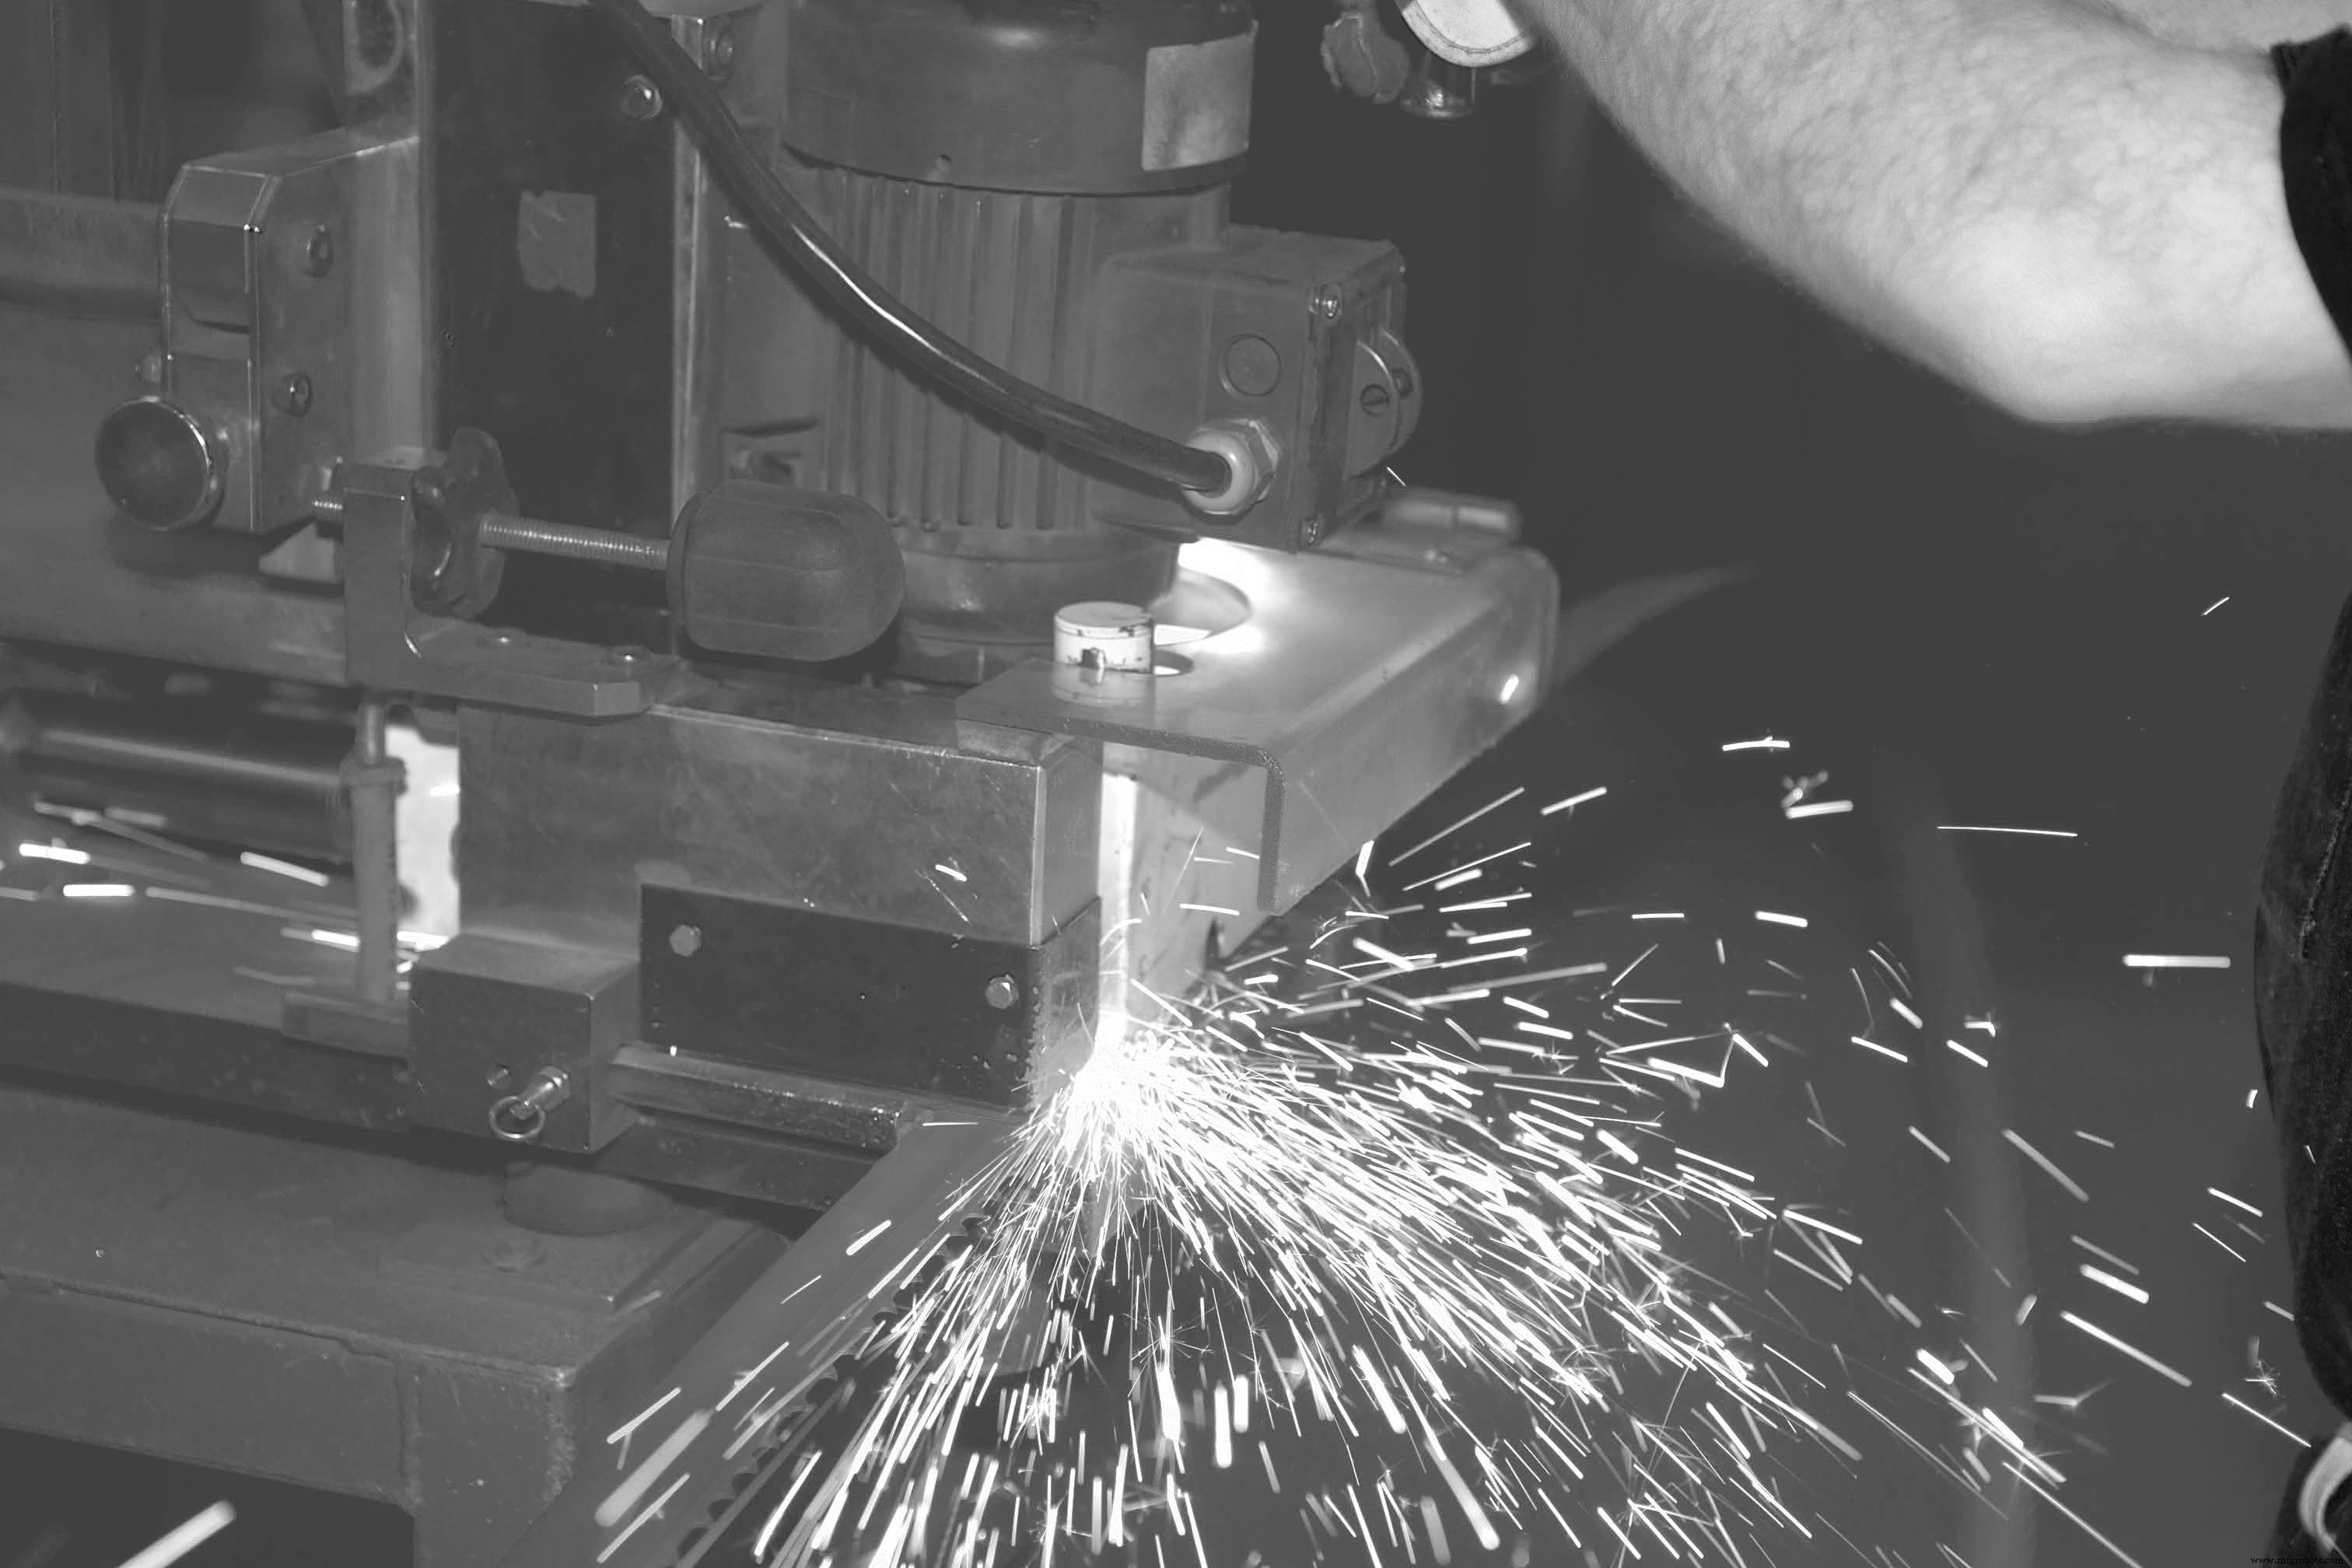
ミシガン州ウォーレンのMSC Lenox認定溶接センターでは、完璧な溶接を毎回実現することで「ブレードがその仕事を効果的に果たせる」とラクロワ氏は言います。
このセンターはMSC Industrialが全額出資・運営し、Lenox認定溶接センターになるための厳格な要件プロセスをクリアしました。20,000平方フィート(約1,860㎡)の施設は、Lenoxプログラム内最大規模の溶接センターであり、四半期ごとのLenoxレビュー(溶接士、設備・作業場、Lenox105年の歴史を冠する製品ブレード)を通じて認定を維持しています。
完璧なバンドソーブレード溶接を毎回実現するために
「何でも10万個生産するのは膨大な仕事です。ウォーレンでは溶接士チームがLenoxバンドソーブレードのみを終日製造しています」とLenoxナショナルアカウントディレクターのブライアン・ルーク氏。「専用施設であることが、筋肉記憶、細部への注意、品質を生みます。」
細部への注意が不可欠だと、Lenoxソーイングソリューショングループシニアセールスマネージャーのジェローム・マクドノー氏は付け加えます。
「溶接で鍵なのは一貫性——毎回同じことをすることです。」
それが繰り返しどう見えるか? 必須項目を挙げます:
- ブレードを毎回同じようにクランプする。
- ブレード切断時、真っ直ぐなエッジを確保する。
- そのエッジをもう一方のエッジと合わせる時、二つの真っ直ぐなエッジが接合される。
- 機械のクランプ圧が正しいことを確認する。
- 溶接機を理想的な熱・時間まで上げる。
- 機械内に異物がないことを確認する。
「これら全てが整っていれば、良質な溶接ができる確率は高い」とマクドノー氏。MSCセンターでは「溶接品質の一貫性が極めて高く、毎回高品質ブレードを溶接できています。」
Lenoxプログラム:指導、教育、検査に依拠
Lenoxは認定溶接センタープログラムを進化させ、MSCのようなディストリビューターが顧客向け最高品質ブレードを製造できるようにしています。
これには、ディストリビューターセンターをマサチューセッツ州イーストロングメドウのLenox本社グローバル溶接オペレーションと同様にセットアップすることだけでなく、認定センターの溶接士が同地のLenox溶接学校でトレーニングを受けることを義務付けています。
マクドノー氏はトレーニングプログラムを料理に例えます:「キッチンを完璧に整えても、いざ料理する段になると、少しの指導とトレーニングが必要です。」
 難しい切削でお困りですか? LenoxのSawCalcで適切なブレードと最適な切削条件を算出しましょう。
センターが溶接品質を維持しているか定期的にチェックすることも同様に重要だとマクドノー氏。四半期ごとに、全Lenox認定溶接センターの溶接士がサンプルを品質保証ラボへ送付します。
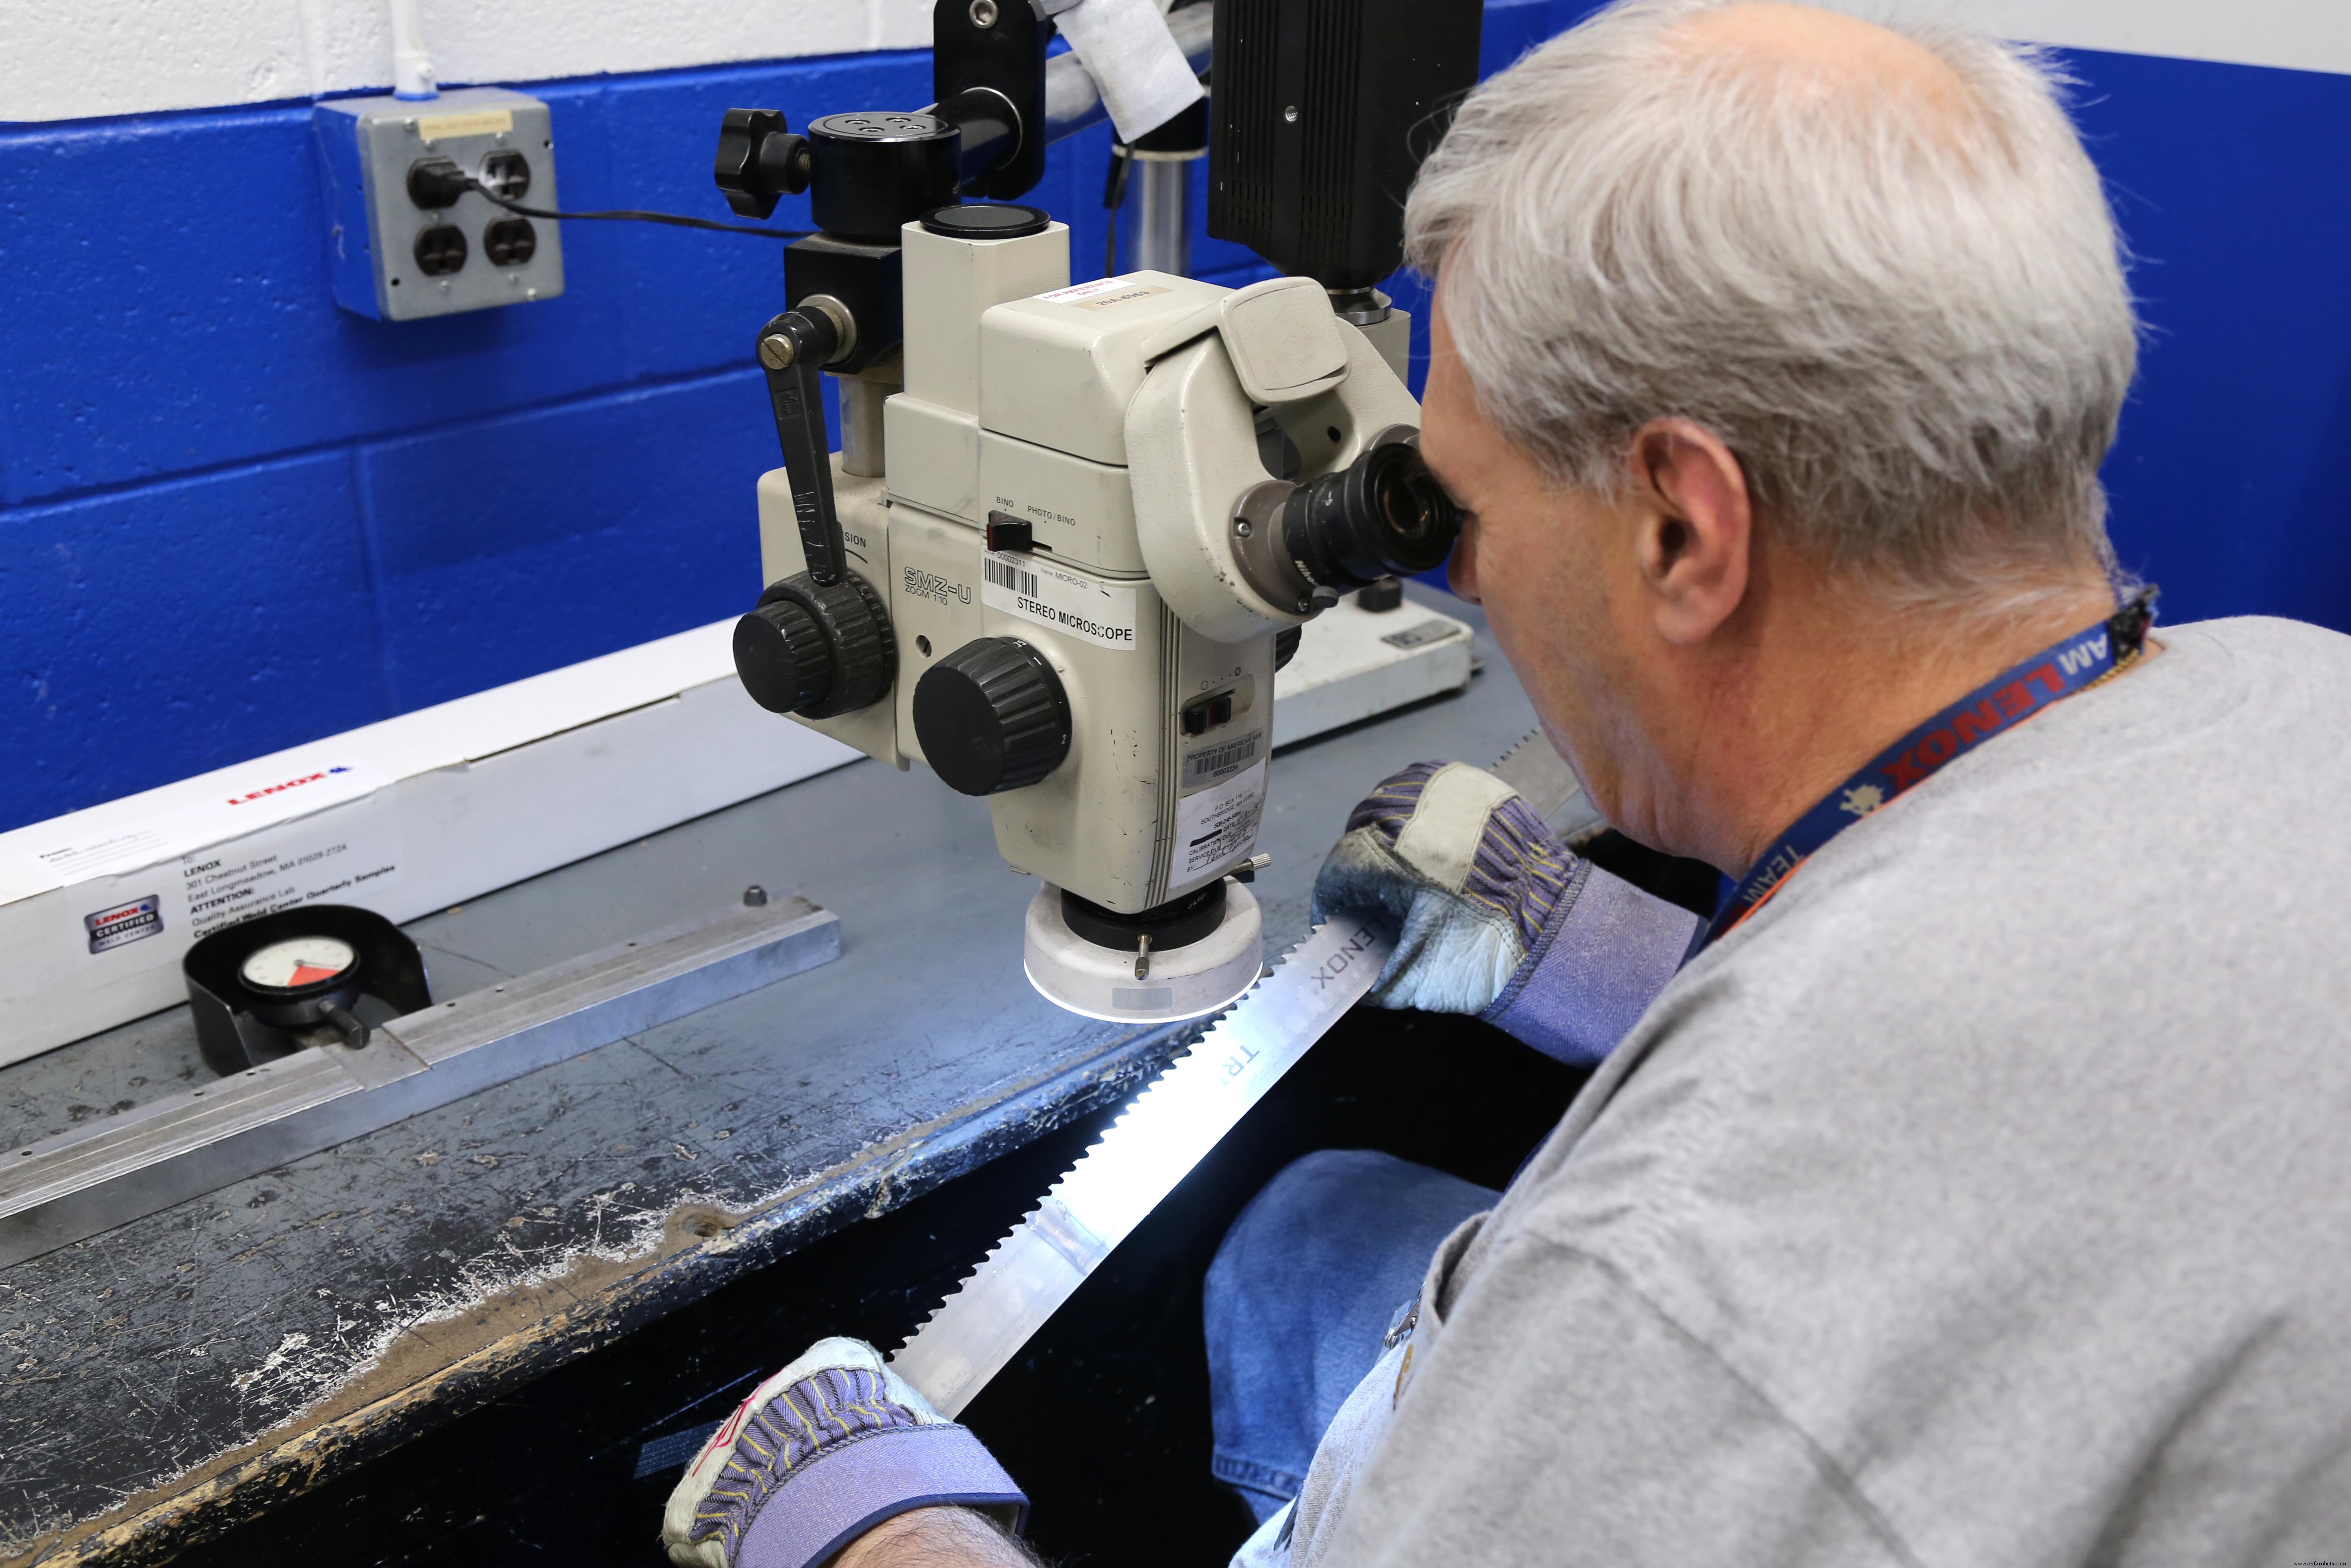
ラボではLenox品質保証技術者が各溶接を顕微鏡で観察します。
「これら分析で溶接のあらゆる問題・懸念を検出できます。」
技術者は視覚・構造分析シリーズで溶接をレビューし、例えば過熱による脆化や、加熱不足による弱さを判定します。
Lenox QAラボでの溶接サンプル検査内容
こうした溶接作業の重要なレビューが、ディストリビューター製造・販売の全ブレードがLenoxの14検査基準を満たすことを保証するとマクドノー氏。
「目視検査、物理検査、必要に応じて溶接部の微細組織検査を行います。」
物理検査では、カムバーゲージでブレード材料本体の湾曲を測定。ベンドテスターで溶接品質と仕上げを検証し、破壊ツイストテスターで溶接強度と品質をチェックします。
「破壊ツイストテストでブレードが破損すれば、溶接部微細組織検査を行い、破損原因を特定します。」
テスト詳細は溶接士とディストリビューター経営陣双方に共有され、一貫性向上と繰り返し高品質溶接の実現を支援します。
プロジェクトに最適なバンドソーブレードが分からない? 「バンドソーイングソリューションガイド」で詳細を。
Lenoxは年4回、ソーイングアプリケーションスペシャリストを各ディストリビューター認定センターへ派遣し、施設監査を実施します。
監査では、センター溶接士が品質ブレード溶接に必要な手順を遵守しているか、全Lenox検査項目を実施しているか、作業場清掃と設備メンテナンスが行き届いているかを確認します。
「典型的な問題は溶接機メンテナンス不足です」とマクドノー氏。溶接デブリや他の潜在的汚染物質が蓄積し、「良い溶接を妨げます。」
MSCとLenoxが高品質バンドソーブレードを迅速に製造する方法
「Lenoxとは非常に密に連携しています」とMSC Lenox認定溶接センターで14年間スーパーバイザーを務めるダリル・スオカス氏。「ラボへブレードを送り、微細組織検査を依頼することを躊躇いません。」
このプロセスがセンターの品質基準維持に役立つとスオカス氏。
「溶接に問題があれば、根本原因へたどり着きたい。溶接側の問題か、顧客の切削方法側の問題かは関係なく、『直したい。でなければ顧客は同じ問題を繰り返すだけだから』。」
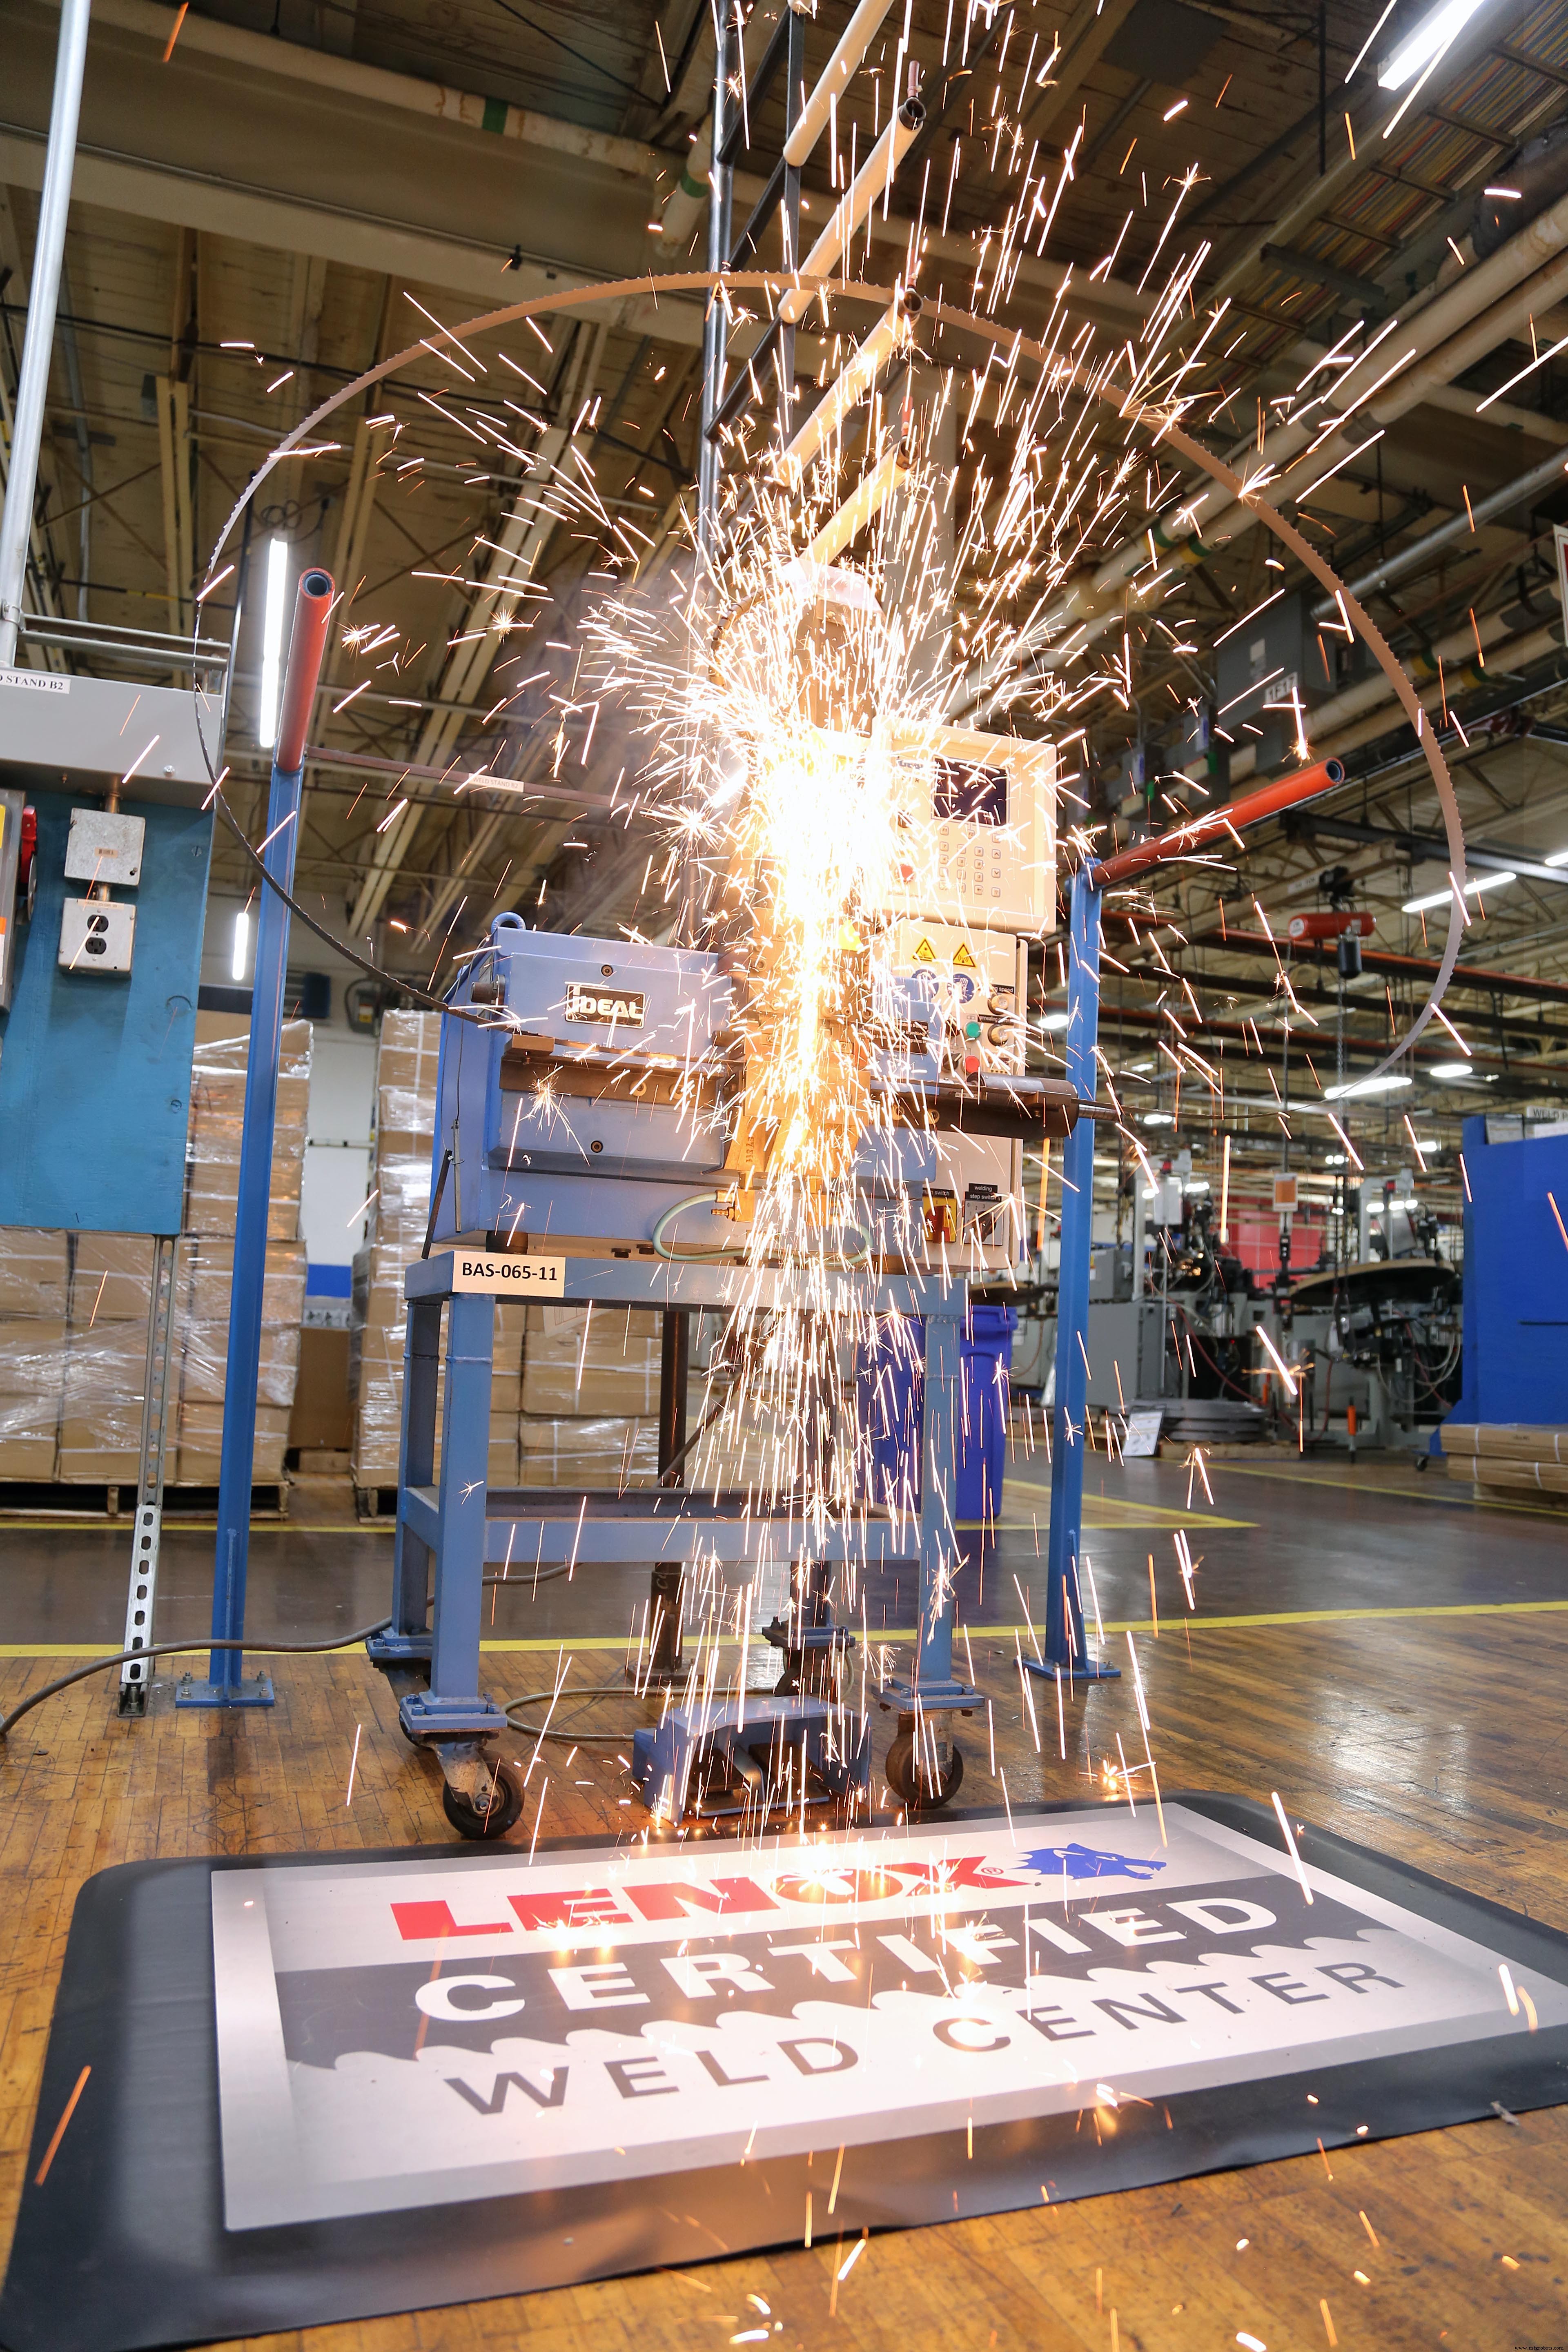
溶接センターは、切削作業で特殊またはカスタム品が必要な顧客向けにブレードを製造します。
問題解決は運営の鍵だと、MSCカスタマーケア担当副社長キム・シャックレット氏。顧客が迅速かつコスト効率良く解決したいニーズを持てば、溶接センターはそれに応えます。
「特注・カスタムと聞けば数日〜数週間と思われがちですが、当センターなら24時間以内にカスタムブレードを製作可能です。」
「標準バンドソーブレードから完全カスタム、その中間まで、あらゆる注文に高品質で迅速対応できます」とシャックレット氏。「Lenox認定溶接センターチームが全力で取り組み、顧客ケアに情熱を注いでいます。」
これが可能なのは、センターが180種類以上のLenoxコイルを在庫しているからです。MSC溶接士が製作できる範囲は無限大だとスオカス氏は言います——「顧客は一度に20本買って棚で錆びるのを待つ必要がありません。今日2本注文し、来週また2本、と必要分だけ発注できます。」
午後4時(東部時間)までに注文が入れば、通常当日中に溶接済みブレードを出荷します。
必要な分だけ少量発注し、迅速に入手できることは顧客の予算負担を軽減すると氏。
「この出荷ポリシーこそが真のセーフティネットです」とラクロワ氏。
「バンドソーイングは工場で最もエキサイティングな作業ではないかもしれませんが、多くの場合『最初の工程』です。ブレードが手元になければ、作業は瞬時に止まり、他の全ての下流工程が動けません。
アクスル、ピストン、ギア——何を作るにせよ、手元に高品質ブレードがなければ完成しません。」
Lenox溶接済みバンドソーブレードサービスと迅速納品の詳細はmscdirect.comで。
貴社製造現場でバンドソー作業はどれほど重要ですか? 切削でどんな独自の課題がありますか?
産業技術