



短納期で高品質な航空機エンジンを届ける:精密加工の最前線
航空機製造シリーズ第1弾として、エンジン部品とコンポーネントに焦点を当て、工具メーカーが日々顧客の実課題をどう解決しているかを紹介します。また、現在の航空宇宙部品製造の現場で何が起きているかを深く掘り下げます。
航空宇宙・防衛産業の現状は? 迅速な航空機製造とオンタイム納入へのプレッシャーは現実のものですが、障害とコストを伴います。
部品加工レベルでは、耐熱材料と複合材料の切削が極めて困難です。したがって、航空宇宙メーカーはプロセスエンジニアリング、マシンプログラミング、工具選定において非常に戦略的でなければならないと、インタビューした3大工具メーカーは口を揃えます。
戦略的アプローチは、個々の部品が75,000ドルする鍛造品が当たり前のジェットエンジンの複雑なコンポーネントすべてに当てはまります。スクラップは高コストで避けたい選択肢です。スピードは必須ですが、予測可能で信頼性の高い結果が優先されます。
航空宇宙・防衛:生産増強には先進工具戦略が必要
「OEMが生産レートを上げる中、サプライヤーが生産拡大に困難を抱えるリスクは残る」と、デロイト航空宇宙部門リーダーのRobin Lineberger氏は「2019年グローバル航空宇宙・防衛産業見通し」報告書で述べています。「この課題を克服するには、サプライチェーン強化、効果的なプログラム管理、生産性と効率を高める先進技術の活用に焦点を深めるべきだ。」
同報告書では、2018年は約1,600機、2019年はさらに100機多い納入を予測しています。生産需要は、より高スループットと複合加工機の使用を意味します。報告書が挙げる「先進技術」には、工程内センサーベース計測、高速多軸加工、この高度に規制された業界が投げかけるあらゆる材料仕様に対応する高度に設計された特殊工具などが含まれます。
デロイトが指摘しないのは、先進的な5軸機械の導入に半年から1年かかることです。バックオーダー中、一部の下請け企業は既存の3軸システムや老朽化した機械で対応しており、多くの完成航空宇宙部品「サプライヤー」は工具戦略の見直しを迫られていますと工具メーカーは説明します。
「より速い製造方法を求めています」と、サンドビック・コロマントで航空宇宙担当グローバルエンジニアリングマネージャーを務めるBill Durow氏。「荒加工でも仕上げでも、より高速で回したい。今日、生産されているエンジン数は業界史上かつてないレートです。」
耐熱超合金(HRSA)専用に設計された適切な材種とインサート工具を見つけることは今日可能です。しかし、これらの新しい材料と、それらを切削するために必要な形状についての学習曲線は依然として存在すると工具メーカーは言います。
例えば4140鋼向けに設計された工具が、インコネル、チタン、炭素繊維強化プラスチック(CFRP)の最適工具になるとは限りません。ここ数年、チタンで作られていた一部の静的・回転エンジンコンポーネントが、セラミックマトリックス複合材料(CMC)で作られるようになってきたと、セコ・ツールズのエンジニアは説明します。
「すべてを組み合わせるシナジーこそが技術だ」と、セコ・ツールズのウェスタンゾーン兼航空宇宙マネージャー、Dave Todd氏。「我々のスキルは航空宇宙で変化し、テクノロジーパートナー、ティア1サプライヤー、アカデミアと協働するコンサルタント的役割を強めています。多くのプロセスエンジニアリングは、我々のテクノロジーハブでオフサイトで行われます。」
3社とも顧客向けの潜在的ソリューションを実証するテストラボを持っています。すべてラボベースのテストと、実際の物理的生産ラインでのオンサイトテストの組み合わせを好みます。
航空宇宙・防衛での部品製造機会をお考えですか? 「製造入門:航空宇宙産業の一員になる」をお読みください。
切削ゾーンの熱管理:問題と解決策
燃費効率の追求が、切削しにくい耐熱材料を用いた軽量コンポーネント需要を牽引しています。より効率的なエンジン性能への動機の一部は環境面にあります。クリーンな燃焼はより効率的でもあります。
「エンジニアリング要件がサプライヤーレベルまで降りてくる。つまり、先進材料をサポートする工具技術へのより速い対応が求められる」と、セコ・ツールズのマーケットセグメントスペシャリスト、Scott Causey氏。「材料によっては、その複雑さゆえに完全に異なる工具戦略が必要になる。通常のHRSA材料とセラミックマトリックス複合材では切削戦略が異なる。」
CMC材料は積層構造で、正しく扱わなければ容易に破損します。
しかし考えてみてください。ジェットエンジンの過酷な熱に耐える耐熱材料は、切削時にも大量の熱を発生させます。工具材種自体にも、仕事をこなすための耐熱性が求められます。
クーラント需要に対応するため、工具内部給油(スルークーラント)が先進加工用工具の必須要素となっています。工具メーカーはクーラント供給の新たな革新を続けており、最も即時的な切削箇所に、最も効果的なタイミングで供給する複数ポートを持つ工具も登場しています。
クーラントについて:冷却技術はどこへ向かう? 「金属加工液、工作機械潤滑剤、クーラントの未来」をご覧ください。
航空機エンジンにスポットライト
エンジン部品の形状と材料を切削するために必要な形状には、立体的な思考が必要です。 チタンと複合材を組み合わせたような、独特の形状を持つエンジンブリスクとエアフォイルがあります。
これに対抗するため、これらのメーカーは、インコネル、HRSA、チタンなど最も難しい材料を切削するための材種フルラインアップを設計・テストしています。もう一つの方法:必要に応じてカスタム航空宇宙工具を製作します。これらのカスタム工具は、現場で実証されるとしばしば全顧客向けの標準製品ラインになります。
3大工具メーカーが、OEM仕様と航空宇宙部品の独特な形状がいかにカスタム工具を標準製品ラインへと導いたかを説明します。3社とも航空宇宙向けプログラムを持ち、今日のエンジンコンポーネント用途に最適化された非常に具体的な部品を提供しています:ブリスク/インペラ、エアフォイル、タービンディスク、タービンケーシング、スプール、ファンケーシング、シャフト。
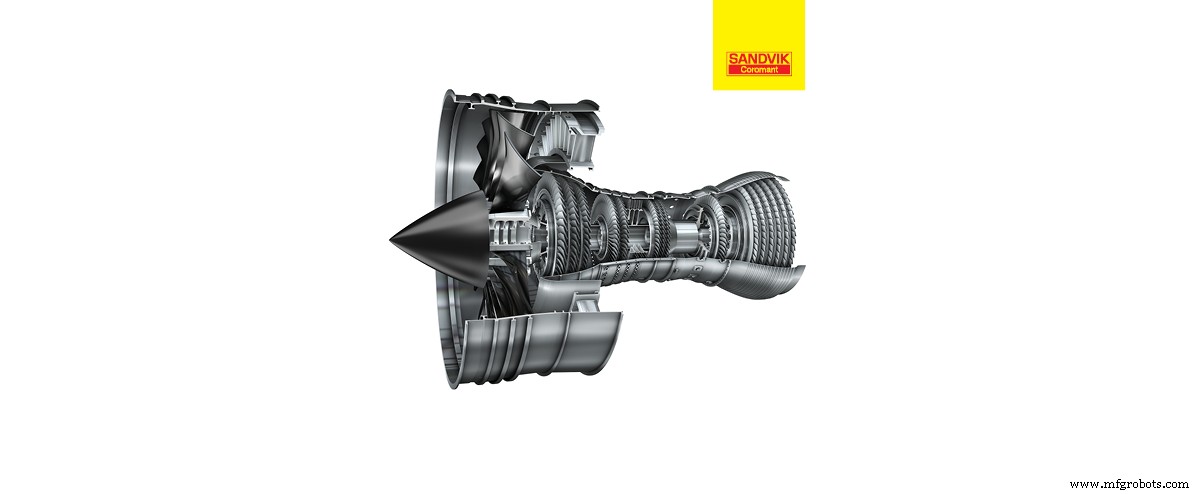
ここでは、適切な工具がインパクトを与えた実在のエンジンコンポーネント製造の4事例を紹介します。すべてティア1航空宇宙メーカーで、平均35〜40台の機械を365日24時間稼働させています。これらはこれらのメーカーのエンジンコンポーネント提供領域の一部に過ぎません。
サンドビック・コロマント、ブリスクの生産性向上に挑む
課題: ブリスク1個の製造に7日かかっていた。ニッケル基部品で、深いブレードと狭いスロットを持つ。長い突き出しでの荒加工が従来のフライスアプローチでは非効率的。チップ詰まりが過度。機械がクラッシュしていた。
「彼らがやっていたのは、フルスロットでエンドミルを焼き切ること。行って戻って、行って戻って、行って戻って」とDurow氏。「予備工具を持たせ、再研磨に出し、再利用…多くの時間とエンドミルを消費していた。」
解決策: 金型加工で実績のある超硬ソリッドプランジング工具。さらに、より小径の第二工具でカスプをクリーンアップ。
「テストピースをラボに持ち帰り、プランジングルーチンの採用を思いついた」とDurow氏。「非常にうまくいった。嬉しいことに、セカンダリクリーンアップで別の半仕上げ工程をほぼ不要にできた。」
成果: 荒加工と半仕上げで、7日間のブリスク生産から4日を短縮。ブリスク用途の標準提供品にもなった。
ケナメタル、エアフォイルで大型機械導入を回避
課題: ビスマス合金材料でワークを保持し、電気化学加工(ECM)で不規則形状のインコネル製エアフォイルを切削していた。原材料のアグレッシブな切削が不可能で生産が遅かった。脈動力がチャタと振動を引き起こし、工具寿命が悪かった。
解決策: ヘリックス、フルート数、工具のマイクロジオメトリを調整し、重切削への押し出しを最小化する切削戦略を設計。軽切削ではヘリックスを増やし、径とフルート数を変更して、回転中に3点接触を確保。
成果: スムーズな切削、工具寿命向上、最大金属除去率アップ。顧客は導入間近だった100万ドルの新規工作機械発注をキャンセルできた。
セコ・ツールズ、エンジンディスクの切削溝制御を実現
課題: 熱処理済みインコネル718のコンプレッサーディスクで深い溝を切削する際のチップ制御問題。深いプランジングルーチンが工具破損と短寿命を招いていた。
解決策: 多方向旋削・溝入れシステムと高圧クーラントの組み合わせ。ジグザグ・ランピングの幾何学的切削戦略でチップを薄くし、熱を減らし、工具寿命を大幅に延長。
成果: サイクルタイム15〜20%短縮。プロセスを制御下に置き、手作業による時間のかかる介入の負担を軽減。
ケナメタル、エンジンケーシングの振動を排除
課題: エンジンケーシングでチタンを1インチ全除去する必要があったが、旋削不可。切削力が大きすぎ、既存工具では生産性が低い。特定形状領域を回り込むのが困難。
「エンジンケースは丸いはずだが、実際はそうではない」と、ケナメタルの航空宇宙・防衛プロジェクトスタッフエンジニア、Mark Francis氏。「機能が詰まっており、単純な旋削サイクルでは対応できない…80%の時間、材料はフライス加工で切削される。」
解決策: 直径に合わせ、同時に振動と押し出しを排除する特殊工具を使用。
成果: 予測可能な金属切削効率を持つ安定した信頼性の高い生産ライン。カスタム工具が標準品へ。
生産プロセスとコンポーネント単価の重要性
留意点:ほとんどのティア1航空宇宙部品サプライヤーは、同じOEM仕様から同じ部品を作っていても、全く同じ加工機器を使っているわけではありません。工具メーカーと金属加工スペシャリストは、各加工環境を理解し、それぞれのユニークな環境で機能する戦略を設計しなければなりません。
独立して、3社の工具メーカー(競合関係にある)が一点を強調しました:適切な工具を使用した生産性向上に重点を置くべきだ、と。また、コンポーネント単価というより包括的な指標が、より多くの航空機をオンタイムで納入するために役立つと信じています。
証拠は生産性にあります。
航空宇宙生産レートは本物か? 金属加工フォーラムで議論に参加してください。[登録必須]
産業技術
- Hamilton Aerospace、FAAダイヤモンド証書を4年連続受賞──維持管理トレーニングのエクセレンスで
- 品質改善が製造業のオペレーション成功をどう導くか
- 可変速ドライブ(VSD)用モータケーブルの最適選定ガイド
- 作業設備をアップグレードすべきタイミング:賢明なビジネス判断
- 発電機アップグレードが必要な7つの重要サイン
- モーター巻き替えが必要な3つの危険信号
- 信頼できるウレタン製造パートナー選定の重要基準
- 運用インテリジェンスがもたらす、より賢いビジネス意思決定
- 多品種少量生産(HMLV)向けプレミアム金属:リスク軽減と品質確保
- 先進TOMOPLEXセンサーフィルムで航空宇宙機のリアルタイム監視を実現
- なぜ5Gが現代のスマート製造に不可欠なのか