



深彫り加工のマスター:OSG EXOCARB® WXS®エンドミルによる信頼性の高いソリューション
OSG EXOCARB® WXS®エンドミルシリーズが深彫り加工の信頼できる選択肢に
マグナス・ホイヤー、OSGドイツ
深彫り加工では、チップ排出不良、振動、チャタリング、工具不安定性、工具寿命の短さといった課題が常につきまといます。深い領域では、ワークの側壁がチップ排出の障壁となり、カッターが深く進入するにつれてチップ排出はさらに悪化します。また、高い輪郭と狭いウェブの環境では、ツールホルダーやアダプターがワークと干渉する恐れがあります。標準切削工具では切れ刃がワークに完全に噛み合うため、横切削力が発生し、振動、チャタリング、ひいては工具破損を招きます。放電加工(EDM)は深彫り加工の代替手段としてよく用いられますが、時間とコストがかかります。
ドイツのプロトタイプ、生産用工具、金型メーカーであるマイスナーAGは、ウォータージャケットコアツールの製造において、タイトなポケット、狭いウェブ、高い輪郭の加工が必要な際に、こうした課題に直面しました。常に最新の生産設備と技術を導入してきたマイスナーでさえ、5軸加工を駆使しても、この種の仕事では最適なパフォーマンスを得られませんでした。
1922年創業、ドイツ・ビーデンコプフ・ヴァラウに本社を置くマイスナーは、世界中のクライアント向けにプロトタイプと生産用工具・金型の開発、設計、製造を行っています。製品工具には、エンジンブロックやシリンダーヘッドの鋳造工具、自動車ホイール部品、ブロー成形用燃料タンク・フィラーパイプ金型などが含まれます。
従業員340名、うち約50名がエンジニア。製品の卓越性、信頼性、継続的イノベーションを重視し、自動車業界標準のCADシステムとCADベースのデータ管理を駆使してクライアントと効率的・効果的にコミュニケーションしています。
マイスナーはドイツでいち早く5軸加工を導入した企業の一つです。サイクルタイム短縮と精度向上は、5軸CNCマシニングセンタの二大メリットです。しかし、マイスナーの製品エンジニアは、特定のコンポーネントでは5軸加工に頼るのが常に合理的とは限らないことを、ますます頻繁に発見するようになりました。
マイスナーの機械生産グループリーダー、クリストフ・シュワルツ氏によれば、5軸マシニングセンタのポテンシャルを完全に引き出せないことは、ウォータージャケットコアツールの加工で特に顕著です。
「これらのツールでは、タイトなエリア、タイトなポケット、狭いウェブ、高い輪郭があります」とシュワルツ氏。「機械の旋回運動に制限がかかり、回転数と送りが制限されます」
シュワルツ氏によれば、旋回運動は工具により多くのストレスをかけます。したがって、ワークの形状によっては、5軸マシニングセンタが常に最適とは限りません。マイスナーは深彫りワークの加工にEDMも用いてきましたが、時間とコストがかかります。
「適切な工具があれば、特定のワークでは3軸マシニングセンタの方がはるかに速いことが、比較で明らかになりました」とシュワルツ氏。
深く狭いキャビティには、通常、非常に長く細い工具が必要です。加工中の工具たわみはよくある問題です。このためマイスナーは、5軸で傾斜加工することもEDMを選ぶことも望まず、代替手段を探していました。
OSGの2枚刃トロイダルエンドミルとボールエンドミルで、解決策が見つかったようです。特にウォータージャケット用コアツールの輪郭荒取りと仕上げにおいてです。OSGのトロイダルとボールエンドミルを3軸マシニングセンタで使うアイデアは、年初の別プロジェクトから生まれました。OSGのWXS®シリーズのトロイダルとボールエンドミルが選ばれた理由をシュワルツ氏は説明します。
「第一に、これまでの良好な経験です。OSGは問い合わせに常に前向きで、納期は短く、アドバイスは的確でした。しかし、もっと重要なのは、これらの切削工具で得られた結果です」
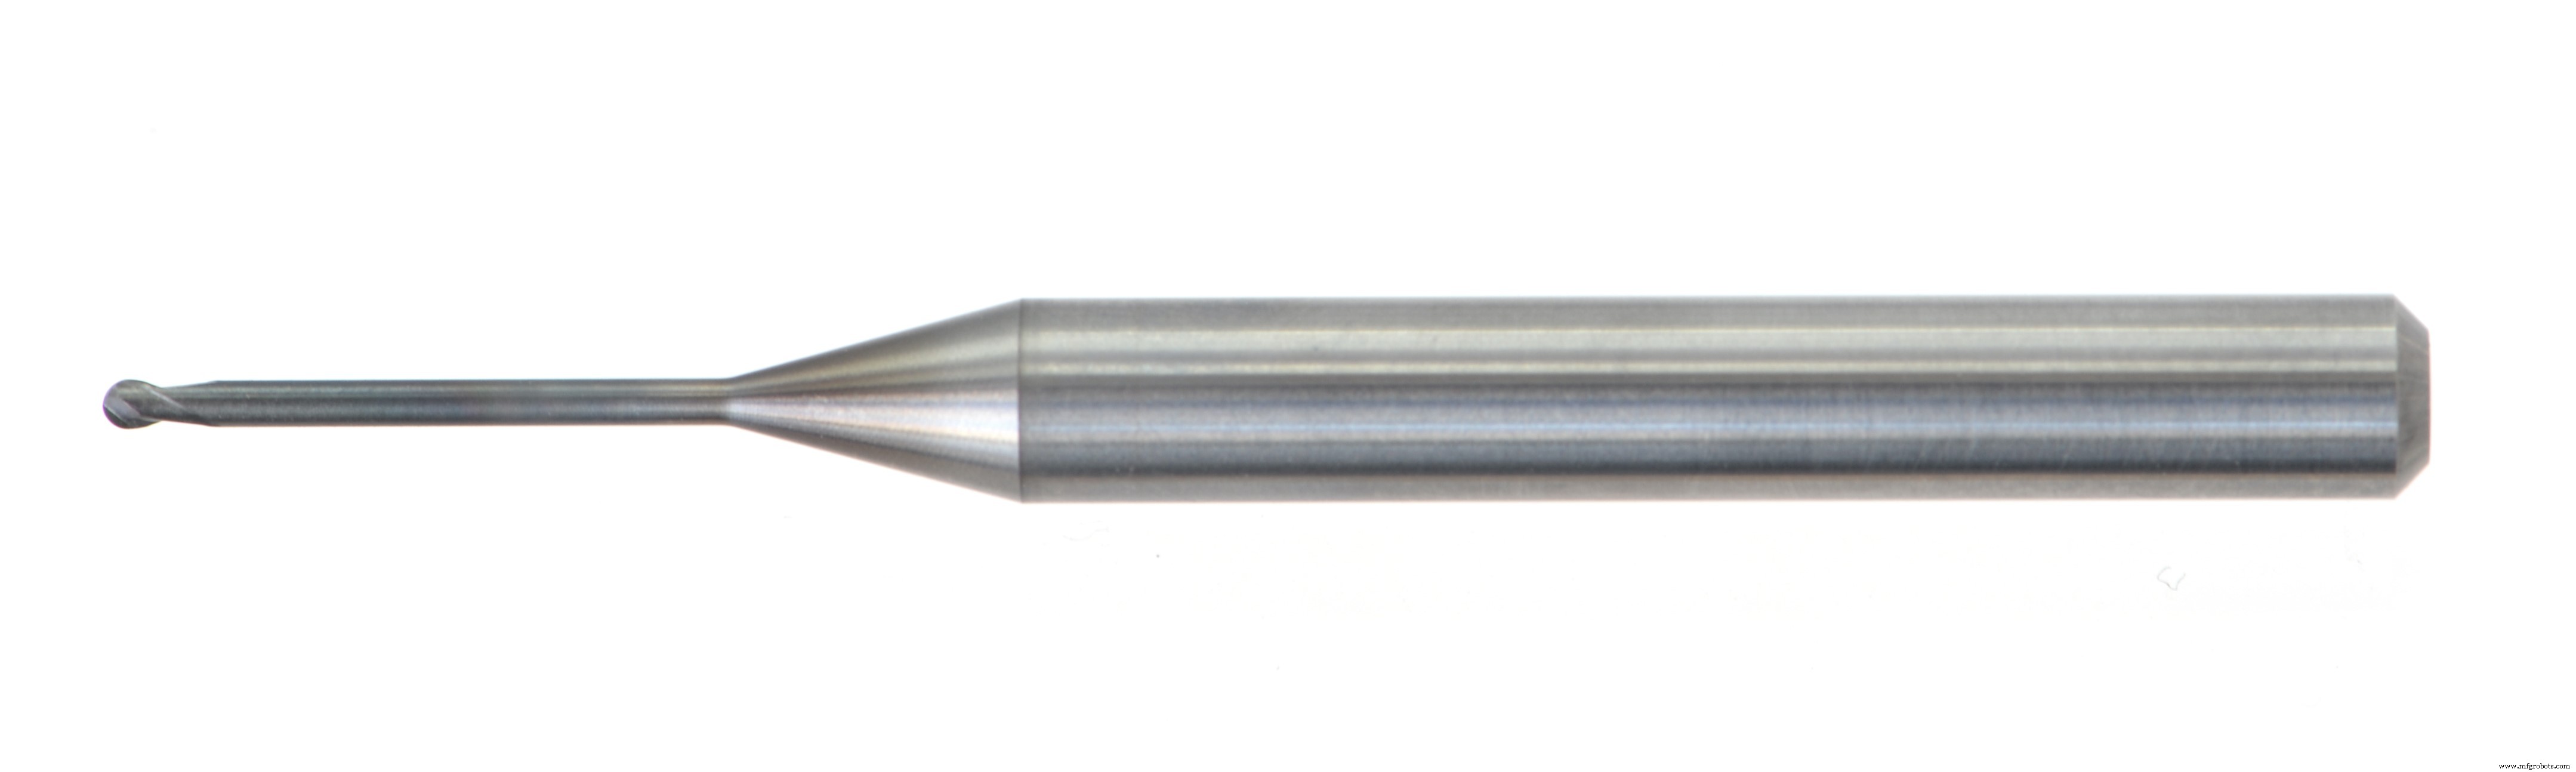
WXS®およびWXS-CシリーズのフライスカッターはOSG日本本社製ですが、EPLシリーズの工具はOSGドイツのゲッピンゲン工場で製造されています。WXS®エンドミルシリーズは、ナノテクノロジーによる超硬コーティングで高耐熱性を実現し、50HRC以上の被削材で優れた性能を発揮するよう設計されています。OSG独自のWXL®コーティングは酸化温度1,300℃で、高速・乾式加工でも高い回転速度と長い工具寿命を可能にします。独自の工具形状により、困難な加工条件下でも高品質・高精度なフライス加工を実現します。WXS®エンドミルに加え、WXS-CREは超硬ラジアス付き5枚刃高性能エンドミルで、65HRCまでの材料に対応。最後に、EPLは2枚刃、高性能、ロングネック、ボールノーズエンドミルシリーズで、45HRC以上、最大60HRCの材料で優れた性能を発揮します。
ウォータージャケットコアツールの深彫り加工において、3軸フライス加工で複数メーカーの工具を同一条件でテストしました。マイスナーの生産部門マネージャー、マティアス・バスラー氏によれば、OSGが選ばれました。
「最終的な1秒までこだわるわけではありませんが、時間も重要な要素です」とバスラー氏。
「非常に多くの時間のかかる仕上げ作業があります。品質、工具寿命、プロセスの信頼性が極めて重要です。どんな理由であれ、必要な再仕上げはコストに多大な影響を与えます。他社工具では、この材料で追加工程が必要でしたが、OSGではすべて順調でした」
生産性に加え、マイスナーは寸法精度と仕上げ面品質にも厳しい要求を持っています。コアツールは最適な加工アロアンス0.3mmでプレフィニッシュされます。仕上げ後、すべてのレベルで公差が指定範囲の0.03mm以内に収まる必要があります。こうした結果には適切なプログラミングが不可欠です。
「正しく仕事をするには、まず工具の順序を決定する必要があります」と、マイスナーのCAMプログラマー、クリストフ・ローテンプレーラー氏。
「荒取りとプレフィニッシュ用工具は、後工程の仕上げでできるだけたわみが生じないよう選定しなければなりません。これが最適な輪郭を準備する唯一の方法です」
このような精度を達成する前提条件は、マシニングセンタと切削工具に大きく依存します。この場合、ヘルムレのマシニングセンタが最良の結果をもたらしました。仕上げ作業の80%はこれらの機械で行われます。切削工具については、OSGセールスマネージャーのウリ・ブレッヒャー氏が真に重要なポイントを知っています。
「工具の差は、超硬材種の選択、切れ刃の形状、テーパーの剛性、そして何より基材、すなわち切れ刃での工具の働きによって決まります」
OSGのEXOCARB® WXS®シリーズは、深い加工においてより速いサイクルタイムを可能にする独自の切削工具形状を提供します。切削形状のスパイラルガッシュテクノロジーは、振動とチャタリングを最小限に抑え、安定した輪郭フライス加工を実現します。
OSGのEXOCARB® WXS®と競合エンドミルのD2工具鋼における発熱比較を示す短い動画をご覧ください:
代替加工ソリューションを求めたマイスナーの取り組みにより、複数の3軸マシニングセンタを復活させ、5軸マシニングセンタを他のジョブでフル稼働させることが可能になりました。
適切な工具があれば、3軸で5軸マシニングセンタを上回る性能を発揮し、収益性を最大化できます。OSGの工具は、深く狭い加工を3軸で最小限のチャタリング、サイクルタイム、セットアップタイムで実現し、同時に除去率と工具寿命を向上させることを実証しています。時には、確立された手法に疑問を投げかけることが、進歩への第一歩となります。
以前、SHAPE IT Magazineに掲載されました。
産業技術
- 旋削フライス複合マシニングセンター:二つの加工を一台で実現
- 多用途CNC旋盤加工:金属からプラスチックまで
- 従来型・非従来型加工:技術、応用、メリットを徹底比較
- 機械加工の未来:技術的破壊と新興トレンドをナビゲートする
- 3軸vs 5軸機械加工:知っておくべきこと
- 高速機械加工:機械加工部品製造における主な利点
- NADCAP認証:精密加工における品質と信頼性の向上
- ステンレス鋼の切削・研削・仕上げに最適なプレミアムソリューション
- チタン・HRSA金属の先進加工:切削性・クーラント・工具の最適化
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- レーザー切断:精度、汎用性、現代製造における優位性