



産業用3Dプリンティングの後処理をマスター:機能的・美観的・精密な部品のための実証済み戦略
積層造形(AM)部品は、プリントベッドから出た時点やビルドチャンバーから出た時点では、ほとんど完成していません。機能的で美しく、より精密な部品にするための5つの戦略を紹介します。
産業用3Dプリンターメーカーの最大の努力にもかかわらず、マシンから出てくるプラスチックや金属の部品は、通常、完成と見なされる前に追加作業が必要です。
この完成部品製造におけるステップは後処理と呼ばれ、積層造形の世界では必要不可避なプロセスです。
これには、機械加工、熱処理、研削、その他の研磨プロセスが含まれます。また、塗装やメッキなどの仕上げ作業、さらに詳しく説明するより専門的な技術も含まれます。
積層、サポート、精度
3Dプリント部品を後処理する理由はたくさんあります。
まず、これらの部品の多くは、金属、プラスチック、複合材料の紙のように薄い層から構築されます。そしてペーパーバックの本の端のようなもので、プリント部品の表面には明確な階段状の外観があり、用途と外観要件に応じて、使用前に滑らかにする必要があります。
粗い表面を除去することは、クラックにつながる応力集中を排除することにもなり、荷重を受ける部品にとって重要な考慮事項です。
ほとんどの3Dプリント部品は、ビルドプロセス中に一時的なサポートを必要とします。これらの足場のような構造は、層とセクションが上向きにカールしたり下向きにたわんだりするのを防ぎ(AMプロセスによります)、熱による変形を最小限に抑えます。部品が完成したら、これらのサポート構造を除去する必要があります。通常は機械的または研磨的手段で——ご覧の通り、場合によっては温水浴で済むこともあります。
最後に、しかし決して軽視できないのが部品精度です。膨大な設計自由度と、強靭かつ軽量な部品の機会を提供するにもかかわらず、3Dプリンティングは従来の製造基準ではまだそれほど精密ではありません。前述の表面粗さに加え、平面度、真円度などすべてに対処する必要があります。その結果、穴はリーマやボーリングで仕上げ、ジャーナルは旋削で真円にし、取り付け面はフライスで平らにする必要があります。これが多くの3Dプリント部品、特に金属製のものがプリント後に機械工場へ行く理由です。
3Dプリンティング後処理成功のための戦略
幸い、多数の設備メーカー——そして3Dプリンターメーカー自身も——これらのAMの短所に対処するための措置を講じています。
生産数量が増加し、積層造形が主流プロセスへ進化するにつれ、この作業はさらに重要になります。二次プロセスが完全になくなることはありません(減法製造メーカーも認識している事実ですが)、これらの企業は少なくとも、部品をプリントして生計を立てる人々の生活を楽にしてくれるでしょう。
バーニー・カーシュバウム氏は、ミシガン州バトルクリークに拠点を置くロースラー・メタルフィニッシングUSAのCEOです。カーシュバウム氏は、製品設計者とメーカーの双方が、3Dプリント部品の後処理について、プリントが始まるよりもずっと前から宿題をしておくべきだと提案しています。
「ワンサイズフィットオールの仕上げ技術を提供しているところはなく、多くの場合単一プロセスでもありません」とカーシュバウム氏。
数年前、大手消費財メーカーのシャンプーボトル3Dプリントプロトタイプを支援した例を挙げます。射出成形品と同じルックアンドフィールを得るために、広範な振動仕上げが必要でした。他の部品では、ウェットまたはドライブラストで粗い表面を均す必要があり、望ましい滑らかさに達するまで複数の仕上げ作業を要するものもあります。染料や塗料での着色、研磨、表面研削、保護コーティングの適用も非常に一般的です。
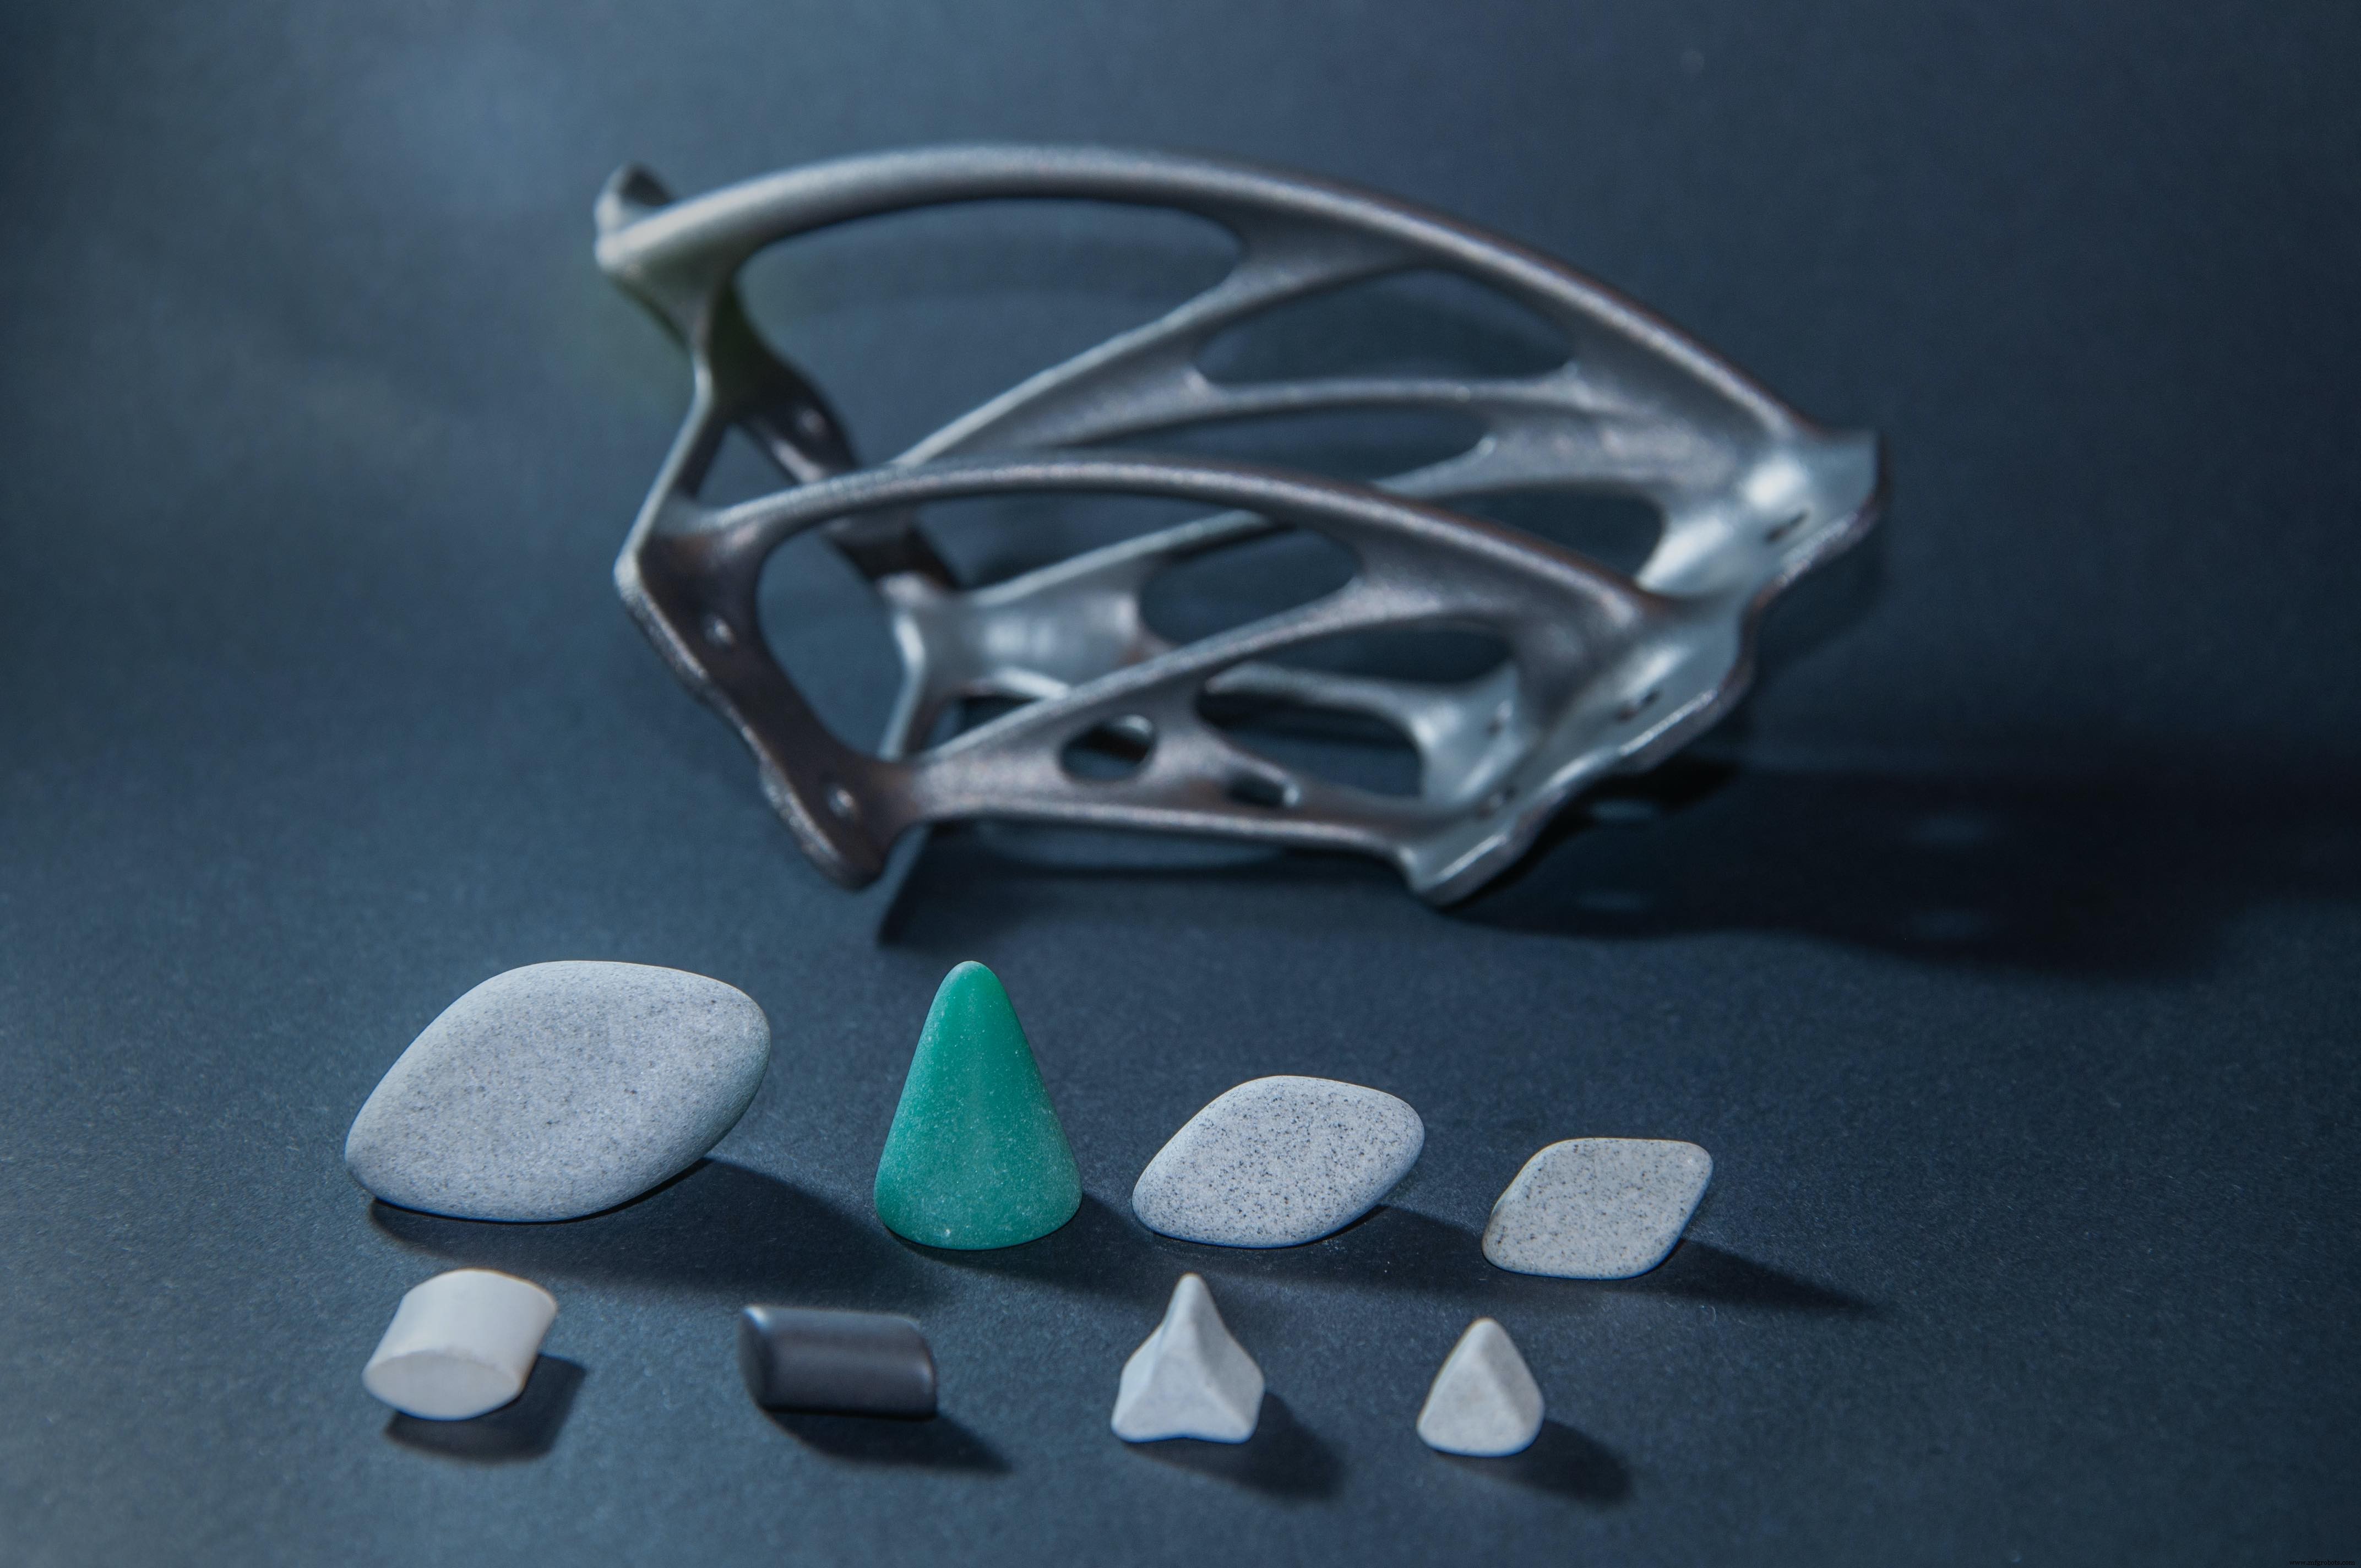
カーシュバウム氏は、これらや他の後処理オペレーションを実行する前に必要なさまざまなステップを列挙します。
これには、バインダージェットと粉末床プリンターの場合、「ケーキ」からワークピースを取り出すことが含まれます。サポート構造の除去、部品表面からの遊離または焼結粉末の除去、内部通路の平滑化と洗浄。数量が見込める場合、これらのオペレーションは同社のさまざまなAMソリューションブランド生産システムを使用して自動化できますし、昔ながらの方法、すなわち手作業での面倒なサンディング、平滑化、研磨で行うこともできます。
「最初はかなり粗い表面粗さから始まることが多いですが、顧客ニーズに応じて、Raを10マイクロメートル台、さらには一桁台まで下げることがそれほど難しくなく可能です」とカーシュバウム氏。「ショットブラストとマスフィニッシングは、積層造形部品に対して非常に効果的で経済的なプロセスであることが証明されています」
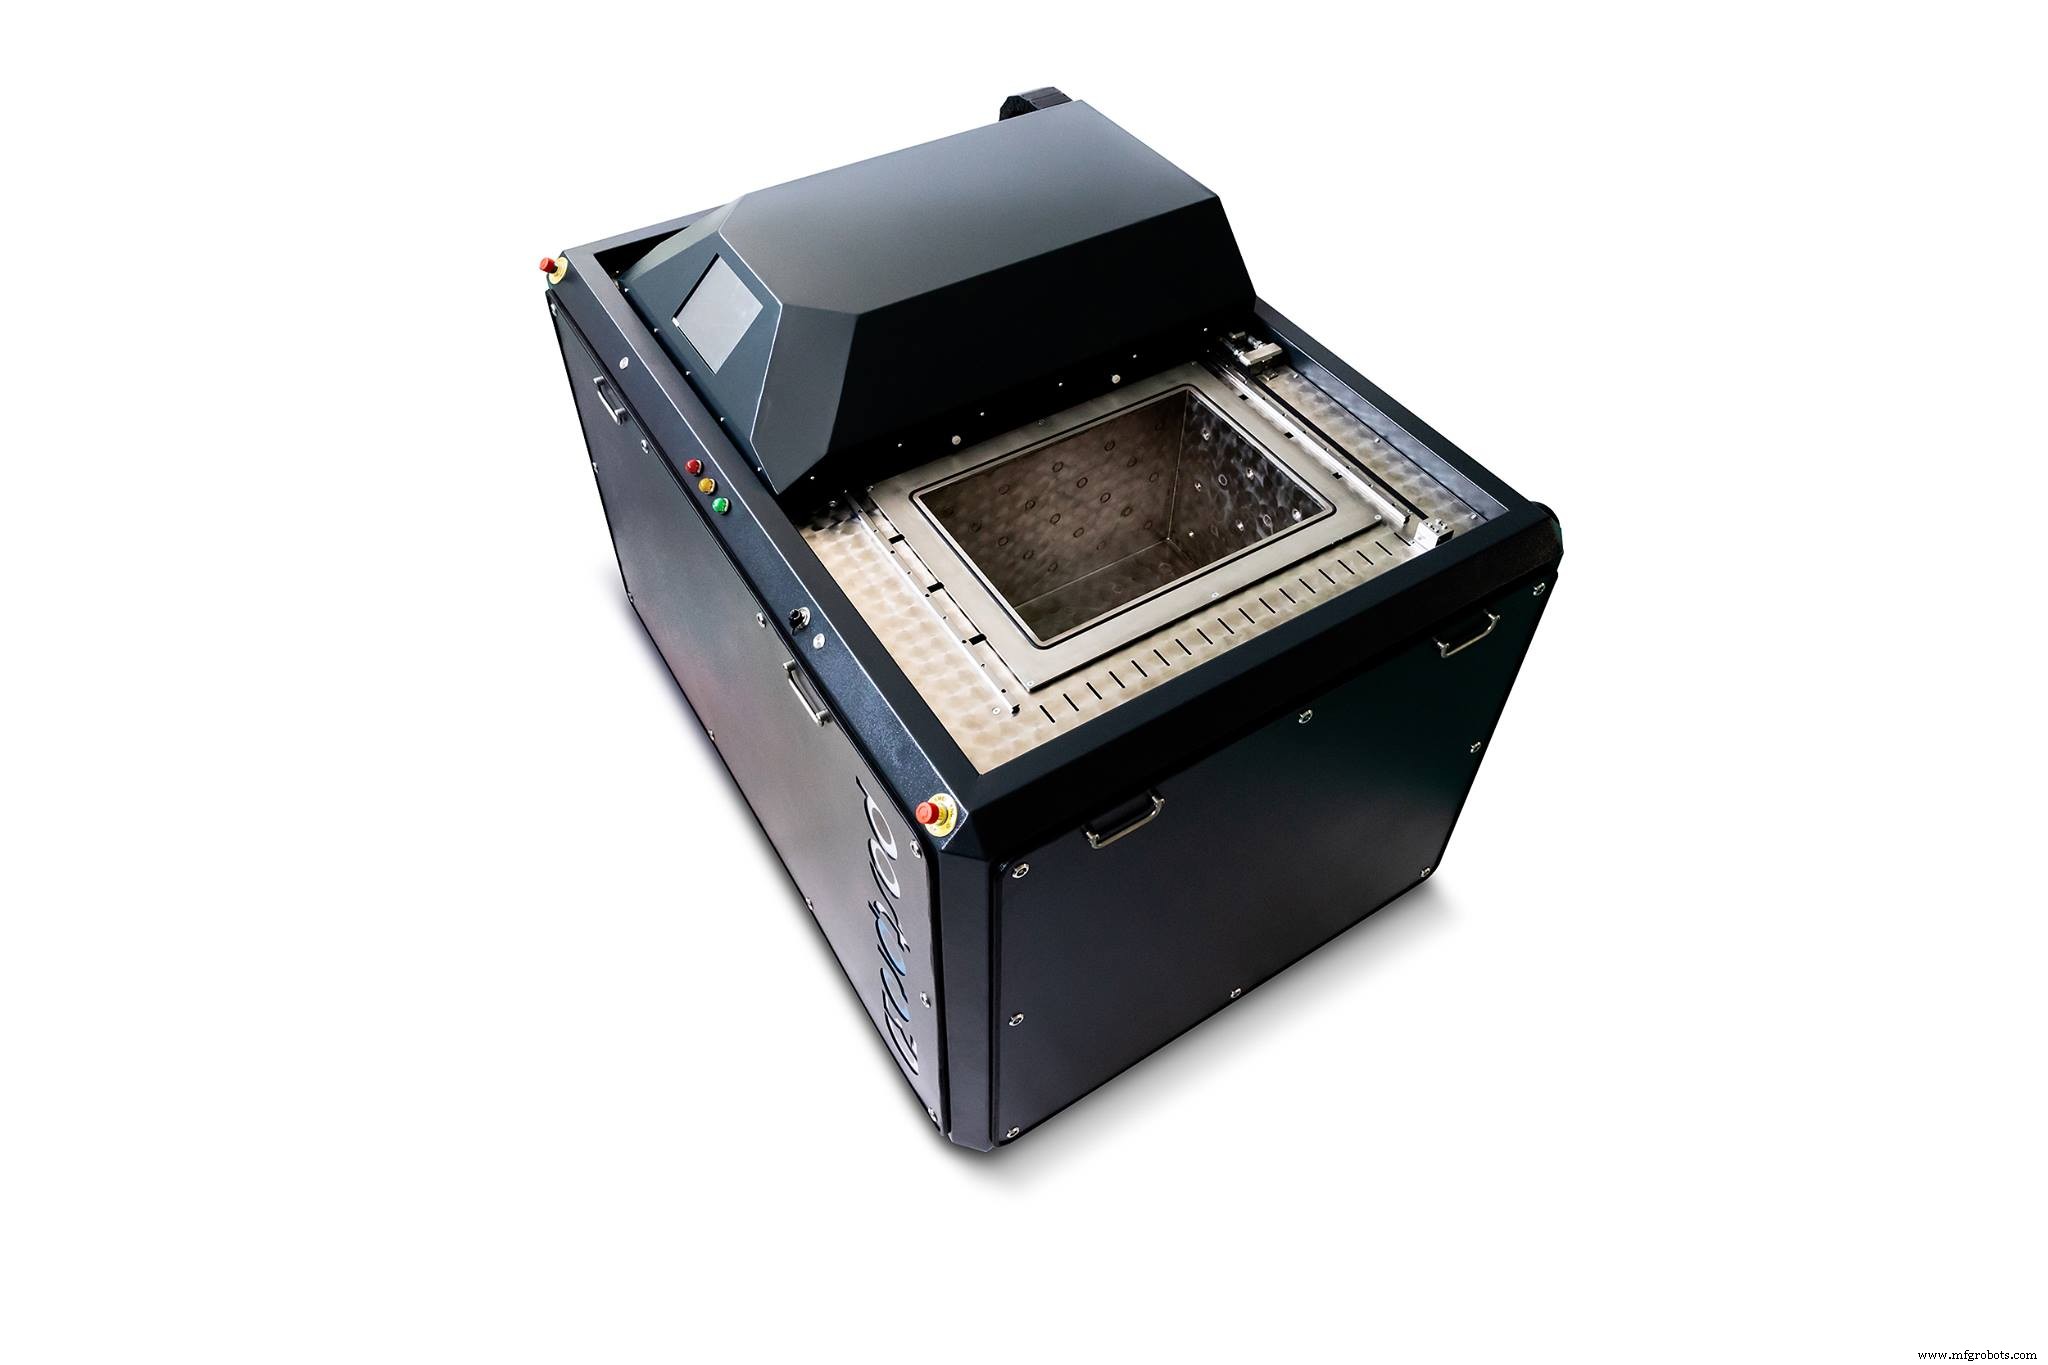
ポリマー部品の後処理については、テキサス州シダーパークのAdditive Manufacturing Technologies(AMT)社のエグゼクティブバイスプレジデント、ルイス・フォルガー氏が代替案を提示します:同社の自動PostPro 3DおよびPostPro SF50システムです。
両方とも、「安全に使用でき、比較的安価で、何より持続可能な」独自の化学蒸気を使用し、粉末床、マルチジェットフュージョン、押出ベースの技術でプリントされた部品の表面を平滑化します。
対象ポリマーには、ナイロン、ABS(アクリロニトリル・ブタジエン・スチレン)、PC(ポリカーボネート)、ポリプロピレン、TPU(熱可塑性ポリウレタン)、TPE(熱可塑性エラストマー)、ウルテム、ガラスまたはカーボン充填材料が含まれ、「PEEK(ポリエーテルエーテルケトン)とPAEK(ポリアリルエーテルケトン)も近日対応予定」とフォルガー氏。
部品表面仕上げを1μm Ra(40μin Ra)まで達成可能で、寸法劣化は0.4%以下、表面気孔とクラックの低減、完成部品の色特性向上も実現すると付け加えます。ロースラーや他のプロバイダーと同様、AMTも自動脱粉とショットブラストシステムを提供しています。
フェリペ・カスタネダ氏は、ニューヨーク・ブルックリンのMakerBot(ストラタシス子会社)のインダストリアルデザイナー兼クリエイティブディレクターです。同氏は、FFF(溶融フィラメント造形)で作られた部品について、プリント後のサポート構造除去で最も効果的な方法の一つは、溶解性材料の使用だと述べています。
その第一がPVA(ポリビニルアルコール)で、温水にさらすと溶ける柔らかい生分解性ポリマーです——完成部品を入れ、数分間かき混ぜるだけでサポートフリーの部品が取り出せます。これはPLA(ポリ乳酸)やPETG(ポリエチレンテレフタレートグリコール)などの柔らかい材料には効果的ですが、「より複雑なポリマー」のABSなどには、ストラタシスのSR-30をサポートしています。
PVAと同様に水に溶けますが、少量のNaOH(苛性ソーダ)とやや高い温度が必要です。これらはプリントプロセス中に適用され、造形ヘッドがワークピースとサポート材料の間で自動的に切り替わります。
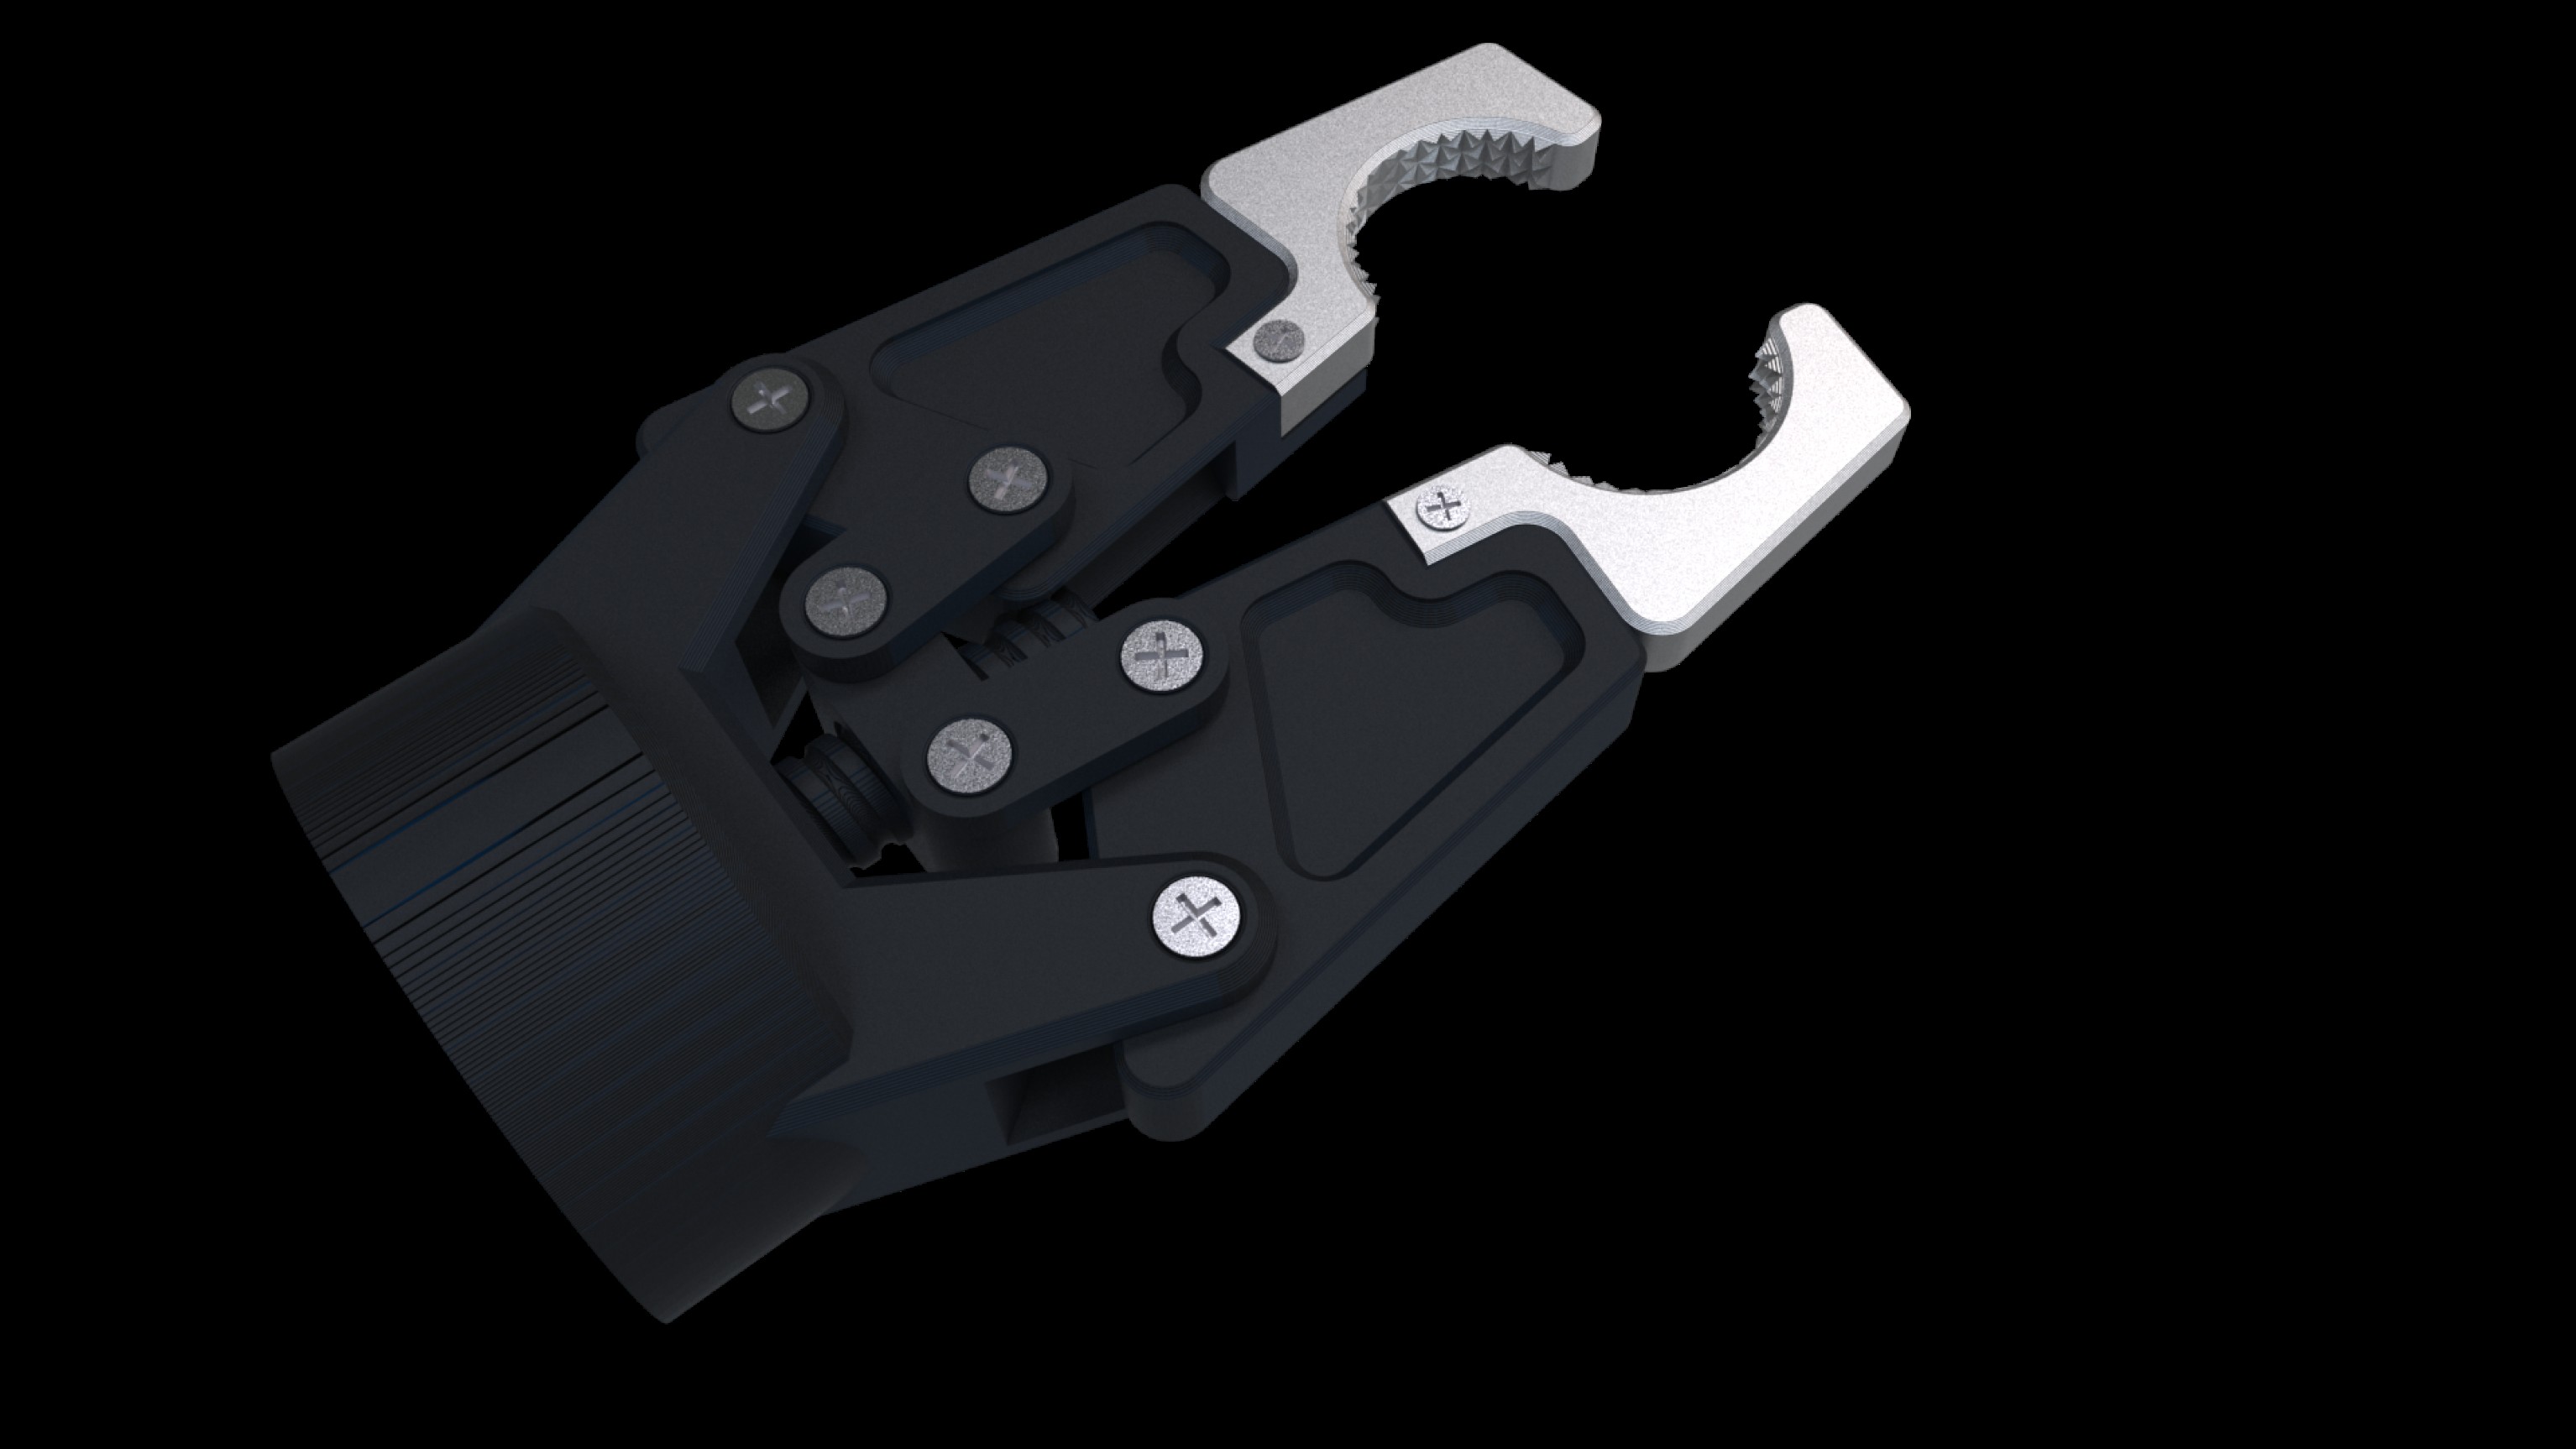
これらや他の溶解性材料の美しさは、機械的手段では除去が非常に困難な複雑な部品、特に内部形状のサポート構造を作成できることにあります。
もう一つの選択肢は、いわゆるブレイクアウェイサポートのプリントです。ここでは、サポートの大部分をワークピースと同じ材料でプリントし、PVAやSR-30を部品とサポートが接合する部分のみに適用します。除去プロセスは同じですが、プリントヘッドが材料間を頻繁に切り替える必要がないため、ビルドプロセスが高速化します。
「また溶解に必要な時間も短縮されるため、多くの部品にとって両方の利点を兼ね備えたベストなアプローチとなります」とカスタネダ氏。
冒頭で触れた通り、機械加工、研削、金属部品の場合は熱処理も考慮する必要があります。これらは内部応力を緩和し、必要に応じてワークピースを硬化させるために使用されます。
ほとんどの3Dプリンティングプロセスで使用される金属は、鍛造品や鋳造品とほぼ同一であるため、ここには魔法はありません——ソーまたはワイヤーEDMでビルドプレートから部品を切り離し、クランプして切削を開始するだけです。
積層造形で作られた部品の後処理にどのような技術を使っていますか? 考えと知見をコメントで共有してください。
産業技術
- 産業用3Dプリンティング:製造業に革命をもたらす8つの方法
- 産業3Dプリントにおける後処理:自動化への前進
- Graphite AMジョナサン・ウォーブリック氏:産業用3Dプリンティングで成功を導く戦略
- 社内生産: Fuse 1が自らのパーツをプリント
- エピソード3:最先端3D印刷トレンド——交換部品、医療進歩、大気品質
- 積層造形のための設計(DfAM):コスト削減と効率向上を実現する3Dプリンティング戦略
- Stratasys:先進的3Dプリントでサステナビリティを推進
- 伝統的金属加工:現代製造業を支える揺るぎない主役
- アディティブ製造、デスクトップ3Dプリントを超え産業生産へ拡大
- なぜ3Dプリンティングが現代製造業に革命をもたらすのか
- アディティブマニュファクチャリングが産業生産に革命をもたらす理由