



キャステレートPCB(半メッキ穴)完全ガイド:基板間直結実装の最適解
基板同士を重ねて実装する方法として、SMT(表面実装)やTHT(スルーホール)の他にキャステレーション(Castellation:半メッキ穴/キャステレートホール)という選択肢があります。モジュール基板をメイン基板に「チップ部品のように」ハンダ付けできるこの技術は、Wi-Fi/Bluetooth/LoRaモジュール等で標準採用されています。本記事では仕様・設計・製造・ハンダ付け手順まで実践的に解説します。
キャステレートPCBとは
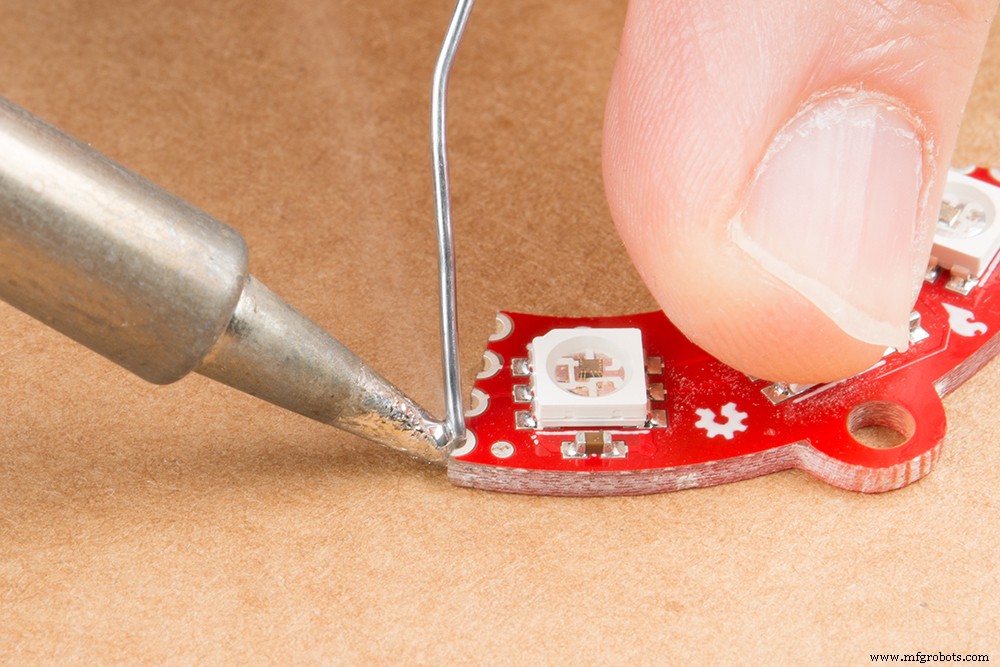
キャステレーションとは、基板外形エッジ上に形成される半分にカットされたメッキスルーホールです。別名:キャステレートホール、半メッキ穴、エッジメッキ穴。
特徴
- 基板エッジをランドパッドとして利用し、別基板上のパッドとリフロー/手ハンダで直接接合
- コネクタ/ソケット/ピンヘッダ不要で、実装高さ最小化・薄型化・コスト削減
- 位置決めが容易(パッドパターン合わせるだけ)
- 電気的・機械的接続を同時に実現
- モジュール化(Wi-Fi/BLE/LoRa/GPS/センサ等)に最適
なぜキャステレーションを使うのか
- モジュール基板の量産・検査・単体テスト後、メイン基板へ実装:歩留まり向上
- 複数プロジェクトで共通モジュール再利用:開発効率化
- 高周波/RFラインのグランドビアとしても機能:グランドステッチング兼用
- ピン配置変更が容易:モジュール側パターン変更のみで対応
適用分野
コンシューマ電子、産業制御、車載、通信、医療、IoT、ロボティクス等、小型モジュール化が求められる全分野。
キャステレートPCBのメリット
- 基板間ワイヤレスリンク(電気的接続)を低インピーダンスで実現
- モジュール単体でのテスト・ファームウェア書き込み・エージング可能
- メイン基板設計簡素化(モジュールを1部品として扱える)
- ピンアサイン変更がパターン修正のみで対応可能
- ブレイクアウトボード/評価ボードとしても流用可能
- スタック高さ最小(コネクタ高さ分削減)
- 高周波信号のグランドリターンパスとしても優秀
製造プロセス:標準工程 vs 高品質工程
標準工程(コスト重視)
- ドリル加工(通常ビアと同時)
- 化学銅めっき(全面)
- パネルめっき(電解銅)
- イメージ転写(レジスト露光/現像)
- パターンめっき(銅/錫/金等)
- エッチング
- ソルダーマスク印刷
- 表面処理(HASL/ENIG/OSP等)
- アウトラインミリング(Vカット/ルータ)で基板外形切断 → 半分カットされた穴がキャステレーションになる
高品質工程(信頼性重視・推奨)
- 専用ドリル/ルータで基板エッジ部分を先行加工(バリ・クラック防止)
- スルーホールめっき(銅厚確保:25μm以上推奨)
- 以降は標準工程同様
- 最終外形加工時にキャステレーション部を保護
※ 高品質工程では、キャステレーション部の銅めっき厚・はんだ濡れ性・機械的強度が向上し、実装後のクラック/剥離リスクを大幅低減。
推奨設計仕様(DFM: Design for Manufacturing)
| パラメータ | 推奨値 | 備考 |
|---|---|---|
| 穴径(ドリル径) | φ0.6〜1.0mm | 小さすぎるとめっき不良、大きすぎると機械的弱い |
| パッド径(トップ/ボトム) | 穴径 + 0.3〜0.5mm 以上 | 最大可能サイズ推奨(はんだ量確保) |
| 穴数/ピッチ | 設計要件による。1.27mm/2.54mmピッチ常用 | 多すぎると位置合わせ困難。最小限に |
| 表面処理 | ENIG(無電解Ni/Au)推奨 | 平坦・濡れ性良・酸化防止・長期保存可 |
| ソルダーマスク | キャステレーション部は開口(マスクなし) | はんだ接合面確保 |
| 銅めっき厚(穴壁) | 25μm以上(IPC Class 2/3準拠) | 薄いと熱サイクルでクラック |
キャステレートエッジのハンダ付け手順(手ハンダ/リフロー両対応)
必要ツール・材料
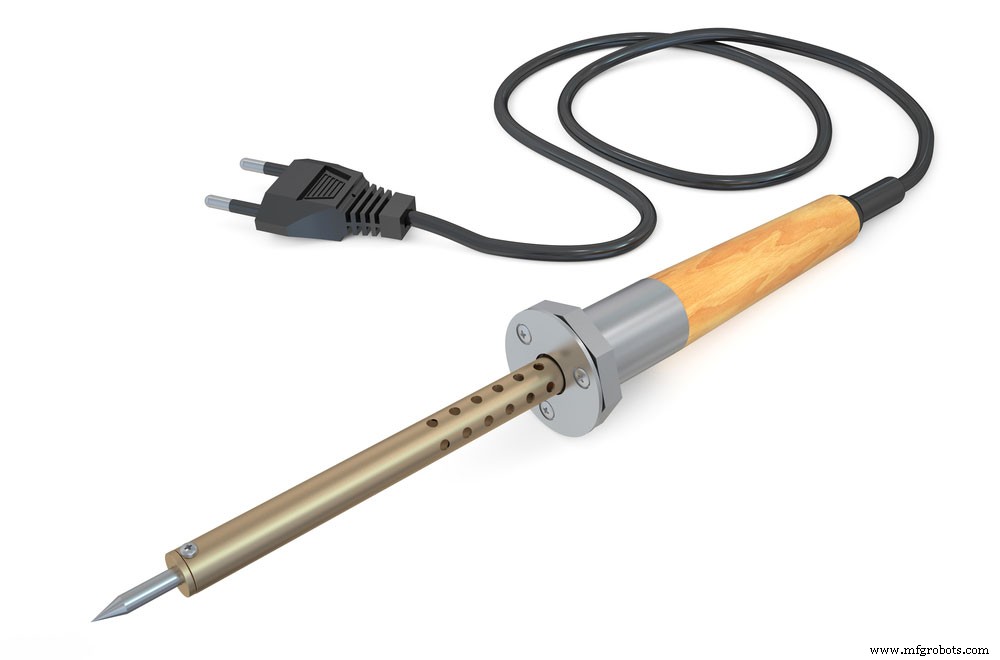
- 温調ハンダごて(370℃設定、先端がキャステレーションに入る細型)
- 鉛フリー・水溶性フラックス入りハンダ線(φ0.5mm推奨)
- フラックスペン(水溶性/ノークリーン)
- 真鍮スポンジ/湿らせたスポンジ
- ピンセット(ESD対策品)
- ブラシ(フラックス洗浄用)
- IPA(イソプロピルアルコール)または超音波洗浄
- 任意:サードハンド、ハンダウィック、チップティナー、対角ニッパ、低繊維ワイパー
手順
ステップ1:作業環境準備
- 作業台を整理、耐熱マット/ESDマット敷設
- ハンダごて電源ON、370℃設定、チップクリーニング(ハンダ/チップティナーでコート→スポンジ拭き)
- スポンジは湿らせる程度(水滴落ちないレベル)
ステップ2:コーナーパッドから着手
- 基板コーナーのキャステレーションパッドにごて先を1〜2秒当て予熱
- ハンダをごて先とパッドの間に供給、溶けてマウンド形成
- ハンダ線を先に離し、ごて先を後に離す(テール防止)
ステップ3:フラックス塗布
形成したハンダマウンドにフラックスペンで薄く塗布。圧力かけすぎず。
ステップ4:モジュール載せ・位置合わせ
- ピンセットでモジュール把持、キャステレーションとメイン基板パッドを合わせる
- ごて先でハンダマウンドを再溶融しながら、モジュールをスライドさせキャステレーション内へハンダ浸透
- 位置決めマーク/シルク参照し整列。ハンダ冷却中は動かさない
ステップ5:全ピン同様に実施・検査
残りピン全て同様に実施。完了後、ルーペ/顕微鏡でフィレット形成・ブリッジなし・濡れ上がり確認。フラックス残留あればIPA/ブラシ洗浄→乾燥。
リフロー実装の場合
- メイン基板パッドにクリームハンダ印刷(ステンシル厚0.1〜0.12mm)
- モジュール搭載(マウンタ/手動)
- 標準リフロープロファイル(ピーク240〜250℃、リフロー区間60〜90秒)
- キャステレーション内へのハンダ充填は表面張力で自動的
- N2リフロー酸化防止でさらに高信頼
よくあるトラブルと対策
| トラブル | 原因 | 対策 |
|---|---|---|
| ハンダブリッジ | ハンダ過多/ピッチ狭/フラックス飛散 | ハンダ量減、フラックス最小限、ピッチ拡大検討 |
| 濡れ不良/コールドジョイント | 酸化/フラックス不足/熱容量不足 | ENIG表面処理、フラックス塗布、予熱強化 |
| キャステレーション剥離 | 機械的ストレス/熱サイクル/めっき薄 | 高品質工程、銅厚確保、アンダーフィル検討 |
| 位置ズレ | 位置決めマーク不足/ハンダ表面張力 | 位置決め突起/マーク追加、自己整列効果活用 |
結論
キャステレートPCBは、モジュール化・薄型化・コスト削減・高周波特性向上を同時に叶える強力な基板間接続技術です。設計段階でDFMルールを守り、信頼できる製造パートナー(高品質工程対応)を選び、実装はリフローまたは丁寧な手ハンダで行えば、量産品質の接続が得られます。
モジュール基板設計・製造・実装でお困りの際は、お気軽にご相談ください。
産業技術