



CNC加工における不要な公差を最小限に抑える方法
CNC技術の発展に伴い、CNC加工にはより高い精度が求められていますが、依然として加工プロセスにおいて望ましくない公差が存在します。では、どうすれば望ましくない公差を最大限回避できるでしょうか? 以下の記事が問題解決のヒントになります。
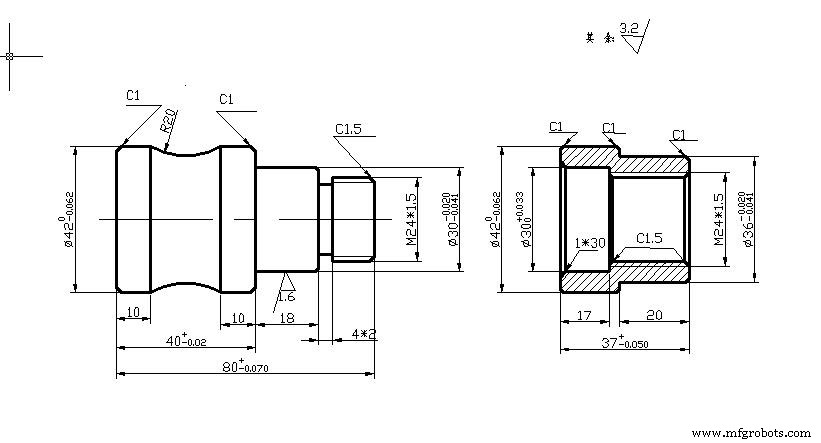
CNC加工において、「公差」という用語は通常、2つの異なる文脈で使用されます。一つはCNC工作機械自体の公差、もう一つはCNC加工向けに設計された部品の公差です。
CNC工作機械において、公差とは部品を加工する際に機械が達成できる寸法精度の証明書のようなものです。この認証はCNC工作機械で非常に高精度になり得ます。なぜなら、その加工部品は±0.0025mmの精度を達成できるからです。これは人間の髪の毛の太さの約4分の1に相当します。一方、異なるCNC工作機械の公差は上下しますが、通常メーカーによって指定されます。例えば、0.02mmが典型的な平均公差ですが、プロバイダーは顧客の要求に応じて指定します。
公差とは、設計と製造において、すべての部品の機能が影響を受けない条件下での部品寸法の許容変動範囲です。通常の精密CNC加工における公差とは異なり、設計者は部品の機能、嵌合、形態に基づいて公差を決定します。これらは、嵌合や干渉するコンポーネントにとって不可欠な鍵です。例えば、ドアの取っ手と比較して、電気モーターの部品はより高い公差が必要です。後者は他のコンポーネントと嵌合する多くの特徴を持っているためです。公差は、適用される寸法の横に記載された数値で常に表されます。
| 線形寸法範囲 | f(精密) | m(中級) | c(粗) | v(非常に粗) |
| 0.5 〜 3 | ±0.05 | ±0.1 | ±0.2 | ― |
| 3超 〜 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6超 〜 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30超 〜 120 | ±0.1 | ±0.3 | ±0.8 | ±1.5 |
| 120超 〜 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 400超 〜 1000 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| 1000超 〜 2000 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| 2000超 〜 4000 | ― | ±2.0 | ±4.0 | ±8.0 |
CNC加工における許容標準公差
一般公差は、線形または角度測定、面取り、その他の丸み部品に対して定義されることがあります。これらの公差は、部品寸法の範囲に基づいて4つの異なるクラスの標準公差を指定します。
これらのクラスは、非常に粗(v)、粗(c)、中級(m)、精密(f)として、異なる公差限界を分離するチャートに整理されます。
特定の寸法ブラケットにおける各公差限界の範囲は、国際規格(EN 20286、JIS B 0401、ISO 286、ISO 1829、ISO 2768、ANSI B4.1、ANSI B4.2)に基づいています。
CNC加工中に公差が生じる原因
ここでは、CNC公差を引き起こす可能性のある7つの要因をまとめました:
1. プログラミングエラー
この誤差は主にCNCプログラミングソフトウェアのプロセスで生成され、補間誤差の一種、つまり部品輪郭を直線または円弧セグメントで近似する際に生成される誤差であり、部品の加工精度において重要な役割を果たします。影響要因の中で、これは非常に重要な理由です。
2. 工具先端R(コーナR)誤差
内径切削から外径切削へ移行する際、工具先端Rは通常サイズと形状に影響しませんが、テーパー面や円弧を加工する場合、工具先端Rが影響し、一般的にオーバーカットまたはアンダーカットを引き起こします。
3. 測定誤差
この誤差は通常、測定工具の測定精度の影響を受け、測定者が正しい操作方法を使用しないことでも一定の影響がある可能性があり、測定値は通常ずれます。
4. 工具摩耗誤差
CNC工作機械が連続稼働しているとき、加工対象部品の材料と工具自体は高温高圧の環境にあり、工具先端は一般的に多くの摩耗を受け、これも一定の誤差を引き起こします。作業開始時は工具先端摩耗の速度が速く、その後徐々に小さくなり、最終的に再び緩やかな加速傾向を示します。

5. 逆転ロス(バックラッシュ)による誤差
工作機械間の隙間と、工作機械の伝達部品間の弾性変形によって引き起こされるCNC工作機械の誤差です。
6. 工具セット誤差
このタイプの誤差の主なプロセスは工具セット(工具位置決め)プロセスにあります。工具が開始点位置に移動し始めると、オペレーティングシステムは一定の送り調整比値を生成し、これが偏差に影響します。
7. 工作機械システム誤差
工作機械本体が一定の影響を持ち、形状・位置公差の出現をもたらすことがあります。これは通常調整不能です。サーボユニットでは、駆動装置が動作中に一定の繰り返し位置決め誤差を持ち、これは機械パルスによって引き起こされます。コマンド単位(最小設定単位)の大きさがシステムに一定の影響を与え、均一性と伝達経路もシステムに影響しますが、これら2つの誤差は比較的小さく安定しており、精密加工時にのみ考慮すれば十分です。
望ましくない公差をどう回避すべきか?
実際の操作では、CNC工作機械は誤差なしで部品を加工することはできませんが、CNC工作機械の操作に一定の改善を加えれば、誤差を合理的な範囲内で効果的に制御できます。
まず、部品がCNCで加工される前に、一定の実現可能性を持つ加工プログラムを作成する必要があります。一般的に、プログラム作成には2つの方法があります。一つは手動プログラミング、もう一つはコンピュータ支援プログラミングです。
部品が数値制御で加工される前に、一定の実現可能性を持つ加工プログラムを作成する必要があります。一般的に、プログラム作成には2つの方法があります。一つは手動プログラミング、もう一つはコンピュータ支援プログラミングです。
手動プログラミング
手動プログラミングは通常、シンプルな部品プログラムの作成にのみ適用可能で、このリンクでは一般的に偏差はありません。
コンピュータ支援プログラミング
コンピュータ支援プログラミングは、高要求・複雑な部品プログラムの作成を目的としていますが、対応するソフトウェアを使用して工具交換点と軌跡を設定する必要があるため、必然的にいくつかの問題が生じ、非常に高度な修正と設定が要求されます。同時に、プログラムが極めて高い実現可能性を持つかどうかに注意を払う必要があります。これらの側面が誤差を引き起こす可能性があります。一般的に、ノード数を増やすことでこのような問題を効果的に解決できます。
工具先端R(コーナR)への対処
プログラミング完了後、工具先端R値に注意を払う必要があります。プログラム内で対応する指示を使用するだけでなく、CNC工作機械が持つ工具先端R値を測定する必要があります。測定後、パラメータ設定ページで設定を行います。このプロセスを経て初めて、CNCプログラム命令内の対応する値を使用できます。そうでなければ、システムの工具先端Rデフォルト値は常にゼロのままです。したがって、使用する工具の材質に注意し、ワークピースと工具ホルダーがクランプされているか、ワークピースの治具からの突き出し長さが標準を満たしているかを頻繁に確認する必要があります。
その後、行うべき作業は工具セット(工具位置決め)で、通常は試切と工具セットを使用します。工具の選択は、一方では加工品質を向上させ、他方では加工効率の向上を促進します。
弊社のCNC加工公差
ここでは、弊社の加工で制御可能な部品公差の一覧表を示します。
| プロセス | 公差 |
| CNCフライス加工 | ± 0.005インチ(金属)/ ±0.010インチ(プラスチック) |
| CNC旋削加工 | ± 0.005インチ(金属)/ ±0.010インチ(プラスチック) |
| CNC旋盤加工 | ± 0.005インチ(金属)/ ±0.010インチ(プラスチック) |
| 彫刻加工 | ± 0.005インチ(金属)/ ±0.010インチ(プラスチック) |
| 表面仕上げ | 125RA |
適切な操作はCNC公差を改善するだけでなく、CNC時間も節約できる
一般的な工作機械と比較して、CNC工作機械は大きく異なります。一般的な工作機械の管理方法を直接CNC工作機械に適用することはできません。長年の経験を持つ工場によると、一般的に多数のCNC工作機械を持つ工場は、集中管理を採用し、生産に応じて合理的なレイアウトを行うのが最適です。条件が許せば、コンピュータを使用して統合管理し、すべての作業情報を統一的に管理することで、情報共有が実現し、生産に必要な準備時間を大幅に短縮でき、生産性は自然と向上します。
結論
加工プロセス全体において誤差は避けられませんが、CNC工作機械の操作方法にさらなる改善を加えれば、実際の生産プロセスにおいて、少量部品の生産加工であっても、中程度の精度要求であっても、公差を効果的に制御できます。きつすぎたり大きすぎたりする公差は、加工時間を増やすだけです。
実際、多くのCNC部品では特別な公差は要求されず、異なる機械間で使用される標準公差が存在します。公差について確信が持てない場合は、標準値を寸法として使用してください。必要でない限り、公差を指定しないようにしてください。JTRでは、専門チームからプロフェッショナルなアドバイスを受けられます。ご興味があれば、ぜひお気軽にお問い合わせください。
産業技術