



高品質プラスチック部品CNC加工の必須テクニック
CNC加工の応用はますます広がり、プラスチックの人気も高まっています。軽量、加工しやすく、一般的に金属より安価です。同時に、機械製造業では難燃性、絶縁性、耐摩耗性の要求を満たすためにプラスチックがよく使用されます。今日は、部品設計から加工、CNC加工プラスチック部品で完璧な仕上げを得る方法まで、プラスチック部品加工のヒントについて説明します。
プラスチック部品設計のヒント
製造可能なプラスチック部品の設計には多くの重要な要因が関わり、部品設計、工具、材料選択、生産のすべての領域に及びます。まず、設計意図や最終用途を念頭に置き、機能要件を中心に部品を構築する必要があります。軽量化、製造・組立工程の削減、構造部品の改善、コスト削減、市場投入の迅速化を検討してください。プラスチック部品の設計目標を生産プロセスで成功裏に達成するには、以下の重要な要因を考慮する必要があります。
1. 材料の考慮事項
メーカーは通常、類似用途から馴染みのあるプラスチックグレードを選ぶか、サプライヤーの推奨に頼ります。このように選ばれた樹脂は十分かもしれませんが、最適であることは稀です。プラスチック選択は複雑な作業で、温度、耐薬品性、耐熱性、難燃性、電気的・機械的特性(政府・民間規格)、プラスチックと全組立工程の協調など多くの考慮事項があります。
2. コーナーR(曲率半径)
コーナーRは常に部品肉厚を考慮すべきです。高応力領域と部品破損の可能性を排除します。一般的な経験則では、コーナーの肉厚は部品公称肉厚の0.9倍から1.2倍の範囲内にすべきです。
3. 肉厚
部品を均一な肉厚で設計すると、製造プロセス中に発生する多くの部品欠陥を防止できます。プラスチックが溶けると、抵抗の少ない領域に流れます。部品の肉厚が一貫して不均一な場合、溶融物は最初に厚い領域に流れる可能性があります。このとき、薄い領域が適切に充填されない恐れがあります。また、厚い領域は冷却が遅く、ボイドやヒケ欠陥のリスクがあります。コーナーにRを付けた設計も、成形プロセス中の適切な充填に役立ちます。
4. 部品収縮
プラスチック部品製造中に発生する収縮は体積の20%を占めることがあります。結晶性および半結晶性材料が熱収縮しやすいです。非結晶性材料の収縮は小さいと知られています。成形収縮問題を回避する簡単な方法は以下の通りです:
- 予想収縮率に基づき配合調整と金型設計調整を行い、必要な寸法を得る
- 成形温度、溶融温度、射出速度/圧力/時間、冷却時間などの加工パラメータを最適化する
プラスチック加工のヒント
プラスチック専用CNC工作機械は存在しません。実際、プラスチック切削に使用されるすべての工作機械は金属加工用工具です。それらの精密な剛性と動力出力により、硬化プラスチックでさえ容易に加工できます。
1. 熱的影響
プラスチックは金属より熱感受性が高いため、切削工具で加工するとほとんどの材料が加熱により粘着性を帯びます。
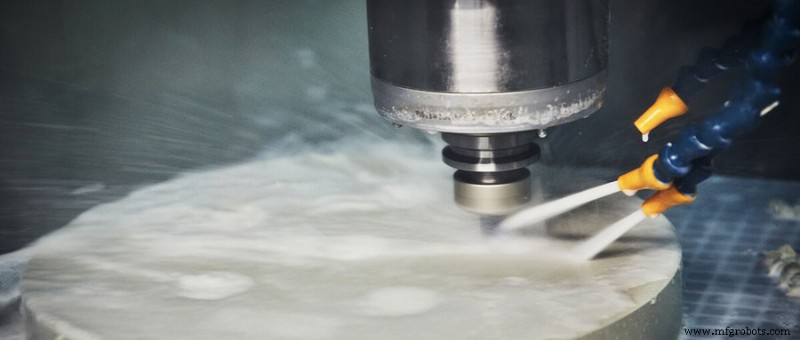
- 大流量でクーラントを工具に注ぎ、圧縮空気チューブで切削領域のチップと工具を吹き飛ばす。これは切削領域の温度を下げるだけでなく、プラスチック切りくずが切削工具に付着するのを防ぎます。
- 工具のすくい角と逃げ角を大きくし、切れ刃の鋭さを維持し、摩擦熱を減らし、プラスチック変形と発熱を防止する。
- ワーク表面での工具送り速度を適切に上げ、200~300m/minを選択し、送り量0.05~0.2mm/revを選択する。
- コバルトベースクロムタングステン超硬合金と超硬合金を組み合わせたカッターヘッドで、生産性と加工性能を向上できる。
2. 力と変形の影響
切削熱による部品の熱膨張は、ワークの反りやねじれを引き起こす可能性があります。ワーク変形が工具と治具に及ぼす反力は、通常工具破損と治具破損を招きます。これらの現象を防ぐため、以下の対策を講じています:
- 反りやすい薄板部品の平面加工には、平面フライスまたは小径フライスカッターで積層・往復フライス加工を使用してください。形状加工時は複数の加工方法を持つワークを使用:複数のワークを中央に配置、薄い金属板で上下から固定、同時に加工。加工完後、完全に冷えてからワークを取り出す。プラスチック材料が硬化し、ワーク寸法が安定し、反りや変形が発生しない。
- 厚みのある部品では、形状加工時にワークの反力による工具破損と治具破損を防ぐため、断続切削法を使用し、上下平削りと上下溝削りで外周を加工。部品形状に応じて、旋削、ボーリング、成形、溝削りでフライスとドリルを置き換え可能。フライスとドリルが避けられない場合、強度を確保しつつフライスカッター径をできるだけ小さくする。
3. 切削パラメータ
注意すべき主な問題は、切削ではなく過度の摩擦とプラスチックの塑性変形です。後者を避けるため、常に工具を鋭く保ち、使用材料が十分強くない場合は冷凍してください。プラスチックは低温で硬く脆くなります。
チップがCNC加工部品に溶着するのを防ぐには、工具を動かし続け、1箇所に長くとどまらないようにする必要があります。チップをできるだけ早く除去してください。したがって、プラスチック加工に使用される送りは大きくなければなりません。送り速度が高いとき、主軸速度も速くなければなりません。概算速度はアルミニウム送り速度の約3倍で、対応する切削速度を持ちます。
プラスチック部品で完璧な仕上げを得るヒント
熱可塑性プラスチックのCNC加工でよくある問題は材料の引き抜き(プルアウト)です。これは濃色プラスチックで最も一般的です。この問題をどう解決し、エンジニアリングプラスチック製品で完璧な仕上げを達成するか?プラスチック材料の引き抜きを防ぐには、正しい加工が鍵です。以下のヒントで成功加工とプラスチックの滑らかな表面仕上げを確保できます。
1. 工具形状
工具が材料を正しく切削できるよう、正しい形状の切削工具を使用してください。CNC金属加工とは異なり、エンジニアリングプラスチックでは工具形状がポジティブまたはニュートラルである必要があります。ポジティブが多すぎると工具が材料に食い込み、引き抜き効果を生じます。
2. 正しい固定/クランプ
部品や治具をしっかり固定することは、成功加工のためのもう一つの重要なステップです。不適切な固定はCNC部品と工具の間で振動を引き起こし、工具が部品表面を移動する際に食い込みや離脱を招く可能性があります。正しい固定により、ワーク表面と工具の正しい接触が保証され、望ましい仕上げが得られます。
3. 正しい送り速度と工具速度
推奨送り速度と工具速度設定は材料により異なります。切削装置が適切な加工レートに設定されていることを確認してください。これにより工具寿命を延ばしつつ、生産速度や効率を犠牲にしません。
製造プロセス
- CNC加工ビジネス成長を加速する12の実証済み戦略
- CNC加工コストを品質落とさず削減する7つの設計・仕様戦略
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- CNC加工における不要な公差を最小限に抑える方法
- 高精度CNC加工部品設計の7つのエキスパートノウハウ
- インダストリー4.0がCNC加工に革命をもたらす仕組み
- セラミックス向け高度CNC加工ソリューション
- 現代スマートフォン製造における精密CNC加工
- プラスチックCNC加工で最高効率を実現:部品製造における活用法
- 試作CNC加工:産業イノベーションを支える効率的小ロット生産
- CNC加工におけるロボットアーム活用:効率化・収益性向上の完全ガイド