



FRP(ガラス繊維強化プラスチック)金型の作り方:ステップバイステップガイド
ガラス繊維金型の製作はシンプルですが、忍耐と細部への注意が必要です。よく作られた金型は何度も再利用でき、将来のプロジェクトで時間とコストを節約できます。 以下は耐久性のあるFRP(ガラス繊維強化プラスチック)金型を製作するためのプロフェッショナルなステップバイステッププロセスです。各段階で最適な密着、最小限の欠陥、長寿命な最終製品を確保します。 プラグは金型が複製するマスターパターンです。最終部品の形状と複雑さに合った材料を選びます。一般的な選択肢: プラグの寸法は正確でなければなりません。あらゆる偏差が成形部品すべてに転写されます。 内部空洞を樹脂やラッカーで埋め、表面をバフ掛けします。TR-301に続きTR-311で2段階シーリングを施します。石膏使用時はまずオーブン乾燥し、徹底的にシールします。Partall Paste #2 を離型層として塗布し、各コート乾燥後に次を重ねます。通常5コート推奨、コート間でバフ掛けします。 プラグにPVAを最大3コートスプレーし、各コート最低30分乾燥させます。この工程で成形工程中に樹脂がプラグに付着するのを防ぎます。 MEKパーオキサイド硬化剤 に続き、ワックスフリーのゲルコートを刷毛ローラーで塗布します。複雑な部品を金型から抜く必要がある場合はツーリングゲルコートを使用。最低2コート、コート間4時間乾燥、最終24時間硬化させます。 1オンスのガラス繊維チョップドストランドマットまたは薄布を使用。汎用ポリエステル樹脂をローラーで均一に塗布し、白い繊維や気泡が残らないようにします。24時間乾燥後、次の層を重ねます。堅牢で柔軟な金型を得るため、合計3層以上繰り返します。 最終樹脂コート後、数日間硬化させます。金属ブレードで余分な樹脂やガラス繊維を切り取り、金型とプラグの境界が見えるまで軽くサンディングします。プラスチックウェッジや攪拌棒で両面を分離します。 220番から600番まで段階的にサンディング。Partall Paste #2 を再塗布、重洗浄剤で表面を洗浄し、シーラーグレーズで美しい仕上げにします。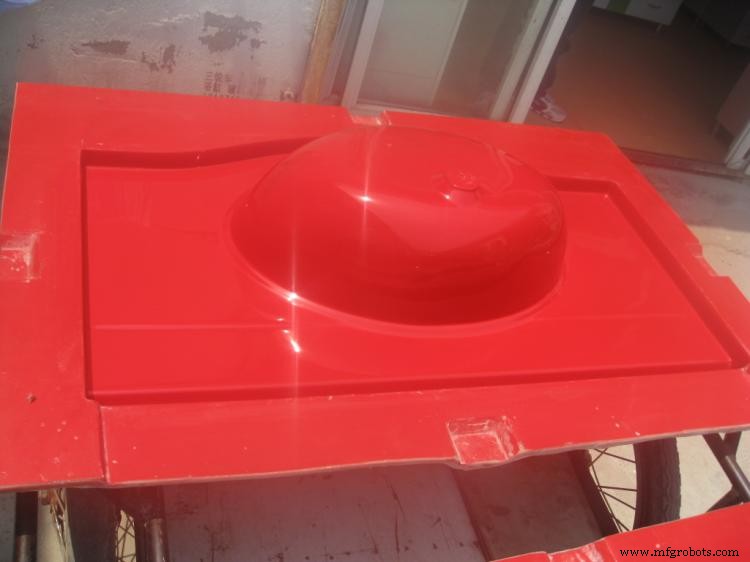
1. 高品質なプラグ(原型)を製作する
2. プラグの下準備とシーリング
3. ポリビニルアルコール(PVA)塗布
4. ゲルコート塗布
5. スキンコート(表皮層)施工
6. 硬化と金型離型
7. 仕上げとシーリング
必要な材料
ヒントと警告
ファイバ
- Raspberry Pi と Arduino を連携させてロボットを自作:ステップバイステップガイド
- 勝利するプロトタイプ構築:ラピッド製品開発ステップバイステップガイド
- プラスチック射出金型の製造プロセスとコスト要因を理解する
- 射出成形完全ガイド:ペレットから完成品まで
- プルトルージョン成形FRP(ガラス繊維強化プラスチック)新製品ライン:高強度・高耐久
- プラスチック対プラスチック摩耗の理解:設計原則と潤滑戦略
- 炭素繊維強化プラスチック(CFRP):強度、軽量化、新たな応用展開
- ガラス繊維布織造の完全ガイド:専門的メカニズム解説
- ガラス繊維製造の完全ガイド
- テープを使った安全で効果的なガラス繊維刺さり除去法
- マリン・複合材プロジェクト向けガラス繊維布貼り付けステップバイステップガイド