



シルクスクリーンネイルベッド設計がソルダーマスク厚み均一性に与える影響
概要
PCBソルダーマスク製造工程において、シルクスクリーン印刷による両面連続液状ソルダーマスク印刷が広く採用されています。しかし、PCBの設計(板厚、パターン分布、ビア径、ビア分布など)によって大きな差異が生じるため、シルクスクリーン印刷用ネイルベッドの製作は極めて困難です。ネイルベッド上の銅釘の配置が不合理だと、ソルダーマスクの厚み均一性が損なわれ、外観の色ムラ、イメージング不良、はんだブリッジや耐断線性不良を招き、リワークやスクラップの原因となります。したがって、ソルダーマスク シルクスクリーン印刷工程におけるネイル溶接に関する詳細な作業指示を策定し、ネイルベッドの品質を確保する必要があります。
理論分析
両面シルクスクリーン印刷ソルダーマスクとは、片面に液状ソルダーマスクを印刷した後、シルクスクリーン印刷ネイルベッドを用いてもう片面を印刷するプロセスです。これにより、両面の連続印刷が可能となり、滞留時間と加熱時間を短縮して基板製造効率を向上させます。
シルクスクリーン印刷ネイルベッドを製作するには、ネイルベッドの底板がPCBの板端やビア位置と適合する場所に支え釘を配置します。製造工程が複雑なため、高度な技術が要求され、経験豊富な作業者でも、高複雑度の基板や新機種を扱う際には、釘溶接の不足、釘配置密度の低さ、釘位置のズレなどのエラーが発生し得ます。
したがって、異なる釘配置密度を持つシルクスクリーンネイルベッドがPCBソルダーマスク印刷に与える影響を分析し、合理的な釘配置規定を策定することで、ネイルベッド製作効率と両面シルクスクリーン印刷品質の向上を図る必要があります。
実験設計
実験要因と水準設計
釘配置密度(間隔5.0cm、8.0cm、10.0cm)3種類とPCB板厚(0.8mm、1.5mm、2.0mm)3種類について、直交表を用いて実験を計画しました(表1)。
| 試験No. | 基板No. | 基板厚 | 釘溶接密度 |
|---|---|---|---|
| 1 | 1#, 2# | 0.8mm | 5.0cm |
| 2 | 3#, 4# | 8.0cm | |
| 3 | 5#, 6# | 10.0cm | |
| 4 | 7#, 8# | 1.5mm | 5.0cm |
| 5 | 9#, 10# | 8.0cm | |
| 6 | 11#, 12# | 10.0cm | |
| 7 | 13#, 14# | 2.0mm | 5.0cm |
| 8 | 15#, 16# | 8.0cm | |
| 9 | 17#, 18# | 10.0cm |
ネイルベッド製作
457mm×610mmのベア銅板をネイルベッド底板として使用し、銅釘をグリーン透明テープで固定しながらアレイ状に均等配置しました。銅釘間隔はそれぞれ5.0cm、8.0cm、10.0cmです。外側の釘と底板エッジの距離は縦横ともに対称になるよう配置し、印刷時に釘位置のズレによる厚み差が生じないようにしました。
間隔5cmの例では、銅板の短辺45.7cmに1行9本(水平クリアランス2.8cm)、長辺に1行11本配置し、合計99本の銅釘が必要です。表2に3種類の釘配置密度における銅釘本数の比較を示します。
| 基板サイズ | アレイサイズ | 間隔 | 短辺方向釘本数 | 長辺方向釘本数 | 銅釘総数 |
|---|---|---|---|---|---|
| 457×610mm | 40×50cm | 5.0cm | 9 | 11 | 99 |
| 40×48cm | 8.0cm | 6 | 7 | 42 | |
| 40×50cm | 10.0cm | 5 | 6 | 30 |
試験基板製作
17″×23″のベア銅板を使用し、板厚は0.8mm、1.5mm、2.0mmの3種類、各6枚ずつ準備しました。銅厚は1ozでフィレット付きです。最も一般的なグリーン液状ソルダーマスクインキを例に、シルクスクリーン印刷パラメータを表3に示します。
| メッシュタイプ | 43T |
| インキタイプ | 780H |
| インキ粘度 | 140 dPa·s |
| メッシュスペーシング | 5mm |
| 印刷圧力 | 0.49 MPa |
| 印刷速度 | 6 Hz |
| スクリーン印刷ナイフ数 | 2 |
データ取得方法
湿膜厚測定器でソルダーマスク厚を測定しました。測定位置は銅釘の対角線上にあるため、釘間隔の違いにより測定アレイと測定点数が異なります。間隔5cmの場合、測定アレイは表4のようになります。
| 短辺 | (17×25.4-15)/50=8.36 | 最大8本の銅釘 | 8×8銅釘アレイ |
| 長辺 | (23×25.4-55)/50=10.54 | 最大10本の銅釘 | |
| 測定点数 | 4×(8-1)+1=29 | 各基板29測定点 |
銅釘間隔5.0cmでは8×8の銅釘しか得られないため、他の間隔における最大測定アレイと測定点数を表5にまとめました。
| 間隔 | 測定アレイサイズ | 対角線上の銅釘数 | 測定点数(片面) | 測定点数(両面) | 合計点数 | 全試験総点数 |
|---|---|---|---|---|---|---|
| 5.0cm | 35×35cm | 8 | 29 | 58 | 174 | 354 |
| 8.0cm | 32×32cm | 5 | 17 | 34 | 102 | |
| 10.0cm | 30×30cm | 4 | 13 | 26 | 78 |
乾燥膜厚データを得るため、5.0cm間隔のネイルベッド1台と各板厚の基板1枚ずつを用意し、膜厚測定カテゴリ内で乾燥膜厚データを取得しました。主要実験データ取得方法を表6に示します。
| データ種類 | 取得方法 | データ数 | 備考 |
|---|---|---|---|
| 湿膜厚 | 湿膜厚測定器 | 354点 | シルクスクリーン印刷後30分以内に測定 |
| 乾燥膜厚 | 顕微鏡観察 | 5×3×3=45 | 釘間隔・板厚ごとに5点測定 |
実験結果分析
異なる釘配置間隔におけるインキ均一性
ネイルベッド印刷ソルダーマスクの厚みを各釘配置間隔で分析し、以下の式でソルダーマスク厚み均一性を算出しました。
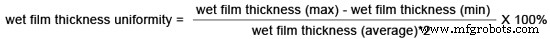
分析結果を表7と図1に示します。
| ネイルベッド釘配置間隔 | 湿膜厚(単位:μm) | 基板厚 | ||
|---|---|---|---|---|
| 0.8mm | 1.5mm | 2.0mm | ||
| 5.0cm | 最大値 | 29 | 29 | 31 |
| 最小値 | 36 | 38 | 39 | |
| 不良点数 | 7 | 9 | 8 | |
| 平均値 | 32.7 | 34.3 | 36.1 | |
| 均一性 | 11% | 13% | 11% | |
| 8.0cm | 最大値 | 30 | 32 | 32 |
| 最小値 | 42 | 39 | 39 | |
| 不良点数 | 12 | 7 | 7 | |
| 平均値 | 34.7 | 35.5 | 36.2 | |
| 均一性 | 17% | 10% | 10% | |
| 10.0cm | 最大値 | 34 | 30 | 28 |
| 最小値 | 48 | 36 | 36 | |
| 不良点数 | 14 | 6 | 8 | |
| 平均値 | 36.9 | 33.7 | 34.4 | |
| 均一性 | 19% | 9% | 12% | |
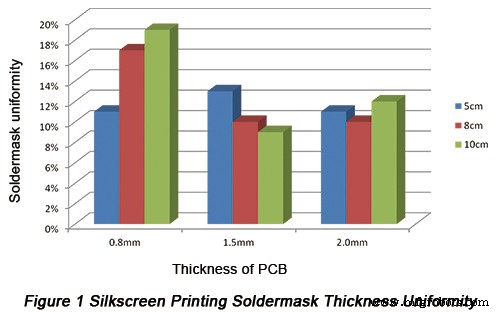
結果から以下の結論が得られます:
- a. 板厚0.8mmの基板では、銅釘間隔5.0cmのネイルベッドでシルクスクリーンインキ厚み均一性が11%となり、8.0cmおよび10.0cmより優れています。
- b. 板厚1.5mmおよび2.0mmの基板では、銅釘間隔5.0cm、8.0cm、10.0cmのいずれもインキ厚み均一性はほぼ同等です。
- c. ネイルベッド間隔を適切に狭めることで、薄板基板のインキ厚み均一性が顕著に改善されます。
全測定点における湿膜厚変化傾向
各測定点のインキ厚み変化傾向を分析し、釘配置間隔を狭めることでソルダーマスク厚み均一性が改善されるメカニズムを以下にまとめます:
- a. 湿膜厚は測定位置によって変動します。銅釘が下から支えている位置(測定点1, 5, 9, 13, 21, 25, 29)では湿膜厚が最小値を示し、銅釘から離れた位置(3, 7, 11(12), 15, 19(20))では最大値を示します。
- b. 銅釘支え位置では湿膜厚が低く基板表面に明顕な凹みはなく、支えから離れた位置では湿膜厚が高くなります。
- c. 薄板基板は印刷時に大きな変形を生じやすく、厚板基板は変形が小さいため、1.5mmおよび2.0mm厚の基板は表面が比較的平坦です。
湿膜厚と測定位置・支え点の関係
- a. いずれの釘配置間隔でも、基板厚に関わらず、測定点と銅釘の距離が大きくなるほどインキ厚は増加します。
- b. 基板が厚いほど、測定点と銅釘の距離増加に伴う厚み変化は小さくなります。つまり基板剛性が高いほど、釘配置間隔を広く取れます。
基板表面の乾燥膜厚変化
乾燥膜厚の変化傾向は湿膜厚と基本的に同一であり、同一試験条件下では湿膜厚測定で乾燥膜厚を代替可能です。ただし、湿膜厚測定結果はインキ粘度の影響を強く受けるため、シルクスクリーン印刷後15分以内に測定する必要があります。
結論
板厚0.8mm、1.5mm、2.0mmのベア銅板と、銅釘間隔5.0cm、8.0cm、10.0cmのネイルベッドを直交させて湿膜厚と乾燥膜厚を測定し、以下の結論を得ました:
- a. 薄板基板(0.8mm以下)では、ネイルベッド間隔を狭めることでインキ厚み均一性を顕著に改善できます。
- b. 湿膜厚と乾燥膜厚は安定した相関を示し、湿膜厚測定器によるオンライン測定と膜厚モニタリングが実用的です。
参考資料
- SMT用PCB設計要件 Part 2:パッド-配線接続、スルーホール、テストポイント、ソルダーマスク、シルクスクリーンの設定
- ソルダーマスク充填ビア製造技術を改善する効果的な対策
- PCBCartのフル機能PCB製造サービス - 多彩な付加価値オプション
- PCBCartの高度なPCB実装サービス - 1個から対応
産業技術
- インテリアデザインを革新する:3Dプリントが空間に命を吹き込む
- メタル3Dプリント部品を最適化するための主要設計原則
- 3Dプリンティングにおける食品安全性の確保: 専門家による設計ヒント、材料、仕上げ
- SLA 3Dプリント設計ガイドライン:高品質造形のためのヒント
- HP MJF 3Dプリント設計ガイドライン:精度向上のためのパーツ最適化
- PolyJet 3Dプリントを最適化する:精度とマルチマテリアル成功のための設計ガイドライン
- 高周波PCBにおけるビアインピーダンス最適化による信号品質向上
- QFN部品実装のエキスパートガイド:設計と半田ペースト印刷ソリューション
- 3Dプリンティングが切削加工と産業設計を変革する理由
- PCBシルクスクリーン印刷の基礎知識:役割・手法・設計ポイント
- CAD(コンピューター支援設計)が現代3Dプリントを支える理由