



レーザー焼結設計:壁厚をマスターして優れた3Dプリントを実現
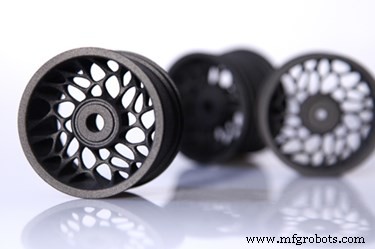
レーザー焼結設計のヒント:壁厚
3Dプリンティングの可変壁厚構築能力は、従来の射出成形では金型キャビティが均等に充填され均一に冷却されるために一定の壁厚が必要であることに慣れた設計者とエンジニアにとって長い間福音となってきました。対照的に、3Dプリンティングは、最小限の勾配で厚から薄まで変化する壁や特徴を持つ部品の製造に問題ありません。しかし、各3Dプリンティングプロセスには、異なる程度の壁厚許容範囲があります。
レーザー焼結は、後処理で除去しなければならない取り付けサポート構造を必要としない唯一のプロセスであるため、流体のような壁を持つ分岐設計の実行に最も人気のある3Dプリンティング技術の1つです。レーザー焼結の最適な製造ガイドラインを完全に検証するために、テキサス大学との研究をスポンサーし、あなたの部品が精度と再現性要件を満たすことを保証するLSの設計ルールを決定しました。壁厚に関する私たちのトレードノウハウを、研究で検証されたものとして共有し、最適なLSビルドへの道をお手伝いします。
プロセスが壁公差に果たす役割
大多数の3Dプリンティングプロセスとは異なり、レーザー焼結は、オーバーハング特徴、穴、チャネルを構築するためにビルド取り付けサポート構造を必要としません。代わりに、設計はナイロンと複合粉末に焼結されます。周囲の未焼結粉末が部品をビルド時にサポートし、自由に吊り下がった壁にとって理想的なプロセスとなります。この自由形状製造プロセスにより、LSはFAR 25.853認証の耐煙・耐燃ナイロンを含む高性能熱可塑性樹脂を提供します。粉末体積と熱の両方が加わって、設計の上にかなり密度の高い表面を作ります。したがって、あなたの部品に大きな平らな表面がある場合、反りの影響を受けやすくなります。適切な配向と適切な壁厚は、不正確さを避けるのに役立ちます。
配向
水平に構築された大きな平らな表面は、各新しい粉末層と直接平行なより大きな表面積を含むため、反りの可能性がはるかに高くなります。ビルドが進行するにつれて、ますます密度の高い粉末に耐えなければなりません。薄い壁を垂直または角度をつけて構築することを推奨します。これは粉末密度を考慮するためです。
寸法
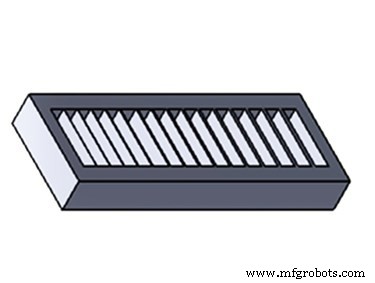
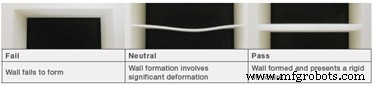
壁厚は、部品の精度と、時間の経過とともに繰り返し使用とテストに耐える部品の能力にも関係します。研究中、15種類の異なる厚さの壁をテストし、最薄の解決可能な壁寸法を特定しました。0.6mm(0.024インチ)までの薄い壁は可能ですが、これほど薄い壁は信頼できるビルドのための十分な寸法安定性を提供しません。反りを考慮し、適度な剛性を確保するために、少なくとも0.8mm(0.031インチ)の壁厚を推奨します。
アプリケーション
レーザー焼結は、低量産または高度に複雑な製造を必要とする航空宇宙ダクトと非荷重支持コンポーネントの生産に使用された最も初期の3Dプリンティング技術の1つでした。今日、それは依然として航空宇宙、ダクトワーク、制御面、ブラケット、クリップ、クランプ、燃料タンク、その他の飛行認証部品の製造で最も求められるプロセスの1つです。
テキサス大学との完全な研究をダウンロードして、穴径や可動コンポーネントを1部品に組み込むなどの追加の重要な設計機能について学んでください。
産業技術
- DMLS部品の仕上げ:プロフェッショナルな5つのエキスパートヒント
- 直接金属レーザー焼結 (DMLS) 3Dプリンティングを最適化するエキスパート設計ヒント
- PolyJet 3Dプリントを最適化する:精度とマルチマテリアル成功のための設計ガイドライン
- 板金設計の極意:より速く、コスト効率よく生産するための実証済みヒント
- 倉庫ラッキングマスター:効率化を実現する4つの実証済み設計ヒント
- 信頼性の高い設計のための実証済み高速PCBレイアウトヒント
- 精密板金設計のための5つのエキスパートヒント
- ポリウレタン鋳造のマスター:優れた試作のための設計インサイト
- 選択的レーザー焼結(SLS):粉末とレーザーが造る耐久3D部品
- ステムウォール解説:建物基礎を強化する耐久構造
- シートメタル曲げ設計のエキスパートヒント: 形状、強度、精度