



車載電子機器におけるSMTはんだ付け信頼性の向上:マルチチップモジュールの課題に関する研究
回路モジュールのSMTはんだ付け信頼性に関する研究
電子製品の小型化傾向により製品構造が複雑化し、マルチチップモジュール(MCM)が普及しています。コアモジュールの登場はSMTに新たな課題をもたらしました。基板の大面積化と熱理論の影響により、新製品の実装において虚偽はんだ(コールドジョイント)や連続錫析出といった問題が発生しています。
虚偽はんだの定義と主な原因
虚偽はんだとは、被溶接面に錫層が完全に濡れず、部品電極面とパッドの間に金属合金層が形成されない状態です。外力で部品が緩み接触不良となり、はんだ高さが「最小はんだ高さ+はんだ付け可能高さ」の25%未満になることを指します。
主な原因として、クリームはんだ品質不良、フラックス組成、部品ピンの酸化膜、パッド表面処理不良、はんだ付けパラメータ設定、リフロー炉の不安定性が挙げられます。
問題原因の分析
a. コアモジュール基板材料の分析
PCB基板材料の性能を示す主要パラメータは、Tg(ガラス転移温度)、CTE(熱膨張係数)、Td(剥離温度)です。
初期開発ではFR-4 Tg150(材料>145℃)をコアモジュール基板材料として採用し、基板裏面には比較的厚いソルダーマスクを形成していました。リフローはんだ付け時に低Tgによるわずかな屈曲変形が生じ、2回目のリフローで虚偽はんだが発生し、はんだ付け信頼性が低下しました。
b. クリームはんだ量の分析
通常の工程要件では、ステンシル厚0.13mm、コアモジュールのパッド上クリームはんだ厚も0.13mmです。しかし基板変形により虚偽はんだが発生し、品質リスクが生じていました。
改善実験
a. 基板材料と実験設計
基板材料は製品信頼性に最も影響する要素の一つです。初期製品では低コストのFR-4 Tg150を使用していましたが、実験初期に信頼性の高いFR-4 Tg170(材料>175℃)へ置き換えました。
また、基板裏面ソルダーマスクを再設計し、膜厚を薄くして材料品質を向上させることで、2回目のリフロー信頼性への影響を排除しました。
b. ステンシル開口設計の実験
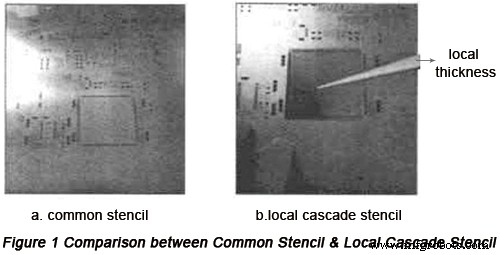
初期ステンシル設計では、基板上のQFP部品(ピンピッチ0.5mm)に合わせステンシル厚0.13mmとしていました。初回製造でコアモジュールに虚偽はんだが発生したため、一般的なステンシル設計の最小厚である0.15mmへ厚くしました。しかし開口比率1:1.2では品質改善が不十分だったため、段差付きステンシル(カスケードステンシル)を採用し、モジュール実装パッド部のみ厚みを0.15mmから0.3mmへ増やしてクリームはんだ量を確保しました。
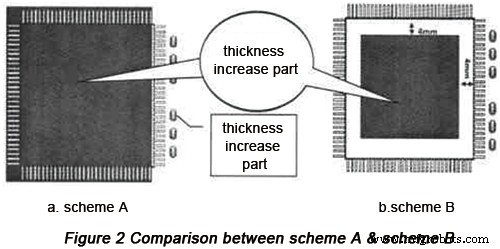
カスケードステンシル適用時の異なる実験スキームのうち、比較的合理的なスキームを以下に示します:
- スキームA:モジュール全域の厚みを0.3mmに増やし、小型部品側の厚みは変更しない。
- スキームB:厚み増加エリアをスキームAより4mm小さくし、0.3mmに増やす。パッド開口部の厚みは変更しない。
試作とスキームA・Bの比較により、抵抗パック位置で連続錫析出が発生したため、スキームBが優れていると判明しました。
c. 製造工程改善実験
リフロー炉投入前にジェルディスペンシングを実施し、ゲルの硬化・収縮効果でコアモジュールを固定することで、はんだ付け時の基板変形とズレを効果的に抑制しました。
実験結果
ステンシル設計改善、基板材料の再選定・位置決め、製造工程改善といった一連の対策により、コアモジュールのはんだ量とはんだクリープ高さがIPC規格を満たすようになりました。コアモジュール工程の不良率は686 PPMから23 PPMへ大幅に低減し、製品信頼性が確保されました。詳細データを表に示します。
| 結果 | 基板材料 | 生産数 | テストポイント数 | 不良タイプ | 不良個数 | 不良数 | 不良率 (PPM) |
|---|---|---|---|---|---|---|---|
| 初期試作状況 | Tg150 | 50 | 43750 | コアモジュール虚偽はんだ | 20 | 20 | 457 |
| コアモジュール連続錫析出 | 0 | 0 | 0 | ||||
| 合計 | 20 | 20 | 457 | ||||
| 初回改善結果(スキームA) | Tg170 | 50 | 43750 | 抵抗パック虚偽はんだ | 0 | 0 | 0 |
| 抵抗パック連続錫析出 | 30 | 30 | 686 | ||||
| 合計 | 30 | 30 | 686 | ||||
| 2回目の改善結果(スキームB) | Tg170 | 50 | 43750 | コアモジュール虚偽はんだ | 1 | 1 | 23 |
| コアモジュール連続錫析出 | 0 | 0 | 0 | ||||
| 合計 | 1 | 1 | 23 |
結論
コアモジュールの採用は、車載電子製品の研究開発とグレードアップを加速させます。新製品段階では移植実装により開発コストと複雑性を低減できます。しかし、コアモジュールの大面積化と高い製造工程要求により、初期試作で信頼性低下やモジュール適用失敗のリスクが生じます。
コアモジュールもPCBの一種であり、高温リフロー、保管、再度の高温リフローを経る過程で、基板変形、虚偽はんだ、連続錫析出が発生し得ます。これらの問題を実験と試作で解決したことで、コアモジュールの適用機会が広がり、車載電子製品のモジュール化推進が加速されます。
参考資料
- SMTはんだ付け品質に影響する要素と改善対策
- 車載PCBの特性と設計上の考慮事項
- EMIを克服する車載回路設計の5つのヒント
- 車載PCBメーカーの信頼性を判断する5つの実証済み方法
- SMT実装業者の能力評価に役立つ便利な方法
- PCBCartのフル機能PCB製造サービス - 多彩な付加価値オプション
- PCBCartの高度なPCB実装サービス - 1個から対応
産業技術
- 電子ウォーターポンプが自動車冷却システムに革命をもたらす理由
- 3Dプリントが自動車業界に革命をもたらす理由
- 3Dプリンティングが自動車業界にもたらすイノベーション、効率化、カスタマイゼーション
- 自動車物流:COVID-19の課題を乗り越え、将来の成長を牽引する
- 未来を駆動する:デジタルトランスフォーメーションとIoTが自動車製造をどう変革するか
- 自動車回路のEMIを撃退:専門家による5つの設計ヒント
- 車載電子機器向けPCB設計の主要原則
- CNC加工:自動車業界向け精密ソリューション
- 産業用ロボットが自動車製造に革命をもたらす:ロボット種類別の役割と導入ポイント
- OpenLicht:AI駆動スマート照明プロトタイプが室内照明を変革
- 自動車テストの未来:HILシステムとRTI DDSの統合