



板金曲げ加工のマスター:プロフェッショナルのための必須技術と設計のコツ
15世紀末、レオナルド・ダ・ヴィンチがシンプルな圧延機をスケッチし、板金を曲げられる可能性を示しました。しかし、このスケッチが現実となるのは1590年、金属加工者が2本の重いシリンダーで金属を圧縮し、厚みと形状を変え始めてからのことです。
ダ・ヴィンチの素晴らしいスケッチ以来、板金曲げ加工プロセスは進化し、現在ではさまざまな能力を持つ複数の板金曲げ技術が存在します。しかし、一つだけ変わらないことがあります。板金成形プロジェクトの成功は、あなたがさまざまな曲げ方法と、それらが異なる設計シナリオにどの程度適しているかを理解しているかどうかにかかっています。
ここでは、板金曲げ加工プロセスについて知っておくべきことを解説します。板金成形プロジェクトを最初から正しく成功させたいなら、この記事はあなたのためのものです!
板金曲げ加工プロセス
板金曲げ加工プロセスは、板金部品に力を加えて形状を変えるものです。この力により板金に降伏強度を超える応力が生じ、破断や破損なく物理的に変形させます。
プレスブレーキは板金曲げに一般的に使用される工具です。パンチをダイ上の板金に押し下げ、目的の形状を作ります。

(板金曲げ加工プロセスのアニメーション。Wikimedia Commons パブリックドメイン)
このプロセスは一見単純ですが、板金曲げには見た目以上の奥行きがあります。例えば、いくつかの板金曲げ方法があり、機能は似ていても操作が異なります。したがって、理想的な方法を選択することが、板金成形プロジェクト成功の第一歩です。
6つの板金曲げ方法
方法1:V字曲げ
V字曲げは最も一般的な板金曲げ方法です。名前の通り、V字型のダイとパンチを使用して、希望の角度で金属を曲げます。V字型パンチがワークをダイの「V字型」溝に押し込み、さまざまな曲げ角度の板金を形成します。例えば、V字パンチとダイの角度により、鋭角、鈍角、90°の曲げ角度を実現できます。
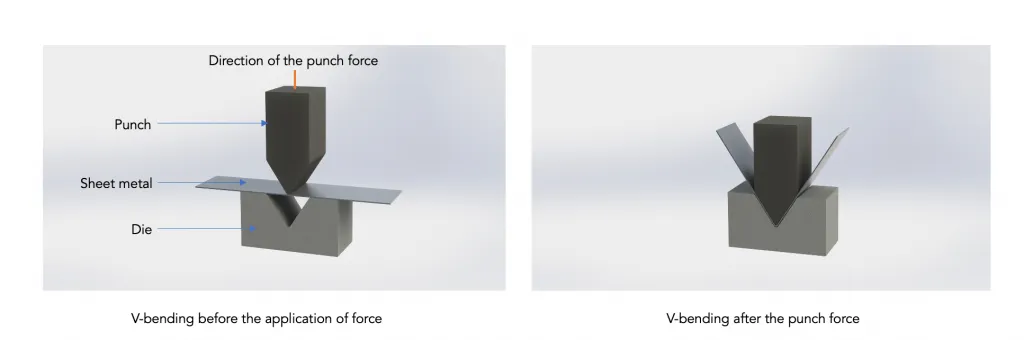
図1:V字曲げ方法
方法2:エアベンド(空気曲げ)
エアベンドはV字曲げとよく似ています:V字型パンチとダイで板金を曲げます。しかし、従来のV字曲げとは異なり、エアベンドではパンチがワークをダイの底部まで押し込みません。代わりに、ワークの下にスペース(空気層)を残すことで、従来のV字曲げより曲げ角度の制御性が高まります。
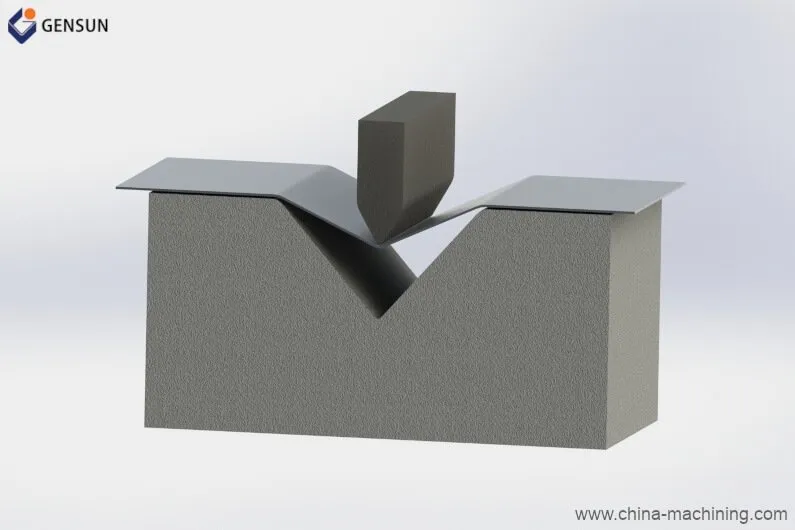
図2:エアベンド方法
例えば、90°のダイとパンチがある場合、エアベンドでは90°〜180°の範囲で曲げ角度を調整できます。また、スプリングバック(曲げ力除去後の板金が曲げ前の形状に部分的に戻る現象)が少なく、より正確な結果が得られます。スプリングバックは不正確な曲げの原因となるため望ましくありません。
方法3:ボトミング(底打ち曲げ)
ボトミング(底打ち曲げ)もスプリングバック課題を解決するV字曲げの一種です。曲げ完了後、パンチ先端で追加の力をかけて曲げ領域の板金を変形させます。
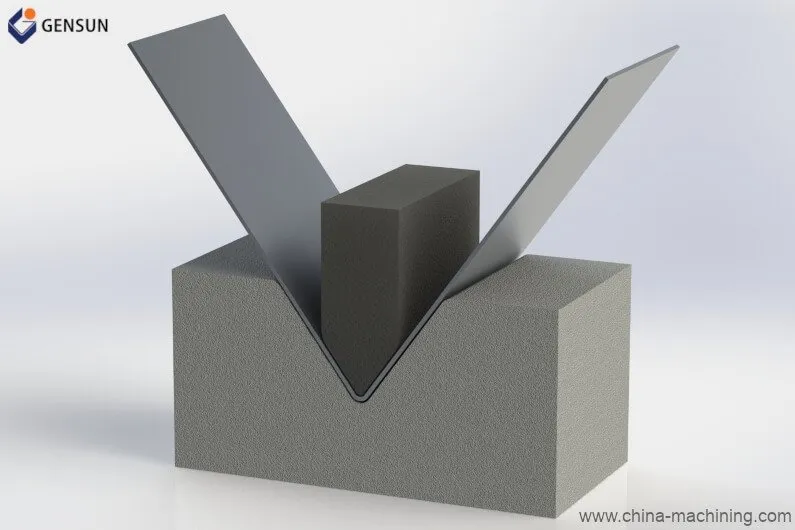
図3:ボトミング
エアベンドと同様に精密な曲げ角度制御が可能ですが、エアベンドより高いトン数のプレスが必要です。
方法4:ワイプ曲げ(エッジ曲げ)
ワイプ曲げでは、圧力パッドでワイプダイに板金を押さえつけます。その後、ダイと圧力パッドから突き出た板金のエッジにパンチが押し付けられ、ダイの端部に沿って曲げられます。
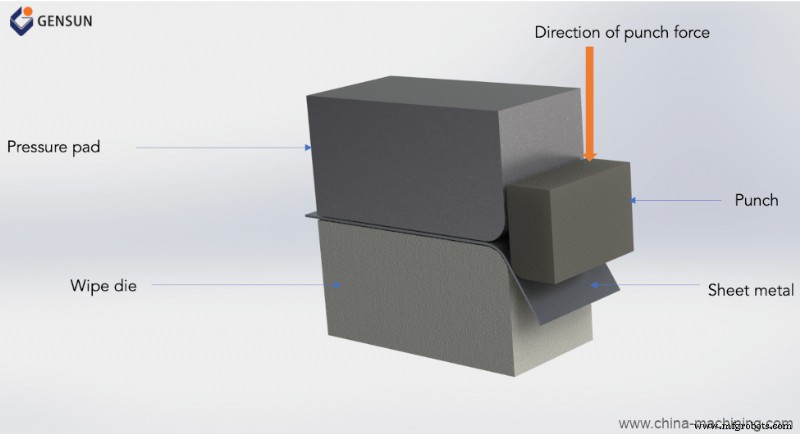
図4:ワイプ曲げ
この方法は優れたメカニカルアドバンテージ(少ない力で目的の曲げと角度を実現可能)を持ちます。しかし、鈍角曲げには、水平力を供給できるより複雑な設備が必要なため、不向きかもしれません。
方法5:ロール曲げ
ロール曲げでは、板金をロール、チューブ、コーン、曲面形状に成形できます。このユニークな板金成形プロセスは、ローラーセットを使用して金属素材を送りながら目的の曲率に曲げます。
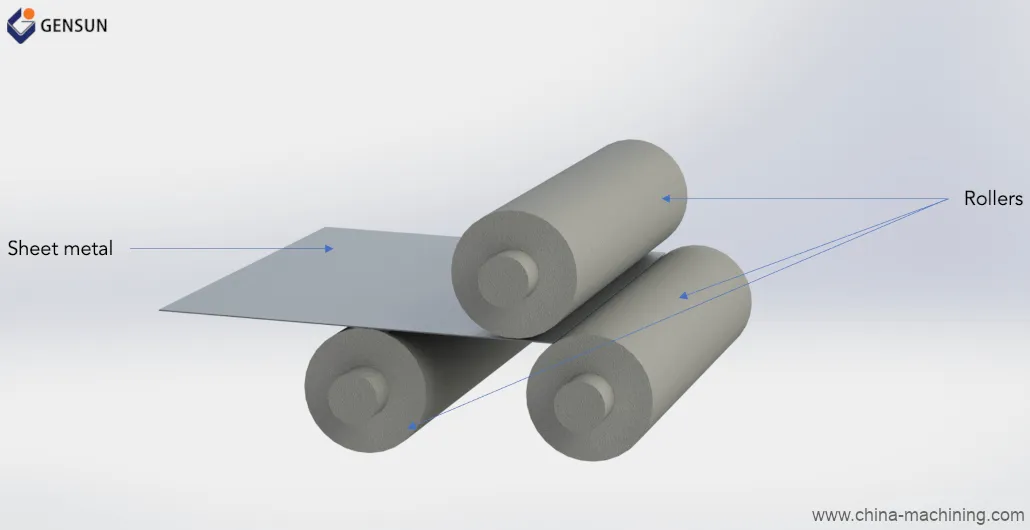
図5:ロール曲げ
ロール曲げは、複数の曲げ曲線で構成されるさまざまな断面プロファイルに金属板を成形できます。厚さ0.004〜0.125インチ、幅最大20インチの非常に長い板金部品の製造に特に有用です。例えば、パネル、レール、棚(照明、屋根、HVAC用途で建築に典型的に使用)などをロール曲げ機で製造できます。
方法6:ロータリードローベンド(回転引き曲げ)
ロータリードローベンドでは、板金を回転ダイにクランプし、ダイの周りに引き回して、目的の曲げ半径に一致する形状を形成します。この方法では、曲げられた板金の壁面のシワを防ぐため、内部サポート用のマンドレルを使用することが多いです。
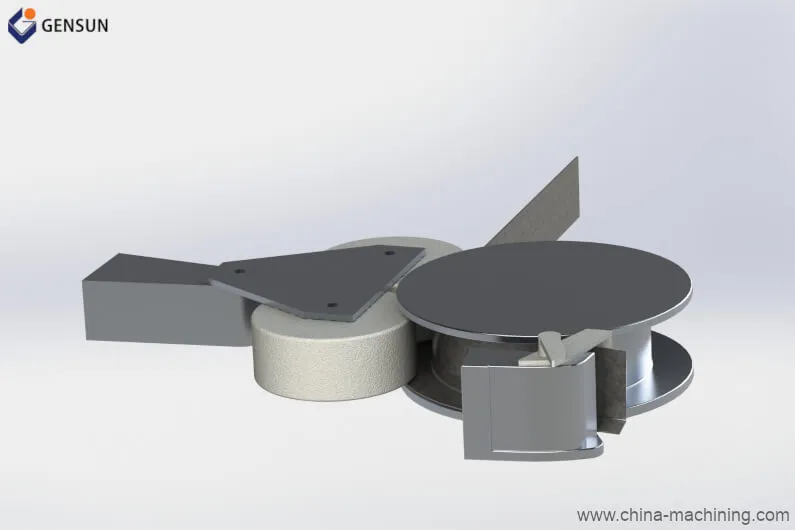
図6:ロータリードローベンド
ロータリードローベンドには他の板金曲げタイプにないいくつかの利点があります。例えば、ワイプ曲げやV字曲げとは異なり、金属表面を傷つけません。また、鈍角でシャープなコーナーへの曲げも可能です。
関連記事:製品設計者が知っておくべき板金プロトタイピングの5つのこと
板金曲げの5つのコツ
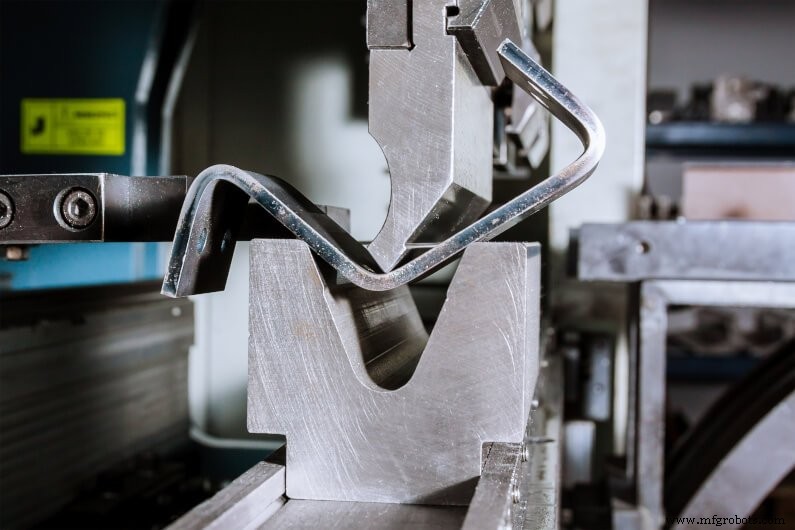
以下のコツを守れば、正確で信頼性の高い板金部品を作成できます。
- 十分な材料が存在する領域に曲げ位置を設定する。
- すべての曲げに単一の曲げ半径を使用し、追加工具の必要性を排除する。
- 内側曲げ半径が板厚以上になるようにする。
- 硬い材料は圧延方向に垂直に曲げて破断を防ぐ。
- 穴やスロットなどのフィーチャーを曲げ部に近接させない。フィーチャーが歪む恐れがある。目安として、すべてのフィーチャーを曲げ線から板厚の3倍以上離す。
- 高品質な板金成形サービスの実績がある機械加工業者と協働する。
ゲンスン・プレシジョン・マシニングはアジア全域でトップクラスの板金成形サービスプロバイダーです。幅広い業界の企業に高品質な曲げサービスを提供しています。また、当社の板金曲げサービスは、3DプリンティングやCNC加工などの他の製造能力を補完し、包括的な製造ソリューションを提供します。
曲げサービスの詳細をご覧ください。
産業技術
- 板金設計の極意:より速く、コスト効率よく生産するための実証済みヒント
- 金属鋳造の包括ガイド:定義、種類、プロセス
- シートメタルエンクロージャ用プレミアムヒンジ:精度、耐久性、迅速納品
- パンチングメタルでコスト効率良く換気を確保:穴あき板金の活用術
- 板金エンクロージャ用ヒンジ選定ガイド:ピアノ・リフトオフ・アジャスタブルトルク
- カスタム板金パーツ・エンクロージャのコスト削減19の実践戦略
- 製品設計者必見:板金プロトタイピングの5つの重要ポイント
- 精密板金設計のための5つのエキスパートヒント
- 精密板金曲げ加工:コスト効率と信頼性に優れた製造
- 板金の基礎知識:定義、種類、一般的な用途
- シートメタル曲げ設計のエキスパートヒント: 形状、強度、精度