



プロフェッショナルな板金コーナー仕上げ:面取りとR
板金部品に設計改良を取り入れることは、美観価値を加える以上の多様な目的を果たします。ただし、一部の機能は板金部品に高度に美観的で仕上げられた外観を与える傾向があります。
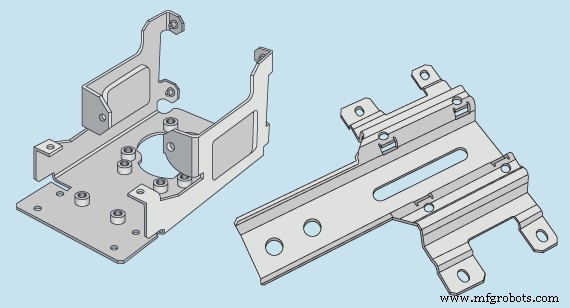
正方形または長方形部品のコーナーで一般的に使用され推奨される2つの板金設計フィーチャーは、面取りとRです。どちらも、鋭利で生または半生の切削金属コーナーを排除し、丸みを帯びたコーナー(R)または角度付き/ベベルコーナー(面取り)に置き換えます。
板金設計に面取りやRを取り入れるべき理由はたくさんあります。ここでは5つの大きな理由を紹介します。
安全第一
最も重要なのは、板金コーナーの生切削エッジが極めて鋭利で、部品の取り扱いが危険だということです。レーザー切断ではエッジにわずかなスラグが残り、パンチ切断では鋭いエッジと工具が金属を切断した箇所の小さな突起が残ります。どちらもそのまま扱うのに適していません。
切削エッジのデバーリングは標準的な慣行で、従業員とお客様双方の怪我リスクを一部排除します。しかし、Rでコーナーを丸めたり、面取りで角度をつけてベベル加工したりする方が、より簡単でずっと安全な解決策です。そうすれば危険な鋭利なコーナーがなくなり、大量の絆創膏を買う必要がなくなります。
嵌合と接続
板金部品は、製品開発パズルの最後のピースとして、他の機械加工や成形部品、既製品を囲んだり接続したりすることがよくあります。面取りやRを取り入れる最も一般的な板金部品は、ブラケット、エンクロージャ、フェイスプレートで、これらの多くは通常アセンブリの他の部品に接続されます。
クリアランス
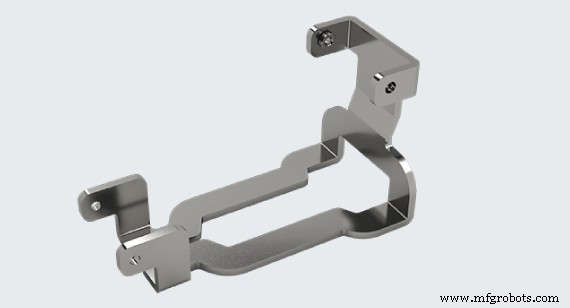
板金部品が別のコンポーネント内に容易に収まるよう、Rや面取りを含めるのは珍しくありません。鋭い90度コーナーでは、別の部品の中や内部に固定・収納しようとしたときに、常に容易なクリアランスが得られるとは限りません。
美観価値
前述の通り、安全性が面取りとRを板金部品に含める最も一般的な理由ですが、これらの設計要素は美観的でプロフェッショナル、仕上げられた外観も提供します。これら2つの設計フィーチャーは通常、他のより複雑な要素と比較して天文学的なコストがかからないほどシンプルに組み込めます。つまり、最小のコストで最大の効果が得られます。
面取りかRか?
それが問題です。金属部品で丸みを帯びたRか面取りエッジのどちらを選ぶか迷っている場合、以下の考慮事項を参考にしてください。
- 面取りエッジは機械加工でのみ実現可能ですが、Rは当社の板金加工方法で様々な方法で実現できます。好みのサービス(機械加工 vs 板金加工)がある場合、それが決定要因になるかもしれません。
- 面取りエッジでは特定の角度のみ利用可能です。現在、60、82、90、120度の角度エッジを提供しています。
- 面取り追加は部品に追加時間と/またはコストをもたらす可能性があるため、Rが通常より安価な設計ソリューションであることを念頭に置いてください。
アプリケーション・エンジニアとカスタマーサービスチームがサポートします。今後のプロジェクトに関するご質問があれば、遠慮なくお問い合わせください。
産業技術
- レーザー切断:板金製造に最適な選択肢
- 板金成形:現代製造業のための技術と応用
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- 大物から微細へ:CNC金属切削における小型部品マスタリング
- メタルカッティング社:金属加工における私たちの役割
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- 板金部品品質を高める5つの実証済み戦略
- 精密板金曲げ加工:コスト効率と信頼性に優れた製造
- シートメタル切断のためのネスティングマスター: エキスパートのヒントとベストプラクティス
- シートメタル加工の基礎: 平板から機能部品へ