



適切な結合方法の選択:板金アセンブリにおける溶接 vs リベット
2枚の板金を融合する部品を設計する場合、溶接とリベットのどちらを選ぶか検討する時期です。各手法の強みと弱みを理解すれば、より強く長持ちする部品が得られます。
溶接:利点
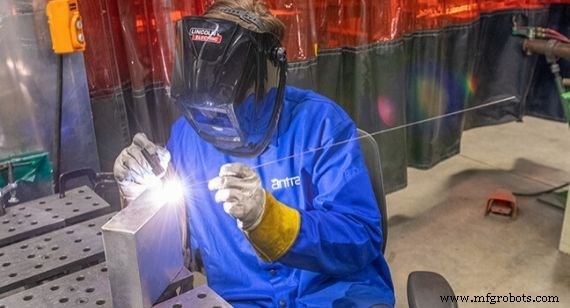
溶接が見ごたえがあることは誰もが知っています(もちろん特殊シールドやゴーグル着用の上で)。研磨・仕上げ後の溶接部は美しい表面仕上げになります。設計者にとって、溶接はリベットやスポット溶接用のフランジ設計が不要で、形状をよりダイナミックにできるため、大きな自由度があります。結論として、溶接は2つの面の間に本質的に永久的な結合を提供します。
リベット:利点
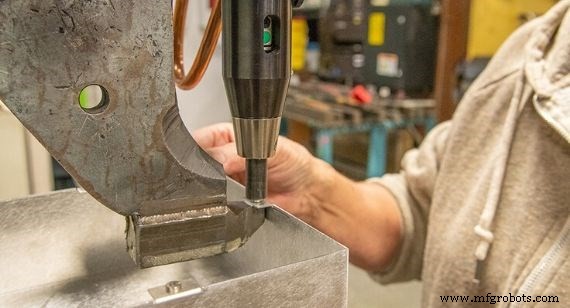
リベットの最大の利点の一つは、2つの部品が同じ材質である必要がないことです。アルミニウムと鋼?問題ありません。ステンレスとガルバニール?全く問題なし!精密板金アセンブリと部品接合で最も一般的に使用されるリベットは、POPリベット、別名ブラインドリベットです。リベット取り付け工具で片側の穴にアクセスできれば、準備完了です。
何より、リベットは速いです。リベットは取り付けが容易で、取り付け後の清掃作業が不要です。接合が永久的であることを前提とすれば、ネジとナットで接合するよりも速いプロセスです。
溶接:制約
溶接は見栄えが良いですが、時間がかかる場合があります。正しく行うには相当な技術が必要で、部品やアセンブリに多大なコストとリードタイムを追加する可能性があります。
もう一つの制約は、溶接に必要な熱が金属表面を歪めたり変色させたりすることです。特に薄板では顕著です。最後に、溶接には表面準備と溶接後の清掃が必要で、リードタイムが増え、正しく行うには熟練溶接工が必要です。
リベット:制約
リベットは速いですが、接合を目立たなくしたい場合には向きません。何をしてもリベットは丸見えです。皿頭リベットでも表面から多少突出します。一部の設計者は、美観上の理由でこれをNGと判断するかもしれません。
リベットでは、穴位置を2つの理由で考慮する必要があります。構造的完全性を得るには、穴を部品端から十分な距離に配置する必要があります。
また、リベット工具を収容する十分なスペースが必要です。特に内部配置の場合は注意が必要です。場合によっては、リベット接合を強化するためにアセンブリに材料を追加しなければならないこともあります。
最後に、一般的にリベットは溶接ほど強くありません。2つの部品を引き離す力に耐えられる必要がある場合、適切に溶接された接合と比較して、リベット接合の方が失敗しやすい傾向があります。
溶接 vs リベット:どちらを使うべきか?
最終的に、リベットと溶接のどちらを使用するかは、美観と構造の両面からのニーズに基づきます。以下のチャートが判断の助けになります。
美観 | 強度 | 速度 | 異種材料 | コスト | |
|---|---|---|---|---|---|
溶接 | ✔ | ✔ | |||
リベット | ✔ | ✔ | ✔ |
詳細なサポートやご質問は、プロトラブズのアプリケーション・エンジニアまでお問い合わせください。電話:877-479-3680、メール:ADMIN@MFGROBOTS.COM。次の設計プロジェクトを今すぐ開始するには、3D CADモデルをアップロードして数時間以内にインタラクティブな見積を取得してください。
産業技術
- 溶接技術完全ガイド:種類・工法・用途を体系的に解説
- 薄板鋼材へのMIG/TIG/レーザー溶接:プロフェッショナル技術とベストプラクティス完全ガイド
- 板金スポット溶接:プロフェッショナルガイド
- 究極の板金ゲージチャート:エンジニアとファブリケーターのための正確な厚さリファレンス
- 板金成形:現代製造業のための技術と応用
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- 3Dプリント部品向け精密金属研磨:最先端ソリューション
- 小さな金属部品の円筒度公差をマスターし、製造可能性を最適化
- 板金製造をマスターする:あなたのための完全ガイド
- 板金部品品質を高める5つの実証済み戦略
- 精密板金曲げ加工:コスト効率と信頼性に優れた製造