



カスタム板金部品:耐久性を実現する精密設計とエキスパート仕上げ
カスタム板金部品の製造には、単に金属板を切断・曲げるだけ以上のことが求められます。設計する各部品について、金属の材質特性と部品が設置される環境を考慮しなければなりません。間違った金属と保護メッキの組み合わせを選べば、腐食によって短期間で部品が破壊される可能性があります。
第二の考慮事項は最終製品の外観です。無垢金属のラフでインダストリアルな外観を好む方もいれば、色彩で部品を際立たせたい場合もあります。ブランディング目的でロゴやテキスト、画像を部品に追加したいケースもあるでしょう。
通常、板金部品はアセンブリの一部として他の部品に取り付けられます。それを実現するのが専用ハードウェアです。部品の寿命を延ばしたい、美観を良くしたい、アセンブリの構造的完全性を確保したい、いずれの場合もすべては「仕上げ」にかかっています。
保護のための仕上げ:化学変換被膜
鉄と水が結合して酸化鉄(FeO₂、化学者の皆様にはお馴染み)を形成すると、錆が発生します。ほとんどの板金に鉄が含まれているため、条件が揃えば部品は徐々に粉末状に溶解してしまいます。しかし、適切な化学コーティングを施せば、板金を数年間にわたり大きな腐食兆候なしで使用可能です。
「最終的に、正しい仕上げ仕様がメッキプロセスの鍵となります」とプロトラブズの材料スーパーバイザー、マイケル・ガーナー氏は言います。「部品の化学特性を考慮する必要があります。コーティングはすべての金属表面で機能するわけではないからです。慎重に選択すれば製造遅延を防止できます。」
ここでは、部品を長期間良好な状態に保つための代表的な化学変換処理を紹介します。
亜鉛
この元素は、溶融亜鉛めっきおよび亜鉛鉄合金めっき(ガルバニール)を保護するコーティングの鍵です。亜鉛は下地の金属を保護し、特に水にさらされた際に自ら犠牲となって部品の芯を守ります。コーティングが多少損傷しても、亜鉛の存在が部品への腐食影響を制限します。この化学処理の視覚的結果として、溶融亜鉛めっき金属は銀色と灰色のまだら模様(スパングル)を呈し、ガルバニール金属は後で塗装可能な滑らかなマット調仕上げになります。これらの金属は有害毒素を放出するため溶接できません。代わりに冷間圧延鋼板(CRS)を溶接し、後から亜鉛めっきを施すことが可能です。
部品完成後に亜鉛めっきを施す場合、酸性またはアルカリ性プロセスで行えます。酸性亜鉛は速く均一に被覆しますが、必ずしも均一に広がるとは限りません。一方、アルカリ性亜鉛プロセスは電気めっきを必要とするため時間がかかります。電流を亜鉛浴に流し、亜鉛イオンを基材に付着させます。このプロセスの利点は、アルカリ性亜鉛浴で処理された金属は被膜がより均一で、伸張・成形に対する追従性が高いことです。
クロメート変換
腐食防止に役立つ化学物質は亜鉛だけではありません。クロメート変換は、アルミニウム、亜鉛、錫、銀、マグネシウム、カドミウム部品に電気伝導性という付加価値を与えます。仕上げはクリアからイエローの色調になります。異なる金属に異なる処理が用いられますが、最終的にクロメートは保護プライマーのような役割を果たし、塗装を可能にします。なお、鉄鋼系金属には直接クロメート処理できません。まず亜鉛で前処理する必要があります。
アルマイト
この方法は、アルミニウム板を電解質を含む酸槽に浸し、電気を流すことで機能します。槽内で電流を流すと、アルミニウム表面が電解質中の酸素原子と結合し、酸化アルミニウム(Al₂O₃)を形成します。これは自然界でも起こりますが、制御された環境で迅速に行うことで、魅力的で滑らか、耐食性のある表面が得られます。このままの仕上げでも良いですが、表面が多孔質であるため、着色と追加のシーラントが可能です。アルマイトはアルミニウムに適していますが、CRSには適しません。
不動態化
部品表面の完全性を保護するもう一つの方法は、表面を不動態化することです。このプロセスで最も興味深い点は、そのメカニズムが完全には解明されていないことです。確実なのは、不動態化によりステンレス鋼の表面を腐食から保護する極めて薄い層が形成されることです。しかし、不適切に行うと、何もしないよりも腐食を招く可能性があるため、処理前の金属洗浄が成功の鍵となります。
美観を高める:板金コーティング
化学コーティングは部品保護に優れていますが、よりカラフルな仕上げをお望みの場合は、以下の2つの人気メタル仕上げプロセスをご検討ください:粉体塗装とシルクスクリーン印刷。
粉体塗装
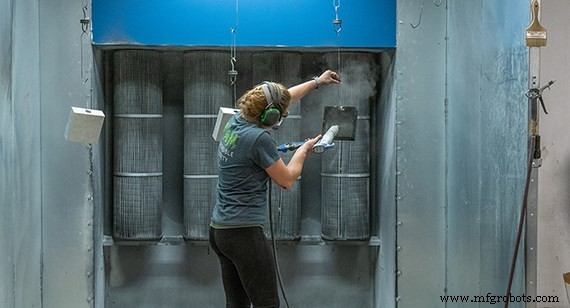
プロセス名がすべてを物語っています。粉体塗装では、顔料を含んだ粉末でオブジェクトの必要な範囲を覆います。シンプルに見えますが、適切に機能させるにはいくつかのステップがあります。
まず、粉末が付着するよう部品を洗浄します。次に、通常銅製の帯電ワイヤーに部品を取り付けます。ノズル先端からコンプレッサーの力で顔料粉末を部品に吹き付けます。粉末は静電気を帯びているため、帯電した表面によく付着します。熟練した仕上げ担当者がスプレーを制御して均一に塗布します。この時点では粉末が容易に落ちるため、慎重な取り扱いが必要です。
塗布後、部品を400°F(約204°C)のオーブンで約20分焼き付けます。粉末中の熱硬化性ポリマーが溶けて硬化します。最終的に、粉体塗装により部品は滑らかで均一な表面を得ます。
シルクスクリーン印刷
ロゴや説明情報を部品に追加したい場合、シルクスクリーン印刷が適しています。転写したいデザインとテキストをご提供いただきます。当社では、ご提供いただいたデザインファイルを非常に薄い細目メッシュスクリーンに転写し、大量のインクを乗せます。インク層に圧力を加えると、スクリーンを通ってインクが部品に流れ、指定箇所にのみ付着します。転写後、熱を加えてインクを部品に定着させます。シルクスクリーンは無垢金属やコーティング済み表面の両方に適し、粉体塗装と同様にご希望のパントン色に合わせられます。
最終部品の形成
美観はカスタム板金部品において最も重要な側面の一つです。高い美観を持つ部品やアセンブリは、製品の成否を分ける可能性があります。プロトラブズでは、美観と機能の両面から多様なニーズに対応できる板金仕上げオプションを提供するよう努めています。
板金部品の仕上げオプションについてさらに学ぶには、以下のリソースをご覧ください:
- 板金仕上げオプション
- 粉体塗装ライブラリ
- ハードウェアオプション
産業技術
- 金属3Dプリント応用:試作とツーリング - パート1
- 3Dプリントパーツの仕上げと塗装プロフェッショナルガイド
- カスタム精密板金加工がもたらす価値:主要メリットを解説
- 板金製造コストを削減する専門家の8つのヒント
- カスタム板金加工:医療機器における精度と革新の追求
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- カスタム板金パーツ・エンクロージャのコスト削減19の実践戦略
- カスタム金属パーツ・エンクロージャ向けプロフェッショナル粉体塗装ソリューション
- カスタム板金エンクロージャ/パーツ/パネルのコスト削減8大戦略
- 精密部品を腐食から守るプロフェッショナルな金属仕上げ
- 板金部品品質を高める5つの実証済み戦略