



適切なシールドガスの選定:強く美しい溶接のための必須知識
シールドガス(別名カバーガス)は溶接の成否を分ける重要な要素です。これらのガスはMIG溶接やTIG溶接などのアーク溶接で広く使用され、溶接部を酸素や水蒸気などの大気成分から保護します。これらが溶融金属に混入すると溶接欠陥の原因となるからです。シールドガスを使用しない、あるいは不適切なガスを選ぶと、過度なスパッタが発生して作業が困難になるだけでなく、弱く多孔質な溶接となり破損のリスクが高まります。
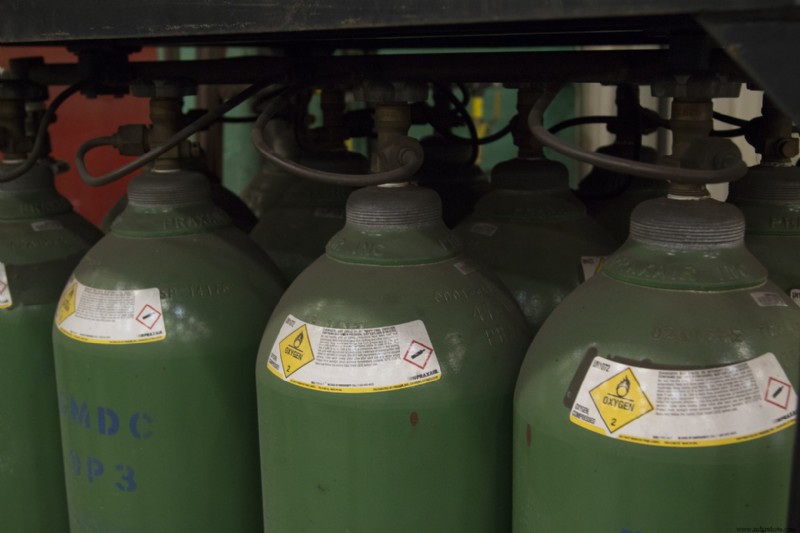
一般的に使用されるガス
ヘリウムとアルゴンは代表的な不活性ガス(希ガス)で、溶融金属と反応しないため非鉄金属の溶接によく用いられます。これらのガスは電離しにくいため、より高温のアークが得られ、アルミニウム、マグネシウム、銅合金の溶接に特に有効です。
酸素、二酸化炭素、窒素、水素は準不活性ガスとして溶接に使用されます。これらは単独で高濃度使用すると溶接を損なうため、通常アルゴンなどの不活性ガスに添加されます。酸素と二酸化炭素は鋼の溶接でアーク安定性を高め表面張力を低減するために添加されます。水素はニッケル溶接で一般的ですが、アルミニウムやマグネシウムでは避けられます。一酸化窒素、六フッ化硫黄、ジクロロジフルオロメタンは特殊なアルミニウム溶接で使用されます。
一般的なシールドガス混合比
前述の通り、ほとんどのシールドガスは不活性ガスと準不活性ガスの混合物です。代表的な混合比には以下があります:
- アルゴン-二酸化炭素
- アルゴン-酸素
- アルゴン-ヘリウム
- アルゴン-水素
ガス選定の判断要素
被溶接材に適した混合比を選ぶ以外にも、コストがガス選定の大きな要因となります。アルゴンやその使用装置は高価です。材料のセットアップや作業場所もガス選択に影響します。シールドガス溶接は通常屋内で行います。屋外では風や天候でガスが急速に拡散してしまうためです。溶接の具体的な要件によっても必要なガス流量は異なり、主な目安は以下の通りです:
- 小さな溶融池(ショートサーキット移行、パルススプレー移行):10 L/分
- グロビュラ移行:15 L/分
- スプレー移行:20~25 L/分
適切なシールドガスの使用は、作業品質、予算、機器選定に長期的な影響を与えます。各作業のシールドガス要件を必ず確認してください。
産業技術