



複雑航空機ブラケットに5軸加工が不可欠な理由
航空宇宙製造では軽量化と構造完全性両立が至上命題。現代航空機コンポーネントは統合的・軽量トポロジーと複雑形状を特徴とします。航空宇宙専門CNC加工エンジニアとして、構造コンポーネントである航空機ブラケットが多軸加工を厳密に必要とするか問われることが多々あります。現場現実:5軸航空宇宙加工はもはやオプションではなく製造必須条件です。
グローバルTier-1サプライヤーが5軸CNC加工サービスに求めるのは実証済み能力、厳格公差管理、高価値材料向け包括的リスク軽減。本稿では複雑航空機コンポーネントが高度多軸生産を必要とする理由と、これらシステムが従来フライス制約をどう克服するかをエンジニアリング分析します。
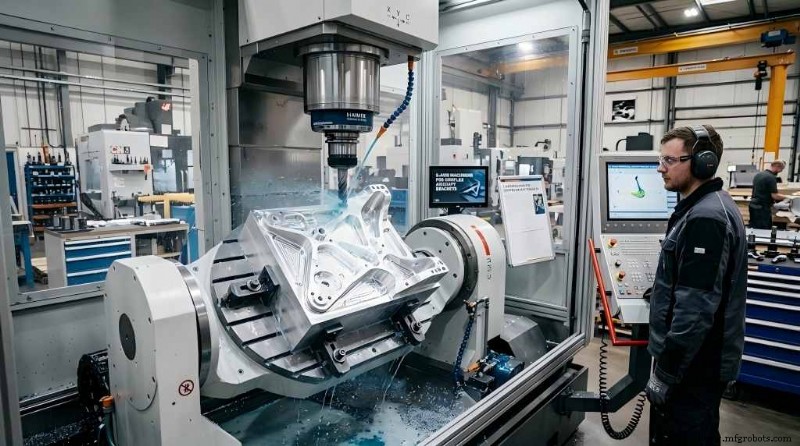
5軸CNC加工とは? なぜ航空宇宙が必要か?
従来CNCフライスは3直線軸(X、Y、Z)動作。角柱部品に優れるが、複雑形状ではキネマティック制約あり。5軸フライスは2回転軸追加 ― 典型A軸(X回り傾斜)とB/C軸(Y/Z回り回転) ― で切削工具が半球ワークエンベロープ内全方向からワーク接近可能に。
航空宇宙コンポーネント ― 構造ブラケット、インペラ、バルクヘッドフレーム ― は有機的輪郭、自由曲面、可変角度ドラフトウェブ、深い内部キャビティを特徴とします。これら3/4軸機加工は深刻リスク導入:
- セットアップ誤差累積: 3軸機で多面ブラケット加工には複数セットアップと専用治具必須。手動再位置決め毎にアライメントばらつき蓄積、GD&T誤差複合。
- 工具到達不足: 3軸機では工具軸固定。傾斜フィーチャーや深ポケットで工具干渉や未加工残存発生。
5軸加工はワンセットアップ完結で幾何学的フィーチャー間空間関係厳密保持によりこれら解決。
航空機ブラケットが絶対に5軸フライス必要な理由
典型的構造荷重支持ブラケット ― 機体から制御面へ空力荷重伝達 ― 検証で技術的必然性実証。
課題1:深キャビティ & 薄肉
重量制約で深ポケット・薄肉壁(<2.0mm)設計駆動。
- 3軸失敗: 長尺リーチ工具は剛性不足。突出長3乗比例でたわみ増大 → 深刻チャッター、不良仕上げ、工具摩耗加速、薄肉歪み。
- 5軸解決: スピンドル傾斜またはトリニオンで短剛性工具を最適角度でキャビティ侵入。チャッターフリー、壁厚公差±0.02mm維持、機械的変形回避。
課題2:厳格幾何公差へのセットアップ誤差排除
ブラケットはクリティカルボア穴、合せ面、アライメントスロット含み、真位置公差がプライマリーデータム相対でしばしば0.03mm以内。複数治具/セットアップでは治具位置決め、クランプバラつき、機械原点シフトで準拠ほぼ不可能。
5軸ワンセットアップ原則:生材1回クランプ、5面順次アクセス。相対位置決めを機械エンコーダー精度制御 ― 人間インデックスエラー排除。
課題3:有機形状上の定常切削速度維持
3軸機で複雑外形輪郭ボールエンドミル加工では接触点がセンターチップ(回転速度ゼロ)側シフト、切削でなく擦り合い発生。
5軸連続加工で工具軸を表面法線相対に動的傾斜、最適接触径維持、安定切削速度(Vc)確保、バーニッシュ回避、手動研磨なしでRa 1.6μm航空宇宙標準達成。
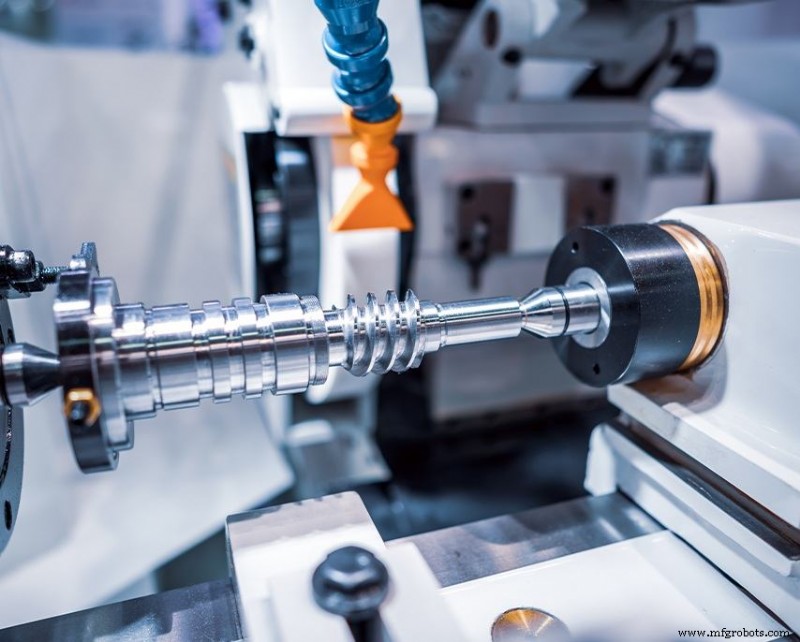
5軸技術でのチタン・インコネル加工
航空宇宙ブラケットは厳しい循環荷重・熱環境下の先進合金使用。これら材料は多軸工具パス戦略必須の極限切削性課題提示。
| 材料群 | 代表合金 | 力学的特性 | 5軸緩和戦略 |
|---|---|---|---|
| チタン合金 | Ti-6Al-4V (Grade 5) | 低熱伝導、高温高化学反応性、高切削力 | 連続5軸工具姿勢最適化で局所熱蓄積防止。正確係合角度維持で予測可能フランカ摩耗と工具寿命延長。 |
| ニッケル基超耐熱合金 | Inconel 718 | 急速加工硬化、高温高せん断強度、研磨的微細組織 | 高剛性5軸工具パスとトロコイダルフライス併用で工具負荷均等分散、ノッチ摩耗軽減と折損回避。 |
| 航空宇宙アルミ | 7075-T651 | 圧延/鍛造由来高残留応力、大量材料除去で歪み傾向 | 高速5軸アダプティブフライスで高速対称材料除去、内部応力バランス調整で歪み防止。 |
航空宇宙向け5軸CNC加工サービス選定基準
機台数以上に、調達プロフェッショナルは以下検証必須:
- 装置クラス & キネマティック剛性: 高級5軸機(DMG MORI、牧野、ヘルムレ、松浦)熱安定化、ダイレクトドライブ高トルク主軸、高分解能リニアスケールで全負荷下体積安定性確保。
- 認証 & 品質システム: AS9100D必須 ― バッチトレーサビリティ、NDT手順、AS9102準拠FAI確保。
- 高度CAMプログラミング & シミュレーション: 専門スイート(Hypermill、Mastercam)+ フルシミュレーション(VERICUT)でキネマティック検証、クリアランスチェック、クラッシュ回避。
- 計測精度: オンサイトCMMで連続スキャン/5軸プロービングヘッド装備、ネイティブ3D CADモデル対比で幾何フィーチャー測定。
多軸フライスは、構造ブラケットからタービン部品まで、軽量化・高剛性・長寿命という現代航空需要に応える根本プロセス。精密5軸プロセスで部品がエンジニアリング仕様適合しつつスループット最大化。
よくある質問
Q1: 5軸航空宇宙加工サービスで達成可能な幾何公差は?
A1: 恒温施設ハイティア5軸センターで直線位置決め公差±0.005mm(0.0002in)、回転分度±2アーク秒維持。クリティカルボア真位置公差はプライマリーデータム相対で典型0.02mm以内。
Q2: 5軸加工で複雑ブラケットリードタイムどう短縮?
A2: CAMプログラミング/シミュレーションは3軸より長いが、複数治具設計・セットアップ・段取り替え排除で総製造時間40〜60%削減。
Q3: なぜ5軸航空宇宙加工ショップにAS9100D必須?
A3: AS9100DはISO 9001に厳格リスク管理、クリティカルアイテム管理、航空宇宙/防衛/宇宙特有構成管理組込。鍛造から超音波検査まで全5軸加工段階文書化で欠陥防止保証。
産業技術
- 効率最大化:流体システム性能を高める実証済み戦略
- メンテナンス管理ソフトウェア最適化のための必須KPI
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 20A NEMA 10-20非接地レセプタクルの安全配線ガイド
- E3.seriesで産業オートメーション設計をマスター:包括ガイド
- レーザー切断:精密金属加工の究極のソリューション
- IoTデータ製品UI設計:不可欠な9つの考慮事項
- 2021年7月ゲストオピニオン:OT経営幹部はクラウドを採用すべきか?モダンネットワークの戦略的決断
- FRP加工を極める:繊維ほつれ、剥離、熱損傷を克服
- 「バイ・アメリカン」政策強化が米国製造業を後押しするか?
- グローバルサプライチェーンにおけるアイテムトレーサビリティの進化:最新の国際標準