



アルミ押出し vs CNC切削:どちらがコスト効率に優れるか?
エンジニアがアルミ部品調達時、最初の選択はプロファイル押出しで成形するか、無垢ビレットから切削するか。両手法とも高品質結果を出せますが、コスト構造と適正用途は大きく異なります。間違ったプロセス選択は初号機出荷前から単価を静かに膨らませます。
本ガイドでは押出しとCNC切削の核心差異を分解、各プロセスで資金が実際どこへ流れるか説明、押出し-切削ハイブリッド戦略で精度犠牲なしにCNCコスト削減する方法を提示。新規プロファイル設計でも既存ワークフロー見直しでも、必要な情報を網羅。
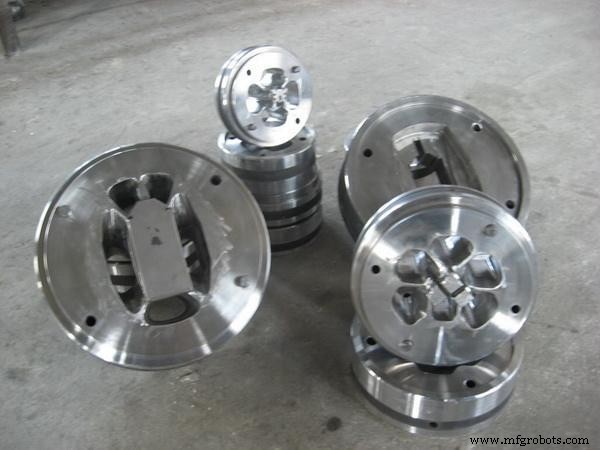
押出しとCNC切削の核心差異理解
両プロセスはアルミ加工の成熟実証済み技術ながら、異なる設計目標と生産シナリオに対応。
- CNC切削: CNC制御切削工具でアルミビレットから材料除去し目標形状達成。事実上任意形状に高公差対応可能だが、除去材料は切り屑・スクラップ化。
- 金属押出し: 加熱アルミをカスタム鋼ダイス通過させ断面形状直接成形するニアネットシェイプ成形プロセス。最小材料ロスで長尺連続プロファイル生成。
CNC切削コスト vs 押出しコスト:資金はどこへ?
両手法コストギャップは見積もり段階では不明瞭でも、生産段階で明確化。主要ドライバー:
- 材料廃棄: CNC切削は最終部品にならない大量アルミ切り屑生成。複雑断面ではバイ・トゥ・フライ比高騰 ― 素材ビレットが完成部品の数倍重量に。押出しはダイスからニア完成形状直接成形、材料利用率劇的改善。
- 工具・セットアップ費: CNCは治具、ワークホールディング、消耗切削工具で頻繁交換必要。押出しはカスタム鋼ダイス初期投資必要だが、数千〜数万本最小追加工具費でラン継続。
- サイクルタイム: 押出機は分速メートル単位でプロファイル供給。複雑断面を無垢ビレットから切削するには多パス・多工具交換必要、機械時間増大しCNCコスト直撃。
これら要因が全部品総コスト像形成。以下表で主要コスト次元比較。
| コスト要因 | 金属押出し | 無垢材CNC切削 |
|---|---|---|
| 初期投資 | 中(ダイス費用) | 低(専用工具不要) |
| 材料利用率 | 高(ニアネットシェイプ) | 低(大量スクラップ) |
| 大量時単価 | 通常低 | プロファイル系部品でしばしば高 |
| スケールアップ速度 | 高速 | 低速 |
ハイブリッド戦略:押出し-切削で総合コスト削減
実務上最も経済的アプローチは純粋押出しでも純粋切削でもなく、スマートなブレンド ― 押出し切削 ― でCNCコスト削減しつつ寸法柔軟性維持。
- ニアネットシェイプ効率: 基本断面 ― チャンネル、フランジ、内部キャビティ ― を既に捕捉した押出しプロファイルから開始、CNCで除去されるはずだった大部分材料除去を排除。
- ターゲット二次加工: 必要箇所のみCNC適用 ― ネジ穴、精密合せ面、高公差ボア、ダイス形状で賄えないフィーチャー ― で時間・コスト削減。
- 結論: 押出しプロファイル開始で機械はニア完成形状からスタート。加工時間短縮、工具摩耗低減、単価大幅低減 ― CNC寸法柔軟性と押出し材料効率の良いとこ取り。
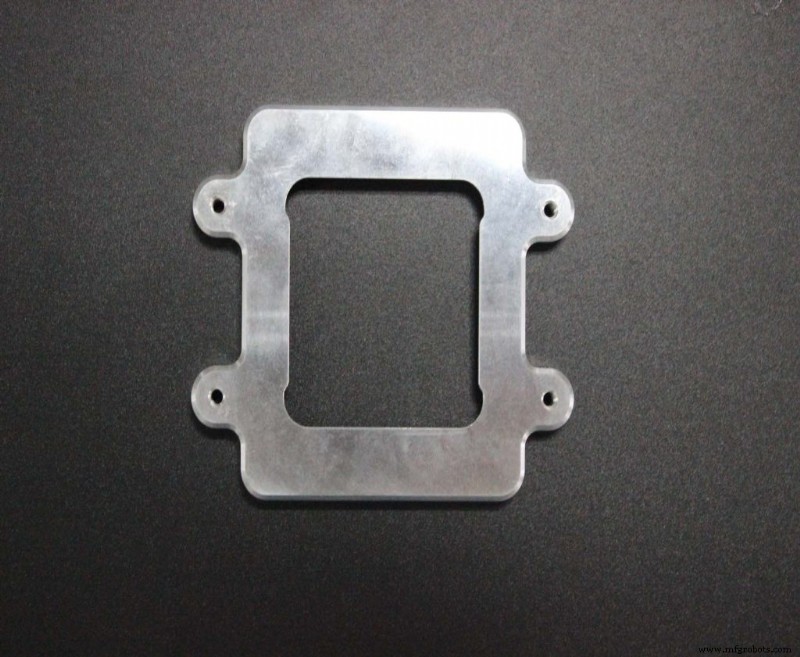
適切製造手法選択
最適選択は部品形状、生産量、公差要件依存。以下ガイドライン参照。
押出し採用すべきケース
- 一定断面: 部品が長手方向同一形状維持 ― 典型例:ヒートシンク、フレーム、構造レール、エンクロージャ、スライドチャンネル。
- 中〜大量生産: ダイス費用償却後単価大幅低下 ― ボリューム増で押出し経済的。
- 材料効率優先: 原料アルミコストが予算ドライブ時、ニアネットシェイプ生産で実利益。
- プロファイルベース表面フィーチャー: フィン、グルーブ、中空セクション等形状が押出しダイス自然適合。
CNC切削採用すべきケース
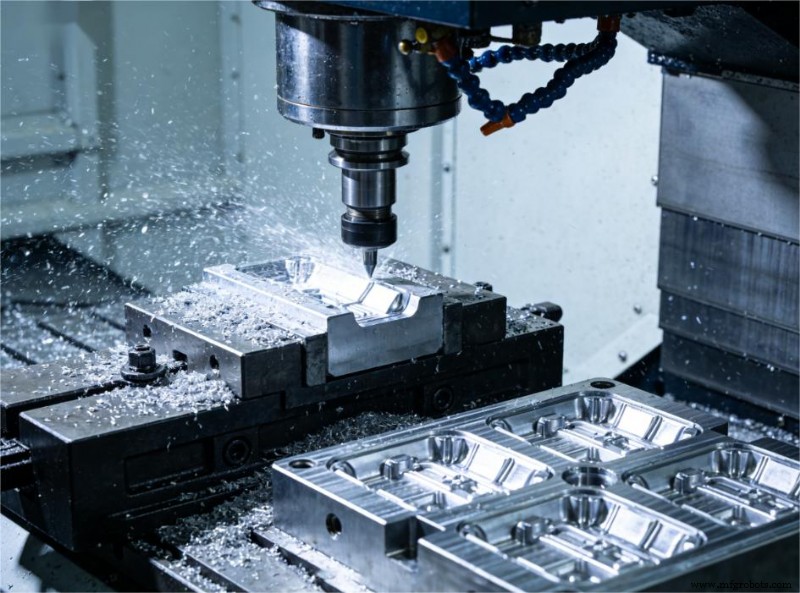
- 完全3D形状: 定常断面持たない部品 ― 複数面ポケット持つハウジング、複合曲面ブラケット等 ― はCNC適性高。
- 非均一断面: 軸方向で形状大きく変化するコンポーネントは減法/鋳造手法向き。
- 高度複雑内部フィーチャー: 深ポケット、アンダーカット、斜めボア、複雑内部流路は多軸CNC得意分野。
- 高精度公差要求: 複数フィーチャー跨ぐ極厳寸法/位置公差はCNC直接達成より信頼性高。押出しは熱・プロセス変動で微細位置制御限界あり。
- 少量・試作: 低ボリューム試作ではダイス投資回避でCNC柔軟・コスト効率良好。
一般的設計パラメータを並列マッピング:
| 部品パラメータ | 押出し向き | 無垢材CNC切削向き |
|---|---|---|
| 断面 | 均一/長手方向一定 | 変化あり/完全3D |
| 生産量 | 中〜大量 | 少〜中量 |
| 肉厚 | 薄く均一 | 可変肉厚 |
| 高精度位置公差 | 二次加工で達成可能 | 直接達成可能 |
製造戦略最適化の準備はできていますか?
最初から適切プロセス選択がコストとリードタイム制御の最も効果的手段。最適手法は形状、公差、ボリューム依存。
新規設計評価中や押出しvs CNC切削どちら最適か不明なら、JTRへ無料製造性レビューと見積もり依頼ください。
関連ガイド
産業技術
- バイデン大統領令が米国サプライチェーンのデジタルトランスフォーメーションを加速
- ソフトウェア相互接続がスマートファクトリーにもたらす主なメリット
- ID Integration, Inc.:包括的UIDソリューションを提供する信頼できるCamcodeパートナー
- CoroDrill® 880:軽量金属の精密ドリリング
- おもちゃモーターを発電機に改造:LED電源として活用するシンプル実験
- PCBサプライチェーンの進化:価格より「入手性」が重要になる理由
- Google AIが騒がしい場所で特定話者の声を分離、視覚・聴覚信号融合で実現
- 薄肉CNC旋削部品のマスター:強度と精度を両立させるエキスパートノウハウ
- CNC工作機械の効率向上:ツールホルダーの不可欠な役割
- リードをロイヤル顧客に転換する6つの実証済み戦略——実例付き
- ボッシュが欧州IICテストベッドを主導、製造エクセレンス向けコネクテッド工具技術を先駆ける