



ダイカスト設計マスター:肉厚とテーパー角最適化で金型コスト削減
なぜ一部ダイカストプロジェクトは初品承認前から金型コスト超過するのか、他は試作から量産へスムーズ移行できるのか。答えはほぼ常に初期設計判断にあります。肉厚微細変化や見落とされたテーパー角が、金型摩耗加速、鋳造不合格、予算吹き飛ばす高コスト手戻りの連鎖を引き起こします。 本ガイドでは肉厚とテーパー角がダイカスト金型にどう影響するか、無視の帰結、初日からリスク排除する実証済み戦略を正確に解説します。 ダイカストで予算超過は不運由来稀。通常は設計初期の幾何学的ミス由来で、財務影響は金型段階で顕在化。典型的落とし穴: 部品強度向上狙い肉厚増も、管理不適切なら逆効果。 肉厚設計リファレンス テーパー角は垂直面に付与する微細テーパーで、部品を金型からクリーン離型させるためのもの。過小評価されがちだが、スムーズ量産ランと高コストダウンタイムの分岐点になります。 実部品は単純形状稀。肉厚制約とテーパー要件が複雑交差で衝突時、熟慮アプローチ必須。 肉厚とテーパー角最適化で開発予算保護とプロジェクト進行維持。早期小さな幾何学的判断が高コスト下流問題防止。 最高のダイカスト部品は設計ロック前のエンジニア・製造業者協業から生まれます。図面上の問題修正は工具室対応より遥か安価。 ダイカスト図面評価中や現行形状が金型コスト上昇懸念なら、JTRへ無料製造性レビューと見積もり依頼ください。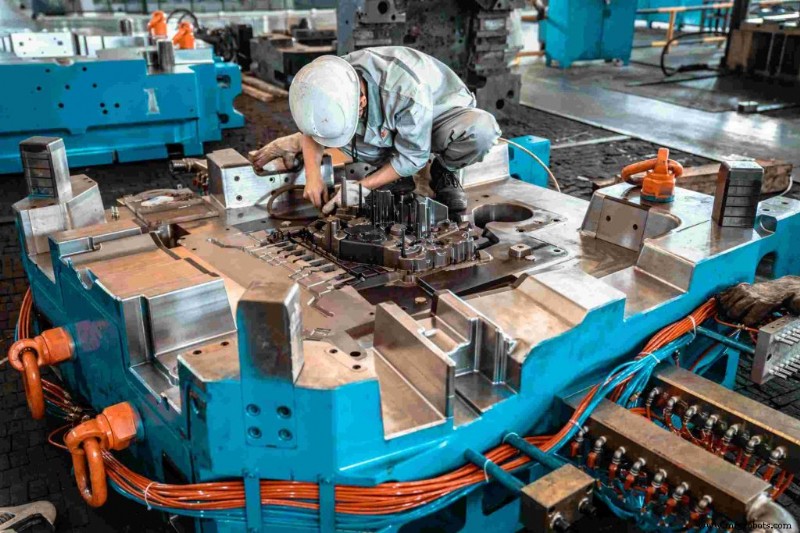
ダイカスト金型設計の隠れた罠:微細ディテールが予算を吸い取る理由
ダイカスト肉厚マスター:厚いほど良いわけではない
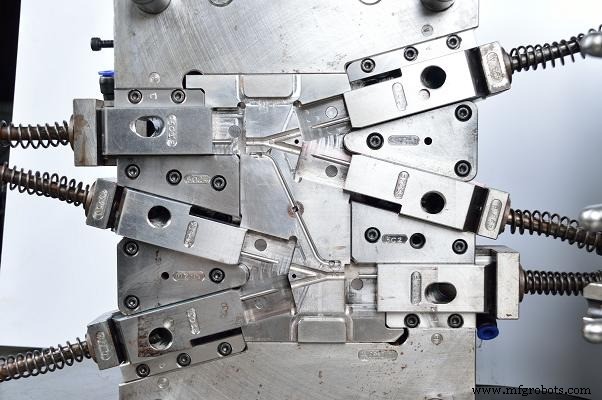
不均一肉厚の高コスト帰結
ダイカスト肉厚ベストプラクティス
設計欠陥
生産上の帰結
金型コスト影響
プロ解決策
急激肉厚変化
内部気孔、熱応力クラック
ゲートシステム調整で高手戻り率
緩やか遷移/コア活用
過度厚肉
長冷却サイクル、シンクマーク
金型熱疲労加速
厚肉部中空化、リブ追加
薄すぎ肉厚
充填不全(コールドシャット)
頻繁金型研磨・メンテ
合金ベース最小肉厚維持
ダイカストテーパー角の真実
ゼロテーパーが数千ドル金型修理費招く理由
適切角度選定のスマートガイドライン
複雑形状での完璧バランス実現
推測なしでダイカスト図面を具現化
関連ガイド
産業技術
- プラスチック射出成形:材料選択と最適な用途
- LM1875オーディオアンプ:仕様、ピン配置、用途の詳細ガイド
- STEM分野の女性を称える:メイド・イン・アメリカ・ウィーク
- PLCCパッケージ徹底解説:定義・特徴・活用法とLCCとの違い
- 高度なトレーサビリティでサプライチェーンのレジリエンスを強化
- CNC設計製造性(DFM):完全チェックリスト
- CMMSで作業指示書管理を効率化し、更なる効率向上を実現
- 不可抗力条項:パンデミック時代の契約上の混乱を乗り切る
- 5軸CNCマシン導入の現場:効率向上への移行プロセス
- 第4次産業革命を受け入れよ:未来へのガイド(無料eBook)
- PCB実装コスト見積もりのマスター:8つの重要要因