



ウレタンキャスト vs 射出成形:製造向け設計(DFM)ガイド
公開日:2022年1月10日
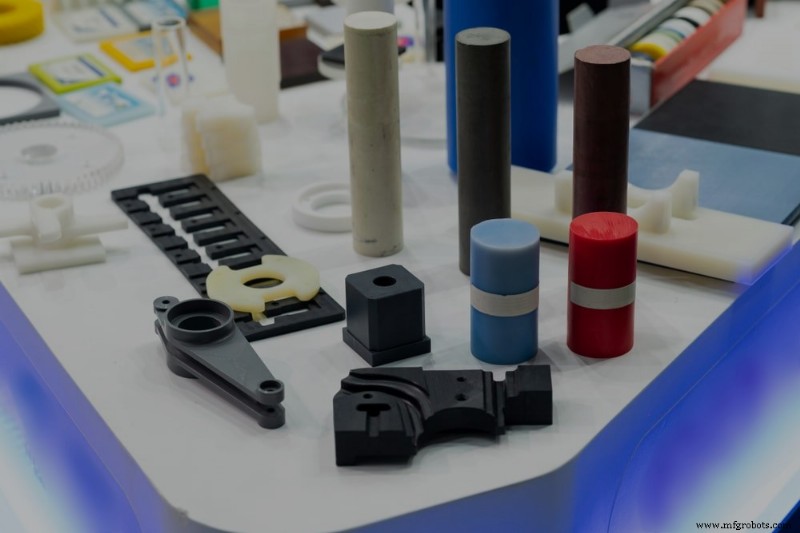
元記事はfastradius.comで2022年1月10日に公開
製造向け設計(DFM)とは、製造しやすく、コスト効率が良く、厳しい品質基準を満たすパーツを設計する技術です。選択した製造工法の現実を初期設計段階から取り入れることで、エンジニアは生産時間を短縮し、材料廃棄を減らし、高コストな再設計を回避できます。
射出成形とウレタンキャストはどちらもプラスチック部品製造で人気ですが、それぞれ異なるDFMガイドラインを持ちます。このガイドでは主な違いを整理し、プロジェクトに適した工法の選定と、各工法の重要な設計考慮点を解説します。
ウレタンキャストと射出成形の比較
射出成形では、まず精密な金型セット(通常は鋼またはアルミニウム)をCNC加工で製作します。金型形状はパーツによって決まるため、複雑なフィーチャーにはスライド、リフター、抜き取りコアなどの追加要素が必要になることがあります。コアとキャビティを組み立てたら、溶融プラスチックを射出し、冷却・固化・射出して完成品を得ます。
一方、ウレタンキャストは、CNC加工または3Dプリントで作ったマスターパターンから始めます。パターンを型枠に入れ、液体シリコーンを注いで硬化させます。硬化後、型を分割してパーツ形状のキャビティを露出させ、そこにウレタン樹脂を注入し、加熱真空チャンバーで硬化させます。
両プロセスは「金型キャビティへの充填」という基本原理を共有しますが、工具、コスト構造、性能特性は大きく異なります:
- 工具材料: 射出成形金型は鋼・アルミで高耐久・高寸法安定性。ウレタンキャスト金型はシリコーンで柔軟・低コストだが剛性は低い。
- コスト: 複雑な射出成形金型は数千万円単位、ウレタンキャスト金型は数十万〜数百万円程度。
- リードタイム: 射出成形金型は数ヶ月、ウレタンキャスト金型は2週間以内で完成可能。
- 設計公差: ウレタンキャストはシリコーンの柔軟性で公差が緩い。射出成形は剛性金型でタイトな公差が可能。
- フィーチャー柔軟性: ウレタンキャストは肉厚変化やアンダーカットに寛容。射出成形は射出問題を避けるため慎重な設計が必要。
大量生産やタイトな公差・安定品質が必要なら射出成形。初期工具投資は数千個規模でペイします。試作、少量生産、迅速な設計イテレーションなら、ウレタンキャストがスピード・柔軟性・コスト削減で優位です。
ウレタンキャストと射出成形の主要DFM懸念点
成功するDFMは3つの主要パラメータにかかっています:公差、肉厚、アンダーカット。以下に各製造ルートのベストプラクティスを示します。
公差
あらゆるプロセスに固有の寸法ばらつきがあります。ウレタンキャストでは真空下でのシリコーン金型の微細な動きが寸法不安定を招くため、タイトな公差が必要な部品には不向きです。射出金型は剛性があるためより精密ですが、冷却時のわずかな収縮は避けられません。エンジニアは選択工法の能力を反映した公差ウィンドウを設定し、設計を調整すべきです。
アンダートレランス(安価だがリスク高)とオーバートレランス(高コストだが信頼性高)のバランスが重要です。パーツ機能、公差スタックアップ、アセンブリ制約を考慮してください。選択工法で必要公差が満たせない場合は、別技術への切り替えか、緩い公差向けの再設計を検討します。
肉厚
均一な肉厚はパーツの一貫性、最適な応力分布、製造欠陥の低減を促進します。射出成形では一般的に1〜4mm、全体で5mm以下を目安とします。ウレタンキャストは可変肉厚に対応できますが、過度な変化は硬化時の収縮や変形を招きます。両プロセスとも最大肉厚5mmを目安とします。
アンダーカット
アンダーカット(パーツ射出を妨げるフィーチャー)は剛性射出金型でより問題になります。対策としてスライド追加、抜き取りコア作成、金型分割面に合わせたフィーチャー再設計などがあります。ウレタンキャストのシリコーン金型は曲げてアンダーカットを離型できるため、複雑形状に寛容です。
設計初期段階でアンダーカットに対処することで、高コストな金型修正や作り直しを防止できます。
SyBridgeで製造向け設計を
ウレタンキャストか射出成形かに関わらず、設計にDFMを組み込むことで時間とコストを節約できます。SyBridgeの経験豊富なチームが、プロジェクトのニーズに合わせた適切な公差、肉厚、アンダーカット対策の選定をお手伝いします。品質とコスト効率を保証するコンサルテーションを、今すぐ開始しましょう。
産業技術
- MITが低コストスマートおむつ開発、湿気検知で介護者に通知
- ABSの理解:アクリロニトリル・ブタジエン・スチレンの特性と用途
- ハイブリッド製造で材料廃棄50%以上削減――航空宇宙・医療部品への適用
- Ficep 1003 DDVB VanGuard CNCドリルライン:中西部溶接のための精度と速度
- 南カリフォルニアの産業・B2B購買トレンド:主要インサイトと予測
- デシベル方程式と実践ワークシート:音圧レベル計算をマスター
- デジタル-アナログ変換の基礎:ADCとDAC
- AIがカルテ記載からアルコール乱用を78%精度で検出、スクリーニング自動化へ
- Arduino Leonardo vs UNO:違いと共通点を徹底比較!あなたのプロジェクトに最適なのは?
- 産業用IoT(IIoT):インダストリー4.0のためのメリットとリスク軽減
- プライベートブランド製造の成長機会と課題を解き明かす