



インサート成形:包括的プロセスガイドと設計ベストプラクティス
現代メーカーはプラスチックを金属や他適合材料と組み合わせ、より軽量、耐摩耗性高く、強度ある部品製造を増やしています。インサート成形 - プラスチック射出成形の洗練形 - はエンジニアが金属や他インサートをプラスチックマトリックスに埋め込み、優れた引張強度と軽量化を両立した製品創出を可能にします。
インサート成形ワークフロー、メリット、制約理解は高品質部品達成に不可欠。この記事ではインサート成形定義、利点と制約、典型用途、成功実装の実践的ヒントを概説します。
インサート成形とは?
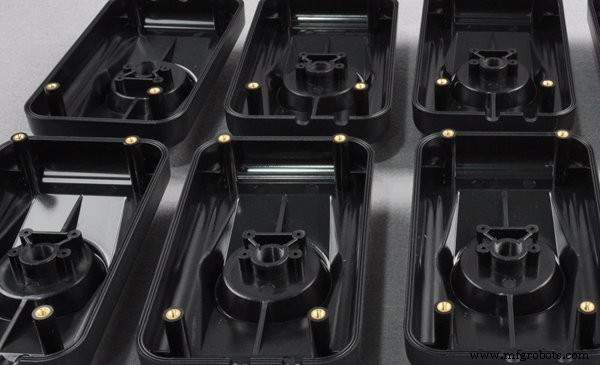
インサート成形は、溶融プラスチック注入前に金属或いは他インサートを金型キャビティ内に配置するプラスチック射出成形技術です。プラスチックが高圧でインサートを包み込み、冷却固化時に一体化し単一堅牢コンポーネントとなります。
金属インサートがプラスチック内に統合されたままであるため、結果部品は強靭かつ軽量。プロセスは互換性と効率性で多産業で広く採用されています。
一般的インサート成形材料
インサート成形は機械的、電気的、加工特性で選ばれる広範なポリマー、熱硬化性樹脂、エラストマーと互換性あり。
- 熱可塑性樹脂: ポリプロピレン(PP)、ナイロン(PA)、ポリカーボネート(PC)、ABS、ポリエチレン(PE)、アセタール
- 熱硬化性樹脂: ポリエステル、エポキシ、メラミン・ホルムアルデヒド、尿素・ホルムアルデヒド
- エラストマー: ポリウレタン、天然ゴム
プラスチックインサート成形プロセスステップ
インサート成形の核心は従来射出成形と同様だが、コンポーネント挿入ステップ追加でワークフロー変更。プロセス展開:
1. 選択インサートを金型へロード
金型設計時のインサート慎重配置でサイクル全体で正しい向き維持確保。一般的な2ロード方法:
金型へのインサートロード2方式
自動挿入: ロボット或い自動システムが高精度でインサート配置、高速ターンアラウンドと安定再現性実現 - 大量生産に最適。
手動挿入: 手作業ロードは少量生産向け、オペレーターが各インサート検査・調整可能、工具コスト低減だが精度劣る。
2. 溶融プラスチックを金型へ注入
射出ユニットが高圧で溶融プラスチックをキャビティへ供給、材料がインサート包み込み、ベントで閉じ込め空気排出。均一無欠陥結合確保。
3. 冷却後金型開放と成形品排出
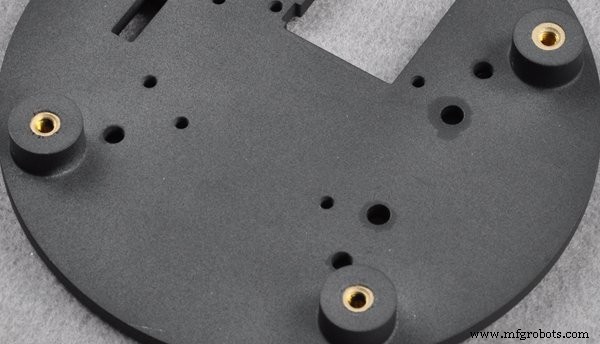
プラスチック固化後、保持圧維持で収縮緩和とバックフロー防止。金型開放、インサート成形品排出。
4. 成形品をスプルーから分離
材料供給するスプルーを完成品から慎重にトリミング、破損回避。
5. 成形後処理
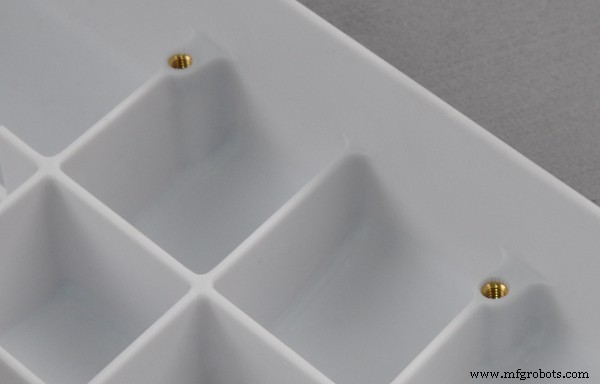
典型的後処理ステップで寸法精度と表面品質向上:
- バリ取り: 余分材料除去で精密形状復元。
- 熱処理: ポリマー変形点10〜20°C下で温度サイクル、内部応力緩和。
- 湿度制御: 80〜100°C水中浸漬で寸法安定化と酸化防止。
インサート射出成形の設計考慮事項
インサート成形は多くのメリット提供する一方、独自設計課題も提示。最適結果確保のため以下因子検討:
コスト/予算検討
コスト分析にインサート購入、金型セットアップ、オペレーター人件費含める。インサート追加で通常単位コスト増加;性能向上と予算制約のバランス必須。
選択インサート特性特定
インサート材料は成形の高温高圧耐性必須。材料組成、寸法、表面仕上げ評価し互換性と堅牢結合確保。
インサート位置
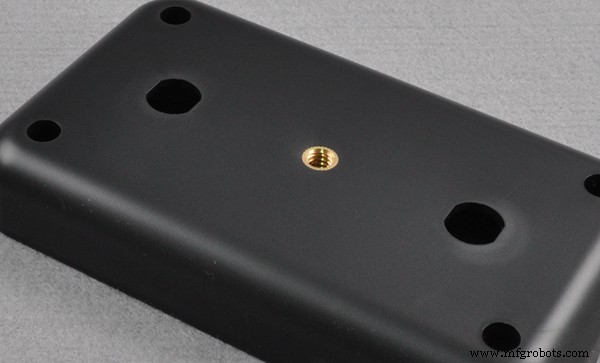
インサート配置が使用時受ける力決定。荷重最大箇所に配置し、支持のため十分プラスチック体積確保が重要。
金属インサート間狭隙間
隣接インサート間クリアランス最小化でプラスチック完全流動と堅固結合促進、ボイド防止と構造完全性向上。
適切材料選択
プラスチックとインサート材料マッチングが鍵。一般的組合せ:ナイロン、ABS、PC、ポリエチレン等プラスチックに真鍮或いは鋼金属インサート。
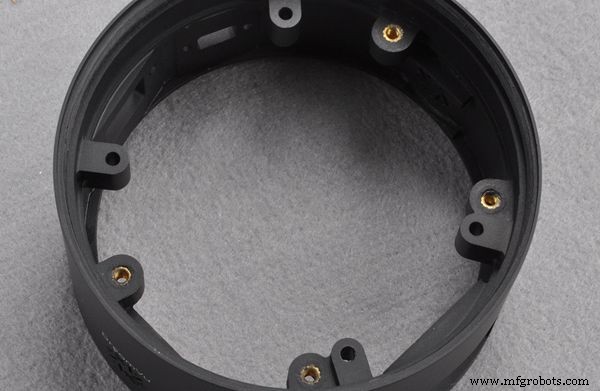
適切金型使用
よく設計された金型で均一プラスチック流動と確実インサート配置保証。丸みコーナーで応力集中回避、欠陥なし部品促進。
インサート成形のメリットとデメリット
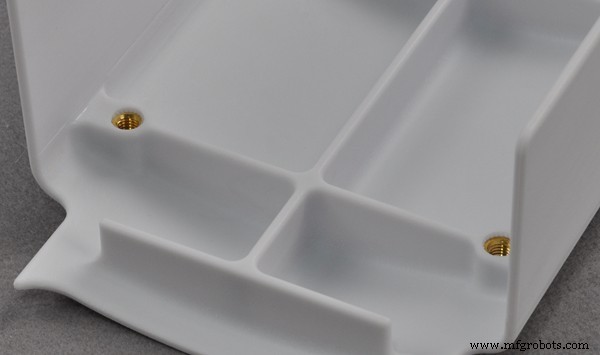
インサート成形はいくつかの戦略的メリット提供:
- 成形中にインサート統合で組立時間と人件費削減。
- 強度維持・向上しつつ製品軽量化。
- 材料と形状組み合わせで設計自由度拡大。
- 金属補強で機械的性能向上。
しかしトレードオフも考慮必要:
- 設計と工具がより複雑・高コスト。
- インサートとプラスチック間熱膨張差で応力或い反りリスク。
- 不正確インサート配置で欠陥発生可能性。
- 各サイクル前インサート位置決め必要でサイクルタイム増加。
インサート成形部品の用途
インサート成形コンポーネントは多様セクターで使用:
自動車
自動車メーカーが重い金属部品を軽量インサート成形品(ネジファスナー、ギア、電気センサ等)置換、燃費と耐久性向上。
家電
メーカーがコネクタ、ノブ、配線をプラスチックハウジング内埋込でファスナーと半田付け排除、組立簡素化とコスト削減。
医療機器
インサート成形で滅菌可能高精度部品(歯科器具、チューブ、筐体、手術ツール)製造可能、コスト抑制しつつ患者安全確保。
インサート成形 vs オーバーモールディング
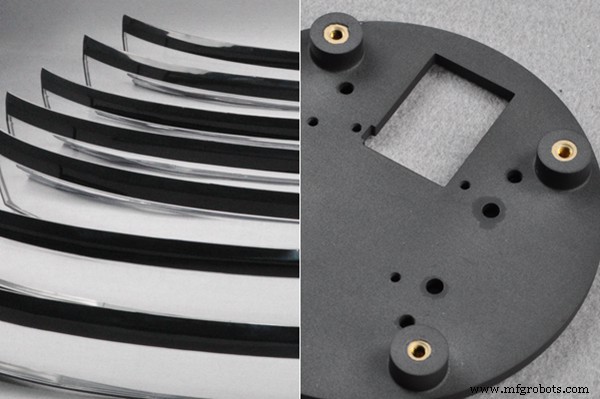
両技法とも2材料統合だが根本的に異なる:
インサート成形: 予成形インサート包み込むワンショットプロセス、速度と材料節約提供。
オーバーモールディング: 二次材料(多くゴムライク)が一次プラスチック被覆するツーショットプロセス、クッション性や美観追加だがコスト高。
インサート成形・オーバーモールディングでエキスパートと提携
WayKenが迅速確実なインサート成形・オーバーモールディングソリューション提供。経験豊富モルダー、エンジニア、QAスペシャリストで各部品が正確仕様満たすよう保証。
結論
インサート成形は現代製造の基石であり続け、金属とプラスチック融合するコスト効率良い高性能部品実現。ベスト設計プラクティス遵守とエキスパートパートナー活用で、この汎用プロセスの全潜在力解放可能。
よくある質問
なぜ射出成形でインサートが重要?
高性能金属要素をプラスチックマトリックスに追加し強度と耐久性向上。
インサート射出成形は大型部品と互換性あり?
中小型コンポーネントで優れる;大型部品は工具と配置課題あり。
インサート射出成形で一般的なインサートは?
典型的インサート:金属ファスナー、電気コネクタ、スイッチ、ボタン、補助プラスチックピース。
産業技術
- てこアナロジー:分圧帰還増幅器の直感的理解
- サプライチェーンのモダナイズ:レガシーの壁を乗り越え、レジリエントな未来へ
- 固体デバイス理論:物理から実用応用まで
- ワクチンラストマイル配送を最適化する7つの実証済み戦略
- COVID-19が浮き彫りにした製造業デジタルトランスフォーメーションの緊急性
- 製造現場の工具コストをマスターする:経費削減と収益性向上の戦略
- 静電気の解説:物質をこすることで電荷が生成される仕組み
- SMD抵抗コードの読み方完全ガイド:3桁・4桁・EIA-96コード対応
- 米海軍248周年:フィラデルフィア発祥から世界的海上戦力へ
- 射出成形をマスター:成功をもたらす設計要素
- サプライチェーンレジリエンスを極める:混乱を克服する3つの重要段階