



射出成形コストを理解する:主要要因とコスト削減の戦略
射出成形は、単一の試作部品から数百万個の量産品まで幅広く対応できる汎用性の高い製造プロセスです。しかし、「定価」は存在せず、金型、材料、生産量、設計の複雑さによってコストは大きく変動します。本ガイドでは、主要なコストドライバーを分解し、予算を抑えるための実証済みの戦略を紹介します。
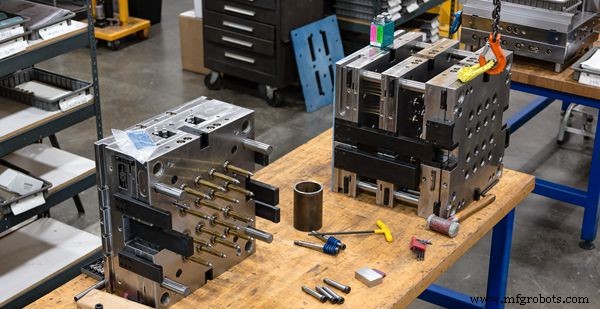
1. 金型投資(ツーリングコスト)
金型とそのベースの製作は、最大の初期投資となります。選択する製造手法によって価格と達成可能な精度が決まります。
CNC加工
CNC加工はアルミニウムや鋼の金型に最適です。高速切削工具でブロックを削り出し、適正なコストで高い公差と再現性を実現します。
放電加工(EDM)
EDMは、制御された電気放電で金属を削ることで、複雑な形状や厳しい公差を実現するのに優れています。金属金型に限定されますが、複雑なジオメトリに対して比類なき精度を提供します。
3Dプリンティング
試作用の3Dプリンティングは、特に少量生産向けに金型コアを迅速かつ安価に製作できます。ビルドサイズの制限や収縮の可能性はありますが、人件費を削減できます。
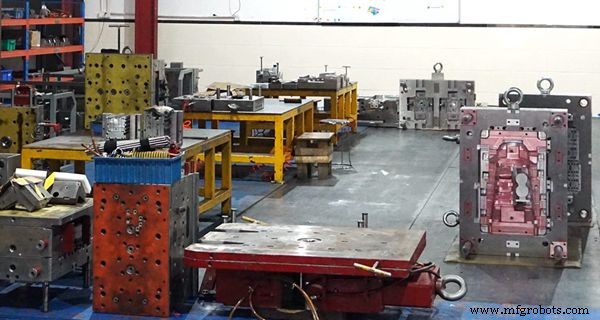
2. 成形機の選定
適切な射出成形機の選定は、設備投資と運用コストの両方に影響します。主なタイプは以下の通りです。
電動射出成形機
電動サーボモータを使用し、精密な制御、低エネルギー消費、少ないメンテナンスが特徴です。長期的にはコスト効率に優れますが、初期購入価格は高めです。
油圧射出成形機
油圧システムは堅牢で安定した圧力を提供し、大量生産に適しています。購入コストは安いですが、精度とエネルギー効率では電動機に劣ります。
ハイブリッド射出成形機
電動と油圧の技術を融合し、高精度と省エネを両立します。初期コストが高く、メンテナンスが複雑になります。
多くの企業にとって、専門のサービスプロバイダーへの外注は、特に間欠的な生産の場合、自社で機械を保有するより経済的です。
3. レジンおよび添加剤のコスト
射出成形ではPC、ABS、PU、PP、PEなど幅広い熱可塑性樹脂が使用可能で、キログラムあたりの価格は通常1~5ドルの範囲です。最終コストは必要材料量と、着色、難燃性、耐衝撃性のための添加剤によって決まります。
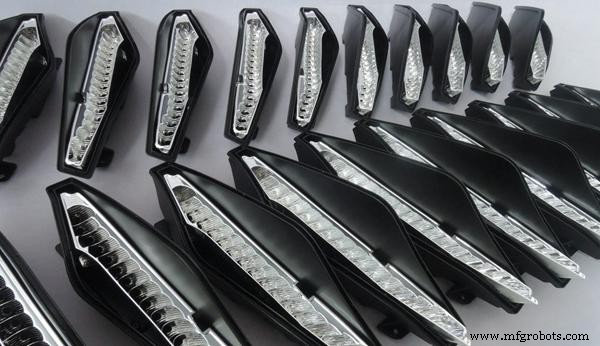
4. 部品設計と生産変数
部品の設計、サイズ、生産量は直接成形コストに影響します。各変数を理解し、予算を最適化しましょう。
複雑さ
高度に詳細な部品は、より高価な金型、追加材料、長いサイクルタイムを必要とします。不要な形状を削除して幾何学をシンプルにすることで、金型費とサイクルコストの両方を削減できます。
サイズ
大型部品はより多くのレジンを消費し、より大型の機械や複数の金型を必要とする場合があります。金型サイズを部品サイズに合わせることで、材料と設備を効率的に活用できます。
アンダーカット
アンダーカットは取り出しを複雑にし、特殊な機構を必要とするため金型コストを押し上げます。可能であれば再設計で排除するか、スライドコアやパーティングラインの調整で対応します。
仕上げと外観
ビードブラストや高級研磨などの外観仕上げは手間がかかり、追加の金型キャビティを必要とする場合があります。追加コストに見合う価値があるか評価しましょう。
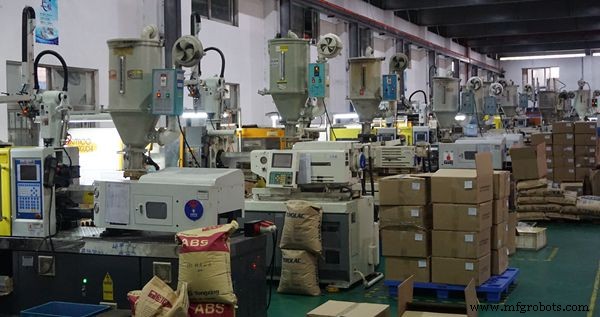
5. 労務費とサポートサービス
プロセスは高度に自動化されていますが、重要な人的要素が残っています:
- セットアップ – 機械と金型の設定には熟練技術者が必要です。
- メンテナンス – 定期的な点検と修理で設備を稼働状態に保ちます。
- オペレーター監視 – オペレーターがサイクルパラメータを監視し、必要時に介入します。
生産量もコスト構造を形作ります。以下の表は、少量、中量、大量生産における典型的なコスト内訳を示します。
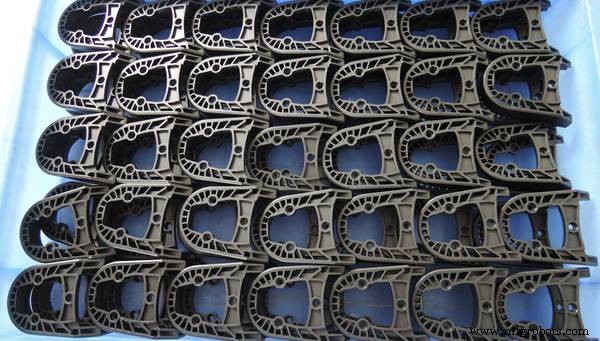
少量生産(100~2,000個)
小ロットでは、ラピッドツーリング(3Dプリントコアなど)とシンプルな機械でコストを抑えられます。典型的な100個ロットの例:
- 生産数:100~1,000個
- 金型費:$100~$1,000
- 個あたり材料費:$0.50
- 総材料費:$50~$500
- 個あたり労務費:$3~$30
- 総労務費:$300~$3,000
- 総額:$450~$4,500
- 個あたりコスト:$4.50
中量生産(5,000~10,000個)
中規模ロットでは、プリハードン鋼やアルミニウム金型がメリットを発揮します。5,000個バッチの例:
- 生産数:5,000~10,000個
- 金型費:$2,500~$5,000
- 個あたり材料費:$0.50
- 総材料費:$2,500~$5,000
- 個あたり労務費:$2
- 総労務費:$10,000~$20,000
- 総額:$15,000~$30,000
- 個あたりコスト:$3.00
大量生産(100,000~300,000個)
大規模ロットでは通常、鋼製金型と大型機を使用し、初期投資を多数の部品で償却します。
- 生産数:100,000~300,000個
- 金型費:$25,000~$75,000
- 個あたり材料費:$0.50
- 総材料費:$50,000~$150,000
- 個あたり労務費:$1
- 総労務費:$100,000~$300,000
- 総額:$175,000~$525,000
- 個あたりコスト:$1.75
ご覧の通り、生産量が増えるにつれて単位コストは劇的に低下し、射出成形は大量生産において非常に経済的です。
以下に、品質を犠牲にせずコストを削減する追加の戦略を示します。
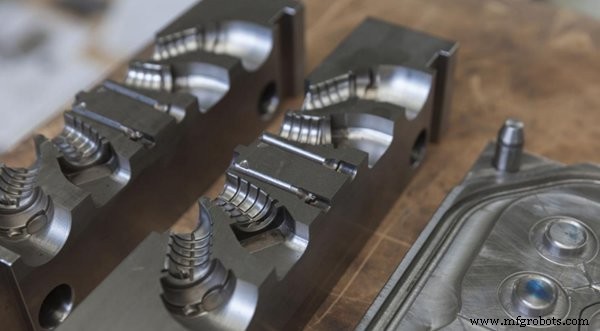
設計段階での製造配慮(DFM)を活用する
DFMは、製造上の制約を考慮して部品を設計し、性能、コスト、生産容易性のバランスを取る手法です。早期のDFMレビューにより、金型着手前にコストのかかる形状を排除し、数千ドルの節約につながります。
形状をシンプルにする
機能的価値のない不要なフィレット、溝、装飾テクスチャを削除します。追加機能は新たな金型キャビティや追加工程を必要とする可能性があります。
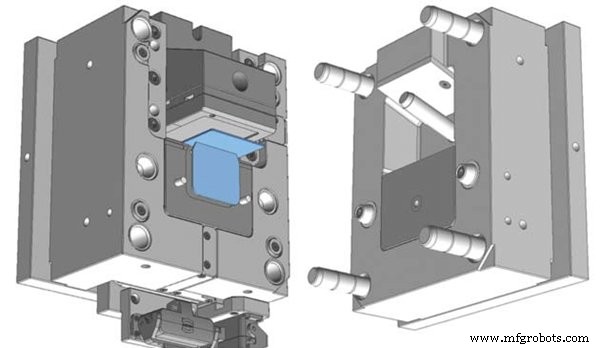
汎用金型の検討
カスタム形状が不要な場合、汎用または標準金型で同等の品質をより低コストで実現できます。最終化したCADモデルを常に用意し、早期にDFM上の問題を発見しましょう。
コスト効率の良い材料を選ぶ
ABS、ポリプロピレンなどの汎用熱可塑性樹脂は、低いレジン価格でほとんどの機械的要求を満たします。高グレード材料は、性能要求がプレミアムを正当化する場合のみ使用します。
インサート成形を検討する
インサート成形とオーバーモールドにより、プラスチックと金属やゴム部品を1サイクルで一体化でき、別途の締結や組立工程を不要にします。
金型キャビティ数を制限する
キャビティ追加ごとに金型コストが上昇します。モールドフロー解析を活用し、品質を損なわずにキャビティ数を削減できる機会を特定しましょう。
自己嵌合部品を設計する
回転するとスナップフィットする部品は組立工数を削減し、単一のハーフ金型で部品全体を生産できるため、金型コストを実質的に半減できます。
射出成形は今日、最も広く使用されている製造方法の一つです。コストドライバーを理解し、賢い設計選択を適用することで、生産効率と収益性の両方を最適化できます。
射出成形は高コストですか?
コストは生産量と部品複雑さに依存します。大量・低複雑さの部品では、射出成形が最も経済的なルートとなることが多いです。
射出成形のコストはどのくらい?
単一試作で数百ドルから、大規模生産で数十万ドルまで、用途の多様性を反映して価格帯は幅広いです。
プラスチック以外の材料も使用できますか?
熱可塑性樹脂が主流ですが、金属、エラストマー、複合材も射出成形可能で、適用範囲が広がります。
産業技術
- B2B説明動画が購買意思決定を促す理由:実証済み戦略
- ジャンクションFET(JFET)の理解:基礎と応用
- ビジネスを守る:製造業者のための専門的サイバーセキュリティ戦略
- メンテナンスデータの理解:信頼性の高い資産管理の鍵
- 優れたステンレス製ホッパータンクへアップグレードし、比類なき性能を
- キャストウレタン製品設計の必須ポイント
- シンプルなAMラジオ受信機の製作:ステップバイステップガイド
- Altium Designerチュートリアル:PCB設計基礎をステップバイステップで無料解説
- 一般的なフライス加工操作を理解する:精密金属加工ガイド
- ビジネスプロセス管理(BPM):定義、メリット、戦略的価値
- リサイクル効率を飛躍させる:先進包装容器選別技術