



射出成形徹底解説:プラスチック部品生産の包括的ガイド
射出成形の理解
射出成形は、溶融ポリマーをカスタム製金型に高圧注入し高品質プラスチック部品を製造する精密製造技術です。樹脂を融点より十分高温まで加熱、高圧で注入、キャビティのあらゆるディテールを充填してから冷却固化、最終形状へ成形します。
作動原理
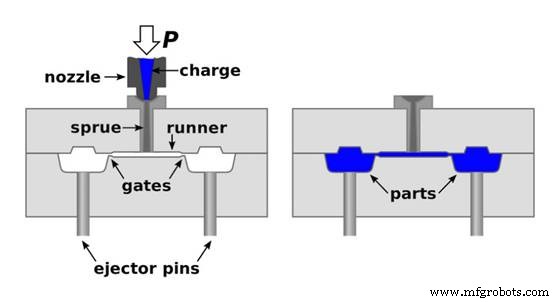
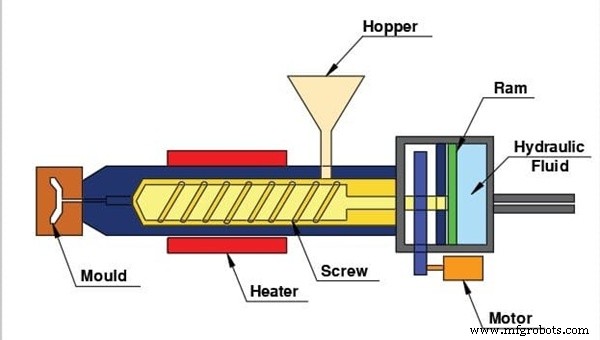
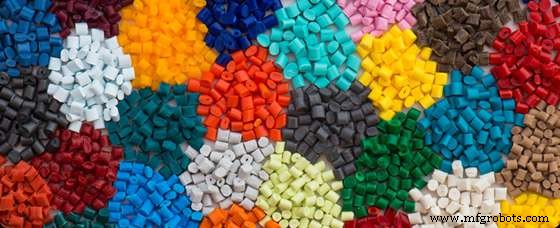
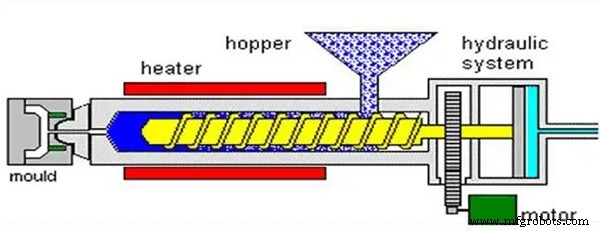
プロセスは注射器に似ています:原料ペレットをホッパー投入、バレルで加熱溶融、油圧スクリューが溶融プラスチックを閉じた金型へ押し込み。注入圧力100〜150MPaで、部品冷却開始前までにキャビティ完全充填を確保。
金型開放後、イジェクタピンが固化部品を排出。サイクルは数秒で繰り返され、分あたり数千個生産可能。
1. 金型設計と製作
金型はプロセスの要。部品形状、サイズ、構造フィーチャーを定義。CNC加工や先進3Dプリントで正確な幾何学、ドラフト角、確実な排出と冷却に必要なクリティカル寸法実現。
射出金型は通常アルミニウム或いは鋼製で、コアとキャビティ、ゲート、ランナー、スプルー、イジェクタシステムで構成。適切な材料選定と加工精度が耐久性と再現性に不可欠。
2. 材料選定
適切なポリマー選択が重要。機械強度、柔軟性、耐薬品性、耐温性を部品用途に合わせ検討。一般的熱可塑性樹脂にはABS、ポリプロピレン、ナイロン等、各々異なる性能特性。
3. マシンセットアップ
生産前、オペレーターが温度、圧力、サイクルタイムパラメータ設定。金型アライメント、プラスチック装填、テストショット実行でシステム完全性と部品品質検証。
4. 射出成形サイクル
サイクル中、溶融プラスチックがキャビティ充填、金型輪郭に沿って成形、固化開始。冷却時間は材料、肉厚、部品サイズで変動;内部冷却チャネルで均一温度維持と欠陥低減。
5. 部品排出
十分冷却後、金型開放、イジェクタピン或いはプレートが部品自動排出。自動排出で破損防止とスループット向上。
6. 検査と後処理
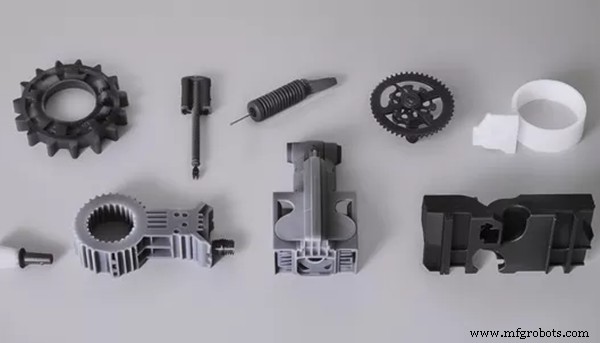
排出後、品質チームが目視検査、寸法チェック、機械的試験実施、仕様適合確認。用途により表面仕上げ、加工、組立作業実施。
基本設計考慮事項
成功する射出成形は熟考された設計に依存。以下主要因子を考慮。
公差
典型公差±0.005インチ。より厳しい公差はコスト増、各ポリマー収縮率を設計に織り込み寸法ドリフト回避必要。
肉厚
均一肉厚で反り・シンクマーク低減。部品サイズと材料に合わせ0.04〜0.15インチ以内の変動目標。
コア形状
均一材料流動と効率的冷却促進するコア設計。応力集中と部品弱化招く鋭利内部コーナー回避。
ドラフト角
部品破損なしで容易排出実現する1〜2度(深フィーチャーではそれ以上)ドラフト適用。
アンダーカット
機能目的ない限り最小化或いは排除、金型設計複雑化とコスト増要因。
ゲート
ゲートサイズと位置が流動、サイクルタイム、表面品質に影響。精密部品はより小さく戦略的配置ゲートが有利。
リブ
肉厚一定に保ちつつ強度強化。リブ厚を周囲壁の40〜60%に抑えシンクマーク回避。
イジェクタピン
目立つ跡や変形避ける位置に配置。十分なドラフトでピン不要化も可能。
射出成形プロセスの種類
射出成形には複数の専門技術あり。
インサート成形
金属インサートやネジ要素等事前製造コンポーネントをプラスチック部品に直接統合、堅牢多材料構造創出。
ブロー成形
ボトル等中空品に最適。加熱プラスチックを金型壁に吹き付け、軽量耐久容器形成。
オーバーモールディング
剛性基材上に軟質ポリマー層重ね、グリップ追加或いは二重材料部品作成に常用。
液体射出成形(液体シリコーンゴム)
熱硬化性ポリマー使用、医療シール・ガスケット等柔軟耐熱部品製造。
一般的ポリマー樹脂
頻繁使用熱可塑性樹脂クイックリファレンス:
ABS(アクリロニトリルブタジエンスチレン)
タフネス、耐衝撃性、滑らか仕上げ。自動車、電子、消費財で広く採用。
ナイロン(ポリアミド)
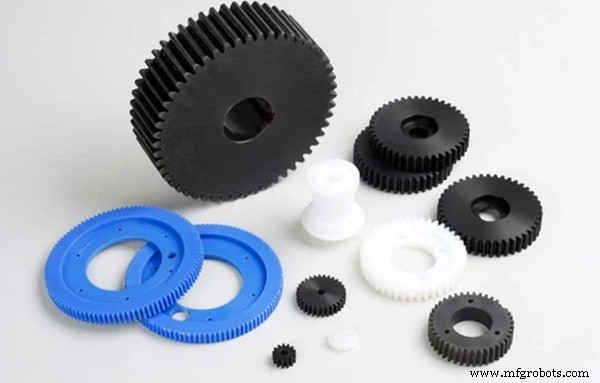
高強度、耐摩耗、耐温安定性でギア、ベアリング、複雑機械部品に最適。
ポリカーボネート(PC)
透明、高衝撃樹脂、光学ハウジング・電気筐体向け;傷つきやすいが熱安定。P
PMMA(アクリル)
透明、軽量、成形容易だがポリカーボネートより衝撃耐性低い。
ポリプロピレン(PP)
軽量、耐薬品性、コスト効率良好 - 包装と自動車部品で常用。
ポリエチレン(PE)
汎用、タフ、柔軟、HDPE変種で容器・配管向け追加強度。
添加剤
PTFE、カーボンファイバー、ケブラー、タルク、クレイ、ガラス繊維等エンハンサーをベースポリマーに混入、潤滑性、強度、耐衝撃性、寸法安定性向上。
メリットとデメリット
利点
- 高効率:高速サイクルで最小ダウンタイム大量生産実現。
- 精密:タイト公差で複雑形状実現可能。
- 低廃棄:ラン間で余剰材料リサイクル可能。
- 汎用性:熱可塑性、熱硬化性、特殊ポリマー対応。
- 大量時コスト効率:高初期金型コストが大量生産で単位単価低減相殺。
- 自動化:最小人手でマシン稼働、一貫性向上。
制約
- 高初期コスト:金型製作と設備投資大幅。
- 設計硬直性:金型変更は高コスト・時間要。
- リードタイム:カスタム金型で数週〜数月必要。
- 収縮と反り:適切材料選定と設計で緩和可能だが完全排除不能。
- 環境懸念:プラスチック廃棄と非リサイクル材料が持続可能性課題。
成功のためのエキスパートヒント
適切な材料選択
ポリマー特性(強度、柔軟性、耐温性)を部品機能要求と環境曝露にマッチング。
大量生産計画
射出成形は大量時輝く。小ロットジョブはCNC加工や3Dプリントがより経済的な場合あり。
肉厚最適化
一貫した最小肉厚で材料使用量と冷却時間削減、但強度要件満たすこと。
アンダーカット削減
形状簡素化で排出容易化と金型コスト低減。
ゲート設計微調整
適切ゲートサイズ・配置で不均一充填やシンクマーク等欠陥防止。大型部品は複数ゲート必要な場合あり。
冷却とベント強化
よく設計された冷却チャネルとベントシステムで均一固化促進、ガスポロシティ排除。
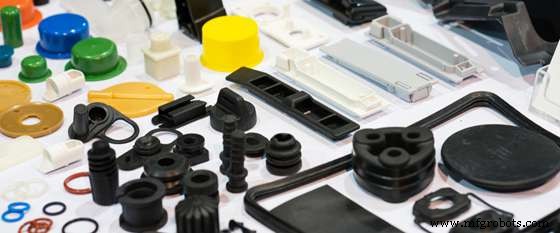
一般的用途
自動車
燃料タンク、バンパー、ドアパネル等軽量コンポーネントで燃費と安全性向上。
医療
生体適合性・滅菌可能部品(IVチューブ、グローブ、使い捨てキット)が精密とコスト効率で恩恵。
食品・飲料包装
プラスチックボトル、パウチ、サシェがガラス・金属置換、耐薬品性と軽量化実現。
航空宇宙
PEEK等高性能ポリマーで構造・内装部品製造、軽量耐食性実現。
電子・電気
絶縁ハウジング、ケーブル終端、保護ケースが射出成形プラスチックで安全性・信頼性確保。
射出成形を使うべき時
タイト公差要求される大量リピート部品に最適。低量試作や頻繁設計変更案件は不向き - 3DプリントやCNC加工等代替プロセスが適切な場合あり。
ボーナス1:射出成形機械概要
油圧、電動、ハイブリッド等タイプ様々だが全てコアコンポーネント共有:
- クランプユニット:射出中金型固定。
- 射出ユニット:スクリューとバレルで樹脂溶融・射出。
- 金型:部品成形する精密工具。
- 制御システム:温度、圧力、流量制御。
- 冷却システム:固化加速。
- 排出システム:完成部品取出し。
ボーナス2:一般的欠陥と対策
- 反り:均一冷却とバランス材料流動で対処。
- シンクマーク:均一肉厚と十分冷却で最小化。
- フラッシュ:適切ゲートサイズと圧力管理で制御。
- ショートショット:十分射出圧力と金型充填確保で回避。
- 焦げ跡:温度設定と気流最適化で低減。
ボーナス3:コスト削減戦略
- 均一肉厚維持で材料と金型複雑性削減。
- 大量生産ランで規模経済活用。
- 定期メンテナンスで金型寿命延長。
- 性能許す限りリサイクル或いはコスト効率良い樹脂使用。
射出成形は多様セクターで高精密・コスト効率プラスチック部品生産の業界標準であり続けます。健全な設計原則とプロセス制御遵守で、メーカーは収率最大化、廃棄最小化、大規模信頼性部品供給を実現できます。
産業技術
- SBDCがカリフォルニア州の製造業者の成長をどう支援しているか
- 処方薬配送サービスの拡大:あなたの薬局は準備できていますか?
- ファッション革新を加速:Hash Manufacturing Automationが効率と利益を牽引
- アディティブ製造:内製か外部委託か、意思決定ガイド
- ブロックチェーンと機械学習で医薬品サプライチェーンを守る:偽造薬対策の新システム
- チタン窒化物コーティング解説:仕組みと優れている理由
- 製造業が繰り返す7つのマーケティングミス – リード損失を止める
- Fusion 360ライブラリでHaas CNC工具を探索:包括的ツールライブラリ活用ガイド
- 倉庫パレットラッキング設計・設定ガイド:空間と効率を最大化する
- サンプルシリンダーメンテナンスの専門家ガイド:主要FAQとベストプラクティス
- コンフォーマルコーティングがPCB信頼性に不可欠な理由