



射出成形エジェクタピンの最適化:高性能を実現する選定と運用
エジェクタピンは射出成形サイクルの重要コンポーネントで、冷却直後に完成部品を金型キャビティから押し出します。エジェクタブレードやブロックとともに、迅速かつ信頼性の高い部品取り出しを確保します。
適切なエジェクタピン選定は極めて重要で、部品一体性と表面品質に直結します。本ガイドでは、エジェクタピンの基礎、種類、一般的な欠陥、選定のベストプラクティスを解説します。
射出成形では、エジェクタピン機構が冷却済み部品をダイから取り出し、サイクル効率を大幅に向上させます。
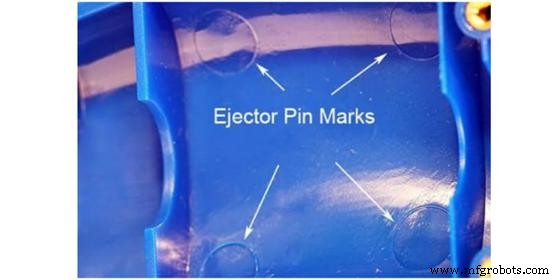
金型は2半分からなります:可動側Aと、エジェクタシステムを内蔵した固定側B。キャビティが冷却して開くと、エジェクタピンが硬化プラスチックを金型から押し出します。
注意: エジェクタの力により、部品に浅い凹みが残ることがあります。
射出成形で使用されるエジェクタピンの種類
メーカーは、特定の材料と部品形状に合わせた複数のエジェクタピン構成を提供しています。ラピッドツーリングで最も一般的なオプションを以下に示します。
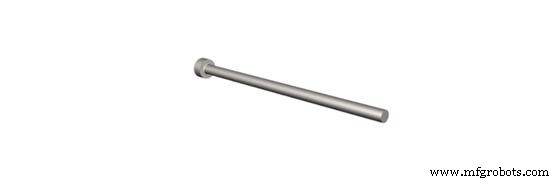
エジェクタピン #1:スルーハードエジェクタ
スルーハードピンは熱処理により直径強度を高め、200℃以下のポリマーに使用可能です。
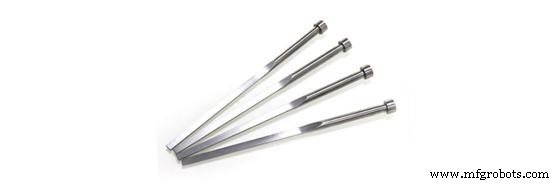
エジェクタピン #2:ナイトライドH13エジェクタ
浸炭焼入れしたH13ピンは600℃まで耐えられます。穴あけやタップ加工が可能ですが、上位グレードより軟らかく、チッピングしやすい傾向があります。
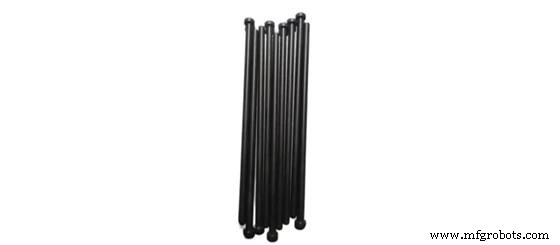
エジェクタピン #3:ブラックエジェクタ
ブラックエジェクタピンは、高温用途でナイトライドH13に代わるものです。自己潤滑性表面で1,000℃まで耐え、自動車部品に最適ですが、コストは高めです。
その他の取り出しシステム
- エジェクタスリーブは中空ピンで、コアピンを保護・ガイドします。
- エジェクタプレートはピンヘッドを保持し、成形中の誤脱落を防止します。
- エジェクタブロックは潤滑溝を備え、薄肉部品でピン跡を減らし表面仕上げを改善します。
エジェクタピンの動作原理
射出、冷却、部品取り出しからなるエジェクタピンサイクルを理解することで、適切な機械選定と欠陥回避が可能になります。
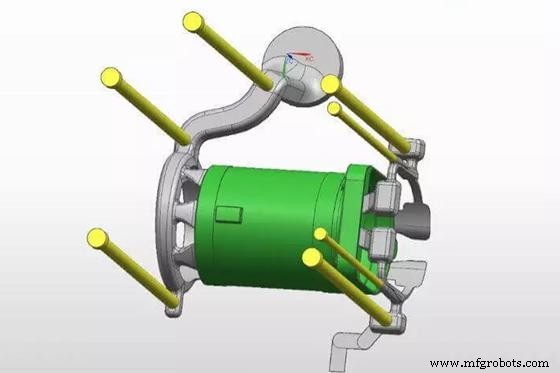
- 射出フェーズ: 溶融プラスチックがダイキャビティへ導入されます。
- 冷却フェーズ: プラスチックが固化し硬化部品になります。
- 部品取り出しフェーズ: エジェクタシステムが部品をキャビティから押し出し、手動または自動で行います。
自動エジェクタピンは単一の軸方向プッシュを実行し、クランププレートとエジェクタボックスでガイドされるため、一貫した取り出しを実現します。
エジェクタピン跡の原因と対策
ピン跡は避けられませんが、適切なプロセス制御で最小化できます。一般的な原因と対処法:
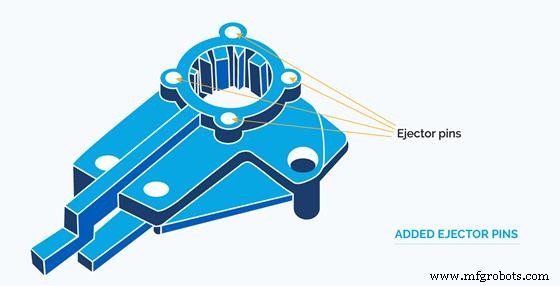
冷却時間不足
冷却不十分だとピンが部品に食い込み、深い凹みを作ります。取り出し前に部品が完全に固化することを確認してください。
薄肉部品とその他の特性
極薄部品(壁厚≤2.5mm)は目立つ跡が出やすくなります。高表面仕上げ部品では、ピン代わりにエジェクタブレードやブロックを検討しましょう。
ドウェルタイムとドウェル温度
過剰なドウェルタイムはガラス転移温度を上昇させ、早期取り出しと弱い部品を招きます。ドウェルタイムをポリマーの熱プロファイルに合わせて短縮します。
エジェクタピンの配置とアレンジメント
- 複雑部品はより多くのピンを必要とします。
- ピンは平坦面に配置—段差や傾斜は支持力を下げ、跡を増やします。
- 冷却チャネルから安全な距離を保ち、干渉を防ぎます。
- コアやリブなど高荷重領域を狙います。
機械選定
大型機は小型・少量金型に対して過剰な圧力を発生させ、内部応力と跡を生む可能性があります。機械容量を金型サイズに合わせましょう。
保圧
保圧を調整し、部品一体性と取り出しやすさのバランスを取ります。圧力が高すぎると取り出しが困難になります。
ピン跡低減のその他の方法
- ナイロン、ポリオキシエチレン、UHMWPEなど耐摩耗性ポリマーを使用。
- 離型剤を塗布し、スムーズな取り出しを実現。
- ドラフト角を取り入れ、取り出し力を低減。
射出成形で適切なエジェクタピンを選ぶには?
適切なピン選定には、材料、サイズ、プロセスパラメータの評価が必要です。主な考慮点:
大型部品には大径ピン
大径は貫通力を減らし、凹みを最小化。製造上の不整合を避けるため整数値を使用。
部品サイズに対するピンサイズ
径は大きくすべきですが、全体サイズは部品寸法に合わせ、過剰貫通を防ぎます。
強度要件
射出圧力に耐えられる強度を確保—直径2.5mm以上を推奨。アンダーカットにはショルダーピンを検討。
材料タイプとコストも考慮;頑丈なピンは長期メンテナンスコストを削減します。
結論
エジェクタピンは射出成形における効率的な部品取り出しに不可欠です。その種類、動作、選定ベストプラクティスを理解することで、部品品質とプロセス信頼性を大幅に向上できます。
ラピッドツーリングと射出成形サービスをお探しですか?高品質な金型部品を迅速かつコスト効率よく提供するWayKenへお問い合わせください。
FAQ
ピン跡とは?
エジェクタピン跡は、ピンが接触したクラスA面に残る光沢または白色の跡です。管理不足だと表面クラックの原因になります。
エジェクタピン跡の見分け方は?
ピン跡は、ピンが部品に接触した正確な位置に、光沢または白っぽい凹みとして現れます。
エジェクタピンの材質は?
一般的な材料には鋼、H-13、M-2、420ステンレス鋼があり、多くは強度向上のため熱処理されています。
産業技術
- Web面接を制する:成功へ導く5つの実証済み戦略
- AIがコードを生成しても、企業に人間の開発者が必要な理由
- CNCプログラミング入門:NCコードの基礎ガイド
- S8550トランジスタ解説:主要特徴と用途
- 精密加工技術:複雑部品における比類なき精度の実現
- 中小メーカーがCOVID-19を乗り越えた知見と業界リーダーからの支援
- なぜ従来型貨物契約はモダンロジスティクスに通用しないのか
- 中国PCBメーカーを選ぶ19のメリット
- 板金ゲージを理解する:板金加工における厚みの重要性
- 産業用エッジコンピューティング:製造パフォーマンスをどう高めるか
- 意図的な遅延からグローバル標準へ:ISO 9001:2015 & AS9100D認証取得への道のり