



射出成形におけるドラフト角:設計ガイドラインと重要性
射出成形は、複雑な部品を大量・高速で生産するための定番手法です。単一の幾何学的特徴—ドラフト角—が、それらの部品が品質、コスト、性能の期待を満たすかどうかを左右する重要な役割を果たします。
本記事では、ドラフト角とは何か、なぜ重要か、最適な結果を得るためにどう設計するかを解説します。これらのガイドラインに従うことで、コストのかかる欠陥を防ぎ、サイクルタイムを短縮、必要な仕上げを実現できます。
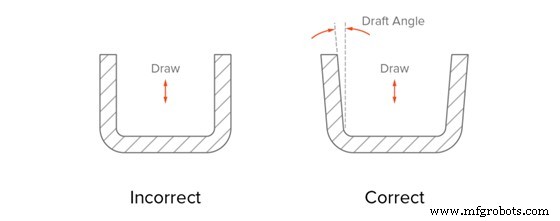
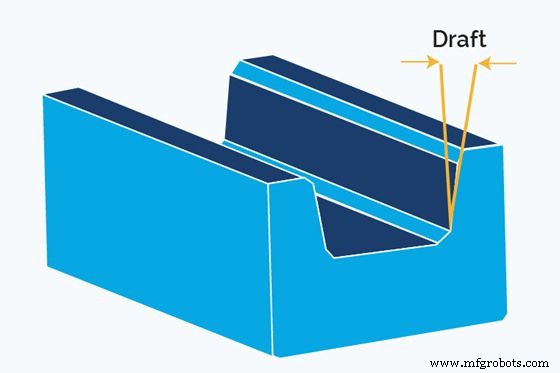
ドラフト角は、部品の引き抜き方向に対して測定される、金型壁に意図的に与えられるテーパー角度(度数)です。金型の特徴ですが、完成部品にも現れます。エンジニアは一般的に約1.5°を目標としますが、特殊部品では0.5°~10°の範囲が一般的です。
射出成形におけるドラフト角が重要な理由
スムーズな部品取り出し
取り出し時に部品が金型壁と接触し、摩擦が表面を変形させ、取り出し力を増大させ、金型寿命を縮めます。適切なドラフト角があれば、エジェクタピンが外側へ押し出す瞬間に部品が離れ、接触と摩擦を排除します。
ドラフトがないと、部品が金型壁を滑り、表面仕上げ、公差を損ない、取り出し力が高まります。
歪み防止
部品が金型から離れる際、ドラフトがないと真空が形成され、部品を内側へ引き込んで歪みを生じさせます。ドラフトがあれば空気が即座に流入し、真空形成を防いで形状をフラットに保ちます。
優れた表面仕上げ
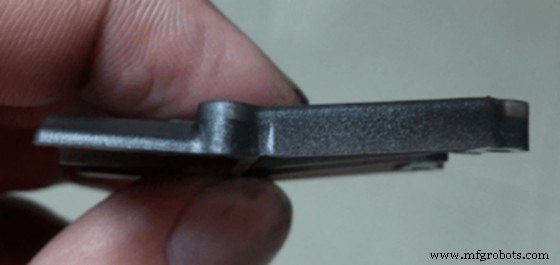
金型との擦れを排除することで、ドラフトは微細な表面ディテールを保持し、後工程仕上げの必要性を減らします。テクスチャを扱う場合、ドラフトは大まかな形状だけでなく微細な突起も考慮する必要があります。
深絞りとフラッシングの低減
深絞り—金型半分が部品に食い込むラインで分離する現象—は部品の張り付きリスクをはらみます。より大きなドラフト角は分離を容易にし、フラッシングを減らします。
コスト削減
ドラフト角は歪みを減らし、表面品質を向上させ、取り出し力を低減します。これらは不良品減、加工削減、金型摩耗低減につながり、最終的に生産コストとメンテナンスコストの両方を削減します。
ドラフト角の設計ガイドライン
適切なドラフト角選択には、機能、美観、製造性のバランスが必要です。以下は実証済みの経験則です。
1. メカニカルフィットと熱収縮
ドラフト角は冷却時の部品収縮に影響します。外面は外側へ、内面は内側へ動くため、寸法公差が変化する可能性があります。収縮後のドラフト形状がフィット要件を満たすか確認しましょう。
2. テクスチャ駆動のドラフト
表面テクスチャが粗いほど、取り出し時の摩耗を避けるため大きなドラフトが必要です。鏡面仕上げでは0.5°が典型。粗さ0.1mm増すごとにドラフトを0.4°増やし、極端なパターンでは最大10°まで。
3. 深さベースのドラフト
深い形状ほど真空リスクが高まります。部品深さ1インチ(≒25mm)ごとに1°のドラフトを追加。材料や部品サイズで微調整しますが、このルールはほとんどのケースで通用します。
4. コア・キャビティアプローチ
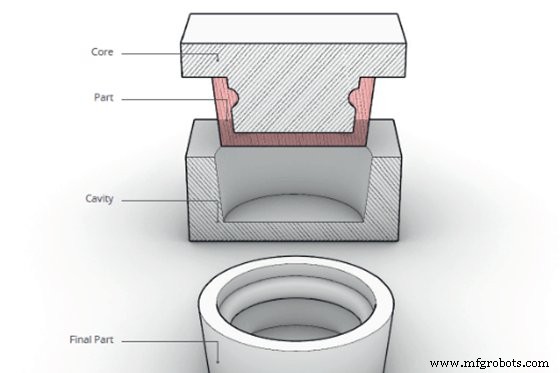
外面を滑らかに保ちつつ内面を粗くしてよい場合(保護ハウジングなど)、コア側にやや大きなドラフトを適用します。コアは金型内へ収縮し、外面はクリーンに離れます。
クイックリファレンス:ドラフト角のヒント
- ほとんどの部品で1.5°から開始。
- キャビティとコア両方にドラフト;コアは0.2~0.5°大きめに。
- 深さ1インチごとに1°追加。
- 粗さ0.1mmごとにドラフト0.4°増。
- 全垂直形状(壁、リブ、ルーバー、アンダーカット)にドラフト適用。
- 美観重視の外面にはコア・キャビティ法を使用。
- サイド引き抜き形状にもドラフトを含める。
- 硬く摩耗性の高い材料は、軟らかく延性のある材料より大きなドラフトが必要。
結論
ドラフト角は単なる金型ディテールではなく、信頼性の高い高品質射出成形部品の基盤です。上記ガイドラインを取り入れることで、欠陥を減らし、コストを下げ、全体的な製造パフォーマンスを向上させられます。
WayKen Rapid Manufacturingは精密金型設計とラピッドツーリングを専門とします。サービスには詳細なDFM解析、ドラフト角の精密シミュレーション、ターンキー生産ソリューションが含まれます。射出成形プロジェクトの加速については、今すぐお問い合わせください。
FAQ
ドラフト角をいつ考慮すべき?
ドラフト角は、概念スケッチや試作開発の初期設計段階から考慮すべきです。これにより製造可能性と部品一体性を保証できます。
ドラフト角を省略できますか?
ドラフト角の省略はリスクが高いです。厳しい公差の小さな部品なら許容される場合もありますが、歪み、表面欠陥、金型摩耗増大のリスクから、ほとんどのケースでは推奨しません。
ポジティブドラフトとネガティブドラフトの違いは?
ポジティブドラフトは部品がキャビティ側へテーパー(底部が広い)することを意味します。ネガティブドラフトは外側へテーパーし、取り出し困難なため射出成形ではほぼ使用されません。
産業技術
- Panmobil smartSCANNDY バーコードスキャナ:包括的レビューとパフォーマンス概要
- 金属スタンピングが通信機器製造の品質・コスト・納期を向上させる理由
- ACモーター技術の基礎と進歩
- Maadho:ダイレクトソースの医療サプライパートナーとしてのリーダー
- 2022年ベスト製造業向けERPソフトウェア7選:信頼できるガイド
- 光センサー完全ガイド:仕組み、種類、実用的な用途
- Creative Hi-Techから季節のご挨拶:成功の一年への感謝
- ブール算術:デジタルロジックにおける加算、乗算、補数
- 金属積層造形入門:直接金属レーザー焼結(DMLS)ビギナーズガイド
- 中国の板金加工業界:急成長、最先端CNC技術、需要の高まり
- 漏電遮断器(MCB)完全ガイド:構造、動作、種類、選定、用途