



サックス:歴史、設計、現代製造
背景
サックスは、19世紀半ばにベルギーの楽器製作者アドルフ・サックスによって考案されたシングルリード木管楽器です。構成はマウスピース、円錐形の真鍮ボディ、指キーの系列。演奏者がリードを通して息を吹き込むとリードが振動し、楽器の円錐管の共鳴特性で増幅されます。各サックスは個別に製作された多数のパーツから組み立てられます。
歴史
多くの伝統楽器が漸進的に進化したのに対し、サックスには明確な発明者が存在します:1814年生まれのアドルフ・サックス。父から訓練を受け、16歳でクラリネット、フルート、その他金管楽器を高品質に製作する名工に。彼の目標は木管の叙情的な音色と金管のパワーを融合させた楽器を創ること。最初に製作したのは大型バスサックスで、1846年3月20日特許取得。その後アルト、テナー、ソプラノモデルが続々登場。
サックスは「バンドバトル」を仕掛け、伝統的フランス歩兵楽団とサックス採用楽団を対決させ宣伝。結果は軍隊採用につながりましたが、一部音楽家とメーカーからオーケストラ音楽における位置づけを疑問視する抵抗も生みました。時を経てビゼー(「ヴェロニーク」)、ラヴェル(「ボレロ」)、スーザ(行進曲作品)など作曲家がサックスを楽譜に取り入れ、ジャンルを超えた汎用性を確立。
楽器の真価が開花したのは1900年代初頭のジャズ。チャーリー・パーカー、ジョン・コルトレーンら革新者がサックスをジャズにおける最高木管ソロ楽器へ押し上げました。マウスピース素材、リード硬度、アンブシュアで形成される独自のトーンが、サックスの表現力と人気を飛躍的に拡大。
原材料
サックスボディの主材は真鍮、主にイエローブラス(銅70%、亜鉛30%)。その他ゴールドブラス、シルバーブラスも特殊パーツに使用。真鍮は亜鉛のおかげで低温で加工しやすく、音響特性にも優れるため選択されます。メーカーによっては微量の砒素やリンを添加し、チューブ用途への適性を高めています。
ネジの大半はステンレス鋼、コルクがジョイントとウォーターキーをライニング。ジョイントに薄いワックス層を塗布しスムーズな組み立てを実現。マウスピースは通常エボナイト(黒色硬質ゴム)、金属やガラス製も存在。プラスチックレゾネーターとラッカー塗装が標準、キーニッケルメッキで耐久性と外観を向上。
デザイン
現代サックスラインナップはソプラニーノ(最高音)からバス(最低音)まで、標準6サイズ:ソプラニーノ、ソプラノ、アルト、テナー、バリトン、バス。各楽器はシングルリード、円錐形湾曲ボディ、クロマチックスケールを生む一連の音孔を備えます。
音色生成の要であるマウスピースはトーンチャンバーとレイ(リードとチップの間の開き)で構成。レイ幅を文字や数字で表示。リードはフランス南部栽培の竹(Arundo donax)製、プレイヤー好みでソフトまたはハード。リガチャーはリードをマウスピースに固定、革、金属、プラスチック製。
マウスピースとメインチューブを繋ぐクルック(ネック)にはコルク製チューニングスロットがあり、マウスピース位置を変えて音程調整。クルックのもう一方の端は楽器ボディに挿入、ネジで固定。
キーメカニズムは二系統:クローズドスタンディングキー(非使用時スプリングで閉)、オープンスタンディングキー(非使用時スプリングで開)。各キーにパッドがあり、キー操作時に気密シールを確保。サックスの円錐形状はオクターブ倍音を生み、全音域で運指をシンプルに。
製造工程
サックス製造は大部分自動化、パーツ製作、組み立て、最終研磨の三大段階。品質管理は全工程に統合され厳格な仕様を満たします。
パーツ製造
コンポーネント製作は通常契約メーカーに外注。主要工程:
- ボディ製作:真鍮管をテーパー芯棒に沿って成形、ドーナツ型ダイスで引き抜き、加熱して可塑化。加熱後、硫酸浴で酸化被膜除去。
- 曲げ:モデルに応じてダイスと加圧水で所定曲線に曲げ、またはマッチングダイスで成形。
- 音孔加工:伝統手法は引き球とボール盤、現代工場はCNC工作機械で高精度化。完成ボディにクリアラッカー塗布。
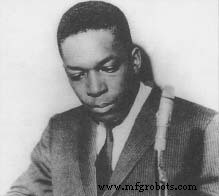 ジョン・コルトレーン
ジョン・ウィリアム・コルトレーン・ジュニア(1926〜1967年)、カウント・ベイシーとレスター・ヤングを聴いてサックス開始。グラノフスタジオとオーンスタインスクールで研鑽、ハワイ海軍楽隊を経てディジー・ガレスピー楽団参加。画期的な「音のシート」スタイルでジャズ即興を革命的に変革。
キー製作
- キー成形:当初は手鍛造、現在はダイカストまたはスチール板からプレス抜き。ダイカストは溶融合金を鋼型に流し込み、プレスは金属板から打ち抜き。
- パッド組み立て:パッド(ボール紙、フェルト、革製)をキーに接着、スプリングとネジ用に穴あけ。
- 仕上げ:キーを研磨、場合によりメッキで美観と耐久性向上。
最終組み立て
- 取り付け:キーポストをボディにネジ止め、スプリング用穴あけ、キー設置。気密性をテスト・調整。
- クルックとマウスピース取り付け:クルックをボディに接続、マウスピース(通常硬質ゴム)を装着。コルクとワックスでスムーズなフィット確保。
- 品質チェック:実演奏で音色、音程、演奏性を検証。合格後、パッド入りケースに分解梱包し小売店へ出荷。
品質管理
製造全工程で熟練検査員が各コンポーネントを目視検査。重要パラメータ(パーツ寸法、半田接合、全体アライメント)を精密工具(バーニヤカリパー、マイクロメータ)で測定。音質はプロミュージシャンが制御音響環境で検証。音孔追加加工やシェラック塗布等の調整で目標音響バランスを達成。
未来展望
継続的革新でサックス設計を洗練。最新モデルは調整可能なボウ半径、多様なベルフレア、メンテナンス容易な着脱式パーツを採用。セルマーシリーズIIIアルトの追加音孔など先進シリーズが、エンジニアリングによるピッチ安定性向上を実証。技術進化に伴い、サックスの音響忠実度と演奏性は更なる向上が期待されます。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- サックス:歴史、設計、現代製造
- ダルシマー:歴史・設計・職人技、時代を超える楽器
- Meramec Instrument Transformers:電力用途向けプレミアム電流変成器
- 計装用エア品質を左右する4つの重要因子:ANSI/ISA規格に基づく解説
- NASA開発・高性能UV光電子放出ツール─ 曲面・異形状表面の微量汚染検出で接着信頼性向上
- 周回望遠鏡が明らかにした太陽大気加熱の鍵:磁気エネルギー