



電気自動車:輸送における持続可能な革命
背景
ガソリン車とは異なり、電気自動車は実用的な輸送手段へ容易には発展しませんでした。20世紀初頭、研究者たちは電気自動車を熱心に追求しましたが、容易に大量生産可能なガソリン車がプロジェクトへの関心を阻害しました。1920〜1960年代は研究が停滞しましたが、公害と天然資源枯渇という環境問題が、より環境に優しい輸送手段の必要性を再認識させました。信頼性の高いバッテリーと必要台数のバッテリー重量を支える技術が、電気自動車製造コストを押し上げました。一方、自動車用エレクトロニクスが極めて高度かつ小型化し、電気自動車用途に最適になりました。
歴史
自動車の初期開発はガソリンではなく電気動力に焦点を当てていました。1837年、スコットランドのロバート・デビッドソンが最初の電気自動車を製造したとされますが、1890年代までヨーロッパとアメリカで電気自動車が製造販売されることはありませんでした。1890年代後半、アメリカの道路には内燃機関車より電気自動車の方が多く走っていました。
アメリカで最も成功した電気自動車ビルダーの一人は、アイオワ州デモインのウィリアム・モリソンで、1890年に販売開始。他のパイオニアには、マサチューセッツ州エイムズベリーの馬車製造業者S.R.とエドウィン・ベイリー父子がおり、1898年に自社馬車に電気モーターとバッテリーを搭載。重すぎて馬車が牽引不能でしたが、1908年まで粘り、約50マイル(80km)走行可能な実用モデルを完成させました。
電気自動車の物語の多くは実のところバッテリー開発の物語です。鉛蓄電池は1890年H.チューダーが発明、トーマス・エジソンが1910年にニッケル鉄電池を開発。エジソン版は電気自動車・トラック生産を増加させ、発明家自身も電気自動車の未来に関心を寄せました。ベイリー父子と協力し、新型蓄電池を搭載した車両で公開デモンストレーションを実施。ベイリー社は1915年まで電気自動車を生産し、20世紀初頭にはアメリカだけで100社以上の電気自動車メーカーが繁栄しました。デトロイト電気自動車製造会社が最後に生き残り、1941年に操業停止。
電気自動車はクリーン、静か、操作が容易で人気でしたが、2つの開発がガソリン車を劇的に改善し競争を不可能にしました。1912年、チャールズ・ケタリングが電気スターターを発明しハンドクランク不要に。同時期、ヘンリー・フォードがモデルTで組立ライン生産を確立。効率的で電気自動車製造より低コストとなり、ガソリン車価格が全家庭購入可能な水準まで低下。電気路面電車、頻繁停車の配送車、一部特殊電気車のみ1920年代以降も生き残りました。
1960年代、石油価格高騰・枯渇懸念と内燃機関公害への懸念で電気自動車への関心が再燃。しかし20世紀後半の復活は技術的問題、コスト・性能への深刻な疑問、世論の盛衰に悩まされました。支持者は低電力消費・コスト、低メンテナンス、信頼性、汚染物質最小排出(環境メリット)、操作容易、低騒音を主張。
一部の復活は規制によって推進されました。カリフォルニア州議会が1998年までに新車販売の2%をゼロエミッション車に義務付け、2003年までに4%へ引き上げ。メーカーは世論が規制に追従し大気品質と環境保護を支持すると判断し電気自動車に投資。ゼネラルモーターズ(GM)が1990年1月「インパクト」発表。最高速度110mph(176km/h)、55mph(88km/h)で120マイル(193km)走行可能。実験車でしたが、同年後半に量産モデルへ転換開始。バッテリーが弱点で2年ごと交換必要、ガソリン車運用費の2倍コストに。充電ステーション未整備、不便とコストで購入意欲減退。1999年ホンダが1997年5月発売の電気自動車生産中止を発表、同理由で世論支持得られず。
コンポーネント
一次電池(化学反応寿命限定)とは異なり、電気自動車搭載の二次電池は充電可能な蓄電池です。バッテリーは車体中央をT字型に配置、Tの上部を後方に配し重量配分と安全性を向上。電気自動車用バッテリーにはニッケル鉄、ニッケル亜鉛、亜鉛塩化物、鉛酸が使用されてきました。
電気自動車の重量も繰り返し設計課題でした。電気自動車ではバッテリーと電気推進システムが車重の約40%を占めるのに対し、内燃機関車ではエンジン、冷却システム等動力装置が車重の約25%のみ。
他の開発中技術で、より受け入れやすく低(ゼロ)排出の代替案も。燃料電池ハイブリッド車が1999年時点で最も有望。ハイブリッド車は電気と内燃機関の二つの動力源を持ち、それぞれ最も効率的な条件で作動:低速発進・停止で電気、高速巡航でガソリン。電気モーターがガソリン節約と公害削減、ガソリン部分が不便な充電停止を低減。
燃料電池は水素化学源から電子を得て発電。エタノール、メタノール、ガソリンが化学源;ガソリン使用時も内燃機関より効率的消費。燃料電池プロトタイプは試験成功、日本で1998年ハイブリッド車量産開始。リチウムイオン電池も将来の希望で、鉛蓄電池の3倍エネルギー密度。3倍蓄電で3倍航続距離が期待されるが、製造コストまだ高い。リチウム電池が最も有望だが、全バッテリー種類の原材料供給限界で全車両電動化は困難。
原材料
電気自動車のスケルトンはスペースフレームと呼ばれ、強度と軽量化のためアルミニウム製。ホイールも鋼鉄ではなくアルミニウムで軽量化。アルミ部品は専用金型で鋳造所にて鋳造。シートフレームとステアリングホイール芯は軽量金属マグネシウム製。ボディは衝撃耐性複合プラスチックでリサイクル可能。
電気自動車バッテリーはプラスチックハウジングに金属陽極・陰極と電解液を封入。現在も鉛酸が最も一般的、次にニッケル水素(NiMH)が有力。電解液を吸収パッドで保持し、事故で破損・穿孔しても漏れない設計。バッテリーは専門サプライヤー製造。GM EV1にはT字ユニットに26個搭載。
モーター/トラクションシステムは金属・プラスチック部品で潤滑不要。高度エレクトロニクスでバッテリーからのエネルギー流を制御し駆動力へ変換。コンソール内制御パネル用エレクトロニクスも鍵:車載コンピュータがドア、窓、タイヤ空気圧監視、エアコン、始動、CDプレーヤー等全車共通機能を制御。
プラスチック、フォームパディング、ビニール、ファブリックでダッシュボードカバー、ドアライナー、シート構成。タイヤはゴムだが、標準より高圧充填で転がり抵抗低減しエネルギー節約。シーラント内蔵で自動穴塞ぎ、これも電力節約。スペアタイヤ不要で更なる軽量化・材料節約。
フロントガラスはソーラーガラスで夏場車内過熱と冬場霜結防止。熱保存材料で暖房・冷房のバッテリー負荷低減。
設計
現代の電気自動車は「現代量産電気自動車」と表現され、ガソリン車量産モデルベースの電気自動車設計や「キットカー」「個人設計電気自動車」(楽しく機能的だが量産不適)と区別されます。1960〜80年代は関心深かったが開発遅滞。バッテリー高エネルギー需要という設計障壁を既存設計応用で解決不能。ついに1980年代後半、自動車技術者がゼロから再考し、空力、重量、その他エネルギー効率を重視して電気自動車を根本から設計開始。
スペースフレーム、シートフレーム、ホイール、ボディを高強度(安全)と最軽量で設計。最小質量でコンポーネントと乗員を支持する新配置、アルミニウム、マグネシウム、先進複合プラスチック等ハイテク材料を採用。排気系がないため車体下面をフルベリーパンで空力最適化。不要ディテールを全廃しつつドライバーが望む快適性を残し、電気自動車独自の新配慮を追加。スペアタイヤ廃止。ロッド状ラジオアンテナ廃止(風阻でエネルギーロス、上げ下げにも電力消費)。歩行者警告システム追加:試作車テストで電気自動車が静かすぎて歩行者が気づかないことが判明。ドライバー作動フラッシュライトとビープ音で接近警告、バック時自動作動。ソーラーガラスフロントガラスも重要追加で車内温度調節、エアコン・暖房必要性最小化。
その他電気自動車製造で考慮すべき多数の設計・エンジニアリング特徴:
- エネルギー蓄積と電気モーター駆動のバッテリーは電気自動車設計の独自科学領域、最も効率的で安全かつコスト効率良いバッテリー探索のため多オプション検討中。バッテリー電気エネルギーを駆動系へ変換・伝達する電気モーター。直流(DC)と交流(AC)モーター両用、ACモーターはブラシ不要でメンテナンス少。
- バッテリーからモーターへのエネルギー流を制御し可変速度実現するコントローラ。他電気機器で用いられる抵抗器は自動車では自らエネルギー吸収過大で非現実的。代わりにシリコン制御整流器(SCR)を使用。バッテリーからモーターへ全電力をパルスで供給し、バッテリー過負荷とモーター不足を防止。
- あらゆるブレーキタイプ使用可能だが、回生ブレーキシステムが電気自動車で好まれる。制動時エネルギー損失の一部を回収しバッテリーシステムへ還元。
- 2種類の充電器必要。ガレージ設置用フルサイズ充電器で一晩充電、携帯用便利充電器(コンビニエンスリチャージャー)をトランク標準装備で緊急・外出先充電対応。安全性のため誘導充電器を開発:パドルを車前部へ挿入、磁気エネルギーで充電し感電リスク排除。
製造工程
製造工程も車両設計と同等の設計配慮を要し、ハンドクラフトと簡素化、ハイテク手法を融合。組立作業員はビルドステーションチームで作業しチームスピリットと相互支援を醸成、部品はクリエフォームラック(柔軟なプラスチックチューブとジョイントのモジュールユニット)に格納し、異なる部品へ容易に充填・再形成可能。ハイテク面では各ステーションにマルチヘッドトルクレンチ1台を配置、作業員が適切ヘッドサイズをロックすると、機械のコンピュータ制御がそのヘッドに適合するファスナーの正しいトルク設定を自動選択。
ボディショップ
電気自動車ボディを6工程でハンドクラフト製造。
- 1 アルミスペースフレーム部品をサブアセンブリ(プレハブ部品の溶接/接着組立)へ組立。接着剤は接合材で、溶接より耐久性と剛性に優れる。車体下部サブアセンブリ完成ごとに相互接着し、アンダーボディ完成まで継続。
- 2 上半身サブアセンブリも同様に接着し大セクションへ。完成セクションを同様に溶接/接着しボディフレーム完成。ボディをアンダーボディへ追加。段階的フレーム組立で使用した接着剤を2段オーブン通過で硬化。
- 3 ルーフ取付。他外装部品同様事前塗装済み。アンダーボディとフレーム他部に保護シーラント塗布、完成ボディを一般組立エリアへ移送。
一般組立
電気自動車の作動コンポーネントと内装をさらに8工程で完成。
- 第1ステーションで複雑なエレクトロニクス第1セットを搭載。ボディ配線とパワーエレクトロニクスベイ(推進制御モジュール、統合ドライブユニット、小型ラジエーター)着座。統合ドライブユニットは交流誘導モーターと2段減速機・デフで構成、各自専用ハウジングで事前組立済み。
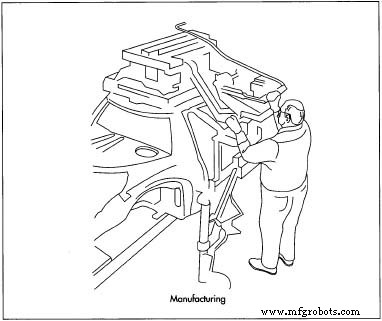 電気自動車製造工程は車両設計と同様に複雑。ボディ作成に6工程、各ステーションにマルチヘッドトルクレンチ1台、作業員が適切ヘッドサイズをロックするとコンピュータ制御が該当ファスナーの正しいトルク設定を自動選択。制御コンソールコンポーネントも設置。
- 内装仕上げ。フローリング、シート、カーペット、コンソール、ダッシュ配置。計器パネルとコンソールカバーが成形FRPウレタンで仕上げウレタンコート、非反射表面処理済み。この2ピースは強固で他サポート/ブラケット/マウントプレート不要。組立簡素、部品点数削減でラトル/スクイークリスク低減、性能向上。
- 第3ステーションで空調・暖房・循環システム挿入、充填。
- バッテリーパック搭載。T字ユニットを特殊ホイストで吊り上げ車内へ着座。パックをシャーシへ固定、車軸(ホイール・タイヤ付き)も固定。バッテリーと推進ユニット搭載後、車両は専用ドーリー不要で自走可能に。システム通電チェック後、次チームへ自走移動。
- フロントガラス取付、他流体充填・チェック。ドアシステム(ビニール内装、アームレスト、エレクトロニクス、窓付き)取付、全接続完了・チェック。外装パネル取付。ルーフ・ドア同様事前準備・塗装済みでステーション搬入。最終トリム取付で上部外装完成。
- 最終ステーションでアライメントチェック・調整、アンダーボディパネルボルト締め。プロセス完結:包括的品質管理チェック。加圧水を8分間噴霧し全シール漏れ検査。専用テストトラックで騒音・スクイーク・ラトルを品質ベース試走チェック。徹底的目視検査で品質監査完了。
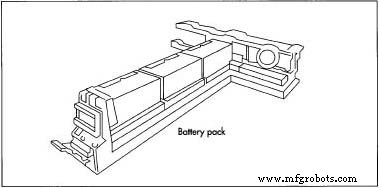 電気自動車独自のバッテリーパック。充電可能な二次電池蓄電池で構成。T字型配置でTの上部を後方に配し重量配分と安全性向上。
品質管理
工程ごとのワークステーションが組立プロセス全体で効果的な品質管理を提供することが実証済み。各ステーションに2名体制で相互支援と工程内部チェック。GM工場のような比較的小規模ライン(75名組立員)では全員が顔見知りで、より大きなチームスピリットが誇りと協調を促進。従って主要品質管理作業は組立最終工程のみで、包括的試験・検査セットで構成。
電気自動車製造独自の特徴として、最終組立ステップ中に車両走行試験を実施。排気系がなくガス/汚染物質排出ゼロのため、バッテリーパックと推進ユニット搭載後、工場内で走行可能。完成数ステップ前に製品動作実証は安心材料となる品質チェック。
副産物/廃棄物
電気自動車製造から副産物は発生しません。組立工場内廃棄物も最小限〜皆無:部品、コンポーネント、サブアセンブリ全て外部製造。トリミング等廃棄物はサプライヤー側で回収、ほとんどリサイクル可能。
将来展望
電気自動車は自動車産業と環境の未来に極めて重要ですが、最終的な形態と大衆受容は不透明です。減少し続ける石油消費、大気・騒音公害懸念、廃車とガソリン車リサイクルの複雑さ(公害とエネルギー消費)が全て、電気自動車成功へ向かう推進力となっています。
製造プロセス