



黒板:中世の角板から現代のホーローへ
背景
チョークボード(黒板)——平らで垂直な筆記面——は象徴的な教育ツールとなりましたが、職場、家庭、レストランでも活用されています。様々な素材が使われますが、現在の業界標準は磁器質ホーロー(ポーセレンエナメル)です。
そのルーツは19世紀初頭に遡り、中世の「ホーンブック(角板)」から進化しました。ホーンブックは木の板に紙を貼り、主の祈り、アルファベット、その他学習補助を印刷したもの。首から下げて携帯し、植民地時代のアメリカの学校にも普及しました。その後継である「リーディングボード」は、教室前面の窓辺に掛けられた15インチ(38cm)の細長い板で、やがて全生徒が見られる共用のチョークボードへと発展しました。
1823年、教育者でバーモント州コンコードアカデミー創設者のサミュエル・リード・ホールが、最初の近代的チョークボードを特許取得。初期モデルはシンプルな松板を黒く塗るか、石灰、パリ石膏、ランプブラックを教室の壁に直接塗布したものでした。
原材料
現在、チョークボードの推奨素材は磁器質ホーローです。工程は鋼板ベース(通常22ゲージ)から始まり、強度と耐久性を確保。石英由来の結晶化合物であるシリカがホーロー被膜の核を成します。完成面は無機ガラス不透明剤と酸化物、場合によっては有機着色剤をブレンドし、滑らかで無反射の筆記面を作ります。
設計
チョークボードは多様なサイズ、色、スタイルで製造されます。最も一般的な色は緑と黒ですが、茶、青、灰色も選べます。カスタムグラフィック(音大向け五線譜、バスケ部向けコート図など)を製造工程で印刷またはホーローに融着可能。典型的な寸法は、教室用120"×48"、コート図用42"×25"、可搬型72"×48"など。
製造工程
鋼板の準備
- 大型鋼板が冷間圧延で納入され、欠陥検査を受けます。その後、化学洗浄機で洗浄、すすぎ、乾燥し、二次検査を行います。
スリップの塗布
- シリカベースのスリップ(泥漿)をコーティングチャンバーで鋼板の両面に塗布し、最小厚0.0025インチ(0.062mm)を確保。乾燥後、三次検査を実施。
焼成
- 大型炉で被膜鋼板を加熱し、スリップを金属と融着させます。磁器と金属を一体化させる極めて重要な工程です。
表面化合物の塗布
- 焼成後、ガラス不透明剤ベースの表面コーティング(最小0.0025インチ厚)を塗布し、表面を滑らかにして色酸化物を添加。乾燥・冷却後、最終目視検査でキズと色ムラをチェック。
コートの融着
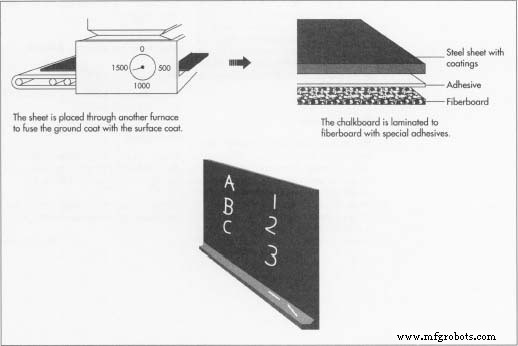
- ボードをカバーコート炉に通し、649℃(1,200°F)以上で地肌コートと表面コートを融着。その後、制御冷却室で徐冷し、反りを防止。
最終表面処理
- 完成したホーロー面を、厚さ0.44インチ(11mm)のファイバーボード裏打ち材に専用接着剤でラミネート。エッジに木製またはアルミ製トリムを取り付け、チョークトレイ、マップレール、フック、旗立てなどのオプションアクセサリーを装着。
品質管理
メーカーは磁器エナメル協会(PEI)の基準を遵守します。重要仕様の一つは光沢度で、45度光沢計で測定し、3単位以下に抑えて均一な筆記面を確保。PEIは耐久性と性能基準も定め、全製品がクリアしなければなりません。
未来
従来のチョークボードは教室で依然人気ですが、多くのメーカーがドライイレースボード(ホワイトボード)へシフトしています。滑らかなポリプロピレン面で布で拭くだけで消せます。チョーク粉塵を排除でき、健康被害の懸念や精密電子機器への悪影響を防げるため、現代のビジネス環境ではこちらが推奨されています。
製造プロセス