



大型トラック製造:設計、生産、そして未来への道
概要
大型トラックは重量で分類されます。車両総重量定格(GVWR)33,000ポンド(15,000kg)以上を大型と定義。トレーラー牽引時、総連結重量定格(GCWR)は80,000ポンド(36,360kg)超え可能。
トレーラーなしで積荷運ぶ車両はストレートトラック——ダンプトラック、コンクリートミキサー、ごみ収集車等。トレーラー連結時はトラクター、フィフスホイールピボットで接続。
歴史
初のガソリンエンジントラックが1890年代米国登場。第一次世界大戦で国内外の物資輸送に不可欠。1920年代舗装道路ブームでトラックメーカー急増、1925年までに300ブランド以上が道路走行。大恐慌で多く淘汰、1990年代には米国主要大型OEM9社のみ残存、年産約15万〜20万台。
原材料
鋼材が強度と耐久性、アルミニウムが軽量と耐食性、研磨ステンレスが光沢長持ち仕上げ、成形プラスチックが複雑形状実現。フレームレールとクロスメンバーは典型的に高張力鋼、サスペンション部品、アクスル、エンジンマウントは鋳造・鍛造・溶接。キャブシェルは鋼/アルミに亜鉛メッキ層、またはルーフ曲面用FRP。フードとフロントフェンダーはプラスチックまたはFRP成形。光沢トリミング——ミラー、バイザー、グリル——は研磨ステンレス常套。内装はビニール/クロス張り、合成カーペット、プラスチックトリミング。窓は合わせ安全ガラス。流体:ディーゼル、合成/鉱油系潤滑油、不凍液、パワステオイル、R134a冷媒。
設計
OEMは5〜7年サイクルで大型ラインアップ刷新、新技術・素材・顧客要望オプション統合。設計プロセス:クレイモデル→試作キャブ・フード耐久テスト→フルスケール試作車ロードトライアル。量産前、量産部品でパイロットモデル製作し最終組立問題洗い出し。一部メーカー最大12,000種オプション提供、多様貨物ニーズ対応。
製造工程
大型トラックは内製/外部調達コンポーネントから組み立て。多くOEM自社キャブ製造、一部はエンジン、トランスミッション、アクスル、主要コンポーネントも内製。組立ラインで各トラックが連続ワークステーション通過、フレームスケルトンから自力走行可能な完成車へ。
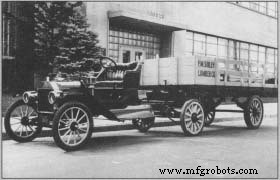 1911年フォードモデルT/スミスフォームAトラック改造トラクター、1914年フラットベッドセミトレーラー連結。(ヘンリー・フォード博物館蔵)
トラクタートレーラー(セミトラック)は1910年代登場。チャールズ・マーティン1911年ガソリントラクターで初フィフスホイールカプラー導入、トラクターがトレーラーキングピン中心に旋回可能に。単一動力ユニットでフルトレーラー牽引可能、積み下ろし時トレーラー待機可能。オーガスト・フルーハウフ1914年トレーラー製造開始、即業界キープレイヤーに。
フレーム組み立て
- 1. 2本Cチャネルフレームレール選定、並列配置、クロスメンバーブラケット、エンジンマウント等で自動穴あけ。CNCマシンが穴位置指定。
- 2. C字断面内側にネジ付きスタッド溶接スポット、ブレーキエアラインと電気配線ルーティング・クランプ。
- 3. クロスメンバーブラケットボルト留め、レール対向配置でラダー形フレーム形成。
- 4. 追加フレームマウント品——エンジンマウント、サスペンションブラケット、エアタンク——ボルト固定。
アクスルとサスペンション取り付け
- 5. 前後アクスルにハブ、ブレーキ、ブレーキドラム装着、Uボルトでサスペンションへクランプ。リーフスプリングまたはエアバッグで懸架。
- 6. アクスルとサスペンションを吊り上げフレームへ固定、ショックアブソーバーをアクスルとフレーム間に取り付け。
フレーム仕上げ
- 7. 組み立てフレーム次工程へ。エアタンク、ブレーキチャンバー、ライト、センサー接続。
- 8. トラクター用フィフスホイール取り付けボルト固定。シャーシ完成。
シャーシ塗装
- 9. 未塗装部品マスキング。シャーシ塗装ブースへ、圧縮エアガンでスプレー塗装。部品は下塗り済み到着のためプライマー不要。
- 10. 塗装シャーシ乾燥炉通過、出口でマスキング除去。
エンジンとトランスミッション搭載
- 11. ディーゼルエンジンとトランスミッションライン到着。クラッチとトランスミッションをエンジンへボルト締結、ファン、オルタネーター等配線・ホース接続。
- 12. エンジン/トランスミッションASSYをホイストでシャーシ搭載固定。ラジエーターブラケットボルト留め、燃料、エア、スターター、冷却水ライン接続。
シャーシ仕上げ
- 13. 燃料タンクマウント接続。バッテリー固定(配線未実施)。
- 14. 隣接ワークステーションでタイヤをホイールへ組み付け。アルミホイールは無塗装、スチールホイールはタイヤ組み付け前塗装。トラック自車輪で走行可能状態へ。
キャブ、フード、スリーパー組み立て
- 15. キャブとスリーパー下部構造を治具溶接、構造強度と取り付けポイント確保。
- 16. 外板パネル——側面、後面、床、天井——溶接密封。ドアヒンジ取り付け。
- 17. 成形プラスチックフード検査、サンディング、工場へ出荷。
キャブ、フード、スリーパー塗装
- 18. キャブ、フード、スリーパー洗浄、マスキング、塗装。ストライプ指定時は先にストライプ塗装、マスキング後ベースカラー塗装。各パス乾燥炉サイクル含む。最終マスキング除去後検査。
- 19.
キャブ、フード、スリーパー仕上げ
- 19. グリル、ヘッドライトブラケット、フードヒンジ、ラッチ、メーカーエンブレム取り付け。
- 20. 外装部品——グラブハンドル、ミラー、バイザー——内装作業前取り付け。
- 21. 計器盤、ゲージ、警告灯、スイッチ配線・取り付け。
- 22. 発泡断熱パッド貼付、張り材とプラスチックトリミング固定。床にゴムマットまたは吸音パッド付きファブリックカーペット。シートをキャブ構造へボルト固定。
- 23. フロント/リアウィンドウをゴムガスケットで装着。
キャブ、フード、スリーパー搭載
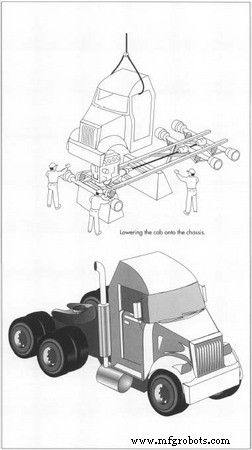
- 24. 完成キャブをシャーシへ降ろしボルト固定。スリーパーをキャブ後方固定。ステアリングコラムとシフトレバー接続。
- 25. フード降ろし固定。バンパーブラケット取り付け、ヘッドライト/ウィンカー配線完了。
流体充填
- 26. エンジン、ラジエーター、その他リザーバー充填、エアコン冷媒充填。短距離ロードテスト用少量軽油追加。ステアリングホイール取り付け、バッテリー配線、トラック自力走行でラインアウト。
アクスルアライメント
- 27. トラックをレーザーアライメントマシンへ載せ、アクスルとホイール角度調整、適正ハンドリングとタイヤ寿命確保。
完成車テスト
- 28. トラックをダイナモメーターへ走らせ固定。後輪をローラー載せダイナモメーター接続、エンジン出力検証。
- 29. 水噴霧ブースでキャブ漏れ確認、短距離試乗で全体動作検証。合格車は「レディロウ」駐車しディーラー納車待機。
品質管理
全コンポーネントと組立作業が検査対象。部品は組み立て前寸法精度検証。生産作業者が初期チェック、品質管理検査員がダブルチェック。計器盤は取り付け前ゲージ・スイッチ機能テスト、塗膜厚電子測定で基準適合確認。
未来
大型トラックは過去世紀緩やかに進化、今後も同様のペース継続見込み。燃費重視で空力設計推進、排ガス規制強化でクリーン燃焼エンジン推進。原材料・完成品輸送で最も経済的手段の一つとして、大型トラックは今後数十年モダンロジスティクス基盤であり続けます。
製造プロセス
- トラックパフォーマンスを最大化:エドモントンの重機メカニックによる信頼のフリートメンテナンス
- 消防車の即応態勢確保:包括的点検ガイド
- 大型商用トラック予防メンテナンス完全チェックリスト:機材群を快調に維持
- 壊れたおもちゃトラックを Raspberry Pi 搭載 RC ビークルに変身させる
- フリート近代化がコスト削減とサステナビリティ向上をもたらす理由
- リフトトラック選定ガイド:OSHA分類別7クラスの特徴と用途
- TUR930MN/CNC:長寿命・高精度な重切削長ベッド旋盤
- エコカMT-310シリーズ:高性能ジョブショップ向け堅牢高精度CNC旋盤センター
- DL Eシリーズ汎用旋盤:重切削精密加工と多機能性を両立
- Hi-TECH 450:省スペース・大型ワーク対応プレミアム横型旋削センター
- アーティキュレートトラック(連節トラック)の理解:建設・重輸送を支える駆動システム