



有刺鉄線:歴史、構造、現代の用途
概要
有刺鉄線は、一定間隔で鋭利な突起(バーブ)を持つ金属ケーブルからなるフェンス材です。ケーブルは通常2本のワイヤーを撚り合わせて構成され、強度向上と温度変化による伸縮吸収(破断防止)を両立します。鋭利な突起(バーブ)は短いワイヤー片をケーブルワイヤーの一方または双方に撚り付けて形成します。
フェンスは農業黎明期の1万年前から多様な形で使用されてきました。木材、土、石、生け垣(ヨーロッパのヘッジ、中南米のサボテン)で作られていました。金属がフェンスに使われるようになったのは19世紀に鋼線が利用可能になってからです。
短いワイヤーは少なくとも5000年前から、金など柔らかい金属を叩き延ばして製造。1000年頃には鉛・錫合金などの軟質金属棒を、鉄など硬質金属のダイスを通して引き抜くことで長尺ワイヤーが製造されるようになりました。近代では19世紀半ばまで錬鉄製ワイヤーが主流。1870年までに製鋼技術の向上で大量の鋼線生産が初めて可能になりました。
鋼線がフェンスに最初に使われたのはアメリカ西部開拓期、木材が乏しい地域でのこと。初期のワイヤーフェンスは単線で、寒冷期や放牧牛の衝撃で容易に切断されました。1860年、フランスのレオンス・ユージン・グラッサン・バレダンが「フェンスプロテクター」として、突起付き薄板鋼の撚り線を特許取得。同年アメリカでアルフォンソ・ダブが類似特許。同年ルシアン・スミスとウィリアム・ハントが単線バーブ付きワイヤーを特許。1868年マイケル・ケリーが初の二重線有刺鉄線を発明。しかし最初の商業的成功を収めたのは1874年、イリノイ州デカルブのジョセフ・ファーウェル・グリッドンの特許。同年ジェイコブ・ハイシュとレナード・エルウッド(ともにデカルブ出身)も類似特許。20年間の訴訟の末、連邦最高裁がグリッドン勝訴の判決を下し、彼はしばしば有刺鉄線の「発明者」と見なされます。
1870〜80年代に有刺鉄線の使用が爆発的に拡大、不幸な副作用も。1885〜86年と1886〜87年の厳冬、南下防止の「ドリフトフェンス(流れ止め柵)」を突破できず数万頭の牛が凍死。放牧地を望む牧畜家と耕地柵を望む農民の対立が柵切り、土地強奪、暴力的な「柵戦争」へエスカレート。最終的に人間と牛の増加で有刺鉄線の必要性が明確になり鎮静化。
有刺鉄線はボーア戦争で軍事転用され、第一次世界大戦で大量使用。セキュリティ用途も多いが、農業が依然として用途の90%を占めます。アンティーク有刺鉄線収集家も多く、稀少品は数百ドルで取引。カンザス州ラクロッセの有刺鉄線博物館で開催される年次フェスティバルには数百人のコレクターが集います。
原材料
有刺鉄線は通常鋼製——鉄と少量の炭素の合金。鋼製造の原料は鉄鉱石、コークス(無酸素状態で石炭を高温加熱して得られる炭素豊富な物質)、石灰石。防錆のため鋼線は通常亜鉛メッキ。場合によりアルミニウムメッキ、稀に有刺鉄線自体がアルミニウム製のことも。
製造工程
鋼インゴットの製造
- 1. 鉄鉱石、コークス、石灰石を熱風圧で高炉加熱。コークスが熱(鉄鉱石溶解用)と一酸化炭素(鉄鉱石中の酸化鉄と反応し鉄を還元)を生成。石灰石が鉄鉱石不純物(硫黄等)と反応しスラグ生成、除去。高炉生成物は銑鉄——鉄90%以上、炭素3〜5%、諸不純物含有。
- 2. 銑鉄を鋼にするには不純物と大半の炭素を除去必要(無炭素鉄は鋼より弱いが、炭素過多は脆性)。銑鉄精製法は複数あり、最一般的は塩基性酸素製鋼(BOS)法。溶銑に高圧酸素吹き込み。炭素が一酸化炭素として放出、不純物がスラグとして除去。残留溶鋼を型に注ぎ、数トンのインゴットとして冷却凝固。
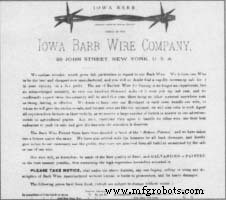 1800年頃の広告チラシ:「前年10万マイルの有刺鉄線フェンスが敷設された」と記載 (ヘンリーフォード博物館蔵 & グリーンフィールドビレッジ蔵。)
一見単純な発明、有刺鉄線には興味深い歴史があります。導入前、初期アメリカ農家はヨーロッパ伝統に頼り多様な農業に適した囲いを作っていました。無囲いの共有地、石/木材の「ドッド/ダッド」フェンス、「生け垣」フェンス、シンプルなワイヤーフェンスを試みました。最終的に有刺鉄線に取って代わられました——安価、設置・維持が比較的容易、木材のような希少地域資源を独占せず、家畜管理に極めて効果的だったためです。
有刺鉄線は牧畜家と農民の悪名高い「ローグ戦争」の直接の原因かつ中心的武器でした。また特許権とライセンスを巡る発明家・メーカー間の論争の中心でもあり、最終的に有刺鉄線製造業者組合を結成し価格設定を行いました。農民はメーカーを価格カルテルと独占的慣行で告発、団結して対抗。
有刺鉄線工場は田舎アメリカに産業をもたらしました。イリノイ州デカルブはシカゴ西60マイルの眠れる農村でしたが、ジョセフ・グリッドンやジェイコブ・ハイシュら地元発明家起業家が1870年代に有刺鉄線生産に深く関わると、新型産業雇用を持つ工場が町の経済基盤と人口構造を変え、鉄道拡張でシカゴとの距離がさらに縮まりました。1890年代に師範学校と教員大学が加わり変貌は確定、「バーブシティ(Barb City)」 として知られるデカルブは20世紀を大都市の実質的前哨基地として迎えました。
ウィリアム・S・プレッツァー
ビレットの製造
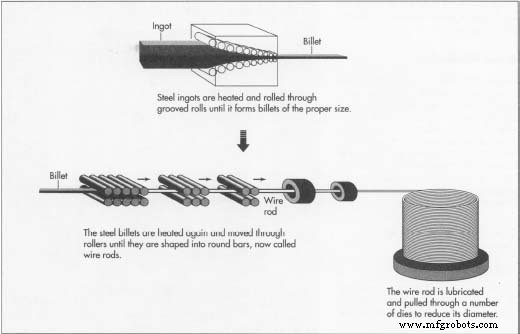
- 3. ビレットは断面が正方形の鋼棒、寸法は通常約6インチ(15cm)角未満。(より大きければブルーム、長方形ならスラブと呼ばれる。)鋼インゴットを約2192°F(1200°C)まで加熱、溝付きロール間で往復圧延し所定サイズに。巨大せん断機で所定長に切断、冷却。溶鋼を水冷銅型に注入し成形、水噴霧で凝固させる直接ビレット製造法も可能。
ワイヤーの製造
- 4. 鋼ビレットを再加熱・圧延し、直径0.2インチ(5.6mm)の丸棒——ワイヤーロッド——に成形。ワイヤーロッドをコイル状に巻き取り、最大3,969ポンド(1,800kg)でワイヤーメーカーへ出荷。
- 5. スケール(加熱時に鋼表面に生成する酸化鉄皮膜)を除去。熱希硫酸(180°F/82°C)または塩酸(140°F/60°C)浸漬・水洗い(酸洗/ピクリング)、またはローラー間で往復曲げて剥離、または砂/アルミナ/鋳鉄ショットの高速ブラストで除去。
- 6. 清浄ワイヤーロッドに石灰、ホウ砂、リン酸塩をコーティング。防錆、残留酸中和、後のワイヤー製造時の潤滑剤密着補助。
- 7. ワイヤーロッド一端を尖らせ、針穴に糸を通すように超硬合金(タングステンカーバイド)製中心ニブを備えた硬質ダイスに挿入。オイル/石鹸で潤滑しながら引き抜き、径を縮小——これが「引き抜き(ドローイング)」。複数ダイスを直列使用し、元サイズから目標サイズまで段階的に縮小。有刺鉄線用は典型的に直径0.097インチ(2.5mm)、通常6〜7段のダイスで到達。
- 8. 引き抜きでワイヤーは硬く硬直化。軟らかくするため加熱——焼鈍(アニーリング)。溶融塩浴、溶融鉛浴、窒素雰囲気炉で加熱。全て酸素から鋼を保護しスケール生成を防ぐ方法。
有刺鉄線の製造
- 9. 有刺鉄線用ワイヤーは通常ガルバナイズ(亜鉛メッキ)で防食。完全に清浄・乾燥した状態でなければ適切なメッキ不可。まず熱希塩酸浴で洗浄、熱湯すすぎ。熱塩化亜鉛または塩化アンモニウム溶液通過で乾燥中の錆発生防止。乾燥後、溶融亜鉛浴通過。余分な亜鉛を拭き取り、冷却。(場合によりアルミニウムメッキも同様に実施。)電気亜鉛メッキ法も:ワイヤーに負電荷を与え、硫酸亜鉛等溶液通過。正の亜鉛イオンが引き寄せられ皮膜形成。
- 10. 単一自動機でガルバナイズワイヤーから有刺鉄線へ全工程実行。2本のワイヤーを供給し撚り合わせてケーブル形成。別のワイヤーを側面から供給、ケーブルワイヤーの一方または双方に撚り付け。このワイヤーを両側で斜め切断し2点バーブ形成。4点バーブが必要な場合は2本を同時に撚り切断。バーブ間隔(通常4または5インチ[10または13cm])で引き出し、工程繰り返しで等間隔配置。有刺鉄線をスプール巻取り、1,319フィート(402m)長に切断。スプールをトラック積み込み出荷。
品質管理
米国材料試験協会(ASTM)が有刺鉄線標準を策定。メーカーはこれら基準に基づく試験で品質を保証。
50スプールに1スプールを抜き取り検査。まず寸法精度測定。ケーブルワイヤー径とバーブ径の変動は0.005インチ(0.13mm)以内。バーブはケーブル中心から最低0.037インチ(0.95mm)突出。バーブ間スペースの93.5%以上が目標長±0.074インチ(1.9mm)以内(取り扱い時の微小ズレで100%精度は不可能)。バーブ間隔4インチ(10cm)なら25フィート(7.6m)サンプルに最低69本、5インチ(13cm)なら最低55本のバーブ必須。スプールワイヤー長は最低1,319フィート(402m)。
強度試験:4フィート(1.2m)サンプルを規定荷重で引張破断。最低4,230ニュートン耐久必須。
ガルバナイズ品はさらに4フィートサンプルで亜鉛メッキ量測定。重量測定後、塩酸で亜鉛除去、再測定で差分算出。バーブメッキ量も同様手順。最小要求量はケーブルワイヤー径で変動。最一般的径(0.097インチ/2.5mm)では、各ラインワイヤーと各バーブともに、クラス1で3.2オンス/平方メートル(90g/11sq ft)以上、クラス3で8.6オンス/平方メートル(245g/11sq ft)以上。標準グレードはラインワイヤーにクラス1または3、バーブにクラス1。チェーンリンクフェンスグレードはラインワイヤーとバーブともにクラス3必須。
未来展望
クラシックな有刺鉄線フェンスは依然として農場で広く使われますが、編み目ワイヤーフェンス(チキンワイヤーのような横縦交差ワイヤー)や電気フェンスなどより先進的な製品に徐々に置き換わっています。軍事・セキュリティ用途では、薄く平らな金属ストリップを切り出して鋭利な突起クラスターを形成した「有刺テープ(バーブテープ)」の最近の開発により、有刺鉄線が陳腐化する可能性があります。おそらく将来、有刺鉄線は博物館と個人コレクションにのみ存在することになるでしょう。
製造プロセス
- ティアラの芸術と職人技:歴史、素材、現代デザイン
- MOSMusicプロジェクトキット: MOSFET、Arduinoで音楽同期照明制御
- 農業・養鶏向けプレミアム六角ワイヤーネット機械
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNCワイヤーカット放電加工:定義、プロセス、応用
- 最新ワイヤ放電加工機(EDM):高精度・非接触加工の実力
- 台湾製トップクラスワイヤー放電加工機:精密切断ソリューション
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- 車両配線の基礎知識:信頼性の高い自動車性能のためのキーポイント
- 導体許容電流(アンペアシティ)の理解:ワイヤサイズ、絶縁、規格が決める電流容量
- タングステンワイヤーの歴史:エジソンのカーボンフィラメントから現代のAKS合金まで