



クラシック野球バットの職人技:伝統と製造
概要
野球創世記には選手が棒切れでボールを打っていました。スポーツが正式組織化される頃には、各選手が自らバットを削るか、地元の木工職人から購入していました。1863年のリーグ規定は緩やか:木材自由、直径最大2.5インチ(6.5cm)、長さ無制限。初期バットは48〜50オンス(1,361〜1,417g)、平均グリップ周囲4.5インチ(11.4cm)。この重量がホームランを稀少にしていました。1960年代にはハンク・アーロンらが短く軽いバットを採用、中堅スタンドへ打ち込めるように。アーロンのバットは35インチ(89cm)、33オンス(979g)。
現行ルール:長さ最大42インチ(107cm)、直径最大2.75インチ(7cm)。重量制限なしだが、無垢材のみ——金属、コルク、その他補強禁止。長年にわたり複数のスター選手が補強バットでアドバンテージを図った事例があります。1994年コミスキーパークの試合でアルバート・ベルのバットが没収、審判員ロッカールームから消失、翌日匿名返却されたがコルク芯が発覚。ベルは一時出場停止、謎は未解決。
ケンタッキーの木工所ヒレリッヒ&サンズが専業バット製造の先駆け。社史によれば1884年、ジョン「バド」・ヒレリッヒがルイビル・エクリプスのピート「オールド・グラディエーター」・ブラウニングの折れたバットを見て、ホワイトアッシュ材で新バットをカスタムメイド。翌試合ブラウニングは3打数3安打。成功を受けバドが父を説得し家業にバット製造を追加、第一号モデルを「ルイビル・スラッガー」と命名。1911年、スポーツ用品王フランク・ブラズビー参画でヒレリッヒ&ブラズビーに社名変更。
選手はバットに強いこだわりを持ちます。5度のワールドシリーズ覇者フランキー・フリッシュはオフシーズンにバットを納屋にソーセージのように吊るし保管。ボストン・レッドソックスのテッド・ウィリアムズはバットをアルコール漬けで冷やし、打撃好調期を維持、年輪の狭い材を求めました。ベーブ・ルースはピンノット(小節)入りバレルを好み。これら逸話がスポーツの職人技文化を物語ります。
 伝統的に40〜50年生のアッシュ材が強度、しなやかさ、軽量性で珍重されます。
原材料
ペンシルベニアとニューヨーク州北部のアッシュ材が野球バットの主力供給源。理想的な木は風よけの群生地で育ち、太陽に向かって真っ直ぐ成長。40〜50年で幹径14〜16インチ(36〜41cm)に達し、1本から約60本のバットが取れます。林業家がスプレーで適材マーク、伐採士がチェーンソーで伐採、枝は山に残置。幹を10〜16フィート(3〜5m)に玉切り、節と木目検査、40インチ(101cm)の割り材(スプリット)に製材。収穫材の約半分のみがバットグレード基準を満たします。
製造工程
割り材からビレットへ
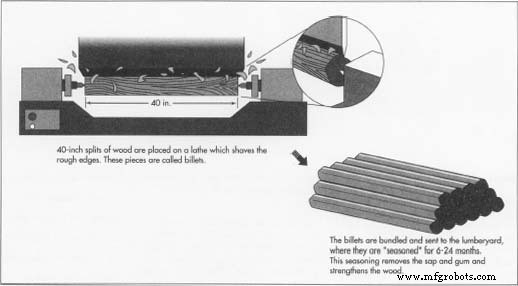
- 1. 工員が各割り材を自動旋盤にセット、回転させながら荒縁を削り取り。出来上がったビレットを木目通直検査、六角形に束ね、防腐剤塗布で毛羽立ち防止。束をバットメーカー材木置き場へ搬送。
ビレットの乾燥(シーズニング)
- 2. 「生材」状態のビレットは樹液とガムを含有。材木場に積み上げ、自然乾燥6ヶ月〜2年。このシーズニング工程で木材強度が向上。
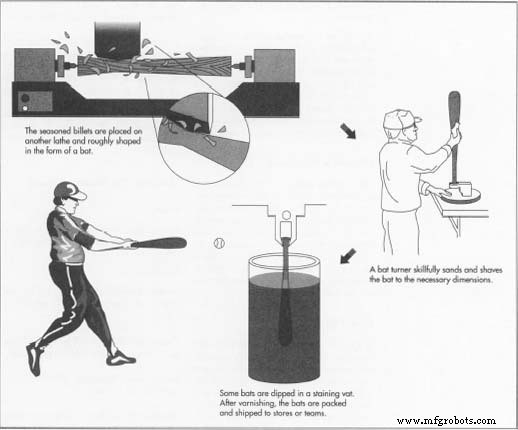 バット旋盤職人は高度な熟練工。注文が入ると保管ビレットから選び、指定モデルのレプリカを削り出します。
ビレットの成形とサンディング
- 3. 乾燥後、ビレットを計量・検査。自動旋盤で首絞りの荒バット形状に成形。サンディング、再検査、重量別選別。
モデルとの照合
- 4. メーカーは全モデルカタログを保管、通常注文選手名でラベル管理。例:「ジョニー・ベンチモデル6本、ハンク・アーロンモデル10本、ミッキー・マントルモデル4本」。職人は指定重量・長さに合うビレットを選び、旋盤にセット、モデルバットをガイドに使用。ノギスとスケールで1〜2インチ(2.54〜5cm)ごとに計測、試作と完全一致まで削り込み。
ブランド刻印、着色、ニス塗り
- 5. 社名商標と選手サインをスイートスポットから90度(1/4回転)ずらした位置に刻印。希望があれば着色槽で染色。全バットにニス塗り、カートン梱包、選手/球団へ出荷。
品質管理
構造健全性は反復衝撃試験で検証。一部工場は圧縮空気砲で野球球をバット精密ポイントへ発射、高速カメラで衝撃撮影、加速度計で速度記録。他工場はロボットアームで大型ゴルフティー上のボールをバットで打撃。検査員は曲げ振動数と打球飛跡を分析し一貫性を確保。
未来展望
アッシュ材供給は十分との保証がある一方、コンポジットとアルミニウムバットの開発は継続。典型的コンポジットバットはプラスチックフォーム芯を樹脂含浸合成繊維で包む構造。最近の革新にはセラミック強化「ランナキサイド(ランダイド)」など。支持派は非木製バットが折れにくく、打率を劇的に向上させると主張。しかしアマチュアと大学生はコンポジット/アルミニウム使用可、メジャーリーグは全木製義務付け。スポーツの深い伝統ゆえ、非木製への全面移行は歴史的記録を変えるため unlikely(ありそうにない)。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 公式MLB野球ボールの職人技と規格:コルク核から手縫いカウハイドまで
- 野球帽からの脱却:適切な頭部保護で作業員を守る