



道路標識の理解:形状、色、再帰反射技術
背景
道路標識は形状、色、文字、記号を用いてドライバーへメッセージを伝達します。これなしでは交通流は無秩序・予測不能になります。ほぼ全ての標識が再帰反射シートを使用し、車両ヘッドライトの光をドライバーへ反射返還することで夜間視認性を確保します。色と形状は、文字や記号が判読不能でもドライバーへ手がかりを与えます。規制標識(制限速度等)は通常長方形で白地。一方停止標識は明確な八角形と赤地でドライバーの目を引きます。
設計者は形状等の要素と材料特性を活用し、ドライバーが適切に反応できる時間で標識を視認・理解できるよう設計しなければなりません。コントラスト(メッセージ輝度と背景の輝度比)は標識の重要特性。環境背景(通常緑の植生と青空)も設計プロセスで考慮必須。全標識に縁取りを施し、自然物と幾何学的形状として区別できるようにします。
標識外観の統一性維持のため、連邦承認の統一交通制御機器マニュアル(MUTCD)が標識寸法と記号使用を規定。さらにMUTCDは全標識を再帰反射化または照明化することを規定。
歴史
1900年代初頭、アメリカで自動車クラブ結成が始まりました。これらグループが地元ハイウェイ区間へ標識を設置しドライバーへ警告・誘導。この分散努力によりハイウェイ区間ごとに多様な標識デザインとメッセージが生まれ、ドライバーを混乱させました。1924年、公道局が道路標識の全国統一へ第一歩を踏み出しました。設計者は概ね非識字のドライバー層向け標識開発に直面。結果、色と形状が当初から特に重要な構成要素となりました。
初期標識には現代標識に普及する再帰反射技術がありませんでした。1924年、全警告標識の地色に明るい黄色、その他全標識に白地を採用。これら明色が黒文字との最大コントラストを生み、特に夜間ヘッドライト照射下で効果的。後の標識ではガラスビーズで夜間再帰反射効果を創出。直径約0.75インチ(20mm)のビーズを数字(制限速度等)や記号形状に接着し、夜間ドライバーへ情報・警告。
1940年代、3M社による再帰反射シート開発が交通標識の顔を永遠に変えました。この材料はガラスビーズ等反射要素を透明プラスチックフィルム上/下に配置し、夜間標識視認性を飛躍向上。拡散反射と鏡面(鏡面)反射とは異なり、再帰反射は光の一部を元の光源へ返還します。拡散反射では反射光が全方向へ散乱(太陽光が車体で反射する様子)。鏡面反射では光が光源と反対角度で反射(浅い角度でクッションに当たったビリヤード球が反対側へ跳ね返る様子)。再帰反射材料は光線を「曲げて」元の光源方向へ返します。
再帰反射シート使用初の交通標識は1939年、ミネアポリス郊外に設置。シート表面を微細ガラスビーズで覆い所望の再帰反射率を実現。しかし粒状表面に汚れが蓄積しやすく、雨天時水膜でビーズ反射効果が減衰する問題がありました。
これら問題は数年で解決。密閉レンズシステム開発——ビーズシートを透明フィルムで覆い、表面の再帰反射特性を維持。このタイプは当時「フラットトップシート」と呼ばれ、現在エンジニアリンググレードシートとして知られます。最も経済的グレードで軽交通・低速度エリア標識に使用可能。
次の大きな進展は1960年代後半、カプセル化レンズシートの発明——樹脂ベースとガラスビーズ背面への追加反射層を追加。この高輝度材料はエンジニアリンググレードの3〜4倍の明るさ、反射率長期維持、現在最も一般的な反射シートタイプ。
1989年、従来ガラスビーズに代わる微細プリズム反射体の採用で更なる革新。このシートには約7,000個/平方インチ(約10個/平方mm)のマイクロプリズムがあり、カプセル化レンズタイプの約3倍の輝度。現在利用可能な最高性能・最高耐久・最高コストのハイパフォーマンスシートです。
原材料
交通標識は3基本構成要素からなる:ブランク(基板)、背景シート、標識コピー(文字・記号)。ブランクは通常合板、アルミニウム、鋼で標識フレームワークを形成。合板は最安だが多孔質で風雨劣化しやすく、薄いプラスチックオーバーレイ必須。アルミは錆びないが極軽量で背面金属ブレース補強必須。最高コスト。鋼はアルミより経済的、より頑強で補強不要。亜鉛メッキで防錆可能。
背景シートと標識コピー用文字・記号は再帰反射シートから切り出し。このシートは微細ガラスビーズまたはマイクロプリズムを柔軟プラスチック面に埋め込み、車両ヘッドライト光を標識で反射しドライバーへ返還。シートに顔料染色で有色光反射実現。例:「止まれ」標識用に液状シート混合時に赤色顔料添加。
製造プロセス
標識生産は再帰反射シートが熱感圧/圧力感圧接着剤どちらか、シルクスクリーン/エッチング/他着色プロセスどちらを用いるかにより多様なプロセスを含みます。多くの標識は熱感圧接着剤を用いた以下プロセスを経ます。
ブランク切断
- 1 標識ブランクを通常鋼板またはアルミ板から金属シャーマシンまたはバンドソーで切断。コーナーをパンチマシンの丸めモードでR加工。取付穴をパンチ/ドリル加工。
ブランク検査
- 2 ブランクの欠陥・汚染検査。背景シート適切密着のためグリームフリー必須。「テープスナップ」テストで汚れ検出。透明セロファンテープを乾燥ブランク表面へ貼付、直角に「スナップ」剥離。テープに色/粒子付着で汚染判定。油/ワックス痕跡は「ウォーターブレイク」テスト。水を表面へ注ぎ均一完全に流れるべき、水滴形成は汚染表示。
ブランク脱脂
- 3 ブランク表面をミネラルスピリッツまたはナフサで拭き取り脂性指紋除去。清潔無塵布で乾燥させ溶剤蒸発前拭き取り。トリクロロエチレンまたはパークロロエチレン蒸気浴で脱脂。特定アルカリ溶液で蒸気浴代替可能。事後水洗不要。
再帰反射シート切断
- 4 ハサミ、カミソリ、ナイフ、ペーパーカッターで個別背景シートを手切断。複数枚同時切断はバンドソー使用。標識形状を厚さ0.125インチ(3.2mm)ウォールボードへトレース。ウォールボードを約50枚シート上に載せ、ハードボード切断台へ固定・釘止め。バンドソーがパターン追従しシート切断。
- 5 文字・記号を白/黒再帰反射シートから手作業または「クリッカー」プレスで打ち抜き。最大29枚同時セット可能。抜き型(クッキーカッター様機能)を機械セットし所望文字生成。
シートをブランクへ貼付
- 6 背景シート裏面接着ライナーを一挙剥離、乾燥ブランク表面へ貼付。大型スクイーズローラーアプリケーターで通し、シートとブランク間の気泡除去。エッジトリミング。
加熱処理
- 7 ヒートランプ真空アプリケーターへ1分間投入、取出し冷却後、標識コピーと縁取りを配置。スクイーズローラーまたはハンドローラーでコピー上も気泡除去。プラスチックスリップシートで覆い、再度ヒートランプ真空アプリケーターへ1分間投入。
未来
道路上空へホログラム標識投影等エキゾチックな可能性も提唱されていますが、より現実的なのは従来標識の改良、特に夜間視認性向上です。内部照明式街路標識はネバダとカリフォルニアの一部で既に使用。都市部——ラスベガスカジノ「ストリップ」が極端な例——は夜通し明るいため再帰反射標識が読み取りにくい。内部電球で半透明コピーを照明する電動標識なら視認性大幅向上。
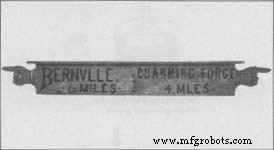 この1875年彫刻塗装道路標識(ペンシルベニア州バークス郡)は、通行車両が時速3〜4マイルだった時代には十分でした。 (ヘンリーフォード博物館蔵 & グリーンフィールドビレッジ蔵。)
1880年代、自動車時代より遥か以前に、全米自転車クラブ「アメリカ輪友連盟」がより良い道路と標識をロビー活動。彼らの先駆的努力は後に自動車クラブと愛好家によって拡張。道路標識は極めて要求の厳しい機能を果たさねばなりません。最暗夜と最輝昼、多様な背景下で遠距離から理解可能。十分距離で簡潔情報提供し、ドライバーが判断・安全操作できる時間確保。遠距離移動普及につれ標準化要請高まりました。
興味深いことに、より多くのアメリカ人がより長距離を走るようになると、企業は道路上で独自標識を表示するよう対応。1930年代、具体的には猛スピード35マイルでもタイムリー判断可能なデザイン特徴を模索。テキサコが大手石油会社の先陣を切り、1936年地域別ガソリンスタンドデザインを統一。ウォルター・ドーウィン・ティーグ設計、新アイスボックス形建物は白地に水平緑3ストライプと赤テキサコスター。バンジョー形特徴的サインがテキサコエンブレム掲げ立つ。400メートル手前から文字読まずともテキサコスタンド接近を認識可能。
ウィリアム・S・プレッツァー
インタープレックス・ソーラーが太陽電池充電バッテリー駆動LEDを用いた自己発光交通標識を開発。電卓表示等に用いられる類似LEDが標識文字・記号・縁取りを輪郭照明。光感受性フォトセルが必要に応じ自動点灯/消灯。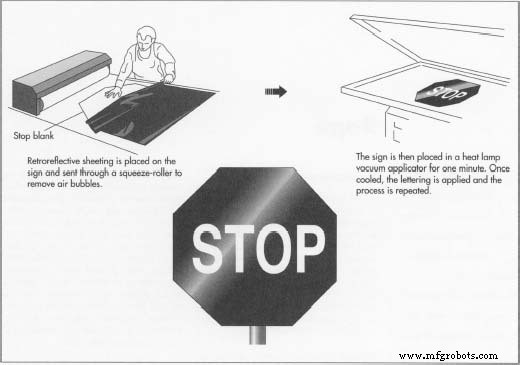 既に5州の道路局がこれら高視認性標識を試験/導入。従来標識の約5倍(約450ドル)コストのため、危険箇所・多発事故交差点への限定使用が予想。
製造プロセス
- ガスランタン:進化、設計、現代製造
- レーザーポインター:設計、製造、安全性の概要
- 懐中電灯:発明から現代革新まで
- 信号機:工学、歴史、未来の革新
- 火からフィラメントへ:現代電球の進化と生産
- Raspberry PiとDS18B20でマルチセンサー温度・光監視システムを構築
- スマート信号機:IoTで実現する適応型街路灯
- デジタル光センサー:Windows 10 IoT Coreで周囲光に応じてLEDを制御
- オルタネーター故障の7つの明確なサイン|見逃せない警告症状
- カスタムサイン制作に最適なウォータージェット切断サービス:精密・非熱・多材質対応
- ロードオイル(道路用アスファルトオイル)の理解:効果、用途、安全な施工