



ロープ:古代ウォーターリードから現代合成繊維の極みへ
背景
ロープは柔軟な繊維を撚りまたは編み合わせ、長さと引張強度を高めた束です。先史時代の狩猟から現代海洋作業まで、ロープは揚重、運搬、登攀に不可欠でした。初期ロープは天然繊維から手作業で作られましたが、現代生産は機械と多様な合成材料に依存し、優れた強度、軽量、耐腐食性を実現。今日、世界のロープ生産の半分以上が漁業と海事産業向けです。
ロープの正確な起源は不明ですが、古代エジプト人が最初にロープ製造専用ツールを開発し、紀元前4000〜3500年まで遡ります。彼らのロープは主にウォーターリード(水生植物)繊維から作られ、ナツメヤシ、亜麻、草、パピルス、革、ラクダ毛も使用。数千人の労働者がこれらロープでピラミッド建設用巨石を移動。紀元前2800年頃には中国で麻繊維ロープが出現し、以降千年かけてアジア、インド、ヨーロッパへ技術拡散。
4世紀までにインドのロープ職人は象専用ロープを生産できるほど専門化。レオナルド・ダ・ヴィンチ(1452〜1519)がロープ製造機構想をスケッチ、1700年代後半には複数実用機械が特許取得。ロープは1950年代ナイロン等合成材料普及まで天然繊維技芸でしたが、古代エジプト以来ロープ製造の核心プロセスはほぼ不変です。
ロープはコードージ(索条)とも呼ばれ、直径で分類。0.1875インチ(0.5cm)未満はトワイン、洗濯紐、サッシュコード、マーライン(タール塗り麻ライン)。0.1875〜0.5インチ(0.5〜1.3cm)は軽負荷ロープ、「スモールスタッフ」と呼ばれることも。0.5〜1.5インチ(1.3〜3.8cm)が真のロープ、1.5インチ(3.8cm)超は大型船係留用ホーサー。
構造方法
ロープ構造は繊維を糸へ撚ることから始まります。撚りロープでは糸をストランドへ撚り、ストランドを最終ロープへ撚る——典型的に3ストランド構成。編みロープは糸を直接編組、ダブルブレイドは編組芯と編組カバー。プレートッドロープ(8プレート等)は撚りストランドをインターロック。複合構造は撚り・編み・プレートを組み合わせ特定性能実現。
原材料
ロープは天然繊維(易糸化加工済み)または合成繊維(長尺フィラメント紡糸)から製造。
天然繊維:麻、サイザル、綿、亜麻、ジュート。マニラ麻(バナナ科植物由来)は合成代替品台頭まで広く使用。サイザルはトワイン向けに尚一般的。マニラロープは内部腐食し外観上分からず強度低下リスク。
一般的合成繊維:ナイロン、ポリエステル、ポリプロピレン、アラミド。ポリプロピレンは安価、浮力大、伸び最小——ウォータースキー牽引ロープに最適。ナイロンは中コスト、良好強度、微弱伸縮——係留・ドッキングラインに適す。アラミドは最強だが最高コスト。ナイロンとポリエステルは4〜10インチ(10〜25cm)長繊維へ紡糸可能;連続フィラメント製ロープは紡績繊維製より高強度・滑らかな表面。異種合成材料複合ハイブリッドロープで高強度・低コスト・滑らか仕上げを両立可能。
ワイヤーロープ(通称ケーブル)は鉄/鋼線で構成、橋梁、エレベーター、クレーンで使用。製造プロセスは繊維ロープと根本的に異なります。
製造プロセス
繊維とフィラメントをまず糸へ形成。糸を目的に応じ撚り・編み・プレート。最終径は糸径、ストランドあたり糸数、ストランド数/編み数で決定。
繊維とフィラメントの処理
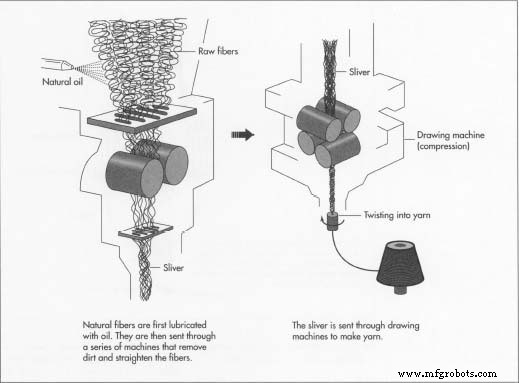
- 生天然繊維を天然油で潤滑し、洗浄・整直・梳毛機へ通し連続リボン状「スライバー」へ。合成繊維も類似プロセスだがより容易に配向。長尺合成フィラメント使用時は複数フィラメントを「ダブリング」または「スローイング」で群化、合撚スライバー生成。
- スライバーを引き揃え機ローラー通過で圧縮、撚りをかけて糸へ。右撚り(Z撚り)または左撚り(S撚り)を付与。完成糸をボビン巻き取り、この段階で染色し複雑索具での識別支援も可能。
撚りロープ形成
- 糸ボビンをクリールへ配置。3ストランド右撚りロープの場合、Z撚り糸で各ストランド形成。糸端をレジスタープレート通し適正配列維持、コンプレッションチューブへ導入、逆方向S撚りで撚り込みストランド締め上げ。
- ストランドをクロージングマシンへ供給、チューブ状クランプ(レイイングトップ)で保持。各ストランド端を回転ダイス通し、Z方向へ撚り合わせロック——ロープクロージングと呼ばれるプロセス。
- 完成ロープをリール巻き取り。ストランド端到達でコイル取外し、バンド固定、端末処理——テーピングまたは合成ロープは熱溶着シールで解け防止。
編みロープ形成
- 編みロープは通常合成糸使用。ボビンを移動ペンダントにマウントし振動させ、糸をタイトに編組。ローラーがガイド通し編組を引き出し、ロックとテンション維持。一部機械はカウンター回転レジスタープレート通し糸供給、交互方向へ編み込みインターロック編組形成。
- ダブルブレイドでは第一編組が芯、第二編組が外皮として芯上へ編み重ね。
- 完成編組リールへ排出、コイルバンド固定、端末シール。
プレートッドロープ形成
- 8プレートロープは4本S撚りストランドと4本Z撚りストランドをペアリングし編組。製造手順は撚りローププロセスでストランド作成後、編みローププロセスで最終ロープ組立。
品質管理
品質管理の厳格さはロープ用途によります。汎用ロープは直径と引張強度(サンプル破断荷重測定)で格付け、基本材質仕様確認と目視検査。高リスクロープ(懸垂下降、救助、人員上空揚重用)は広範試験検査、有限使用寿命、製造年月表示のカラーコード等識別子付与。一部ロープに摩耗トレーサー:外皮直下に対照色糸配置。摩耗・過伸長でトレーサー露出時、危険状態を示唆し交換促す。
未来
材料科学の進歩がロープ製造進化を直接牽引。各世代新繊維——より強く、軽く、耐候性向上——でメーカーはロープ径縮小しつつ引張強度と耐摩耗性維持・向上可能。新興製造技術が更なる改良約束し、海洋、産業、アドベンチャー分野でさらなる高性能化へ。
製造プロセス
- フェルト生地:歴史、製造、現代用途
- カーボンファイバー:組成・製造プロセス・未来への応用
- スパンデックス:伸縮繊維の科学、歴史、製造
- 糸の製造:古代の糸から現代のイノベーションまで
- ガラス繊維(ファイバーグラス):製造、材料、業界展望
- ロープドラムがメンテナンスを必要としている5つの重要な兆候
- OmniFibers:呼吸を調整しパフォーマンスと回復を支援するスマートファブリック
- ナノチューブ繊維技術で継続的心電図監視を実現する革命的スマートシャツ
- エピソード30:Gary Sharpless氏 - Concordia FibersとBoston Materialsの取締役
- カーボンファイバー:歴史から未来への旅
- 複合材製造における織物の基礎知識