



アスピリン:柳の樹皮から現代の錠剤へ — 製造と品質保証
背景
アスピリンは世界中で最も安全で安価な鎮痛剤の一つであり続けています。以前から鎮痛剤は存在しましたが、20世紀初頭のアスピリンの大衆市場での成功が、市販薬の標準としての地位を確立しました。
米国だけで年間16,000トン(約8,000万錠)のアスピリン錠剤が消費され、非処方鎮痛薬への推定支出は年間20億ドルに達します。
アスピリンは複数の剤形で提供されます:錠剤(60-650mg)、カプセル、カプレット、坐薬、液状エリキシル。錠剤が最も一般的ですが、カプセルと液剤はより速やかな吸収や嚥下しやすさを必要とする患者向けです。
本剤は幅広い症状に対応:脳血栓予防のための1日1錠服用、疼痛/発熱時の1日2-6錠、リウマチ熱、痛風、関節リウマチの補助療法。また心筋梗塞リスクを低減し、抗炎症作用と遺伝子活性化特性で研究の定番薬でもあります。
1970年代まで作用機序は不明でした。その後、アスピリンと関連NSAIDsがシクロオキシゲナーゼ酵素を阻害し、疼痛と炎症を媒介するプロスタグランジンの合成をブロックすることが判明。更なる研究で、アスピリンの治療効果が炎症性細胞増殖の抑制能力に由来することが確認されました。
歴史
アスピリンの有効成分であるサリチル酸は、1763年にイングランド・チッピングノートンのエドマンド・ストーン牧師によって柳の樹皮(Salix alba)から初めて単離されました。ヒポクラテスはより以前に柳の解熱作用に言及しています。
1800年代を通じて化学者たちが抽出技術を洗練し、サリチル酸を合成。1853年、フランスの化学者シャルル・F・ゲルハルトが初期のアスピリン類似体を生成。1897年、バイエル社のドイツ人化学者フェリックス・ホフマンが、サリチル酸に伴う胃腸刺激を排除したより安全な合成法を開発。ホフマンの研究が1899年のバイエル「アスピリン」発売につながり、第一次世界大戦でスターリングドラッグがバイエルの米国資産を取得するまで市場を独占しました。
バイエルの「アスピリン」商標は多くの国で存続していますが、米国と英国では一般名詞化。現代生産は手作業ブレンドから完全自動化・コンピュータ制御プロセスへ進化しました。
原材料
硬質アスピリン錠剤にはわずか4つの核心成分しか必要ありません:アセチルサリチル酸(有効成分)、コーンスターチ(結合剤と充填剤)、水、潤滑剤。結合剤で錠剤を保持、充填剤で必要な嵩を確保。潤滑剤(水素添加植物油、ステアリン酸、タルク、ステアリン酸アルミニウムなど)で設備への付着を防止。
チュアブル(咀嚼)製剤では、速やかな崩壊と飲みやすさのため異なる充填剤(マンニトール、ラクトース、ソルビトール、スクロース、イノシトール)を使用。サッカリンで甘味付け、FDA承認のFD&C着色料(黄色4号/5号、赤色3号/40号、青色1号/2号、緑色3号、選択的D&C染料、酸化鉄)を配合。
製造工程
アスピリン錠剤は様々な形状・サイズで、多くは割線入りで半分にしやすくなっています。生産は標準化されたシーケンスに従います:
秤量
- 無菌容器でコーンスターチ、アセチルサリチル酸、潤滑剤を正確に計量し、バッチ一貫性を確保。
混合
- コーンスターチを冷精製水に分散、加熱・攪拌して半透明ペーストを形成。
- ペースト、アセチルサリチル酸、潤滑剤の一部をグレンミキサーで混合。ブレンドと脱気を同時に実施。
- 混合物を機械的に7/8-1インチの「スラグ」に分割。
乾燥篩分け
- 小バッチはステンレス製ヘラで手動篩分け。大バッチはフィッツパトリックミルを使用。
- 残りの潤滑剤を添加し、ロータリーグラニュレーターで穏やかにブレンド。
圧縮成形
- 小バッチは単打錠機、大規模生産はロータリータブレットプレスを使用。
- 単打式ではフィードシューが混合物をダイキャビティに供給、スチールパンチで圧縮、下部パンチが完成錠剤を排出。
- ロータリープレスではダイプレートが回転し、キャビティを順次充填。同期した上下パンチで錠剤を排出。
試験
- 錠剤は硬度、脆さ、崩壊試験(シュロイニガー/ヘバーライン硬度計、ロッシュフリアビレーター、バンダーカンプ崩壊試験機など)を受け、機械的完全性と溶解プロファイルを確認。
ボトリングと包装
- 自動ラインで透明または着色プラスチック/ガラス瓶に充填、綿詰め、アルミキャップ、チャイルドプルーフプラスチック/ゴム蓋で密封。
- 密封後、ラベル貼付、日付コード印字、箱詰め。まず個別カートン、次に大型出荷用木箱へ。
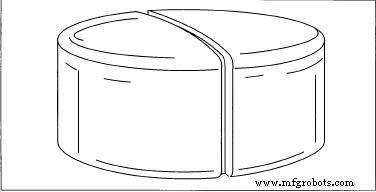
完成錠剤には中央に「割線」が入り、半分に割りやすくなっています。
品質管理
厳格な品質保証はFDA規制に準拠。すべての設備は使用前滅菌、オペレーターが定期チェックで投与量精度を維持。バッチ記録が全工程を文書化。
製造後、錠剤は以下の試験を受けます:
- 硬度と脆さ: 包装と取り扱いに耐える機械的強度を確認。
- 崩壊: 生理条件下で意図した速度で溶解することを確認。
これらの試験には業界標準機器(シュロイニガーまたはヘバーライン硬度計、ロッシュフリアビレーター、バンダーカンプ崩壊試験装置)を使用し、各バッチが厳格な品質基準を満たすことを検証します。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 製品データ交換:自動車メーカーが直面する最大の課題
- 米国農産物輸出、2019年も逆風続く
- リアルタイムデータでブランドがインフレ圧力を乗り切る方法
- 革新的な電子皮膚、人間の痛覚をリアルタイムで模倣