



フォードの組立ラインからEVの未来へ:自動車製造の進化
背景
1908年、ヘンリー・フォードがモデルTの生産を開始。1903年のモデルAから始まった5年間の開発の集大成でした。モデルTは、交換可能な部品を前提とした大量生産組立ラインという画期的な手法をもたらしました。フォード以前は、馬車やバギーが専門職人によって小ロットで手作業製作されており、複製は稀で高コストでした。
フォードの最初の組立では、固定スタンドで単一作業者が車両全体を構築。各フィッターは定位置で約8.5時間を費やしました。モデルT開発時、フォードは複数スタンドと移動する作業者を導入し、各自が単一タスクを担当。これによりフィッターの作業時間が8.5時間から2.5分へ短縮され、1機能の習熟を可能にしました。
スタンド間の移動は非効率で、速い作業者が遅い作業者を追い抜くボトルネックを生じました。1913年、デトロイトで最初の移動式組立ラインが登場:コンベアが車両を定位置の組立作業者の前を通過。この革新で作業者1人あたりのタスクが2.5分から2分未満へ短縮。コンベアがペースを設定したためです。ラインは車輪用金属ストリップをベルトに取り付け、工場床をループして出発点へ戻る形で開始。定位置作業者と移動プラットフォームというフォードのモデルは、現代自動車組立の骨格となっています。
原材料
自動車は依然としてバージンスチール(新鋼)が主体ですが、石油由来のプラスチックとビニールが部品シェアを拡大中。軽量プラスチックは車両重量を最大30%削減可能で、燃料費高騰と効率要求の高まりの中で重要な優位性となっています。
設計
新モデルの市場投入にはコンセプトから生産まで3-5年を要します。設計者はCADでスケッチを作成、粘土モックアップでスタイリング専門家が評価。空力エンジニアが気流と衝突安全性をテスト。すべてのレビュー通過後、金型設計者が部品製造用のダイと治具を作成。
製造工程
コンポーネント
- 1. 組立工場は車両生産の最終段階。4,000社以上のサプライヤー(自社含む)からトラック/鉄道で部品が到着。シャシ部品とボディ部品を別エリアで荷降ろし。
シャシ
- 2. 車両は地面から組み上げられます。フレーム(ベース)がその後のすべてのコンポーネントを支持。コンベアにクランプ固定して移動防止。フロント/リアサスペンション、ガスタンク、アクスル、ドライブシャフト、ギアボックス、ステアリング部品、ホイールド्रम、ブレーキを順次取り付け。
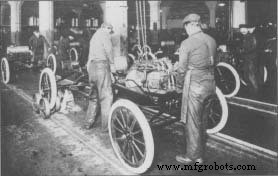 フォード自動車工場でモデルTにエンジンを搭載する作業員。写真は1917年頃。
- 3. エンジンとトランスミッションの合体はオフラインで実施。ロボットがこれら重量部品をリフト・アライメント。空気圧レンチで固定。人間工学研究で作業員が最も安全な工具を使用できるよう配慮。
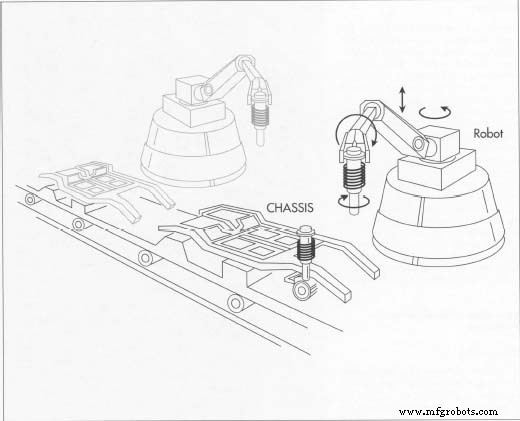 自動車組立ラインでは、現在ほとんどの作業をロボットが担当。自動車製造の初期段階で、ロボットがフロアパン部品を溶接し、サスペンションなどのコンポーネントをシャシへ取り付ける作業員を支援。
ボディ
- 4. フロアパンは最大のボディ部品。クォーターパネル、ルーフ、ドア、サイドパネル、ブレースをロボットが配置・位置決め・溶接(サブミリ精度)。
- 5. 後続パネル(ドア、フード、フェンダー、トランク、バンパー)を追加。ロボットが重量物ハンドリング、作業員が空気圧工具でボルト締めを仕上げ。
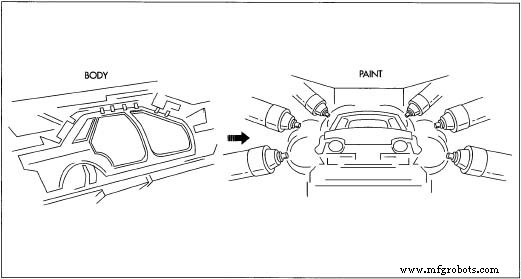 ボディはシャシとは別の組立ラインで構築。ロボットが再び各パネルの溶接大半を担当するが、ボルト締めには人的作業が必要。溶接中、部品はジグで確実に保持。ボディシェル完成後、オーバーヘッドコンベアで塗装工程へ移送。多段階塗装プロセス:検査、洗浄、下塗り(静電気塗布)浸漬、乾燥、上塗りスプレー、焼き付け。
塗装
- 7. 「ホワイトボディ」検査が塗装前に実施:明るいオイル浸み部屋で検査員がへこみとキズを発見。即座に修正。
- 8. 洗浄・乾燥後、シェルを静電下塗り浸漬(Eコート)へ。全表面をプライミング。
- 9. ロボットスプレーペイントでベースカラーとクリアトップコートを塗布。厳密な厚みに調整。275°F(135°C)のオーブンで焼き付け硬化。
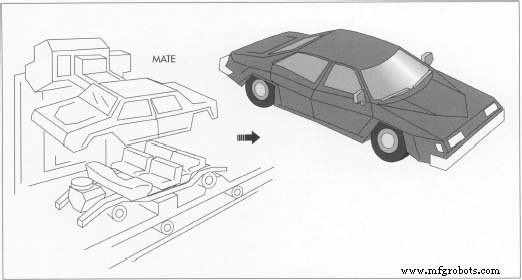 ボディとシャシのアセンブリは生産工程末期で合体。ロボットアームがボディシェルをシャシフレームに載せ、作業員がボルト締め。最終コンポーネント取り付け後、車両は組立ラインから走り出し品質チェックポイントへ。
内装組立
- 11. 塗装済みシェルに計器類、配線、ダッシュパネル、ライト、シート、トリム、ヘッドライナー、ラジオ、スピーカー、ガラス(フロントガラス除く)、ステアリングコラム、ペダル、カーペット、バンパーファッシアを取り付け。
- 12. ロボットがフロントガラスを輸送容器から取り出し、ウレタンシーラー塗布、取り付け。シートとトリムも最終位置へ搬送。
合体(メイト)
- 13. シャシコンベアとボディコンベアが合流。ロボットアームがシェルをフレームに載せ、作業員がボディをフレームにボルト固定。最終コンポーネント(バッテリー、タイヤ、不凍液、ガソリン)を追加。
- 14. 車両がラインから走り出しチェックポイントへ:エンジン監査、ライト、ホーン、タイヤバランス、充電システム。欠陥があれば中央サービスベイで修理。合格後、価格タグを貼付し出荷用ステージングへ。
品質管理
部品が多様なサプライヤーから来るため、各コンポーネントが工場到着前に厳格な試験・検査を受け、統計的工程管理(SPC)準拠を確保。車両識別番号(VIN)をライン開始時に割り当て。先進工場ではシャシのRFIDタグにVINを記録し、リアルタイムで進捗追跡。生産管理者がシーケンス制御と早期欠陥特定を可能に。
現代の品質管理は最終チェックではなく、設計と組立プロセスに組み込まれています。欠陥はライン上で検出・修正され、高コストなリコールを防止。最終監査でパネルフィット、動特性、騒音、電気機能、アライメントをテスト。定期的な全機能試験で全車両が最高基準を満たすことを検証。
将来展望
電気自動車(EV)は、従来の内燃機関ではなく、先進的な太陽光、航空、衛星、レーダー技術によって駆動されます。20,000RPM対応のブラシレスACモーター、100kW以上を供給する高性能バッテリー、エネルギーをバッテリーに回生する回生ブレーキシステムを採用。将来のバッテリーはリサイクル可能で環境安全性を確保。
道路渋滞とインフラ限界が拡大する中、自動運転と交通認識ルーティングが必須に。これらの技術により車両は渋滞をナビゲートし、ハイウェイ利用を最適化し、最終的には自律走行を実現。21世紀のグローバル輸送パラダイムを再構築します。
製造プロセス
- 自動車部品向け精密金属プレス加工
- 車用ジャッキ完全ガイド:種類、用途、安全な使い方
- 自動車エンジンタイプ総合ガイド
- 自動車バルブトレイン(弁機構)の機能・構造・部品を徹底解説
- スーパーチャージャーがエンジン効率と性能を向上させる仕組み
- 燃料噴射システムが現代の車エンジンを支える仕組み
- 自動車充電システムの仕組み:オルタネーター・バッテリー・ECUの連携
- 自動車エアコンシステムの仕組み:快適な車内環境を実現する技術
- Posi-flateダブルダンプバルブアセンブリ〜耐久・低メンテナンスのエア駆動フィーダー
- 組立工場(アセンブリプラント)とは:原材料から完成品までの効率的生産システム
- アセンブリライン(組立ライン)の革新:互換部品がもたらした量産革命と現代への継承