



自動車フロントガラス:古代ガラスから先進ラミネートへ
背景
7000年以上の歴史を持つ多用途素材ガラスは、現代の自動車フロントガラスの基盤です。紀元前3000年頃、古代エジプトで最初に作られました。天然ガラスは火山活動の副産物として形成されます。今日、工業用ガラスは酸化物(主にシリカ、ソーダ灰、石灰石)から製造され、フロート(平板)ガラス、容器ガラス、カットガラス、ガラス繊維、光学ガラス、特殊ガラスなどのカテゴリーに分類されます。自動車フロントガラスは平板ガラス部門に属します。
世界で80社以上が自動車用ガラスを製造。米国ではPPG、ガーディアン・インダストリーズ、リビー・オウエンズ・フォードが大手。商務省統計では平板ガラスが米国生産の25%、約4億8300万ドル相当。日本では平板ガラスの30%、約1900億円相当(1989年)。主要日本メーカーは旭硝子、セントラル硝子、日本板硝子。米国と日本では平板ガラス成長は緩やかですが、ドイツは自動車セクター牽引で力強い拡大を予測。
最初の自動車フロントガラスは1905年頃、安全ガラス(熱強化で破砕抵抗)の導入とともに登場。これらはラミネートガラス(2枚のガラス板の間にプラスチック中間層を挟んだ多層構造)に置き換えられました。米国を含む多くの管轄区域で安全性確保のためラミネートガラスが義務化。衝撃時に撓み、小さな鈍角破片に砕ける特性が、乗員の怪我リスクを劇的に低減します。
原材料
ガラスは複雑な酸化物ネットワーク。主要構成要素はシリカ(SiO₂)、ナトリウム酸化物(Na₂O)、カルシウム酸化物(CaO)。原料(砂、ソーダ灰/Na₂CO₃、石灰石/CaCO₃)をブレンドして溶融。ソーダ灰は融点を下げるフラックスとして、石灰は硬度と化学的耐久性を向上。フロントガラス用ガラスにはさらに酸化カリウム(K₂O/ポタッシュ由来)、酸化マグネシウム(MgO)、酸化アルミニウム(Al₂O₃/長石由来)を含むことが多いです。
製造工程
- 1. バッチ準備 – 原料を精密に秤量、少量の水で混合して偏析防止。カルレット(再生ガラス)を添加してエネルギー消費削減することも。
- 2. フロートガラス形成 – バッチを溶融し、フロートチャンバー内の溶融スズ浴上に流し込み。スズの完璧な平坦面がガラスに同一の平坦性を付与。入口側約1835°F(1000°C)から出口側約1115°F(600°C)まで温度勾配があり、ガラスを引き出し可能な硬度まで硬化。
- 3. アニーリング(ルア) – ガラスをルア炉で徐冷し、約395°F(200°C)まで下げてから常温へ。この応力除去プロセスでガラスを硬化させ、切断準備完了。
切断と強化
- 4. 切断 – ダイヤモンドスクライブで精密な切断線をマーク。このラインに沿ってガラスを折断。カメラと光電センサーでガイドされる自動システムが精度を確保。
- 5. 成形と強化 – カットシートを炉で加熱し、金型に沿ってたわませ成形。その後約1565°F(850°C)まで急加熱し、冷気ジェットで急冷。表面に圧縮応力、内部に引張応力を生成。結果として、小さな鈍角破片に砕ける強化ガラスが得られます。
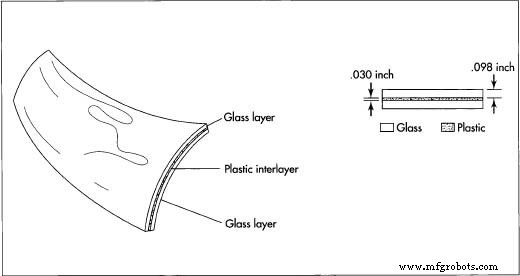
完成した自動車フロントガラスはラミネートユニット:2枚の薄いガラス層(各約0.03インチ/0.76mm)が、約0.098インチ(2.5mm)のプラスチック中間層をサンドイッチ。この構造が優れた衝撃耐性を提供しつつ、車両設計の完全性を保つ薄さを実現。
ラミネート
- 6. ラミネート – 強化ガラスシートをオートクレーブ内で熱と圧力をかけてプラスチック中間層と接合。中間層にはUV遮断着色を含むことが多く、追加保護を提供。破損時にプラスチックが破片を保持し、視界を維持。
組立(カプセル化)
- 7. カプセル化 – ラミネートユニットを金型キャビティに配置、溶融プラスチックを射出してガラスを包み込むフレームを形成。完成アセンブリを自動車メーカーへ出荷。車両側でポリウレタン接着剤によりボディに固定。
品質管理
メーカーは原材料品質、溶融温度、炉雰囲気、ガラスレベルを監視。形成中に光電センサーが自動的に欠陥検査。形成後にレーザースキャナーで寸法と曲率を測定。ASTM規格準拠で化学的耐久性、衝撃耐性、強度を確保。SAEインターナショナルも自動車フロントガラス固有の性能基準を定義。
将来展望
最近の業界変動にもかかわらず、車両生産回復に伴い平板ガラスの長期需要は堅調。現代デザインはより大型で空力的なフロントガラスを要求し、車両あたりのガラス面積が増加。その結果、研究者たちは先進コーティング(角度選択ガラス、光学スイッチングフィルム、ポリマー多層ソーラーコントロールフィルム)を開発し、熱負荷管理とHVAC需要削減を目指しています。
革新には、除氷素子としても機能するポリマー多層フィルム(可視光透過率90%維持)、銀コーティングガラス(太陽エネルギー60%反射、赤外線吸収56%削減)、バイレイヤーフロントガラス(単一外板ガラス約0.08-0.16インチを0.254インチポリウレタン層で接合。UV耐性、自己修復傷、軽量化、防曇性向上)などがあります。
リサイクルも加速。ラミネートプラスチック層を除去してガラスを再利用する新しいコスト効率の良いプロセスが登場(ガラスファルトとして道路補修利用など)。1992年自治体固形廃棄物・有害廃棄物研究法などの法制化が、自動車部品リサイクルの障壁特定と除去を目指しています。
製造プロセス