



スパークプラグ:設計、材料、製造の専門解説
背景
スパークプラグは、内燃機関の燃焼室内で空気/燃料混合気を点火する高温電気火花を供給します。プラグ内部の精密なサイズのギャップでアーク放電させることでこれを実現します。
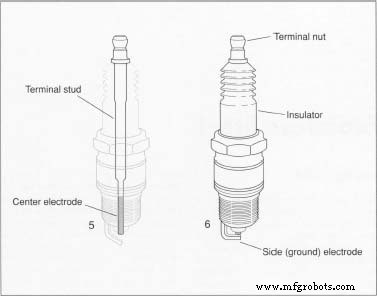
スパークプラグは4つの主要コンポーネントで構成されます:センター電極、絶縁体、金属シェル、サイド(グラウンド)電極。センター電極はプラグを縦に貫く太い導電ワイヤーで、点火システムからスパークギャップへ電気を伝えます。絶縁体はセラミックスリーブで、センター電極の大部分を囲み、高電圧の漏洩を防ぎます。六角形の金属シェルはネジ切りされてシリンダーヘッドに装着され、プラグを固定。ニッケル合金製のサイド電極はシェルに接続され、センター電極に向けて突出し、エンジン設計に応じて通常0.020〜0.080インチのスパークギャップを形成します。
数百のバリエーションがあり、自動車、トラック、バス、トラクターからボート、航空機、オートバイ、スクーター、産業機械、油田リグ、芝刈り機、チェーンソーまで幅広いエンジンに対応。タービン点火器などの特殊プラグは現代ジェットエンジンを駆動し、グロープラグはディーゼル用途で標準です。
スパークプラグの熱価(ヒートレンジ)は、チップから熱がどれだけ速く除去されシリンダーヘッドに伝達されるかを表します。チップが冷たすぎるとカーボンやオイルで汚れ、熱すぎると予着火や電極損傷を引き起こします。メーカーは絶縁体ノーズ長を調整して所望の熱価を実現:長い円錐ノーズは「ホット」プラグ、短いノーズは「コールド」プラグになります。
ボンネット下では、スパークプラグは4,500°Fの腐食性ガス、2,000psiの破壊的圧力、最大18,000ボルトの電気放電にさらされます。これらのストレスは1秒間に数十回繰り返され、1日の走行で100万サイクルを超えることもあります。
歴史
電気火花で燃料・空気混合気を点火する概念は1777年、アレッサンドロ・ボルタがライデン瓶をトイピストルに装填した沼ガスと空気に放電させたことに遡ります。最初の真のスパークプラグは1860年、フランスのエンジニア、ジャン・ルノアールが絶縁体、電極、スパークギャップを単一ユニットに統合して開発。ルノアールは1885年に設計を改良し、現代プラグの基礎を築きました。
1900年代初頭、ロバートとフランク・ストラナハン兄弟が、金属シェルと磁器絶縁体の間にガスケットを挿入することでガス漏れを減らし製造を簡素化した、より耐久性のあるプラグを発表。1909年までにロバート・ストラナハンが大手自動車契約を獲得し、市場を支配しました。
自動車時代の爆発的拡大に伴い、様々な点火システム、燃料、性能ニーズが継続的な革新を駆動。コア設計は安定していますが、メーカーは無数の電極と絶縁体材料を実験してきました。
原材料
典型的なスパークプラグ電極は高ニッケル合金、絶縁体は通常アルミナセラミック、シェルは鋼線です。材料選定には広範なR&Dが必要で、大手メーカーの報告では2,000種類の電極配合と25,000種類以上の絶縁体ブレンドをテストしたとのことです。
電極摩耗でスパークギャップが広がり、必要電圧が上昇。対策として電極の肉厚化と、銀、金、白金などの貴金属添加が進んでいます。銀は優れた熱伝導性、白金は卓越した耐食性を提供します。
絶縁体組成もフラッシュオーバー(プラグチップからシェルへの望ましくない電気漏洩)を低減することで性能に影響。シリマナイトと高温アルミナセラミックの革新が限界を押し広げ続けています。
メーカーはセラミックペレットをボールミルでの湿式粉砕で製造し、スプレードライでフリーフローイング材料を作ります。正確なペレットサイズと形状が一貫した絶縁体製造に不可欠です。
製造工程
各コンポーネント(センター電極、サイド電極、絶縁体、シェル)が連続インラインアセンブリで製造されます。個別製造後、パーツを単一の密封ユニットに結合します。
シェル
- シェルはソリッド鋼線から冷間成形、またはダイを通じて押出成形。自動ねじ切り盤で鋼棒をドリル・リーマ加工して精密寸法で製造することも。
- 成形後、機械加工とナーリングなどの二次加工。ナーリングで外周に溝を刻み、機械加工で形状を整え、ネジ切りと電極取り付け準備が整った最終シェルが完成。
サイド電極
- ニッケル合金ワイヤー製のサイド電極を矯正、シェルに溶接、所定長にカット。部分的な曲げを施し、最終的な曲げはプラグのコア組み立て完了後に実施。
- シェルネジを転造し、酸・塩溶液にシェルを浸漬し通電する電解仕上げで保護被膜を形成、耐食性を付与。
絶縁体
- 液体セラミックをゴム型に流し込んで絶縁体ブランクを鋳造。油圧プレスで精密制御された内径を持つ未焼成ブランクを成形。
- 特殊輪郭研削で外面を成形後、2,700°F以上のトンネルキルンで焼成。この工程で緻密で耐湿性のある絶縁体が得られます。二度目の焼成で釉薬と識別マークを追加することも。
センター電極
- ニッケル合金センター電極をスチール製ターミナルスタッドに溶接、点火ケーブルに接続。
- 極限圧力下で電極・スタッド組み立てを絶縁体内にシール、全体を6,000psiでシェルに圧入。リーミングで深さと角度を調整、シェルフランジをカシメてガス密シールを形成。ガスケットをプラグボディにカシメて組み立てを固定。
- 最後に電極ギャップを工作機械で仕様通りにトリミング、サイド電極に最終曲げを施す。
包装
- 最終検査後、プラグを自動成形カートンに入れ、プラスチックフィルムで包装、バルクでディストリビューターへ出荷。
品質管理
検査と測定は全段階で実施。入荷部品と工具の寸法精度をチェックし、新しいゲージを生産用に校正。
各マシンからのシェルを目視検査で欠陥確認。絶縁体輪郭を20倍拡大でスクリーン投影し、公差線と比較検証。ラインからの絶縁体統計サンプリングで継続的な品質データを取得。
組み立て中、ランダム圧力試験でセンター電極の適切なシールを確認。設計仕様準拠を目視チェック。
製造プロセス
- EDM放電加工機の仕組み:完全ガイド
- EDM放電加工の解説:技術、手法、用途
- 複雑形状の精密加工:EDM放電加工の優位性
- 放電加工(スパークエロージョン):複雑な金属部品のための精密プロセス
- 現代製造業における放電加工(EDM)の主なメリット
- インダストリー4.0:ドイツメーカーがスマートファクトリーで成長を牽引
- 発電機長期メンテナンスの3つの実証済み戦略
- クリーンアウトプラグ:安全で漏れのない配管システムに不可欠
- STMicroelectronics、SensorTile.box発表 - Azure IoT Central対応プラグアンドプレイIoTモジュール
- エッジインテリジェンスが2019年のコンピュータビジョンアプリケーション次世代を牽引
- スパークテスト完全ガイド:鉄系材料の分類・識別手法