



インクルージョンが鋼の性能と強度に与える影響
鋼の特性に対するインクルージョンの影響
鋼は非常に幅広い用途を持つ多用途材料です。高強度重量比、耐久性、汎用性、リサイクル性、そして何より他の工学材料と比較した経済的実現性など、いくつかの利点があるため、さまざまな用途で注目されています。一般的な用途に加え、重要な用途で使用される多くの工業部品の材料としても選ばれています。これらの重要用途では、鋼の特性に関して非常に厳格な要求があります。このような要求は、軽量、高強度、高靭性、高圧耐性、零下温度耐性、優れた溶接性、良好な耐食性など、具体的なニーズの面からは多岐にわたり、これらの特性の組み合わせが必要とされることが少なくありません。
鋼の汎用性により、エンジニアは化学組成と/またはミクロ組織を変更することで特性を調整できます。これら2つの変数に関していくつかの進歩があったにもかかわらず、鋼の使用性能を決定するもう一つの重要な側面は、不純物からどれだけ自由であるか(クリーンネスと呼ばれることもあります)です。鋼のクリーンネスは、その中に埋め込まれた非金属インクルージョン(単にインクルージョンと呼ばれる)によって決まります。鋼の性能を向上させるには、インクルージョンを制御する必要があります。インクルージョンは構造用途向け鋼の重大な問題であり、そのサイズ、形状、分布によっては機械的特性に非常に有害になり得るからです。
インクルージョンの性質と分類
インクルージョンは、金属元素(鉄、マンガン、シリコン、アルミニウム、カルシウムなど)と非金属元素(酸素、硫黄、窒素、炭素など)の組み合わせからなる化学化合物です。最も一般的なインクルージョンには、酸化物、硫化物、酸化硫化物、リン酸塩、窒化物、炭化物、炭窒化物があります。その性質と凝固段階での冷却条件により、結晶状またはガラス状を呈することがあります。インクルージョンは鋼とは異なる相を形成しますが、結晶構造と原子サイズによって、ミスマッチの度合いが異なります。複数の化合物を含むインクルージョンは複合インクルージョンと呼ばれます(スピネル、酸化硫化物、炭窒化物など)。
サイズによる分類
サイズの面では、インクルージョンは微小インクルージョン(マイクロインクルージョン)と巨大インクルージョン(マクロインクルージョン)のいずれかです。マイクロとマクロを区別する閾値は通常100マイクロメートルとされてきました。しかし、近年、製鋼プラクティスの進歩によりインクルージョンサイズを制御できるようになったことで、マイクロインクルージョンを別の言い方で表現する提案があります。すなわち、浮遊限界以下の直径サイズを持つもので、現代の製鋼プロセスでは数十マイクロメートルの値を持ちます。マイクロインクルージョンはサイズが小さいため最も豊富で、溶鋼中により均一に分布する傾向があり、比較的有害性が低いと見なされます。マクロインクルージョンはサイズが大きいため、最終製品での破壊発生や半製品での欠陥の原因となります。
形状による分類と影響
インクルージョンは球状、板状、デンドライト状、多面体状の形状を取ります。形状の面では、機械的特性に関する等方的な性質のため、球状が最も望ましい形状です。板状や薄膜状のものは、凝固時の共晶変態により結晶粒界に位置します。これらは結晶粒界での結合を弱めるため、機械的特性に最も有害です。デンドライト状は、アルミニウム過剰により生じます。これらのインクルージョンは高融点を持ち、液相でノズル閉塞を引き起こす可能性があります。凝固鋼では、デンドライトの鋭いエッジとコーナーが内部応力集中を引き起こし、機械的特性に悪影響を与えます。多面体インクルージョンは、より球状に近い形状のため、デンドライトや板状インクルージョンより機械的特性への影響は低いです。デンドライト状インクルージョンの形態は、希土類元素(セリウム、ランタン)やアルカリ土類元素(カルシウム、マグネシウム)の少量添加により多面体状に変化させられます。
凝固時の挙動と残留応力
インクルージョンの挙動をよりよく理解するには、鋼マトリックスとインクルージョンの両方について、液相から固相への移行を理解する必要があります。凝固温度における周囲マトリックスとインクルージョンの物理的特性は重要で、異なるシナリオを呈する可能性があるためです。インクルージョンが液相(鋼の凝固温度より低い融点)である場合、圧縮残留応力系が発生し、インクルージョンとマトリックスの整合性が確保されます。一方、鋼が凝固しているときにインクルージョンが固相である場合、応力発展は両者の熱膨張係数の違いに依存します。インクルージョンがマトリックスより収縮が小さい場合、インクルージョン内に圧縮残留応力が生じ、インクルージョン周囲のマトリックスに引張残留応力が生じます。逆に、インクルージョンがマトリックスより速く収縮する場合、インクルージョンに引張残留応力が生じ、インクルージョンとマトリックスの脱凝集がボイドの形で起こります。
熱間加工時の変形挙動
インクルージョンは凝固鋼のごく一部を構成し、通常微細に分散しています。構造の均質性を破るという点で有害です。鋼の熱間加工時のインクルージョン変形挙動は、最終製品の特性にとって非常に重要です。鋼マトリックスとインクルージョンの両方は通常多相構造ですが、比較のために、インクルージョンの構造が鋼ミクロ組織より粗いため、鋼を均質相と見なせます。
内部応力は、インクルージョンとマトリックスの熱膨張差により生じます。鋼マトリックスがインクルージョンを流れて周囲を回る効果によりインクルージョンが変形し、圧延方向の界面摩擦の結果としてインクルージョンの伸長に伴い変形度は減少します。インクルージョンが強い界面結合を持つ場合、熱間加工中にインクルージョンは伸長し、破断せずに残ります。一方、弱い界面結合の場合、鋼の流れと相互作用せず、不連続性が生じます。この観点から、インクルージョンは(i)本質的に塑性のインクルージョン(マンガン硫化物など)、(ii)非晶質ガラス状インクルージョン(剛体として振る舞うが特定温度で塑性化する、一部のガラス状ケイ酸塩など)、(iii)結晶性イオン固体(カルシウムアルミネート、アルミネート酸化物、一部の結晶性ケイ酸塩など、塑性を示さず脆性に振る舞う)に分類できます。
脱酸生成物と硫化物
鋼成分として許容されるいくつかの元素は酸素に対する親和性が高く、脱酸剤として使用され、溶鋼に添加されると非金属脱酸生成物を形成します。例:シリコン、マンガン、アルミニウム。脱酸生成物は重要な酸化物インクルージョンになり得ます。一方、硫黄の場合、鉄に対する溶解度が低い元素(カルシウム、マンガン)または希土類元素のみが、液鋼温度で非金属硫化物を形成するのに十分な高い硫黄親和性を持ちます。したがって、鋼中の大部分の硫黄はスラグ精錬で固溶から除去され、残りは凝固中に主に起こる析出反応で除去されます。凝固中に析出する最も一般的な硫化物はマンガン硫化物です。
インクルージョンの分類体系
これらの観察に基づき、インクルージョンの2つの分類が浮かび上がります:(i)化学組成による(酸化物、硫化物など)、または(ii)凝固開始に対する形成時期による(一次:凝固開始前、二次:型内で固相鋼が形成開始後)。また、製鋼プロセスに由来するインクルージョンを「内生」、外部由来(耐火物破片、巻き込みスラグなど)を「外生」と分類します。ただし、外生物質が溶鋼中で長く生存し、溶鋼との激しい反応を受けずに済むことは稀です。これらの反応でインクルージョンに変化が生じるため、この分類は混乱を招くことがあります。
最後に、インクルージョンサイズによる分類が一般的で、マクロインクルージョンとマイクロインクルージョンに分類されます。合理的なカットオフは、製造または使用中に製品の即時破壊を引き起こすほど十分大きい場合をマクロインクルージョンとし、それ以外をマイクロインクルージョンとします。したがって、重要ですが適用が難しい分類です。
インクルージョンの主要特性と鋼特性への影響
インクルージョンのいくつかの特性は、鋼の挙動への影響において重要な意義を持ちます。これらには、温度関数としての塑性または硬度、熱膨張係数(CTE)、結晶化挙動(ガラス状インクルージョンの場合)、および比較的少ない程度ですが、金属溶質の溶解度が含まれます。インクルージョンはイオン性、共有性、または混合結合性を持ちます。そのため、一般的に室温では脆く、金属マトリックスとの強い結合はありません。温度上昇に伴い、一部のインクルージョンはより塑性化します。
インクルージョンの硬度と塑性のいくつかの測定値は、観察される変化が単純に記述するには複雑すぎることを示しています。変形挙動を記述する最も広く使われている概念の一つは、インクルージョンの「相対塑性」です。この概念は、インクルージョンの特性に関する正確な知識が不足している場合に特に有用です。1960年代に導入された相対塑性の概念は、インクルージョンの真の変形と鋼の真の変形の比を示します。温度とインクルージョン組成に依存し、インクルージョンは変形、割れ、または混合挙動を示します。これは図4に示されています。
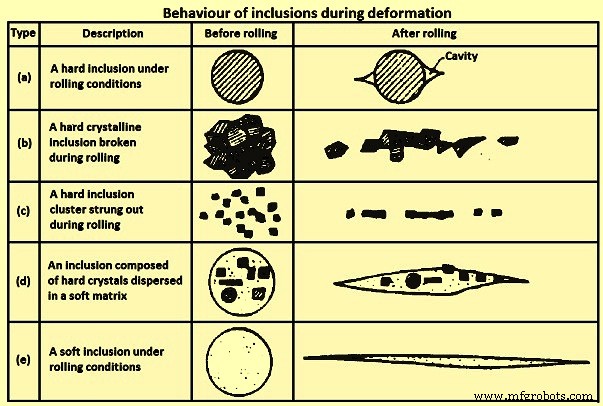
図4 変形時のインクルージョン挙動
図4に示すように、マトリックスへの低い結合強度とマトリックス変形の組み合わせにより、ボイド形成と分離(脱結合)が起こります。また、硬いインクルージョンはこれらの条件下で通常破断し、鋼中で再分布します。これはアルミナのケースで議論されています。硬いインクルージョンや低温で塑性が低下するインクルージョンの挙動予測は課題でした。
しかし、インクルージョンの力学的挙動を定量的に記述し、鋼特性への影響を把握するために必要な基本パラメータがあります。加工温度で塑性のインクルージョンは鋼が加工されると変形し、主要加工方向に沿ってインクルージョンが伸長します。これにより、多くの場合、インクルージョンに形状異方性が導入され、インクルージョンの影響を受ける特性に異方性が生じます。最近、酸化物インクルージョンの高温塑性と融点の関係が、計算されたインクルージョン液相線温度と測定されたアスペクト比の相関により確認されました。
熱間加工中のインクルージョン変形のモデリング作業では、インクルージョンの塑性変形が粘性流れに関連付けられ、異方性の合理的な予測が達成されています。定量的研究では、インクルージョンの流れ応力とマトリックスの比がインクルージョンの伸長を定義することが示されました。アルミナをマンガン硫化物で囲んだ複合インクルージョンの挙動は図4(d)に示されています。硫黄含有量が60ppm以下になると、アルミナ/マンガン硫化物インクルージョンのアスペクト比が大幅に低下することが確認されました。これらの結果は、現代の高純度クリーン鋼にとって特に重要です。
インクルージョン形状変化による異方性は、それ以上の熱処理では除去できません。インクルージョンと偏析の変形は、通常、鋼のマクロ組織検査で観察される「繊維」外観の原因となります。鋼加工中のインクルージョンの最終的な結晶化は、変形程度と温度に伴う塑性変化の予測を複雑にします。初期に「ガラス状」または非晶質だったインクルージョンが、鋼の熱間加工温度範囲での処理を受けると結晶化することが示されています。結晶化インクルージョンは、「ガラス状」インクルージョンと比較して異なるレオロジカル挙動(相対塑性)を示します。これはインクルージョンの塑性が重要な場合に特に重要になります。
熱膨張係数の違いと影響
インクルージョンの熱膨張係数(CTE)は鋼とは異なります。CTEの違いはインクルージョン周囲の残留応力に影響します。タイル状(繰り返し形状、特に隙間や重なりなく密に敷き詰められる多角形のパターンを示すまたは特徴づける)応力に関連する引張応力場に囲まれることで、より有害になり得るインクルージョンがあります。これは疲労条件下で特に重要です。これらの応力は切削性にも関連すると考えられています。インクルージョン周囲の鋼マトリックスにおける応力場、空洞、気孔の形成が切削性に好影響を与えると信じられています。鋼より高いCTEを持つインクルージョンは、鋼加工温度からの冷却時にマトリックスから分離します。これは金属組織試料作製での問題や、サイズ測定の困難さも引き起こします。
自動測定と破壊モデリングでの考慮点
自動測定法を用いる場合、酸化物と硫化物を区別するためにグレーレベル閾値が設定されます。選択された閾値により、マトリックスとインクルージョン間の暗い領域が測定インクルージョンサイズに異なる影響を与えます。破壊モデリングの議論における「インクルージョン」という用語の使用には相当な違いがあります。炭化物、炭窒化物、その他の第二相粒子を「インクルージョン」の定義に含めるものもあります。延性破壊プロセスを考慮する場合、両タイプの粒子を考慮することが重要と思われます。マトリックス・インクルージョン界面強度の違い、さまざまな粒子タイプのサイズと分布の違いに特別な注意を払う必要があります。
インクルージョンと鋼の界面は、一般的に非常に低い強度か無強度です。一方、炭化物と鋼の界面強度は、例えば1,200〜2,000MPaの範囲と推定されています。この違いは、インクルージョンが鋼特性、特に破壊に与える影響において大きな意味を持ちます。インクルージョンと第二相粒子の区別が曖昧になることもあります。一部の鋼ではチタンが窒素固定に使われ、チタン窒化物インクルージョンが液相で形成されます。一方、電磁鋼ではマンガン硫化物が微細析出物として形成され、結晶粒界移動を制御します。ある研究では、アルミナ粒子を鋼に用いて、粒子サイズと体積分率が結晶粒界移動に与える制御的役割が実証されています。
鋼の諸特性への具体的影響
加工(熱間・冷間加工と成形)への影響
インクルージョンの加工中の影響と使用中の影響を分けて考えるのは便利です。加工条件は通常、鋼の用途で想定される条件とは異なるためです。インクルージョンに関連する大多数の問題が、相対塑性と鋼の延性破壊への影響に関連していることを考慮してもこれは当てはまります。熱間または冷間加工中に材料断面の相当部分をインクルージョンが占める場合、または加工変形が大きい領域にインクルージョンがある場合、加工中に破断を引き起こす可能性があります。したがって、インクルージョンの体積分率、サイズ、分布の制御が重要です。また、インクルージョンエンジニアリングは疲労特性に重要で、異方性の合理的な予測が達成されます。
更なる前進への課題となる重要領域は、(i)インクルージョン特性と鋼との界面の適切な特性評価、(ii)大規模マルチ粒子群のサイズ、形状、分布を特徴づける適切な指標、(iii)マルチ粒子群を考慮した計算手法に関連する困難です。
引張強さへの影響
鋼の引張強さは、最終的なインクルージョン体積分率、およびインクルージョンの形態と配向によって影響を受けます。荷重方向に対するインクルージョンの配向は、特定のインクルージョンレベルが材料の延性に影響するため重要です。より小さな断面の場合、インクルージョンサイズがマイクロボイドの核生成サイトとして作用し(マトリックスとの脱凝集またはインクルージョンの破断により)、鋼の延性に悪影響を与えるため、インクルージョンの影響は大きくなります。現在の製鋼プラクティスにおけるインクルージョン体積分率レベルはかなり低減されており、標準試験片サイズでは引張強さへの影響は実質的に無視できるレベルです。さまざまな不純物レベルの鋼を調査し、超高張力鋼におけるインクルージョン許容レベルを決定した研究では、伸長したマンガン硫化物が延性と曲げ性を低下させるものの、強度には顕著な影響がないことが判明しました。
靭性への影響
破壊靭性は、材料が亀裂進展を抵抗する特性であり、多くの工学部品の設計に用いられる重要な特性です。大多数のインクルージョンは凝固構造における応力集中源と見なされ、破壊を引き起こす可能性があります。ボイド核生成粒子の分布は、2つのサイズスケール(i)比較的小さなひずみでボイドを核生成する大きなインクルージョン、(ii)はるかに大きなひずみでボイドを核生成する微小粒子)に関わると見なされます。小さな亀裂の核生成は通常、より大きなサイズのインクルージョンで起こり、亀裂進展はより小さなインクルージョンで生成されるマイクロボイドの連結を通じて起こります。ボイド核生成粒子のサイズは通常0.1〜100マイクロメートル、体積分率は数パーセント以下ですが、この小さな割合が構造合金の亀裂進展抵抗に主要な役割を果たします。鋼の破壊モードは以下の3つの主要なメカニズムで構成されます。
- 劈開 - 結晶粒内の結晶学的面を亀裂が伝播する粒内破壊モードで、破壊面は平面の連続として現れます。この破壊モードでは、伝播面を生成するミクロ組織単位を制御することが靭性向上の主な方法で、フェライト鋼ではフェライト結晶粒サイズ、パーライトとベイナイトでは前オーステナイト結晶粒サイズが該当します。
- 低温粒界破壊 - ミクロ偏析または第二相の粒界析出により粒界に沿って起こる破壊モード。低合金鋼では、鋼の再結晶温度付近(約1,250℃)以上の高温処理の結果として、マンガン硫化物析出が頻繁に見られます。これらの粒子は粒界ディンプル破壊のボイド核生成サイトとして作用します。
- ディンプル破壊 - インクルージョンでボイドが核生成し、応力条件下でこれらのボイドが成長・凝集して破壊が起こるタイプ(頻繁に「ボイド凝集」と呼ばれます)。マンガン硫化物は応力印加前からマトリックスから脱凝集し、ほとんどの酸化物インクルージョンは小さなひずみで脱凝集します。これは熱膨張係数による凝集結合に関連します。結果として比較的等軸的なディンプル破壊面が生じます。
最初の2モードは通常、延性-脆性転移温度以下で発生し、3番目は転移温度以上で発生します。図5は、微小ひずみ(5a)、大ひずみ(5b)、鋼の破壊(5c)でのボイド核生成を示します。
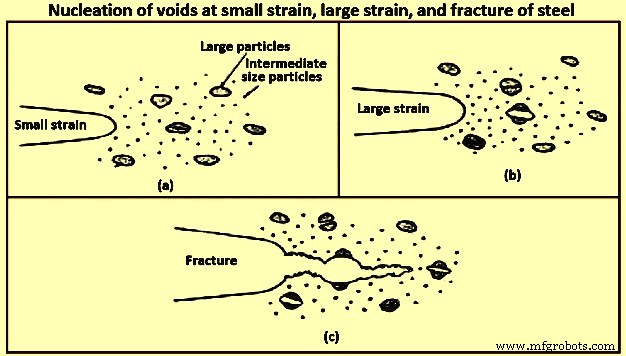
図5 微小ひずみ、大ひずみでのボイド核生成、および鋼の破壊
延性破壊と脆性破壊は、低合金鋼における2つの主要な破壊タイプです。延性破壊は材料が高温に曝露されたときに発生し、脆性破壊は通常低温で発生します。図6は、印加ひずみ速度の違いによって特徴づけられる静的・動的破壊モード曲線の違いを示します。静的・動的破壊モードを評価する2つの試験があります。シャルピーVノッチ試験は動的破壊評価に、「亀裂先端開口変位」(CTOD)試験は準静的破壊靭性評価に用いられます。CTOD試験は、部品破壊前にある程度の塑性変形を示す材料に適用されます。この変位の測定は工学目的で非常に重要で、この試験の重要性はこのパラメータの正確な測定に依存します。
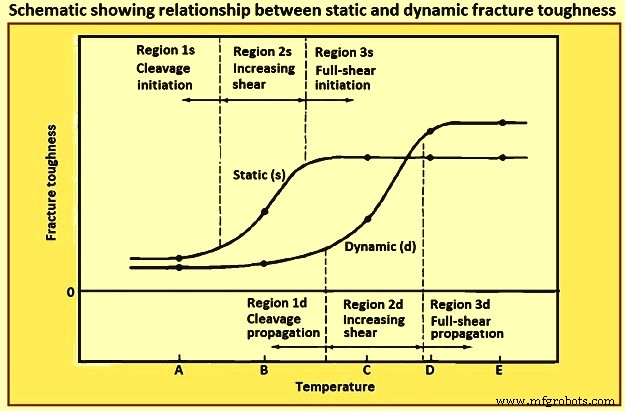
図6 静的・動的破壊靭性の関係を示す概略図
靭性に影響するもう一つの重要な要因は、熱間圧延製品の破壊挙動における異方性です。これは伸長インクルージョンやインクルージョンクラスターの配向に関連します。亀裂面が伸長インクルージョンに垂直な試料で最も高い吸収エネルギーが生じ、亀裂がインクルージョン界面に沿って屈折できます。亀裂が伸長インクルージョン界面に沿って伝播するとき、より低いエネルギーが吸収されます。図7では2つの鋼を比較し、左側に従来圧延鋼が見られ、インクルージョンの圧延方向への伸長により異方性が高くなります。この方向に荷重をかける場合(赤矢印)、横方向(黄色矢印)より強度が高くなります。右側はインクルージョン制御鋼です。この鋼では、より良いインクルージョン制御により、より少ない、孤立した、より小さなインクルージョンが生成されるため異方性が低くなります。このケースでは、最も有利と最も不利な荷重条件の間に大きな差はありません。
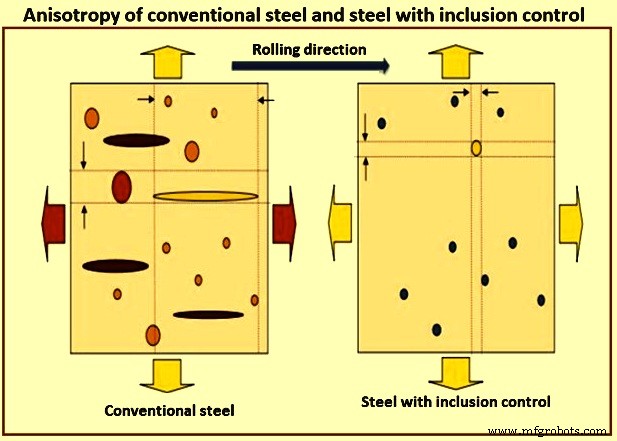
図7 従来鋼とインクルージョン制御鋼の異方性
マンガン硫化物インクルージョンは破壊異方性の主要原因です。マンガン硫化物インクルージョンにより、横方向と板厚方向がインクルージョン異方性の影響を最も受けます。これは、硫黄含有インクルージョンを加工中も球状を保つ硬いインクルージョンに変質させるか、コストが正当化されるなら、更なる脱硫または真空攪拌で硫黄含有量を低減することで改善できます。
酸化物インクルージョンは、ディンプル連結で特徴づけられる延性破壊に関連します。酸化物インクルージョン周囲のボイド形成がせん断破壊で主要な役割を果たします。鋼の強度レベルが上がると、特に低温でのインクルージョンの影響が顕著になります。
通常、低インクルージョンレベルで超高張力鋼の許容延性と靭性基準を保証できます。しかし、将来これらの特性をさらに発展させる需要があれば、伸長マンガン硫化物を避け、粗大チタン窒化物の数を最小限に抑える必要があります。これらは、超高張力鋼において比較的低不純物レベルでの延性を最も悪化させるインクルージョンタイプです。
疲労への影響
鋼部品の破壊が、材料の降伏応力以下の繰り返し荷重(サイクル)によって生じた場合、疲労破壊と見なされます。この点で、インクルージョンが主要な役割を果たす非常に重要な側面があります。硬度と疲労限度の関係を確立した最初の研究の一つは、ガーウッドらによるものです。以来、非金属インクルージョンの関連性、特に高張力鋼に関しては、いくつかの研究の主題となってきました。これらの研究の大多数は、応力集中に関連するいくつかの要素、すなわちインクルージョン形状、インクルージョンとマトリックスの密着性、インクルージョンとマトリックスの弾性定数、インクルージョンサイズを指摘してきました。
村上と遠藤は、金属材料中の小さな欠陥(孔)の影響を評価する面積モデルを開発しました。彼らの研究で、小さな欠陥の問題は本質的に小さな亀裂の問題であり、したがって応力集中ではなく応力拡大係数で解決すべきことを実証しました。最大応力拡大係数と、最大主応力に垂直な面における欠陥の投影面積との間に強い相関があることを発見しました。インクルージョンは実際、投影面積が同じ値(亀裂面積の平方根)を持つ小さな欠陥と力学的に等価と扱えます。
疲労寿命に影響するのはこれらの要素だけでなく、部品内部でのインクルージョンまたは欠陥の位置もです。表面近くにある一定サイズのインクルージョンは、同じサイズでも表面から離れた位置にあるものより疲労寿命への影響が大きいです。村上は表面欠陥、近表面、内部欠陥を持つ材料の疲労強度予測のための定量的方程式を発表しました。図8は位置によるインクルージョン分類を示します。
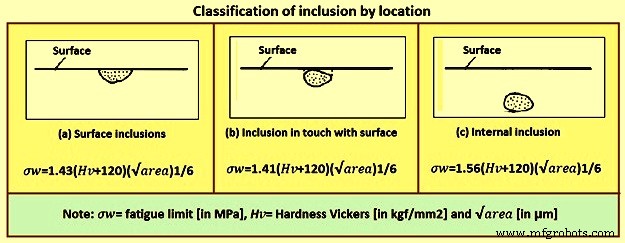
図8 位置によるインクルージョン分類
インクルージョンの疲労寿命への有害影響とインクルージョンサイズの関係は図9に示されています。この図から、大きな球状インクルージョンが形状ではなくサイズゆえに最も有害であること、同サイズの酸化物と比較してカルシウム硫化物の方が有害性が低いこと、同サイズ範囲ではチタン窒化物が他の酸化物や硫化物より最も有害なインクルージョンタイプであることがわかります。
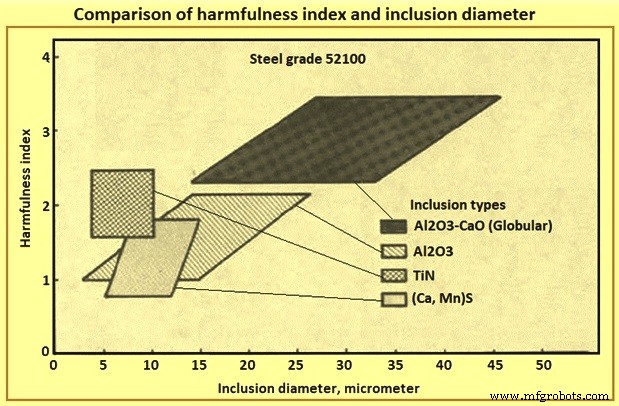
図9 有害性指数とインクルージョン直径の比較
インクルージョンの鋼疲労への重要性は長く認識されてきました。しかし、インクルージョンのタイプ、組成、形状、サイズが疲労に与える影響は広範に研究されてきましたが、確固たる結論には至っていません。最近の研究が、インクルージョンの疲労への影響理解に新たな光を当てました。疲労限度は非伝播亀裂の存在と相関し、亀裂発生とは関連しません。疲労限度は亀裂伝播の閾値応力であり、亀裂発生の臨界応力ではありません。疲労限度は硬度と相関し、約400HVまでの領域では「疲労限度は材料の塑性変形に対する平均抵抗を示す材料特性によって決まる」とされています。
400HV閾値を超えると、一般に欠陥(インクルージョンなど)の存在により、材料特性に関連する理想的な疲労限度に達することはできません。「臨界サイズより小さな欠陥は疲労強度に対して非損傷的(非有害)であり、臨界サイズは静的強度が高い材料でより小さくなるため、与えられたサイズの欠陥は低強度金属より高強度鋼により有害である」。いくつかの実験例で、疲労限度が亀裂伝播しない応力であるため、小さな欠陥から亀裂が発生し得るが、サイズと応力により疲労に至るか否かが決まることが実証されました。亀裂がインクルージョン・金属界面またはインクルージョン破断で発生すると、インクルージョン内の応力が緩和され、インクルージョン領域は応力フリー欠陥または気孔と力学的に等価と見なせます。したがって、タイル状応力などは以前考えられていたほど重要ではない可能性があります。
このアプローチを用いると、インクルージョンが荷重方向に垂直な断面積を占める項を含めることで、硬度と耐久限度の関係を調和させ、高張力鋼の疲労限度を予測する適切な関係を見つけられます。荷重によってインクルージョン位置が重要になる場合があり、これは考慮されています。したがって、回転曲げにおける表面近くのインクルージョンについて、耐久限度と硬度の経験的関係が提案されています。
これらの洞察が軸受鋼開発(SAE 52100または100Cr6)に与えた影響は非常に大きかったです。したがって、特定のインクルージョン組成に特別な関連性が帰属されていた結果を、図9に示す村上の形式主義に従って再評価できます。村上の結果によれば、応力を受ける領域に存在する最大インクルージョンが疲労破壊の原因となります。これらの鋼の高いクリーンネスにより、古典的なインクルージョン評価・定量化手法は疲労挙動予測にかなり無効であり、極値統計が解決策として提示されました。この文脈で、村上は極値インクルージョン定量化手法を開発しました。
後に、主に軸受コミュニティを念頭に置いたASTM規格が開発されました。この手法で、村上らはインクルージョンの極値統計に基づき疲労特性を予測できました。また、インクルージョン集団とサイズが非常に小さくなる(電子ビーム溶解超クリーン鋼など)と、ミクロ組織不均質性(ベイナイト領域)がインクルージョンより大きくなり、疲労核として作用することも示しました。インクルージョンの疲労における重要性は、特に超長寿命疲労と呼ばれる分野で、依然として頻繁な議論の主題です。
村上らによる高張力鋼疲労におけるインクルージョン重要性の理解の進展は、ばね鋼と弁鋼のインクルージョンエンジニアリングにも大きな影響を与えました。まとめると、疲労における亀裂発生と伝播の文献を考慮する際、インクルージョンのサイズと体積分率を考慮する必要があります。亀裂発生は「マトリックス内」または第二相粒子、特にインクルージョンに関連して起こり得ます。低強度鋼では、より大きなインクルージョンより大きな臨界亀裂サイズが疲労発生に必要と思われます。したがって、インクルージョンは低強度クリーン鋼ではそれほど重要な役割を果たしません。一方、高強度鋼ではインクルージョンが十分大きく、重要な役割を果たし得ます。
インクルージョン・鋼界面状態も疲労寿命に影響します。一方、インクルージョン・マトリックス界面強度は、疲労亀裂に関わる顕微鏡的現象の重要な要因と見なされてきました。シュプリスターバッハらは、「古典的」インクルージョン(酸化物、複合酸化物、硫化物)がインクルージョン・鋼界面強度が低いため容易に脱凝集することを指摘しています。
また、CTEの違いがインクルージョン・マトリックス分離を促進します。したがって、古典的インクルージョンは村上が提案したように孔として振る舞うと見なせます。一方、チタン窒化物はマトリックスと強く結合し、チタン窒化物・鋼界面に分離は見られません。チタン窒化物が高応力を受けると破断し、亀裂がマトリックスに伝播します。したがって、チタン窒化物サイズと疲労挙動の相関は、「古典的」インクルージョンで観察されるものとは異なる可能性があります。
切削性への影響
切削性は、チップ形成、切削工具摩耗、加工ワークの表面特性、環境要因など幅広いパラメータを含みます。加工は主に金属破壊と金属除去の2プロセスで、ワーク上の特定位置に特定形状や穴を生成します。
一部の酸化物インクルージョンは、チップ形成プロセス(構造に沿った破壊生成能力に依存)に正の効果を持つが、切削工具摩耗に負の効果を持ち、チップ形成への初期の正の効果を上回る可能性があります。マンガン硫化物インクルージョンもチップ形成に有益な効果を持ち、フリーカッティング鋼での高硫黄含有の有益効果は長く報告されてきました。マンガン硫化物インクルージョンは酸化物ほど切削工具摩耗を引き起こさないためです。異なる鋼種、異なる用途での異なるインクルージョンタイプの効果を徹底的に調査した結果、異なる鋼種グループには非常に異なる特性を持つ様々なインクルージョンがあることが示されました。したがって、これらの特性を各鋼種グループごとに最適化し、機械的特性を大幅に低下させることなく鋼の切削性を改善する必要があります。
おそらくインクルージョンと最も伝統的に関連付けられてきた特性の一つが切削性です。硫化物の効果はよく知られ、これらのインクルージョンを切削性向上のために設計することはかなり成功しています。計算熱力学を用いて、鉛「金属インクルージョン」に代わる硫化物を調整することで、切削性の良い鋼を設計してきました。鉛添加鋼は製鋼時の重要な健康ハザードと環境影響を持ちます。現在、自動車業界は非再硫黄化鋼の最小硫黄含有量を定義し、切削性を向上させています。これは、カルシウム存在下での硫黄(0.02%範囲)によるノズル閉塞を防ぐためプロセス調整が必要な棒鋼メーカーにとって興味深い課題となっています。この場合、厳格なプロセス制御が必要です。
フェライト核生成への影響
インクルージョンは相変態で重要な役割を果たします。また、溶接金属中の微細アキュラーフェライト核生成で重要な役割を果たします。このミクロ組織は、熱間/制御加工なしで低炭素組成で満足な機械的特性を達成するために重要です。したがって、溶接金属組成はアキュラーフェライトの適切な核生成を引き起こすよう調整されます。インクルージョンがアキュラーフェライトの核として機能するための関連因子には、結晶構造、CTE差、インクルージョン周囲のマンガンなどオーステナイト安定化元素の枯渇が含まれます。後者が最も支持される説明で、次いでインクルージョンとオーステナイトマトリックスのCTE差による応力生成です。これは薄板鋳造の展望で特別な関連性を持ち、オーステナイト結晶粒を微細化するために実施できる熱間/制御加工の程度が非常に限られるためです。
核生成プロセスの最初のより明確なインシチュ観察の一つは、杉山と重里によって行われ、マンガン硫化物のフェライト核生成への重要性について詳細に議論しています。李らは実験的および第一原理計算により、ジルコニウムとチタン酸化物がインクルージョン・マトリックス界面でマンガン枯渇帯を促進し、フェライト核生成を促進することを示しました。また、マンガン硫化物がジルコニウム酸化物上で核生成することも示しました。その結果、微細合金鋼におけるジルコニウム・チタン脱酸の有益効果を示し、より微細で均一なマンガン硫化物分散とアキュラーフェライトミクロ組織を促進します。グロンらは、「分散体」の生産可能性、すなわち凝固時およびフェライト核生成に影響を与える十分に微細なサイズと組成を持つインクルージョンについてレビューしました。これを達成するには、これらの粒子は古典的なインクルージョン形成反応の結果としてだけでなく、より複雑な方法で形成される必要があります。
表面仕上げへの影響
表面仕上げは切削性の問題と見なせますが、プラスチック金型用工具鋼(P20鋼など)のケースでは特別な要求があります。研究では、ミクロ組織とクリーンネスの両方が重要な役割を果たすことが示されています。しかし、単純なクリーンネス定量化形式は、一般的に研磨品質と相関できません。インクルージョンタイプがプロセスで明確な役割を果たします。例えば、P20鋼のESR(電気渋滓再溶解)では、ESRの典型的な脱硫が表面仕上げに有害であり、不活性雰囲気再溶解を用いて脱硫を防ぎ、硫化物が酸化物インクルージョンを覆うことで良好な表面仕上げを確保する必要があることが実証されています。VAR(真空アーク再溶解)といわゆるPESR(不活性ガス下ESR)の比較結果は、この観察で説明できます。
腐食への影響
インクルージョンが鋼の耐食性能に与える影響の2例は、水素関連破壊(水素誘起割れ:HIC)へのインクルージョンの重要性と、ピット形成への影響です。
インクルージョンと水素関連破壊
インクルージョンがHICのトラップと核として重要であることは、少なくとも1970年代から認識されてきました。偏析とインクルージョン、特にマンガン硫化物の相乗効果の重要性もすぐに認識されました。中井らは、硫化物の形状制御がHICに大きな影響を与えることを観察しました。タイプI硫化物(高い塑性を持たない)を持つ高酸素鋼が、圧延時に伸長するタイプII硫化物を持つアルミニウムキルド鋼よりHIC抵抗性が優れることを示しました。しかし、カルシウムまたはセリウム硫化物変質により良好な特性を確保することを好みました。
単に硫黄を低減し硫化物形状を制御するだけでは、亀裂進展が偏析によって制御されるため、良好なHIC抵抗性を確保するには不十分であることも明らかになりました。したがって、低炭素・低マンガン鋼が開発され、加速冷却戦略により偏析、特にバンディングを抑制し、ミクロ組織の硬さをより均一にすることが図られました。
偏析とカルシウム処理の相互作用は、大きな偏析では通常のカルシウム処理がマンガン硫化物形成を防止できないことを示した研究で実証されています。したがって、極めて低硫黄とマンガン硫化物回避が、良好なHIC抵抗性確保の原則となっています。しかし、インクルージョンは非常にクリーンな鋼でもHIC亀裂核生成で重要な役割を果たし続けます。非常にクリーンな鋼では、マンガン硫化物が水素亀裂を促進することが示されています。API X120微細合金鋼の抵抗性を研究する際、黄らは鋼クリーンネスがインクルージョンタイプに関わらず水素影響を低減することと関連付けました。ただし、彼らの鋼の硫黄含有量については情報を提供していません。
神田らは、50ppm硫黄を持つカルシウム処理API X100鋼で、酸化物が水素抵抗性に有害であると報告しました。ドミッツィらは、50〜150ppm硫黄範囲の鋼で、硫化物長または硫黄含有量をHIC抵抗性と相関させられませんでした。彼らは硫黄含有量とインクルージョンサイズが水素抵抗性に影響することを提案しています。ごく少数の非常に伸長したインクルージョンが、より多くの短い粒子と同様にHIC抵抗性を低下させることを示しました。また、微細合金鋼では通常高マンガン含有量と関連するバンディングの関連性を強調しています。
バンディングは、陰極防食下の海底用途AISI 4140ボルトの水素誘起破壊でも重要であることが示されました。杜らは、従来のアルミニウム脱酸と比較して、ジルコニウム・チタン脱酸による微細酸化物・硫化物インクルージョン分散生成がHIC抵抗性に有益であることを示しました。最近のレビューで、オハエリらはインクルージョンが一般的に水素劣化抵抗性に有害だが、伸長インクルージョンがより負の影響を持つことを確認しました。伸長硫化物が水素ブリスター範囲に与える影響も実証されています。したがって、インクルージョン形状、量、タイプが水素割れで重要な役割を果たします。
インクルージョンの最終的なクラスタリング、特にミクロ組織バンディング領域は、水素関連問題を促進する相乗効果を持ち、慎重に回避すべきです。また、村上がインクルージョンでの水素トラッピングが超長寿命疲労現象に相当な影響を持つことを実証したことも注記すべきです。上記の議論から、インクルージョンエンジニアリングが水素抵抗性鋼設計でますます重要な役割を果たすことが明らかです。
ピット腐食
ラングレンは、炭素鋼とステンレス鋼の両方でマンガン硫化物がピット発生サイトとして重要であることを報告しました。炭素鋼では、マトリックスより貴な硫化物インクルージョン近くのマトリックスで攻撃が始まり、ステンレス鋼では硫化物インクルージョン自体で攻撃が始まると提案しました。特性評価技術の発展により、ライアンらはステンレス鋼の硫化物インクルージョン周囲のクロム枯渇領域の存在を測定し、これらが発生サイトであると提案しました。しかし、これらの領域形成メカニズムや試料の熱履歴については提案していません。彼らの結果は、メンらによる様々な鋼(ライアンのオリジナルサンプル含む)での測定で争われました。
ライアンの観察は、感作ステンレス鋼のクロム炭化物周囲の組成プロファイルに類似しています。炭化物周囲のマトリックスにおけるクロム枯渇領域形成には明確な説明がありますが、硫化物インクルージョン周囲のマトリックスについては当てはまりません。より最近、ウィリアムズらはステンレス鋼の硫化物インクルージョンを囲む鉄リッチ硫化物層を観察しました。この層が優先的に溶解し、ピットプロセスを開始します。結論では、インクルージョンエンジニアリングでマンガン・鉄・クロム硫化物の組成を制御し、これを防止できると示唆しています。朴と姜は最近、ステンレス鋼のインクルージョン問題をレビューしました。彼らは、観察された状況につながる硫化物凝固プロセスについて議論しました。
インクルージョン周囲の微妙な化学組成差が、ステンレス鋼のピット腐食において極めて重要であることは明らかです。現在利用可能な結果は、硫化物形成時に生じる組成変動が非常に重要な役割を果たす可能性を示しています。劉らは最近、アルミナクラスターが炭素鋼のピット腐食に与える影響を実証しました。馬らは、マンガン硫化物インクルージョンに関連するピットの異方的挙動を示しました。したがって、インクルージョン、特に硫化物インクルージョンがピット腐食で重要な役割を果たすことは明らかです。朴と姜は、酸化物インクルージョンもステンレス鋼のピット腐食で重要な役割を果たす可能性があると指摘しています。
製造プロセス
- 工具鋼グレードの理解:特性と用途
- 材料選択がダイ設計をどう形作るか:重要因子とメリット
- 油圧アイアンワーカー:鋼材加工のパワーハウス完全ガイド
- 主要金属の種類と特性:鉄鋼、非鉄、貴金属まで30種を徹底解説
- 銀の抗菌力:金属が細菌、真菌、ウイルスと戦う仕組み
- 鉄 vs 鋼:組成・特性・用途の決定的違い
- モリブデンがステンレス鋼性能を高めるメカニズム
- ステンレス鋼の種類・用途・メリットを徹底解説
- 銅の強力な抗菌力:医療現場を変えるゲームチェンジャー
- ステンレス鋼のサステナビリティ:環境インパクト・リサイクルメリット・未来展望
- 軟鋼(マイルドスチール)の多彩な用途:建設からDIYまで、コスパ最強金属の実力