



連続鋳造鋼中の介在物検出と制御:高品質鋼材製造のための包括的ガイド
連続鋳造は、省エネルギー、高歩留まり、操業の柔軟性、鋳造製品の競争力のある品質といった固有の利点により、世界中の鉄鋼生産における主要プロセスとなっています。連続鋳造が主要な製造ルートとして確立されるにつれ、連続鋳造技術を通じた鉄鋼生産の品質向上とコスト削減への注目が高まっています。現在、最も厳しい品質要求の一つは鋼の清浄度です。高い鋼清浄度の要求は、連続鋳造プロセス中の非金属介在物、または単に介在物の厳格な管理を必要とします。最終製品に残留する介在物は鋼の特性を損ない、品質を低下させます。
連続鋳造における介在物除去の課題
連続鋳造の金型での介在物除去は困難です。溶鋼が凝固すると、介在物が浮上除去される機会が少なくなるためです。介在物の除去と最終製品における介在物の分布は、介在物の特性、溶鋼中での介在物の輸送、介在物と凝固シェルの相互作用に大きく依存します。したがって、介在物の捕捉メカニズムと最終製品における分布を理解することは、清浄度と鋼製品の品質管理に不可欠です。
表面品質への影響
熱間・冷間圧延鋼板の表面品質問題は、鋼の品質と価格に直結するため常に重要な懸念事項です。圧延鋼板の表面品質は、連続鋳造と再加熱プロセスの操業にも影響されます。介在物は圧延鋼板の表面クラック発生の主要原因の一つだからです。熱力学計算に基づく介在物組織と形態の制御による表面品質向上の試みがなされていますが、これらだけでは表面品質問題を完全に解決するには至っていません。
介在物評価の重要項目
鋼中の介在物評価には、以下の2点が含まれます:
- (i) 介在物の総量、形態、サイズ分布、空間分布の把握
- (ii) 化学組成の特定
介在物が鋼特性に及ぼす影響
高品質鋼製品への需要増大により、製鋼関係者は鋼清浄度の重要性を強く認識するようになりました。介在物は鋳造鋼における重要な問題であり、過度な修復や不合格の原因となります。圧延鋼製品のいくつかの欠陥は介在物に関連付けられます。鋼の機械的挙動は、介在物と析出物の体積分率、サイズ、分布、組成、形態によって大きく制御されます。これらは応力集中源として作用するためです。特に大きなマクロ介在物は機械的特性に最も有害です。時に、一つの大きな介在物が溶鋼全体で破滅的な欠陥を引き起こすこともあります。大きな介在物は小さな介在物よりはるかに少ないものの、その総体積分率は大きくなり得ます。
酸化物または硫化物介在物の量が増加すると延性が著しく低下します。また、高強度低延性の合金鋼では介在物存在時に破壊靭性が低下します。クリープ、衝撃、疲労試験など、緩やかな、急速な、または循環的な歪み速度を反映する試験でも、介在物による特性劣化が観察されます。さらに、介在物はボイドを生じさせ、クラックを誘発します。大きな外因性介在物は、表面品質劣化、研磨性低下、耐食性低下、稀にスラグラインや積層の原因となります。
介在物は「水素誘起割れ」(HIC) への抵抗性も低下させます。鋼の疲労問題の大半は、特に30μm以上の大きなアルミナ(Al₂O₃)粒子などの硬く脆い酸化物が原因です。鋳造鋼では介在物の凝固形態が重要ですが、鍛造鋼製品では介在物の形態は、鋼マトリックスに対する相対的な「硬さ」または「軟らかさ」、すなわち鋼加工中の力学的挙動によって大きく制御されます。様々なタイプの介在物と圧延時の変形挙動を図1に示します。
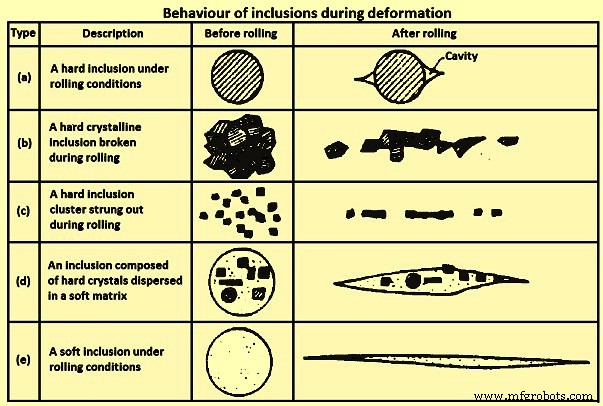
図1 変形時の介在物挙動
「ストリンガー」形成(図1の(b)と(c))は機械的特性の方向性を高め、特に靭性と延性に悪影響を与えます。薄板圧延製品の板厚方向特性において、靭性と延性に最も悪影響を与えるのは、マトリックスと共に変形するタイプ(d)の介在物です。これらの問題を回避するには、有害介在物のサイズと頻度を慎重に管理する必要があります。特に、臨界サイズ以上の介在物が鋳造鋼中に存在しないよう管理すべきです。
介在物の特性評価とクリーン鋼生産
介在物の特性評価は、クリーン鋼を保証する上で最も重要な側面の一つです。介在物は鋼に存在する欠陥の一種であり、研磨性、延性、疲労強度などの特性を著しく低下させます。したがって、高性能鋼の生産には介在物の管理が不可欠です。一次介在物はレードルでの鋼処理中に形成されます。これらの大半はレードルスラグやライニングに除去されますが、残りは後続工程で除去される必要があり、さらに鋳造と凝固中に新たな介在物が形成されます。
サイズが大きくなるほど介在物の数が減少するため、異なるサイズ区間で異なる問題が生じます。研磨性に関しては、大きくて稀な介在物よりも、多数の小さな介在物の方が頻繁に発生するため有害です。一方、低応力レベルでは、鋼製品の寿命内に破壊に至る臨界クラックは、非常に大きな介在物から発生する可能性が最も高くなります。これらの介在物は稀であり、発生密度を正確に推定することは困難です。中間的な疲労応力レベルでは、中程度サイズの介在物が表面欠陥と競合してクラック発生点となります。
介在物の分類:内因性と外因性
鋼中の介在物は、内因性(固有)または外因性のいずれかで形成されます。内因性介在物は、鋼中の合金元素が溶解ガス(酸素など)と反応して鋳造鋼中に固体介在物を形成することで生じます。脱酸、再酸化、または固体中のガス種溶解度低下による凝固時に形成されます。外因性介在物は、溶鋼外部からの供給源、すなわちスラグ巻き込みや耐火物損傷などに由来します。
内因性介在物
内因性介在物は、脱酸生成物または鋼の冷却・凝固時に析出する介在物です。
脱酸生成物
低炭素アルミニウムキルド鋼(LCAK鋼)におけるアルミナ介在物、シリコンキルド鋼におけるシリカ(SiO₂)介在物は、溶解酸素と添加脱酸剤(アルミニウム、シリコン)の反応で生成される典型的な脱酸介在物です。アルミナ介在物は高酸素環境で樹枝状に形成されます。脱酸または再酸化由来のクラスター型アルミナ介在物は、アルミニウムキルド鋼の典型です。アルミナ介在物は界面エネルギーが高いため、衝突と凝集によって容易に三次元クラスターを形成します。クラスター内の個々の介在物は直径1〜5μm程度です。衝突、破砕、他粒子との凝集前には、花板状や(凝集した)多面体形状をとることもあります。一方、サンゴ状アルミナ介在物は、もともと樹枝状またはクラスター状だったアルミナ介在物の「オストワルド熟成」結果と考えられています。シリカ介在物は溶鋼中で液体またはガラス状態にあるため、通常球形です。シリカもクラスターを形成することがあります。
析出介在物
これらは鋼の冷却と凝固中に形成されます。冷却中、液相中の溶解酸素・窒素・硫黄濃度が上昇する一方、これら元素の溶解度は低下するため、アルミナ、シリカ、窒化アルミニウム(AlN)、硫化物が析出します。硫化物は凝固時に枝晶間に形成され、液鋼中に既存の酸化物上に核生成することが多いです。これらの介在物は通常小さく(10μm以下)、微細です。
外因性介在物
外因性介在物は、溶鋼と周囲環境(スラグ巻き込み、ライニング耐火物侵食)との偶発的な化学的(再酸化)および機械的相互作用から生じます。加工時にはチャッターを生じ、機械加工面にピットや削り傷を作り、頻繁な工具破損や過度の工具摩耗を引き起こします。
外因性介在物は常に実操業に関連し、そのサイズと化学組成から供給源の特定が可能なことが多く、主な供給源は再酸化、スラグ巻き込み、ライニング侵食、化学反応です。これらの介在物には以下の特徴があります。
- 大きなサイズ — 耐火物侵食由来の外因性介在物は、スラグ巻き込み由来のものより一般的に大きい。
- 複合組成・多相性 — 以下の現象により生じる:(i) 溶鋼とスラグ・ライニング耐火物中のSiO₂、FeO、MnOの反応で生成されたアルミナ介在物が表面に残留、(ii) 大きな外因性介在物が移動時に脱酸介在物(アルミナなど)を表面に巻き込み、(iii) 外因性介在物が液鋼中移動中に新規介在物析出の不均一核となり、(iv) スラグや再酸化介在物がライニング耐火物と反応、または剥離物を液鋼中に混入。
- 形状 — スラグ巻き込みや脱酸生成物シリカ由来の球状を除き、通常不規則形状。球状外因性介在物は通常大型(50μm以上)で多相、一方球状脱酸介在物は小型で単相。
- 数量 — 小さな介在物に比べて数は少ない。
- 分布 — 鋼中に散在し、微細介在物のように均一分散しない。注湯と凝固時に捕捉されるため発生は偶発的・散在的。浮上しやすいため、最も急速に凝固する領域や、浮上逃避が妨げられるゾーンに集中。したがって表面近くで頻繁に見つかる。
- 鋼特性への影響 — 大きなサイズのため、微細介在物より鋼特性に有害。
外因性介在物の供給源に関わらず、なぜこのような大きな介在物が鋼中で速やかに浮上除去されないのかという問題があります。考えられる理由:(i) 製鋼、移送、冶金容器内での侵食により後期に形成され、鋳造機金型に入る前に浮上する時間が不十分、(ii) 過熱度不足、(iii) 凝固時の流動がモールドスラグ巻き込みを誘発、(iv) 一度浮上した介在物がスラグに完全に入る前に再巻き込みされる。
再酸化由来の外因性介在物
再酸化による大型マクロ介在物の最も一般的な形態はアルミナクラスターです。大気は最も一般的な再酸化源であり、以下の状況で発生:(i) タンディッシュ内の溶鋼が注湯開始時に強い乱流で上面から大気と混合し、流動表面の酸化膜が液中に折り込まれ、酸化物粒子の弱い面を形成、(ii) レードル・タンディッシュ間、タンディッシュ・金型間の継手から大気が吸引、(iii) レードル、タンディッシュ、金型内の鋼上面から注湯中に大気が浸透。
この種の再酸化では、アルミニウム、カルシウム、シリコンなどの脱酸元素が優先酸化され、その生成物は脱酸介在物より通常1〜2桁大きな介在物へ発展します。対策は、鋳造プロセスへの大気露出を制限すること:(i) レードル・タンディッシュ間、タンディッシュ・金型間の接続部を不活性ガスカーテン(鋼製リングマニホールドまたは多孔質耐火物リング)でシュラウディング、(ii) 注湯前のタンディッシュ内と注湯中のタンディッシュ表面にアルゴンガスパージ、(iii) レードル内アルゴンガス吹き込み制御によるアイ形成防止。
別の再酸化源はスラグとライニング耐火物です。この機構では、溶鋼がスラグまたはライニング界面に近づくと、SiO₂/FeO/MnO + [Al] = [Si]/[Fe]/[Mn] + Al₂O₃反応により介在物が成長し、可変組成のより大きなアルミナ介在物を生成。この現象はさらに以下のように外因性介在物に影響:(i) この反応でライニング表面が侵食・不均一化し、ライニング壁付近の流動パターンが変化して更なるライニング破壊加速を誘発、(ii) 破損ライニングや巻き込みスラグの大きな外因性介在物が脱酸生成物などの微細介在物を巻き込み、また新規析出の不均一核となって組成を複雑化。
スラグとライニング耐火物からの再酸化防止には、SiO₂、FeO、MnO含有量を低く保つことが極めて重要。遊離シリカを低く含む高アルミナまたはジルコニアレンガが適しているとの報告があります。
スラグ巻き込み由来の外因性介在物
あらゆる製鋼操作や溶鋼移送では、特に容器間移送時にスラグと金属の乱流混合が生じ、鋼中にスラグ粒子が浮遊します。スラグ介在物(10〜300μm)は大量のCaO(石灰)またはMgO(マグネシア)を含み、溶鋼温度で液相であるため通常球形。H型タンディッシュの使用と2レードル注湯により、レードル交換時のスラグ巻き込みを低減。連続鋳造プロセス中のスラグ巻き込みに影響する要因:(i) レードル→タンディッシュ、タンディッシュ→金型への移送時、特にオープン注湯での溶鋼上面ボルテックス(液面低下時に発生、注湯停止で回避可能)、(ii) 臨界ガス流量以上のガス攪拌時の上面での乳化とスラグ巻き込み、(iii) 金型内メニスカスでの乱流、(iv) 界面張力やスラグ粘度などのスラグ特性。
例えば、モールドパウダーが以下の理由で液鋼に巻き込まれる:(i) メニスカス乱流(図2A)、(ii) ボルテックス(図2C)、(iii) 鋼からスラグへ移動する気泡による乳化(図2B、2D)、(iv) 圧力差によるノズル壁沿いの吸い込み(図2E)、(v) 高速流による表面スラグせん断(図2A)、(vi) 液面変動(図2B)。
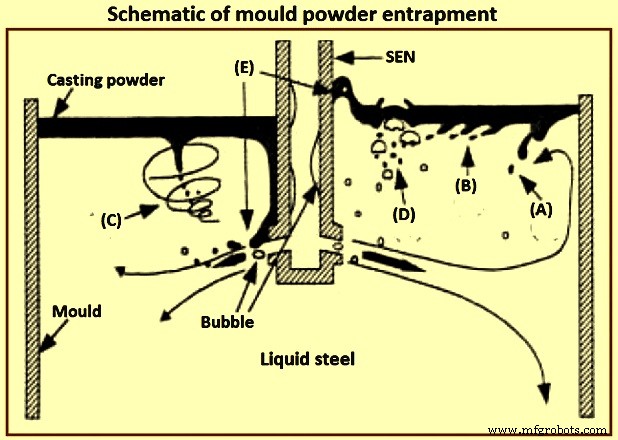
図2 モールドパウダー巻き込みの模式図
鋼と液状鋳造パウダーの界面張力は、鋼メニスカス高さとフラックス巻き込みのしやすさを決定。純鉄に接する石灰-シリカ-アルミナスラグで界面張力1.4N/mの場合、メニスカス高さは約8mm。界面張力は、硫黄などの表面活性物質や、スラグ中の酸化鉄による鋼中アルミニウム酸化などの界面交換反応で低下。化学反応に伴う極めて低い界面張力は、マランゴニ効果により界面で自発的乱流を生じ、エマルション形成、望ましくないスラグビーズを鋼中に生成します。
耐火物ライニング侵食/腐食由来の外因性介在物
ウェルブロック砂、浮遊汚れ、破損耐火レンガ、セラミックライニング粒子などの耐火物侵食は、大型外因性介在物の非常に一般的な供給源で、通常固体であり、レードルとタンディッシュ自体の材料に関連。これらは通常大型で不規則形状。外因性介在物はアルミナの不均一核生成サイトとなったり、他の固有介在物と凝集したりします。耐火物侵食生成物や機械的混入介在物の発生は、それ以外非常に清浄な鋼の品質を完全に損なう可能性があります。
侵食プロセス調査研究では、1,550〜1,600℃の溶鋼で「ガラス化耐火物」と「レンガ表面の反応層」が形成されることが報告。ライニング表面の大型介在物塊も溶鋼中に放出されることがあります。
ライニング侵食は通常、乱流領域、特に再酸化、高注湯温度、化学反応と組み合わさった場合に発生。ライニング侵食に強く影響するパラメータ:
- 一部鋼種は強腐食性(高マンガン鋼、わずかにキルドで溶解酸素含有量が高い鋼種など)でライニングレンガを攻撃。
- 再酸化反応、例えば溶鋼中の溶解アルミニウムがライニング耐火物中のシリカを還元し、鉄酸化物系介在物を生成。これらは非常に反応性が高くライニング材料を濡らし、高流体乱流領域でライニング耐火物侵食を誘発。
- レンガ組成と品質は鋼品質に大きな影響。ある工場ではスラグライン(耐食性タンディッシュフラックスとスラグで侵食されやすい箇所)に3材質(高アルミナ、Al₂O₃-SiC-C、MgO-C、摩耗率それぞれ1mm/ヒート、0.34mm/ヒート、0.16mm/ヒート)を採用し、MgO-Cレンガが最高耐久性。酸化マンガンは耐火物中のシリカ含有部分を優先攻撃。高純度アルミナとジルコニア粒子は酸化マンガン攻撃に耐える。
- 高マンガン鋼による急速耐火物侵食対策:(i) 高純度アルミナまたはジルコニア耐火物使用、(ii) アルミニウムやカルシウムなど強力な脱酸剤で完全キルドし酸素を最小化、大気吸収防止。シリカ系タンディッシュライニングはマグネシア系吹付けライニングより劣る。高アルミナ耐火物が最も有望と提唱。ノズル耐火物へのCaO配合で壁面アルミナ介在物を液相化可能(CaO界面拡散が十分速く、ノズル侵食が問題でない場合)。ノズル侵食対策:ノズル耐火物組成制御(ナトリウム、カリウム、シリコン不純物回避)、またはノズル壁を高純度アルミナ、窒化ホウ素、その他耐性材料でコート。シュラウド壁面耐火物は、介在物生成と閉塞を生じる鋼との反応を最小化する材質選定が必要。
- 過度な溶鋼流速はタンディッシュ内壁(入口ゾーンなど)のライニング侵食に影響。パッドでタンディッシュ底部侵食防止と流動パターン制御が可能。溶鋼流速1m/s超は侵食リスクが高いとの指摘。
- 過度な接触・充填時間と高温は侵食悪化。レードル長時間保持では大型介在物がレードルスラグへ浮上除去されるが、レードルライニングとの接触時間が長いほどライニング侵食生成物傾向が増大。対策:鋼種に適した高安定性耐火物開発、高流量エリア用高密度耐摩耗耐火物インサート開発、再酸化防止。
化学反応由来の外因性介在物
カルシウム処理が不適切な場合、介在物改質から酸化物が生成。これら介在物の供給源特定は必ずしも容易ではない。例えばCaO含有介在物は巻き込みスラグ由来の可能性もある。
介在物凝集と閉塞
固体介在物の凝集は表面張力効果により、耐火物表面や気泡表面を含むあらゆる表面で発生可能。液鋼中アルミナの高接触角(134〜146°)は、介在物が鋼との接触を最小化するため耐火物に付着することを促進。1,530℃の高温ではアルミナ焼結が発生。大きな接触角と大きな介在物サイズは介在物凝集を促進。衝突と凝集により、介在物は時間と温度上昇とともに成長傾向。インゴット内での衝突、凝集、凝固による介在物成長は様々な研究対象で、脱酸剤添加からナノサイズからマイクロサイズへの衝突・拡散成長までの介在物核生成数値シミュレーションが報告されている。
アルミナ焼結クラスターファンダメンタルには更なる研究必要だが、フラクタル理論でクラスター形態(特徴)記述した研究も。ライニング耐火物表面での介在物凝集の最も顕著な例は、溶鋼連続鋳造時のノズル閉塞。
流動と凝固の介在物への影響
連続鋳造における介在物分布は、溶鋼の流動、伝熱、凝固に影響される。介在物捕捉の一般的指標は凝固界面の臨界前進速度で、介在物形状、密度、表面エネルギー、熱伝導率、冷却速度(凝固速度)、凝固界面突出条件など複数パラメータに影響される。捕捉は抗力と界面力(ファンデルワールス力)で制御される報告あり。凝固速度が速いほど捕捉確率が高く、凝固時間増加、偏析減少、凝固界面突起縮小で捕捉確率低下。デンドライトアーム間隔は介在物捕捉に大きな影響を与え、押し出し、飲み込み、捕捉現象に関連。
連続鋳造操業、介在物、クリーン鋼
連続鋳造操業は鋼清浄度を制御。介在物除去の系統的研究では:レードル処理で約65〜75%低減、タンディッシュで約20〜25%除去(ただし再酸化発生の場合も)、金型で約5〜10%除去。タンディッシュ操業は鋼清浄度に大きな影響。タンディッシュ操業で清浄度に影響する重要因子:タンディッシュ深さと容量、鋳造切替、タンディッシュライニング耐火物、タンディッシュフラックス、アルゴンガス攪拌、タンディッシュ流動制御。
トップスラグ
レードルとタンディッシュのトップスラグは複数機能:(i) 溶鋼の断熱(過度な放熱防止)と化学的保護(大気巻き込みと再酸化防止)、(ii) 介在物吸収による追加精錬。一般的なタンディッシュフラックスは焼成米殻で、安価、良好な断熱性、クラスト形成なしで良好な被覆。しかし米殻は高シリカ(約80% SiO₂)で、還元され介在物供給源となる。また高炭素含有(約10% C)で粉塵が多く、超低炭素鋼汚染源となり得る。
塩基性フラックス(CaO-Al₂O₃-SiO₂系、シリカ10%未満)は、理論上LCAK鋼精錬では米殻より優れ、タンディッシュ酸素低減と相関。例えば、フラックス塩基度を0.83から11に上昇させた研究で、全酸素が25〜50ppmから19〜35ppmに低下。ある工場では塩基性フラックス使用で金型全酸素低下、鋼製品欠陥減少を報告。しかし塩基性フラックスは融解速度が速く結晶化温度が高いため、表面にクラストを形成しやすく非効果的になりがち。このクラストによりレードルシュラウド周りにスラグフリーのオープンアイが形成され、過度な再酸化面積となるだけでなく、作業台オペレーターにとって著しい放熱損失と不快感を招く。また塩基性フラックスは一般に粘度が低いため、巻き込みやすい。これら問題回避で、ある工場では二層フラックス採用:底層に低融点塩基性フラックスで介在物吸収、表層に米殻系フラックスで断熱。これにより全酸素を22.5ppmから16.5ppmに低減。
タンディッシュ深さ、容量、流動制御装置
タンディッシュ流動パターンは、溶鋼滞留時間増加、「ショートサーキット」防止、介在物除去促進を目的に設計。タンディッシュ流動は形状、液面、入口(シュラウド)設計、衝撃パッド、堰、ダム、バッフル、フィルターなどの流動制御装置で制御。深く大容量タンディッシュは溶鋼と粒子の滞留時間増加で介在物除去促進。深いタンディッシュはボルテックス形成抑制、レードル切替前のスラグ巻き込み問題発生までの時間稼ぎ。LCAK鋼用タンディッシュサイズは過去20年で世界的に大型化、スラブ連続鋳造機で典型的に60〜80トン、深さ約1.8mに達している。
適切に配置され、堰やダムと組み合わせれば、注湯パッドは鋼清浄度改善に寄与、特にレードル交換時。例:ある工場で注湯パッド追加によりレードル切替時アルミナが48ppmから15ppmに低減。別工場では全酸素がドーム型パッドで26ppmからハブキャップ型パッドで22ppmに低減。また別工場ではダムに77個穴を開け部分フィルター化で清浄度改善。さらに別工場ではバッフルと初期タンディッシュカバー組み合わせで、定常鋳造時タンディッシュ平均全酸素を39±8ppmから24±5ppmに低減。
セラミックフィルターとCaOフィルターは介在物除去に非常に効果的。しかしコストと閉塞前の実効作動時間で採用が制限されることが多い。タンディッシュ底部から不活性ガス吹き込みで溶鋼混合改善、介在物衝突除去促進。ある工場でこの技術によりタンディッシュ全酸素16ppm達成。しかし危険性も:介在物付着気泡がタンディッシュから逃げストランドに巻き込まれると深刻欠陥に。酸化物面積率(0.001%)がこの技術で25%減少との報告。
鋳造切替
鋳造切替は鋳造シーケンス開始時、レードル交換とノズル交換時、鋳造終了時に発生。清浄度欠陥の大半はこれら切替に起因。切替時に介在物が頻繁に生成され、長期間持続して大量鋼を汚染。最初のヒート開始時のスリバー欠陥指数は、最初ヒート中盤の5倍、以降ヒートの15倍以上。非定常鋳造期間中はスラグ巻き込みと大気吸収が発生しやすく、再酸化問題誘発。「自動開放」レードルはランス不要で自動開放。ランス開放はシュラウド取り外し必要で、特に鋳造最初の650〜1,200mmで再酸化発生。ランス開放ヒートは自動開放ヒートより全酸素約10ppm高い。レードル開口砂の慎重な充填で自動開放達成。レードル砂も高シリカ含有で再酸化源。
レードル切替時の改善策:タンディッシュ充填完了まで金型への溶鋼流入停止、ストッパーからガス吹き込みで介在物浮上促進。別改善:新レードルを水没シュラウディングで開放。この対策で、ある工場では全酸素を41±14ppmから31±16ppmに低減、より安定した品質達成。
例:ある工場では切替時タンディッシュ全酸素50〜70ppm、定常時25〜50ppm。別工場では差異わずか3ppm。ある工場では切替時19.2ppm、定常時16ppm。別工場では切替時27±5ppm、定常時24±5ppm。また別工場では注湯開始時タンディッシュ窒素ピックアップ5〜12ppm、約12分後(定常鋳造)で0〜2ppmに低下。
レードル注湯末期には、レードル出口付近溶鋼ボルテックスでレードルスラグがタンディッシュに流入。対策としてレードル閉止時に一定量鋼を残す(例:4トンの「ヒール」)。またレードル閉止後タンディッシュ液面低下で正常流動乱れ、スラグボルテックス、スラグ巻き込み、金型全酸素増加発生。
シュラウディング、アルゴン保護、シーリング
レードルから金型への鋼シュラウディングには、レードルスライドゲートシュラウド、レードルコレクターノズル、レードルシュラウド接続、タンディッシュウェルブロック、タンディッシュスライドゲート上部プレートが含まれる。シュラウド設計バリエーションはタンディッシュ→金型溶鋼移送操業に極めて重要。最適化シュラウディングシステム採用で移送時再酸化大幅低減。例:レードルシュラウド使用で、ある工場ではオープン注湯比で窒素ピックアップ24ppmから3ppmに低減。別工場ではタンディッシュポアボックスをレードルシュラウドとダムに置換で、窒素ピックアップ(レードル→タンディッシュ)7.5ppmから4ppmに低減、切替時スラグ巻き込みも低減。さらに別工場ではレードル→タンディッシュシュラウドシステム改善で窒素ピックアップ14ppmから3ppmに低減。
レードル→タンディッシュストリームシュラウディングで、ある工場では溶解アルミニウム損失130ppmから70ppmに低減、全酸素上昇12ppm抑制。シュラウドなし注湯(ビレット鋳造で一般的)では鋳造ストリーム乱流が重要。スムーズストリームは乱流または「ロープ状」ストリームよりはるかに少ない酸素巻き込み。タンディッシュ→金型間スムーズストリーム生成には、メータリングノズルエッジ維持、ノズル付近タンディッシュ内高速流回避が必要。慎重にエッジシールされた保護タンディッシュカバーで全酸素41.5ppmから38ppmに低減。
様々な不活性ガスシュラウディングシステム利用可能。レードル・タンディッシュ間シュラウディングで鋳造品(LCAK鋼)全酸素48.5ppmから28.5ppmに低減、これにアルゴンシーリング追加で23ppmまで低減。シュラウド継手の慎重なシーリングは清浄度向上と閉塞防止両面で極めて重要。レードルノズル・レードルシュラウド間ベヨネットシステム改善で、該当部窒素ピックアップ8ppmから1ppm未満に低減。水没エントリノズル(SEN)ホルダー剛性向上とメンテナンス強化で、ある工場では初期窒素ピックアップ1.8ppmから0.3ppmに低減。
不活性ガスは複数方法で鋼を大気再酸化から保護。鋳造開始時大気巻き込み対策として、レードル開放前にタンディッシュを不活性ガスパージ(大気置換)で全酸素と窒素ピックアップ低減。シュラウド加圧アルゴン吹き込みで継手や漏れからの大気再酸化防止。ノズル内正圧確保のため最小アルゴンガス流量ガイドライン策定。さらに継手へアルゴンガスフラッディングで、漏れ時は大気でなく不活性ガス吸引確保。
タンディッシュストッパーロッドへのアルゴン吹き込みとシーリング改善で、ある工場ではタンディッシュ→鋳造品窒素ピックアップ5ppmから1.8ppmに低減、鋳造品全酸素31ppmから22ppmに低減、鋳造品アルミナクラスターサイズ縮小、閉塞減少。別工場ではストッパーロッドアルゴン吹き込みでMIDAS法検出介在物数25〜80%減少。スライドゲート上部プレートからのアルゴンガスパージ吹き込みで、50〜100μm介在物を3個/cm²から0.6個/cm²に、100〜200μmマクロ介在物を1.4個/cm²から0.4個/cm²に低減。
閉塞とSEN新技術
ノズルは比較的安価に変更可能な制御パラメータの一つながら、流動パターンに深く影響し、鋳造品品質に大きな影響。ノズルパラメータ:ボアサイズ、ポート角度・開口サイズ、ノズル壁厚、ポート形状(円形、角形、楕円)、ポート数(二股またはマルチポート)、ノズル底部設計(ウェル、フラット、傾斜)、浸漬深度。過大・過小いずれの浸漬深度も縦割れと横窪み問題増大。
1949年、アルミニウムキルド鋼インゴット注湯用ノズルボア表面をコランダム(Al₂O₃)覆う現象報告。別研究で高アルミニウム(0.0036%)でノズル閉塞、ノズル断面で壁面からボアへアルミナ樹枝状成長観察。さらに別研究でアルミニウム、ジルコン、チタン、希土類の閉塞物観察。
ノズル閉塞原因:再酸化、またはアルミナや硫化カルシウム(CaS)など固体酸化物・硫化物蓄積。生産プロセス妨害に加え、タンディッシュノズル/SEN閉塞は以下理由で鋼清浄度に有害:(i) 剥離閉塞物が鋼中に捕捉されるかフラックス組成変化、どちらも欠陥原因、(ii) 閉塞でノズル流動パターンと噴流特性変化、金型内流動乱れ、スラグ巻き込みと表面欠陥誘発、(iii) 閉塞で金型レベル制御妨害、流量制御装置(ストッパーロッドまたはスライドゲート)が閉塞補正試み。
ノズル閉塞対策:レードルプラクティス改善による鋼清浄度向上、スムーズで非反応性耐火物採用、ノズル通過流動制御によるスムーズ流動パターン確保。3プレートスライドゲートからストッパーロッドシステムへ変更で、ある工場で閉塞減少。閉塞最小化のための複数プラクティス:一般的介在物最小化対策に加え、耐火物侵食閉塞対策としてノズル耐火物組成制御(ナトリウム、カリウム、シリコン不純物回避)、またはノズル壁を高純度アルミナ、窒化ホウ素、その他耐性材料でコート。流動パターン改善と介在物除去向上を報告するSEN新技術:(i) スワールノズル技術、(ii) ステップノズル技術、(iii) マルチポートノズル、(iv) 楕円オフセットボアスロットルプレート。
スワールノズル技術
SEN上流端固定ブレードでノズル内に旋回流誘導。ノズル内旋回流による遠心力で溶鋼を2吐出口に均等分配。遠心力を持つ溶鋼ストリームはノズル内壁付近で最大速度となり、吐出口上部から流出傾向。従来ノズルでは吐出口下部に速度分布ピークがあるが、これが均一化可能。このスワールノズル採用で、連続鋳造時仕上げ品(コイル)欠陥率が従来ノズルの25%に低減、鋳造速度30%向上と報告。コストは従来比20%増のみで、「電磁ブレーキ」使用より安価。この旋回流パターンはノズルでの「電磁攪拌」でも生成可能で、鋳造鋼凝固組織改善にも寄与。
ステップノズル
従来SEN吐出口流動パターンはSENスライドゲートにより不均一・偏在。この偏在流動(SEN吐出口旋回流)は噴流衝突増大させ、上面への介在物除去悪化。内部環状ステップで金型内偏在流動弱化可能。計算では、従来SENで50μm介在物の上面除去率2%だが、ステップSENで7%に向上。
楕円オフセットボアスロットルプレート
従来システムではゲートスロットリングでタンディッシュ→金型流路の上流・下流双方で高度に歪んだ偏在流動生成。これら効果でオフセットボアシステム効果大幅減衰。オフセットゲート設計は流体をタンディッシュウェルノズル中央付近から抽出。したがってウェルノズル壁面堆積物に低感度で、ウェルノズル有効寿命延長、より長いタンディッシュシーケンス可能。実操業でもオフセットボアゲートプレート内閉塞が従来ゲート比で大幅減少確認。
複数吐出口
金型表面流速はスラグ巻き込みと上面変動に大きな影響。複数欠陥が表面流速関連。表面流速低減は鋼清浄度改善に極めて重要。SEN複数吐出口で対応可能。SEN底部穴追加で側方ジェット運動量低減、高スループットでも良好な鋼流動とメニスカス状態実現、より安定化。
金型と連続鋳造機操業
連続鋳造金型領域は、介在物がトップスラグ層へ安全除去されるか、凝固シェルに捕捉され鋼製品永久欠陥となるかの最終精錬ステップ。Mcphersonは1985年「金型冶金」という言葉で金型の鋼清浄度改善重要性強調。金型流動パターンは粒子輸送とトップスラグ除去、または凝固シェル捕捉に影響するため欠陥回避に極めて重要。
上面制御
上面へ過度流動導向は、過渡現象、メニスカス乱流、スラグ巻き込み由来介在物問題で表面欠陥生成。しかし表面流動を過度に低減しても問題:メニスカス領域過度停滞による表面欠陥、流入介在物粒子がスラグ除去前に深部へ送られる割合増大。したがって欠陥回避の流動パラメータ最適化にはバランス必要。
表面欠陥最も明確な原因は、メニスカスで凝固シェルへ異物粒子捕捉。鋼ジェットが深すぎたり過熱度不足なら、液面運動極めて小さくなり過冷却。これにより鋼メニスカス凝固、メニスカスフック形成悪化。介在物と気泡捕捉、後者は鋳造品表面直下にピンホール形成。例:表面流速0.4m/s未満で表面ピンホール欠陥増加実測。これら問題回避には、上面全域で臨界最小流速(推定0.1〜0.2m/s)超える流動パターン設計必要。
スラグ巻き込みはノズル浸漬深度深く、鋳造速度遅いほど起こりにくい。このせん断巻き込み回避には表面流速を臨界値以下に維持。臨界流速は水-油モデルで粘度等パラメータ関数として測定。巻き込みはスラグ層浅い、スラグ粘度高い、スラグ表面張力高いほど困難。
ノズルへのアルゴンガス吹き込み流量最大限界が鋳造速度関数として報告、超えるとモールドスラグ巻き込み発生。鋳造速度上昇は過渡的乱流変動増大、流動パターン非対称性悪化、有害表面乱流と液面変動悪化。内部清浄度改善には最大鋳造速度制限必要、鉛筆管欠陥回避。鋳造速度低下と変動回避でスリバー発生率低減。より正確には、ノズル吐出ジェット速度制御のため液質量流量低減重要。
流動パターン
金型流動パターンは調整可能パラメータ(ノズル形状、浸漬深度、アルゴンガス吹き込み流量、電磁力印加)で制御。また通常調整不可パラメータ(流量制御装置位置、ノズル閉塞、鋳造速度、ストランド幅、厚み)にも依存。全パラメータ統合システムとして、与えられた操業に最適な流動パターン生成設計必要。
ノズルと金型へ吹き込まれる気泡には鋼品質制御関連で5効果:(i) ノズル閉塞低減補助、(ii) 金型内流動パターン影響・制御補助、(iii) ガス流量過大時は深刻上面変動・乳化生成、(iv) 液鋼中流動時介在物捕捉、(v) 固化シェル捕捉固体酸化物付着気泡が最終的に表面スリバーや内部欠陥誘発。
通常低ガス流量で二重循環流動パターン、高アルゴン流量で単一循環流動誘導。1983年時点で研究済み。頻繁に最適な安定二重循環流動維持にはアルゴンを臨界レベル十分下に維持。過度アルゴン吹き込みは金型流入ジェット過渡変動生成、金型キャビティ非対称性導入、表面乱流増大。アルゴンガス気泡が凝固鋼シェルに捕捉されブラスター欠陥(仕上げ品鉛筆管など)形成。
介在物捕捉が左右で異なること観察され、下部循環帯過渡流動構造変動と非対称流動パターン(図3)関連示唆。非対称流動はノズル閉塞、乱流、過度アルゴン吹き込みで誘発。金型内溶鋼レベル、パウダー供給率、鋳造速度、ガス吹き込み流量、スライドゲート開度、ノズル位置(アライメントと浸漬深度)をほぼ一定維持すること極めて重要。
電磁力を溶鋼に印加しストランド内流動パターン大幅変更可能。外側ストランド電磁攪拌で鋼清浄度改善、鋳造品全酸素30ppmから20ppm低減報告。別例は電磁ブレーキ(EMBR)で、ジェット曲げ衝突深度浅くし、ストランド深部凝固シェル捕捉可能性低減。
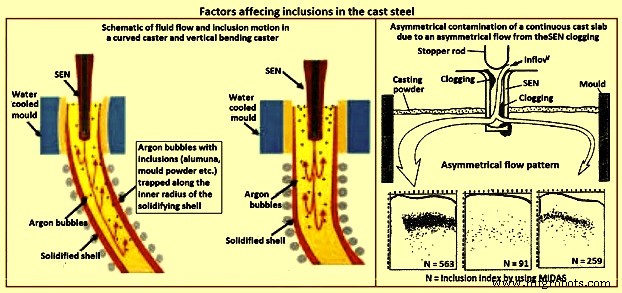
図3 鋳造鋼介在物に影響する要因
鋳造機曲率
曲面金型連続鋳造機は、直立(垂直)金型鋳造機より多くの粒子捕捉傾向(図3)。粒子は下部循環帯で渦巻きながら内半径側へ徐々に上昇移動。大半粒子はメニスカス下1〜3mで捕捉、鋳造速度非依存、ストランド厚み特定距離に対応。介在物は頻繁に表面と内半径面から板厚1/8〜1/4に集中。垂直ベンド鋳造機は曲面鋳造機比で介在物とピンホール少なく、分布深部。粒子捕捉欠陥(鉛筆管など)は、鋳造機上部少なくとも2.5m区間が直立(垂直)なら軽減可能。
介在物検出手法
鋼生産全段階で介在物の量、サイズ分布、形状、組成測定必要。測定技術は、正確だが高コストな直接法から、高速・低コストだが相対指標としてのみ信頼可能な間接法まで多岐。検出手法はオフライン法とオンライン法に大別されることも。
直接法
鋼清浄度評価の直接法を以下に説明。
固体鋼断面での介在物評価
凝固製品サンプルの二次元断面で直接介在物評価する伝統的手法複数。以下最後の5手法は介在物組成測定機能追加。
- 金属顕微鏡観察(MMO) — 二次元断面のみ観察可能、介在物は本質的に三次元。
- 画像解析(IA) — MMO拡張で、ビデオ走査顕微鏡画像を高速コンピュータ評価、グレースケール閾値で明暗領域識別、目視評価改善。
- 硫黄プリント — 硫黄豊富領域エッチングでマクロ介在物とクラック識別、普及・低コストマクログラフィ法。他二次元法と同問題抱える。
- 走査電子顕微鏡(SEM) — 介在物の三次元形態と各介在物組成を明確に可視化。組成は「電子プローブマイクロアナライザー」(EPMA)でも測定可能。ただし介在物発見・露出に多大サンプル前処理必要。
- パルス識別解析付き光学発光分光法(OES-PDA) — 光学発光分光法(OES)は液鋼中溶解元素分析。介在物は高強度スパークピーク(溶解元素背景信号比)生成、カウントでPDA指数算出。
- レーザーマイクロプローブ質量分析(LAMMS) — 個別粒子にパルスレーザー照射、イオン化閾値以上の最低レーザー強度選択、化学状態由来特性スペクトルパターン取得。LAMMSスペクトルピークを参照サンプル結果比較で元素同定。
- X線光電子分光法(XPS) — 10μm超介在物の化学状態マッピングにX線使用。
- オーエ電子分光法(AES) — 平坦サンプル表面近傍微小領域組成マッピングに電子ビーム使用。
- 陰極蛍光顕微鏡 — 顕微鏡下で鋼またはライニングサンプル断面を陰極線(高エネルギー電子ビーム)刺激、陰極蛍光(CL)誘発。CL色は金属イオン種、電場、応力依存で介在物検出可能。
三次元鋼マトリックス内介在物評価
三次元鋼マトリックス内介在物直接測定手法複数。最初の4手法は超音波やX線でサンプル走査。最後の4手法は介在物を鋼から分離する体積法。
- 従来型超音波探傷(CUS) — 変換器(通常圧電素子)が音圧波発生、結合ゼラチンでサンプル伝搬。音波伝播、裏面反射、変換器帰還。初期入力パルスと反射信号大きさをオシロスコープ比較で内部品質指示。音波経路障害物で波エネルギー散乱。この非破壊法で凝固鋼サンプル中20μm超介在物検出・計数。
- マンネスマン介在物分析サーフボード法(MIDAS) — サンプル圧延で気孔除去後、超音波探傷で固体介在物と複合固体介在物/気孔検出。現在は「液体サンプリング熱間加工」(LSHP)法に改称。
- 走査型音響顕微鏡(SAM) — 連続鋳造品円錐体積を渦巻き検出器(固体超音波システム等)で走査、サンプル表面全領域(表面から中心線まで)の介在物自動検出。
- X線検出 — 介在物によるX線透過減衰変化で画像検出。サンプルを複数ウェハー分割、各々に従来X線照射、ペネトレメータラジオグラフ印刷、画像解析で介在物分布構築。
- 化学溶解法(CD) — 酸で鋼溶解、介在物部分抽出。介在物形態・組成をSEM等他法で検出、または鋼サンプル完全溶解で全抽出。介在物三次元性解明可能。欠点:酸が介在物中FeO、MnO、CaO、MgO溶解。したがってアルミナとシリカ介在物検出にのみ適する。
- スライム(電解)法 — 「定電位溶解法」とも呼ばれる。比較的大型(200g〜2kg)鋼サンプルを塩化第二鉄または硫酸第二鉄溶液浸漬、電流通電で溶解。個別完全介在物解明用。欠点:クラスター介在物が鋼抽出後個別粒子に破砕する可能性。
- 電子ビーム(EB)溶解 — アルミニウムキルド鋼サンプルを真空中電子ビーム溶解。介在物浮上し液面上にラフト形成。通常EB指数は介在物ラフト比表面積。拡張手法(EB-EV「極値」)で介在物サイズ分布推定開発。
- コールドクルーシブル(CC)溶解 — EB溶解同様介在物を溶融サンプル表面濃縮。冷却後サンプル表面溶解、介在物を溶質からろ過分離。EB溶解改良で大型サンプル溶解可能、シリカ検出可能。
- 分割熱分解法(FTD) — 鋼サンプル温度が融点超えると介在物が液面顕在化・分解。異なる酸化物介在物が異温度で選択還元:アルミナ系酸化物1,400℃または1,600℃、耐火性介在物1,900℃。全酸素含有量は各加熱ステップ測定酸素含有量合計。
- 磁粉探傷(MPI) — 磁気漏洩磁場探傷とも呼ばれ、鋼板製品中30μm超介在物位置特定可能。試験手順:鋼板内に板面平行均一磁場生成。不均質(介在物や気孔)存在時、磁気感受性差で磁束が曲がり板面外へ延出。欠点:近接介在物分解能不良。
介在物抽出後サイズ分布測定
前述適切法で鋼から介在物抽出後、三次元サイズ分布測定可能な手法複数。
- クルターカウンター分析 — センサー微小孔へ流入粒子がギャップ間電気伝導度変化で検出。スライム法抽出・水中懸濁介在物サイズ分布測定。
- 光散乱法 — 他法(スライム等)で鋼サンプル抽出介在物の光散乱信号解析でサイズ分布評価。
- レーザー回折粒度分布測定装置(LDPSA) — スライム等で鋼サンプル抽出介在物サイズ分布評価可能なレーザー技術。
溶鋼介在物評価
溶鋼中介在物量とサイズ分布検出アプローチ複数。
- 液体系超音波技術 — 超音波パルス反射捕捉で液鋼中介在物オンライン検出。
- 液体金属清浄度アナライザー(LIMCA) — 「クルターカウンター」原理で液鋼中介在物直接検出オンラインセンサー。通常アルミニウム等金属用、鋼用は開発中。
- 共焦点走査レーザー顕微鏡 — 液鋼表面移動個別介在物挙動(核生成、衝突、凝集、界面押し出し)観察可能な新規インサイチュ法。この法で検出された液面上アルミナ介在物クラスタリングプロセスを図4示す。
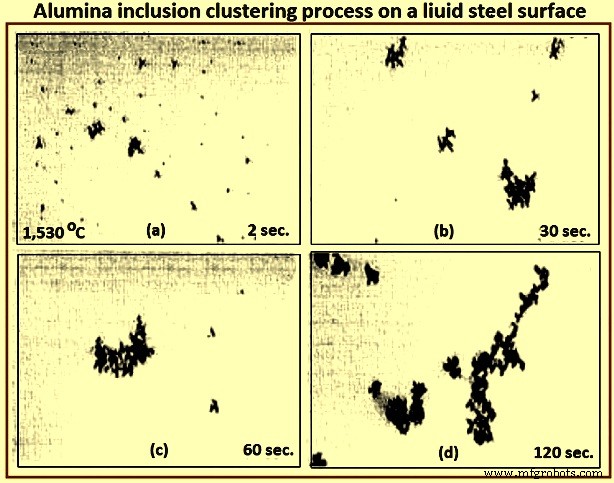
図4 液鋼表面アルミナ介在物クラスタリングプロセス
- 電磁可視化(EV) — ローレンツ力ベース検出システムで、液体金属および高導電不透明流体サンプル上面フリー表面へ介在物加速、検出。他オンライン法より分解能優秀。
間接法
直接介在物測定のコスト、時間、サンプリング困難さから、製鋼現場では全酸素、窒素ピックアップ等の間接法で清浄度測定が一般的。
全酸素測定
鋼中全酸素は遊離酸素(溶解酸素)と介在物化合酸素の合計。遊離酸素または「活性」酸素は酸素センサーで比較的容易測定可能。主に脱酸元素(アルミニウム等)との平衡熱力学で制御。遊離酸素はアルミニウムキルド鋼で1,600℃で3〜5ppm程度と変動小。鋼サンプル中大型介在物個体数少ないため、全酸素は鋼中酸化物介在物総量の間接指標として妥当、実質的に微細酸化物介在物レベル代表。液体サンプル測定全酸素は製品スリバー発生率と概ね相関。特にタンディッシュサンプル採取で鋳造鋼判定用清浄度指標として一般的。
ある工場ではタンディッシュサンプル全酸素30ppm未満で冷間圧延鋼板特別検査なし出荷基準。複数工場LCAK鋼各工程全酸素レベルデータから一般的結論:(i) 新技術導入でLCAK鋼全酸素年々着実低下、(ii) RH(ルールシュタット・ヘラウス)脱ガス装置工場はレードルガス攪拌工場(35〜45ppm)より低全酸素(10〜30ppm)達成、(iii) 全酸素は通常各工程で低下:レードル40ppm、タンディッシュ25ppm、金型20ppm、鋳造品15ppm。図5にタンディッシュ全酸素とスリバー欠陥指数関係示す。
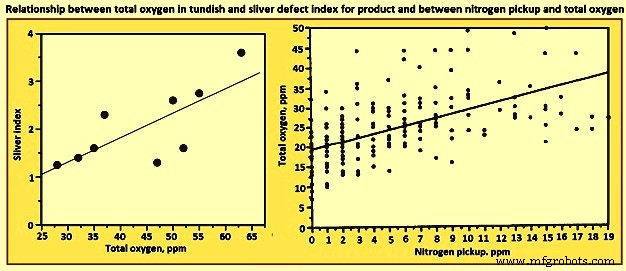
図5 タンディッシュ全酸素と製品スリバー欠陥指数、窒素ピックアップと全酸素の関係
窒素ピックアップ
製鋼容器間窒素含有量差は移送時大気巻き込み指標。したがって窒素ピックアップは全酸素、鋼清浄度、再酸化介在物由来品質問題の粗い間接指標。例:ある工場では重要清浄鋼用途でレードル→タンディッシュ窒素ピックアップ10ppm未満制限。酸素ピックアップは常に測定窒素ピックアップの数倍、大気-鋼界面での吸収速度論が速いため。図3に窒素ピックアップと全酸素関係示す。また酸素・硫黄含有量低いと窒素ピックアップ加速。したがって窒素ピックアップ低減には脱酸をタッピング後実施が最適。プラント実測でもタッピング中脱酸で10〜20ppmだった窒素ピックアップがタッピング後で5ppmに低減確認。
複数工場LCAK鋼各工程(タンディッシュと金型除く)最小窒素ピックアップと窒素含有量データから一般的結論:LCAK鋼鋳造品窒素は大半工場で30〜40ppm。主に転炉または電気炉操業で制御、二次精錬とシュラウディング操業も影響。しかし新技術・改善操業で年々窒素ピックアップ減少傾向。レードル→金型間窒素ピックアップ通常1〜3ppm制御可能。大気巻き込み低減最適移送操業で定常鋳造時1ppm未満まで低減可能。
濃度測定
LCAK鋼では溶解アルミニウム損失も再酸化発生指標。しかしアルミニウムはスラグでも再酸化されるため、窒素ピックアップより不正確指標。シリコンピックアップ、マンガンピックアップも再酸化プロセス評価に利用可能。
ライニング耐火物観察
操業前後ライニング耐火物組成変化分析で介在物ライニング吸収とライニング侵食推定可能。また複雑酸化物介在物起源を、スラグ鉱物・元素分画と介在物組成マッチングでライニング侵食由来と特定可能。
スラグ組成測定
操業前後スラグ組成変化分析で介在物スラグ吸収推定可能。また複雑酸化物介在物起源を、スラグ鉱物・元素分画と介在物組成マッチングでスラグ巻き込み由来と特定可能。ただしサンプリング困難と熱力学平衡変化考慮必要で容易ではない。
スラグ・ライニング侵食由来外因性介在物特定トレーサースタディ
トレーサー酸化物をレードル、タンディッシュ、金型、インゴットトランペット、トップコンパウンドのスラグとライニングに添加。鋼中典型介在物をSEM等で分析。トレーサー酸化物がこれら介在物に検出されれば供給源特定可能。
水没エントリノズル(SEN)閉塞
閉塞によるSEN寿命短縮は鋼清浄度不良の指標となり得る。LCAK鋼連続鋳造典型閉塞組成:Al₂O₃ 51.7%、Fe 44%、MnO 2.3%、SiO₂ 1.4%、CaO 0.6%で、ノズル閉塞は微細アルミナ介在物と凝固鋼同時蓄積起因多い。したがってSEN閉塞頻度も鋼清浄度評価粗い指標。
最終製品試験
清浄度究極指標は、最終板製品成形性、深絞り、曲げ特性、または試験片・製品サンプル疲労寿命測定など破壊機械試験。他鋼板試験にHIC試験、磁気探傷法。超音波疲労試験介在物検査法も例。これら試験で、清浄度評価対象としない超微細介在物(1μm未満)潜在的有益性等事実解明必要。
以上の通り、鋼清浄度評価に単一理想手法なし。品質監視向き、問題調査向き手法様々。したがって与えられた操業で鋼清浄度より正確評価には複数手法組み合わせ必要。
外因性介在物は複数供給源複合起源のため、防止策単純化困難。これら全供給源と除去機構正しい組み合わせ通じてのみ、鋼中大型介在物発生頻度低減可能。鋼中外因性介在物検出適した手法:超音波探傷、顕微鏡観察、硫黄プリント、スライム(電解)、X線、SEM、スラグ組成分析、耐火物観察。
製造プロセス
- インクルージョンが鋼の性能と強度に与える影響
- 鋼中非金属介在物の理解:原因、種類、二次精錬における低減対策
- 鋼品質の最適化:介在物管理と清浄鋼生産の進展
- 連続鋳造における高度自動化・計装・モデリング
- 再加熱炉の種類、機能、産業応用:総合ガイド
- 高品質連続鋳造用モールドパウダー:優れた鋼材生産の鍵
- AMPCO® 25 連続鋳造:精密ダイ加工向け高性能合金
- AMPCO® 18 連続鋳造合金 – 優れた強度、疲労抵抗性、熱処理特性
- AMPCO® 22 連続鋳造 – 卓越した硬度、圧縮・耐摩耗性を持つデュプレックス合金
- AMPCO® 21 連続鋳造合金 - 高耐摩耗性銅アルミニウム鉄合金
- AMPCO® 18.23 連続鋳造青銅 – 最高レベルの強度と耐摩耗性