



石灰石焼成の理解:プロセス、歴史、応用
石灰石の焼成
焼成(カルシネーション)は熱分解を引き起こす熱処理プロセスです。生成物の融点以下で進行します。「焼成」の語源はラテン語「Calcinare」(石灰を焼く)に由来します。石灰(CaO)は人類が知る最古の化学物質の一つで、石灰製造プロセスは最古の化学産業の一つです。アメリカでは1635年頃、ロードアイランドで生石灰が生産されていました。過去数世紀にわたり技術進歩がなかったものが、過去50年間でプロセス方法と設計の分野で石灰産業が急速に進歩しました。
石灰石は製鉄業界で最も基本的な原料の一つで、製鉄、製鋼、補助プロセスの両方で使用されます。鉄鋼業で使用される石灰の大部分は、製鋼炉と多くの二次精錬プロセスでの不純物フラックス用です。石灰はまた、鉄鉱石調製用の焼結プロセス、銑鉄脱硫、酸中和、水処理施設などで様々な量が使用されます。
石灰石は天然鉱物で、鉱床は広く分布しています。様々な鉱床の石灰石は物理的・化学的特性が異なり、化学組成も地域間、同一地域内の異なる鉱床間で大きく変動します。石灰石は化学組成、組織、地質生成により分類可能です。典型的には90%以上のCaCO₃(炭酸カルシウム)と数%のMgCO₃(炭酸マグネシウム)を含みます。ドロマイトは二重炭酸塩で、54〜58% CaCO₃と40〜44% MgCO₃を含みます。
石灰石の分類
石灰石は一般的に以下の2タイプに分類されます。(1)高カルシウム石灰石:炭酸塩含有量が主にCaCO₃で、MgCO₃含有量5%以下(通常より低い)。(2)マグネシウム/ドロマイト質石灰石:石灰石より高いがドロマイトより低いMgCO₃レベル、約5〜20%のMgCO₃を含む。石灰石は通常、シリカ(SiO₂)、アルミナ(Al₂O₃)、鉄(Fe)、硫黄(S)などの不純物を伴います。
様々な石灰石の化学反応性も、結晶構造の違いとSiO₂、Al₂O₃、Feなど不純物の性質により大きく変動します。石灰石の多様な特性は加工方法に大きな影響を与えるため、石灰石の物理的・化学的特性、焼成特性、焼成動力学パラメータなど包括的情報を把握し、石灰窯の最適設計・操業に役立てる必要があります。
焼成反応と熱力学
焼成反応は通常、熱分解温度以上で起こります。この温度は標準ギブス自由エネルギーがゼロになる温度と定義されます。石灰石の分解反応は CaCO₃ = CaO + CO₂(g) です。焼成反応の活性化エネルギーは一般的に37〜60 kcal/molで、主に50 kcal/mol付近です。これらは理論値(平衡時)の39〜41 kcal/molと比較されます。不確実性は、収縮コアモデルを仮定すると7段階メカニズムを含む焼成プロセスの固有の複雑さに由来します。(1)粒子外表面へ熱伝達、(2)焼成済み外殻を通じて内部反応界面へ熱伝導、(3)化学反応発生とCO₂発生、(4)界面での反応、(5)界面から外表面への拡散、(6)外表面から周囲雰囲気への拡散、(7)周囲雰囲気からのCO₂が反応界面へ拡散。焼成速度はこれらいずれか、または組み合わせで律速されます。
焼成は平衡反応です。原理的に、周囲CO₂分圧が与えられた温度での平衡分圧値を下回る場合、CaCO₃は石灰に分解します。逆にCO₂分圧が平衡値を超えると、生成石灰は炭酸塩に戻ります。分解反応速度はCO₂分圧、反応温度、粒子サイズで決まります。700℃と大気圧ではCO₂不在でも反応速度は極めて遅くなります。化学反応性は結晶構造の差異だけでなく不純物の性質によっても石灰石産地間で変動することが知られています。
CaCO₃焼成は高吸熱反応で、石灰(CaO)1トン製造に約755 Mcalの熱入力を必要とします。反応は石灰石中の炭酸塩解離温度以上でのみ開始され、典型的には780〜1340℃です。反応開始後は解離温度以上を維持し、反応で発生したCO₂を除去する必要があります。CaCO₃の解離は粒子外表面から内部へ徐々に進行し、目的物である多孔質CaO層が残ります。したがって、分解確保と十分な滞留時間(1000〜1200℃で十分長期間保持し反応性制御)のため、少なくとも800℃以上の適切な焼成温度が必要です。
焼成に影響する要因
結晶構造は焼成速度、石灰石内部強度、焼成後の石灰結晶サイズに影響します。微細結晶は焼成時に凝集し大結晶を形成し、収縮と体積減少を引き起こします。
高温焼成はより高い凝集と収縮を意味します。石灰石密度も結晶構造に関連します。結晶形状が結晶間ボイド空間を決定し、石灰石密度を決めます。大きなボイドは焼成時のCO₂ガス通過を容易にし、焼成時の体積減少をもたらします。一部の石灰石は結晶構造により焼成中に崩壊します。このタイプは焼成に不向きです。逆に焼成時に極めて緻密になりCO₂放出を妨げ非多孔質になる石灰石もあり、これも焼成に不適です。
石灰の反応性
石灰の反応性は、水存在下での石灰反応速度の尺度です。粉砕石灰の反応性測定試験法は、石灰を水で消石することで実施します。石灰反応性は原料とプロセスに関連する様々なパラメータに依存します。主なパラメータ:(1)焼成温度と時間、(2)石灰石結晶構造、(3)石灰石不純物、(4)窯タイプと燃料。石灰は反応性により(1)デッドバーンド、(2)ハード、(3)ミディアム、(4)ソフトと分類されることが多いです。
低反応性石灰はミディアム、ハード、デッドバーンドと呼ばれます。反応性低下は石灰の表面積と気孔率低下、いわゆる焼結を伴います。各石灰タイプは特定の反応性を持ち、これは用途要件と特定プロセスで決まります。前述の通り、石灰特性は石灰石原料、窯タイプ、燃料に依存します。例えば、コークス焼成シャフト窯は一般的にミディアム〜低反応性石灰を生産し、ガス焼成並流再生窯は通常高反応性石灰を生産します。石灰の化学組成と反応性が用途を決める主要パラメータです。
ドロマイトとドロマイト質石灰石の分解はより複雑です。単一段階、2つの離散段階、または中間段階を経て起こります。関与反応:CaCO₃·MgCO₃ + 熱 = CaCO₃·MgO + CO₂、CaCO₃·MgO + 熱 = CaO·MgO + CO₂、CaCO₃·MgCO₃ + 熱 = CaO·MgO + 2CO₂。ドロマイトとドロマイト質石灰石の分解温度は通常500〜750℃の範囲です。
小粒径石灰石は回転窯焼成に適し、最適滞留時間を許容します。低焼成温度で燃料消費も少なくて済みます。対照的に、大粒径石灰石と低焼成温度は垂直窯で必要です。温度上昇が急速すぎると、石灰石ピース外層が非常に速く焼成されます。温度上昇に伴い石灰石表面が収縮し、CO₂放出で生じた気孔が閉塞します。これにより石灰石内部圧力が上昇し、CO₂ガスが逃げられず石灰石が爆発・崩壊し、不要な「微粉」を生成し石灰品質を低下させます。
良質石灰製造は窯タイプ、焼成条件、原料(石灰石)の性質に依存します。比較的低焼成温度では、窯内生成物に未燃焼炭酸塩と石灰の両方が含まれ「アンダーバーンド(未焼成)」石灰と呼ばれます。温度上昇で「ソフトバーンド(軟焼)」または「高反応性石灰」が生産されます。さらに高温では「デッドバーンド(過焼)」または「低反応性石灰」が生産されます。ソフトバーンド石灰は反応フロントが装入石灰石芯部に達し、全炭酸塩が石灰に変換された時に生産されます。高生産性製品は比較的柔らかく、微細石灰結晶を含み、容易にアクセス可能な内部を持つ開気孔構造を持ちます。この石灰は高反応性、高表面積、低見掛け密度の最適特性を持ちます。この段階を超えて焼成度を高めると、形成石灰結晶が大型化・凝集・焼結し、表面積・気孔率・反応性が低下し見掛け密度が上昇します。この製品はデッドバーンドまたは低反応性石灰として知られます。
窯内での石灰石焼成
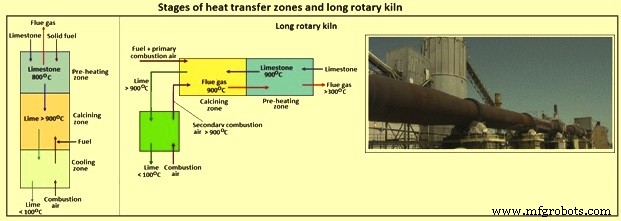
石灰石(MgCO₃含有の有無にかかわらず)を窯通過させることは、3段階または熱伝達ゾーン(図1)に分けられます:(1)予熱ゾーン、(2)焼成ゾーン、(3)冷却ゾーン。
予熱ゾーン
石灰石を常温から約800℃まで、焼成ゾーンから出るガス(主に燃焼生成物、過剰空気、焼成由来CO₂)と直接接触させて加熱します。
焼成ゾーン
冷却ゾーンからの予熱空気で燃料を燃焼し(設計により追加「燃焼」空気を燃料とともに添加)、900℃以上の温度を生成します。800〜900℃で石灰石表面が分解開始。石灰石分解温度以上(900℃以上)で石灰石ピース表面下で分解進行。900℃でこれらピースが焼成ゾーンを出るとき、内部に残留石灰石がトラップされていることがあります。完全分解されたピースが焼成ゾーンに留まると焼結が起こります。
冷却ゾーン
焼成ゾーンから900℃で出た石灰を「冷却」空気、一部または全燃焼空気と直接接触させて冷却し、これが予熱されます。石灰は100℃未満でこのゾーンを出ます。
窯内での石灰石-石灰滞留時間は窯タイプと必要最終製品により変動し、6時間〜2日です。石灰は焼成程度によりライト/ソフト、ミディアム、ハードバーンドと呼ばれます。反応性、つまり水への反応性は気孔率上昇とともに低下することが分かっています。
窯内での石灰石分解速度は、石灰石粒子固有の形態・組成、プロセス条件など複数要因に依存します。主要変数:(1)石灰石化学的特性、(2)粒子サイズと形状、(3)焼成ゾーン温度プロファイル、(4)ガスと粒子間の熱交換速度。
石灰窯のタイプ:技術と設計
焼成窯は基本的に2カテゴリー:(1)回転窯、(2)垂直窯。両タイプとも固体・液体・気体燃料で設計可能です。回転窯は直線回転クーラー付き長尺窯、垂直窯はいくつかのタイプがあります。焼成窯には適切なデクリピテーション指数の石灰石が必要です。石灰石デクリピテーション指数は焼成時の崩壊感受性の尺度です。低デクリピテーション値は床気孔率を低下させ、窯内ガス流を阻害し窯効率を下げます。回転窯には優れたタンブリング指数の石灰石も必要です。
多くの技術と窯設計が使用されてきましたが、現在の石灰窯は比較的少数の設計が主流です。しかし特定用途に特に適した多くの代替案があります。石灰石特性(焼成前後強度、利用可能燃料タイプ、製品品質)を考慮して窯技術を選定する必要があります。一般的に石灰石焼成用に使用される6つの主要窯タイプがあります。窯選定の主要因子:(1)石灰石鉱床の性質、(2)石灰石の特性・可用性・品質、(3)投入粒度(窯原料の機械的特性、原料中の微粉)、(4)主要用途向け石灰特性要求、(5)窯能力、(6)利用可能燃料タイプ、(7)環境影響、(8)資本・運転コスト。石灰の物理化学的特性は焼成に使用される窯タイプと本質的にリンクしています。表1に各種窯タイプを示します。
| 表1 石灰窯のタイプ | |||
|---|---|---|---|
| No. | 窯タイプ | 能力範囲(トン/日) | 窯原料サイズ範囲(mm) |
| 1 | 長尺回転窯 | 160-1,500 | 2-60 |
| 2 | 予熱器付き回転窯 | 150-1,500 | 10-60 |
| 3 | 並流再生窯 | 100-600 | 10-200 |
| 4 | 環状シャフト窯 | 80-300 | 10-150 |
| 5 | 混合原料シャフト窯 | 60-200 | 20-200 |
| 6 | その他の窯 | 10-200 | 20-250 |
回転窯
石灰製造に通常使用される回転窯は2タイプ:(1)長尺回転窯(LRK)、(2)予熱器付き回転窯(PRK)。
長尺回転窯(LRK)
LRK(図1)は長さ最大150m、水平に対して1〜4度傾斜、直径約2〜4.5mの回転シリンダーで構成されます。石灰石を上部から投入し、燃料と燃焼空気を下部から噴射します。石灰は窯から石灰クーラーへ排出され、燃焼空気予熱に使用されます。窯シェル周りの惑星型ユニット、走行グレート、各種カウンターフローシャフトクーラーなど、様々な石灰クーラー設計が使用されます。
LRKには予熱器がなく、燃料バーナーは石灰排出端にあります。燃料タイプ:ガス、液体、粉砕固体化石燃料、廃棄物燃料、バイオマス。熱要件:1,430〜2,200 Mcal/t石灰。電力要件:18〜25 kWh/t石灰。窯構造:耐火ライニング付き傾斜回転シリンダー、「ミキサー」で熱交換改善。クーラータイプ:(1)窯シェル周り惑星型、(2)走行グレート、(3)回転シリンダー、(4)静止シャフトクーラー。燃焼空気注入:クーラー端部から冷却空気、燃料とともに一次空気。排ガス抽出:石灰石投入側の回転シリンダー端部で誘引ファン(IDファン)によりダクト経由で抽出。ガスは冷却・除塵後排出。石灰引き出し:クーラー端部。重要ポイント:耐火物品質、石炭微粉砕による良好燃焼と窯内ビルドアップ(リング形成)低減。
良好燃焼と安全のためCOとO₂連続測定が必要。LRKは生産柔軟性があり、パラメータ変更への反応が非常に迅速。幅広い投入石灰石サイズ使用可能。極めて低残留CO₂達成可能。ソフトからハードバーンドまで反応性柔軟性あり。デッドバーンドドロマイト製造可能。燃料使用の柔軟性あり。軟らかい石灰石も使用可能だが焼成時に大量微粉発生。LRKの欠点:高エネルギー要求、リング形成(石炭灰、硫酸カルシウム、粘土等)。
バーナー設計はLRK窯の効率的信頼的操業に重要。炎は異なる燃料タイプに対応可変である必要があります。プロセス条件を容易かつ迅速に変更できるため、LRKはシャフト窯より幅広い石灰反応性範囲と低残留CO₂レベルを生産可能。比較的弱い投入石灰石(崩壊しシャフト窯原料に不適)も回転窯では適しています。
回転窯は幅広い燃料で焼成可能。焼成ゾーン熱伝達が主に放射によるため、赤外線放射率がガス、油、固体燃料の順で増加することから、燃料選択が熱使用に大きな影響を与えます。放射と対流損失は他の石灰窯設計に比べ相対的に高く、一般的に他窯タイプより高エネルギー消費となります。
回転窯の利点:燃料由来の硫黄(S)、および石灰石由来の硫黄を、焼成ゾーン温度とCO%制御の組み合わせで窯ガス中へ排出可能。したがって排ガスSO₂排出基準の範囲内で、高硫黄燃料を使用し低硫黄石灰製造可能。LRKは燃料使用と石灰石投入粒度(特に微粉分画)に関して柔軟な窯です。
予熱器付き回転窯(PRK)
回転窯に予熱器を装着可能。PRK(図2)は従来LRKより相当短い(例:40〜90m)。放射・対流損失低減と排ガスからの熱回収増大により熱使用量が減少します。
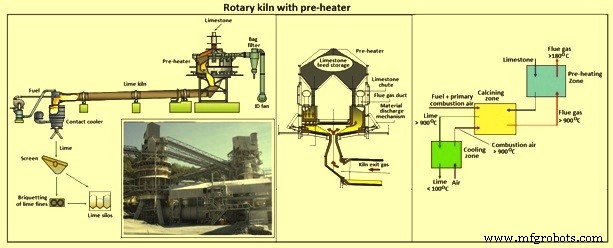
垂直シャフト型、走行グレート型など多数の予熱器設計が開発されています。予熱器は投入石灰石サイズと特性に基づき選定されます。最小10mm対応が多く、一部は6mmまで対応、弱い石灰石や崩壊しやすい石灰石に耐えられないものもあります。
PRKでは硫黄除去がより困難ですが、いくつかの方法で達成可能:(1)還元条件で窯操業しバックエンドで追加空気導入(特定予熱器設計でのみ作動)、バーナー、燃焼空気、予熱器、窯、クーラーで実施、(2)微粉石灰石を投入原料に十分添加し、SO₂を優先吸収させ、バックエンドダストコレクターで回収またはクーラー排出石灰から篩分け除去。
PRKでは燃料バーナーが石灰排出端にあります。燃料タイプ:ガス、液体、粉砕固体化石燃料、廃棄物燃料、バイオマス。熱要件:1,220〜1,860 Mcal/t石灰。電力要件:17〜45 kWh/t石灰。窯構造:耐火ライニング・ミキサー付き傾斜回転シリンダー。直径2〜4.5m、最大長90m。クーラータイプ:(1)窯シェル周り惑星型、(2)走行グレート、(3)回転シリンダー。燃焼空気注入:クーラー端部冷却空気。排ガスは予熱器通過後IDファンで抽出。ガスは石灰石投入と熱交換時に冷却。石灰引き出し:クーラー端部。重要ポイント:耐火物品質、石炭微粉砕による良好燃焼と窯内ビルドアップ低減、予熱器と窯の接合部気密性。石灰石原料中の高微粉含有は予熱器閉塞の原因。良好燃焼と安全のためCOとO₂連続測定必要。
PRKは生産柔軟性あり、パラメータ変更への反応が非常に迅速。幅広い投入石灰石サイズ使用可能。極めて低残留CO₂達成可能。ソフトからハードバーンドまで反応性柔軟性あり、石灰石が許せばデッドバーンドドロマイト製造可能。ガス、液体、粉砕固体化石燃料、廃棄物燃料、バイオマス使用可能な燃料柔軟性あり。軟らかい石灰石原料使用可能だが焼成時に大量微粉発生。PRKの低燃料要件は予熱器での優れた熱交換(脱炭酸開始)による。欠点:リング形成(石炭灰、硫酸カルシウム、粘土)、予熱器が追加メンテナンス設備となる。
シャフト窯
シャフト窯は現在石灰製造に使用される窯の大半を占めます。シャフト窯タイプ:(1)混合原料シャフト窯(MFSK)、(2)並流再生窯(PFRK)、(3)環状シャフト窯(ASK)、(4)その他。シャフト窯は垂直設計で、高さ最大30m、直径最大6m。このタイプでは石灰石を窯頂部から投入し、窯の各段階を徐々に下降し、底部で石灰として排出されます。従来シャフト窯の性能は、窯断面上の均一熱分布と材料均一移動の困難さにより制限されてきました。
混合原料シャフト窯(MFSK)
MFSK(図3)はトップサイズ20〜200mm、サイズ比約2:1の石灰石を使用。最広く使用される燃料は低灰分の高密度コークスグレード。コークスサイズは石灰石よりわずかに小さく、石灰石とともに下降し隙間を伝わらないようです。石灰石とコークスを混合し、分離を最小化するよう窯へ装入します。近年は価格と冶金コークス入手難によりアンスラサイト使用が増加しています。
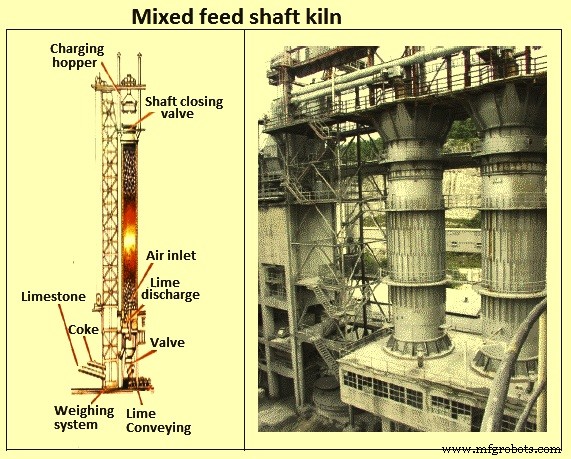
MFSKでは燃料投入が石灰石と混合。熱要件:810〜1,120 Mcal/t石灰。電力要件:5〜15 kWh/t石灰。窯構造:垂直シリンダーまたは矩形シャフト、耐火ライニング。燃焼空気:底部から注入される冷却空気。石灰引き出し:偏心回転板。重要ポイント:石灰石と燃料の均一混合必要、石灰石の断面均一分布必要。燃料由来Sが石灰に高保持される。
窯生成石灰は低反応性。冷却空気が燃焼空気として使用。窯は低過剰空気で作動。窯内での均一燃料/空気混合が困難で、空気/燃料比に変動生じる。プロセス条件によりCO排出発生。大きな石灰石投入サイズ必要。パラメータ変更への反応が低い(24時間)、大きな慣性あり。
並流再生窯(PFRK)
標準PFRK(図4)の主特徴は、クロスオーバーチャンネルで連結された2つの円形シャフトを持つこと(初期設計には3シャフトや矩形シャフトも)。PFRK操作には以下の2つの主要原理が組み込まれています。
- 各シャフトの予熱ゾーンが石灰石を焼成温度まで予熱することに加え、再生熱交換器として機能。ガス中の余剰熱がプロセス第1段階で他方シャフトの石灰石へ伝達され、その後燃焼空気により石灰石から回収され約800℃まで予熱される。結果として窯は極めて低比熱消費を実現。
- 石灰石焼成が比較的穏やかな温度、典型的に900〜1100℃で進行。これにより中・高反応性石灰を低残留CO₂レベルで製造するのに理想的。
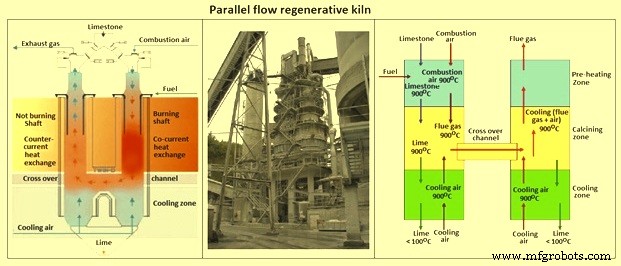
実際には、石灰石バッチを各シャフトに交互に装入し、予熱ゾーンを下向き通過、燃料ランス周りを経て焼成ゾーンへ、さらに冷却ゾーンへ通過させます。窯操作はフル出力で8〜15分の等しい2周期で構成されます。第1周期では第1シャフトのランスから燃料注入、このシャフトに吹き下ろされる燃焼空気で燃焼。放出熱は一部第1シャフト石灰石焼成で吸収。冷却空気を各シャフト底部へ吹き込み石灰冷却。第1シャフト冷却空気、燃焼ガス、焼成由来CO₂が約1050℃で相互接続クロスダクトを通じ第2シャフトへ流入。第2シャフトでは第1シャフトからのガスが第2シャフト底部吹き込み冷却空気と混合し上昇流となり、第2シャフト予熱ゾーンの石灰石を加熱します。
上記モード継続時、排ガス温度は500℃を大きく超えます。しかし8〜15分後、第1シャフトの燃料・空気流を停止し「反転」が起こります。第1シャフトへ石灰石装入後、第2シャフトへ燃料・空気注入、排ガスを第1シャフト頂部から排出します。
ガス、液体、固体粉砕燃料、廃棄物燃料、バイオマスで焼成可能。高ターンダウン比を持つが、低生産率ではエネルギー効率損失あり。一度着火したら停止は望ましくなく、耐火物寿命短縮の原因に。焼成部とクロスオーバーチャンネルの耐火ライニングキャンペーン寿命は約4〜8年。標準PFRKは清浄石灰石必要、理想的に石灰石比2:1以下。最小石灰石サイズ30mm、修正設計「PFRK微粉石灰窯」では清浄石灰石で10〜30mm対応可能。
PFRKでは燃料投入が石灰石層のランスから。熱要件:765〜1,000 Mcal/t石灰。電力要件:20〜41 kWh/t石灰。窯構造:耐火ライニング付き2〜3本垂直シリンダーまたは矩形シャフト、熱ガス循環用チャンネル連結。燃焼空気注入:頂部(主)とランス(10%)。石灰引き出し:偏心回転板。重要ポイント:耐火工事品質。PFRKは生産柔軟性あり。生成石灰反応性高く、石灰石が許せば高〜中反応性まで合理的柔軟性あり。燃料・エネルギー消費低い。PFRKは限定的停止/開始柔軟性。高デクリピテーション石灰石に不適。耐火ライニングが他窯タイプより高コスト。
環状シャフト窯(ASK)
ASK(図5)の主要特徴は、環幅を制限する中央シリンダーと、燃焼ガス分布用アーチが優れた熱分布を確保すること。中央柱により下部バーナーからの燃焼ガス一部をシャフト下方へ吸引し、下部チャンバーへ再注入可能にします。
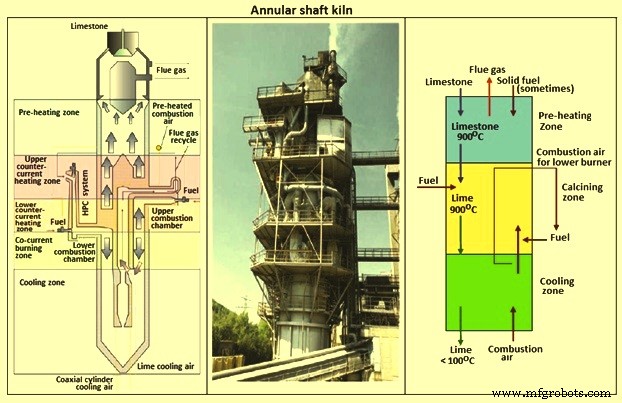
このリサイクルにより下部バーナー温度を緩和し、焼成最終段階を低温で実施可能にします。両効果により低残留CO₂レベルと高反応性製品を確保。ASKはガス、油、固体燃料で焼成可能。排ガスは高CO₂濃度を持ちます。
ASKでは燃料投入が燃焼室上部と下部、時には石灰石と混合。中央シリンダーが環幅制限。熱要件:790〜1,170 Mcal/t石灰。電力要件:18〜35 kWh/t石灰(40mm未満投入サイズで最大50 kWh/t)。窯構造:耐火ライニング付き垂直シリンダーシャフト。外部チャンバーとバーナー装備。燃料タイプ:ガス、液体、粉砕固体燃料、廃棄物燃料、バイオマス。燃焼空気注入:焼成チャンバー頂部。石灰引き出し:偏心回転板。重要ポイント:非常に精密なプロセス制御必要。
窯生成石灰は低残留CO₂と高〜中反応性。熱回収による燃料節約。優れた熱分布。熱回収器と外部チャンバーのメンテナンス必要。構想により比較的高建設コスト。
その他のシャフト窯タイプ
このグループには多数の設計が含まれます。これら設計では燃料を窯壁から導入し、焼成ゾーンで燃焼、燃焼生成物が石灰と石灰石に対して向流で上昇移動します。一部設計では燃料を外部ガス化装置で部分燃焼。他では中央バーナー、ビームバーナー、内部アーチ下注入デバイス等で導入。以下にいくつか説明します。
二重傾斜シャフト窯
この窯タイプ(図6)は反応性・低炭酸塩製品製造可能。本質的に矩形断面だが、焼成ゾーンに2つの傾斜セクションを組み込む。各傾斜セクション対向にオフセットアーチがあり、燃焼室を通じ燃料と予熱燃焼空気を噴射。冷却空気を窯底部へ吸入し予熱後、引き出し燃焼室へ再注入。ガスと負荷の迂回路と両側燃焼により効率的熱分布を確保。固体・液体・気体燃料使用可能だが、燃料灰と硫酸カルシウム堆積による過剰ビルドアップ回避のため慎重選定必要。
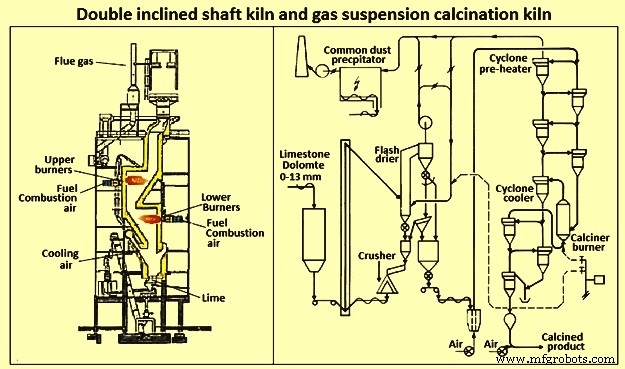
ガス懸濁焼成(GSC)窯
ガス懸濁焼成(GSC)窯は、石灰石、ドロマイト、マグネサイトなど鉱物処理技術で、粉砕原料から高反応性・均一製品を製造します。GSC窯プラントの乾燥、予熱、焼成、冷却など大部分プロセスがガス懸濁状態で実施されるため、プラントは固定設備と少数可動部品で構成(図6)。システム内物質量は無視できるレベルで、数分操業後には製品が仕様適合。起動・停止時の材料・品質損失なし、サブグレード製品なし。GSCプロセスは高焼成度でも高反応性製品生産。ガス懸濁処理材料は適切な微粒度必要。実務経験では2mm粒子サイズ超過不可。バランス操業GSC窯プラント性能数値:燃料消費約1,150 Mcal/トン製品、電力消費33 kWh/トン製品。
多室シャフト窯
もう一つの二重傾斜窯タイプ。焼成ゾーンに4〜6個の交互傾斜セクション、各対向にオフセットアーチ。アーチは二重傾斜窯と同じ目的。冷却空気は冷却ゾーンで石灰により予熱され、除塵後燃焼室へ再注入。窯の特徴は下部燃焼室温度を変化させ、広範囲で石灰反応性制御可能。固体・液体・気体燃料またはそれら混合で焼成可能。
走行グレート窯
投入石灰石サイズ15〜45mmの場合、「走行グレート」またはCID窯が選択肢。矩形シャフト予熱ゾーンで石灰石を焼成ゾーンへ供給。焼成ゾーンでは石灰石が5枚の振動板をゆっくりカスケード落下し、対向にバーナー系列。石灰は矩形冷却ゾーンへ通過。気体・液体・粉砕燃料焼成可能、残留CaCO₃ 2.3%未満のソフトバーンド石灰製造と報告。
トップ形状窯
「トップ形状」石灰窯は比較的新しい開発で、投入石灰石10〜25mm対応。環状予熱ゾーンから押し棒により石灰石を円筒焼成ゾーンへ変位。予熱ゾーン中心の下向き中央バーナー(油焼成)からの燃焼ガスが、予熱ゾーン中心に位置するエジェクターで焼成ゾーンへ吸引される。石灰は円錐冷却ゾーンへ下降。高品質石灰製造と報告、製鋼適応。窯能力最大100トン/日石灰。比較的低高度のため低強度石灰石受入可能と報告。
回転床窯
現在はほぼ廃れたタイプで、小型石灰製造用に設計。環状走行床が石灰石装入を担う。石灰石が環状床上で回転する間、複数バーナーで焼成。燃焼空気は排ガス余剰熱と/または石灰冷却用で予熱。回転・シャフト窯比で摩耗低減により、回転床窯は小型石灰の高比率生産可能。
貯蔵と取扱い
石灰の貯蔵
石灰は乾燥条件で、風通しのない場所に貯蔵し、空気消石を制限することが望ましい。水分が石灰に混入しないよう細心の注意が必要で、水和は発熱と膨張を引き起こし、両方とも危険です。
エア圧送車両はフィルター装備の貯蔵ビンへ直接吹き込み可能。フィルターは耐候性・防水性必要。回収粉塵はビンへ戻せます。ビンに装着された圧力/真空リリーフ装置は、排出機構メンテナンス時の予防措置。石灰量が貯蔵ビン正当化に不十分な場合、コンクリートベース上、好ましくは建物内の別区画に貯蔵し過度空気消石を防止。
石灰移送に適した多くの設備タイプがあり、新しいものも継続開発されています。以下技術が成功裏に使用されていますが、全用途に適するとは限りません。
- スキップホイスト:全粒状・塊状グレード対応、特に100mm超粒子に適する。
- エレベーター(ベルトバケット、チェーンバケット両タイプ):全石灰グレードで使用実績あり。
- ドラッグリンクコンベア:粒状・微粉石灰に適する。一般に水平・傾斜移送用。
- コンベアベルト:塊状・粒状グレードの水平・上り傾斜移送に広く使用。
- スクリューコンベア:微粉石灰に広く使用。
- 振動トロフコンベア:最大40mm粒子サイズまで使用実績あり。投入から排出へわずかな下り傾斜があるとき最もうまく作動。
- 気圧搬送:最大20mm粒子サイズまでの製品に使用可能。代替案より資本コスト低いことが多いが運転コスト高い。製品をロータリーブローシール経由でブロワーへ供給。パイプ径、吹込空気量/圧力は、搬送石灰サイズ、移送レート、パイプ長/ルート考慮し設計。受入サイロにエアフィルターと圧力リリーフバルブ装備。
製造プロセス
- ベルギー・サグレックス・ベーズ採石場における石灰岩採掘の設備ケア:課題の克服
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上