



複合吹き込みプロセス:転炉製鋼における混合と品質の向上
転炉製鋼における複合吹き込みプロセス
トップブロー転炉での酸素(O₂)吹き込み中、液体鋼浴の混合不足により化学組成と温度の不均一性が生じます。転炉内にはジェット空洞直下に比較的デッドゾーンが存在します。トップブロー転炉での製鋼プロセス改善の必要性が複合吹き込みプロセスの開発につながりました。
複合吹き込みプロセスは「トップ・ボトム複合吹き込み」または「混合吹き込みプロセス」とも呼ばれ、トップ吹き込みランスと底部攪拌手法の両方を特徴とします。混合吹き込みの構成差は主に底部チュイエールまたはパージング要素にあります。これらは完全冷却チュイエール、非冷却チュイエール、透過性要素まで多岐にわたります。底部攪拌システムの必要性は、要求の厳しい高品質鋼グレード生産とプロセス経済性に不可欠です。したがって、塩基性酸素転炉(BOF)キャンペーン全体で攪拌の適切な機能性を確保する必要があります。図1にトップブローと複合吹き込み製鋼プロセスを示します。
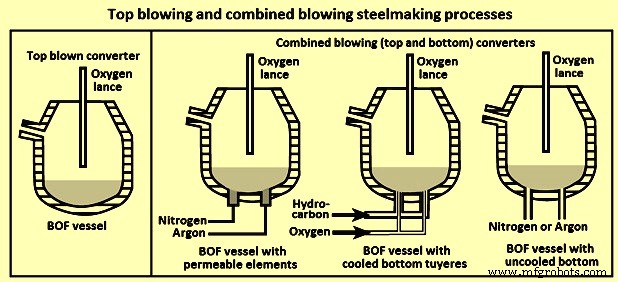
現在、トップ・ボトム複合吹き込み転炉は一次製鋼プラントで一般的に使用されています。複合吹き込み転炉では、トップブローO₂ジェットと底部不活性ガス流による浴攪拌・混合が強制され、浴の高い混合効率を達成します。稀に、同心二重管チュイエールでO₂も底部から吹き込み、シュラウディングガスでチュイエール出口温度と底部摩耗を制御します。しかし、不活性ガスパージングが一般的に摩耗制御、パージング要素と底部寿命のより高い制御を提供するため、大多数の転炉はガスパージングプラグによる底部攪拌を装備しています。
商業的に受け入れられた最初の複合吹き込み実践は、ARBED-IRSIDが開発したLBE(ランス・バブリング・イークイリブリウム)プロセスです。このプロセスは全O₂をトップランスから供給する点でBOFプロセスに非常に近いです。複合吹き込み側面は、転炉底部に設置された多孔質要素セットを通じてアルゴン(Ar)または窒素(N₂)を吹き込むことで達成されます。LBEプロセスでは、ブロー大部分でN₂ガスがほぼ排他的に使用され、流量範囲は3〜11標準㎥/分(N㎥/min)。しかしブロー後期にN₂吸収が問題となる場合、Arガスを攪拌用に使用します。さらに、ブロー後攪拌ではArがほぼ排他的に使用され、流量を10〜17 N㎥/minに増加させます。図2にLBE転炉と底部吹き込み要素を示します。
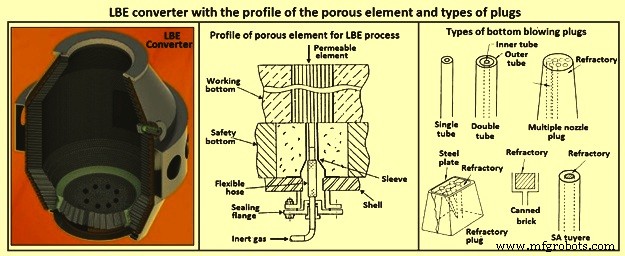
複合吹き込みプロセスでは、N₂とArなどの不活性ガスを転炉底部から透過性要素(LBEプロセス)またはチュイエールを通じて導入し、BOF内混合条件改善に広く使用されています。典型的実践では、O₂ブローの最初60〜80%でN₂ガスをチュイエールまたは透過性要素から導入し、最後の40〜20%でArガスに切り替えます。O₂ブロー初期の急速なCO発生が鋼へのN₂ピックアップを防止します。多孔質要素のプロファイルを図2に示します。
底部プラグ/ノズルの構成
複合吹き込みの初期開発は、基本的に底部吹き込み用の3タイプ底部プラグに基づいています。第1に、多孔質プラグのように振る舞う耐火要素。これは小さなスリットを持つ圧縮レンガ製。ほとんどのチュイエール同様、鋼浸透防止のため十分なガス圧が必要。これは多孔質プラグより浸透性が高い。第2に、非冷却チュイエールを使用しノズル当たり大量不活性ガス導入。これにより局所的強力攪拌が生じ、ビルドアップへの浸透が容易。冷却材がないため空気やO₂使用不可、発熱でチュイエール寿命が実用的でなくなる。第3に、完全冷却チュイエール。ここでは不活性ガスまたはO₂吹き込み可能、非常に強力な攪拌で底部ビルドアップ浸透にほぼ問題なし。全ケースでガス配管はロータリージョイントまたはシールを用いて炉トリニオン経由でルーティングされ、炉全回転を可能にします。複合吹き込み用に開発された様々な底部吹き込みプラグタイプを図2に示します。
不活性ガス底部吹き込み用プラグの現在の設計状況は、シングルホールプラグ(SHP)設計とマルチホールプラグ(MHP)設計に基づいています。これらプラグ設計は、底部吹き込みパージングプラグの広く受け入れられた最先端設計として確立されています。SHPとMHP両パージングプラグは流量最適化管径と管数で設計されています。しかし、不活性ガス底部パージング用MHPの方がより普及しています。SHPとMHP両タイプのパージングプラグはマグネシアカーボン(MgO-C)耐火物ベースで、通常100%高級溶融マグネシア、高級グラファイト、最適化粒度分布、場合により添加剤で作られます。
BOFライニングキャンペーン終了まで効率的パージングを実現することは、BOFショップの全ガスパージングプラグの目標であり、適用ガス流量範囲、閉塞ポテンシャル、特定プロセス条件下の摩耗率に影響されます。最高安全基準は底部パージングの必須要件です。
閉塞ポテンシャル
底部ビルドアップによるパージングプラグ可用性低下が、低パージング効率の主原因となることが多い。これは脱酸剤コスト増加、収率低下、吹き込みプロセス効率低下を招きます。閉塞主因:極めて粘性スラグや高頻度スラグスプラッシングによる底部ビルドアップ、不活性ガス供給問題、不適切パージングプラグ設計。高ガス流量のSHPは低スラグスプラッシング率ではスラグ閉塞ポテンシャル低減に寄与しますが、高スラグスプラッシング率による潜在的底部ビルドアップや不十分な不活性ガス供給では、SHPへの深い浸透と極めて低い再開放確率を招きます。一方、MHPのパージング効率は、流量最適化された多数のパイプ(本数、径、配置)により向上します。MHPの再開放率は定期的に報告され、ガス圧と不活性ガス供給変動の影響を受けにくいです。
安全性
最高安全基準は一般的にMHP設計で与えられます。ガス管がMgO-Cレンガに直接圧入されます。何らかの理由でMHPへのガス供給が減少またはゼロになった場合、鋼浸透はパージングプラグへ数mmのみ。鋼ブレイクアウトリスクは最小化されます。
パージング特性と摩耗率
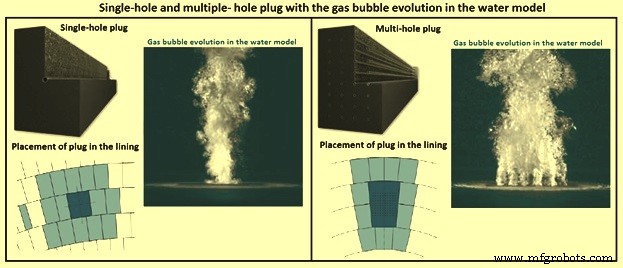
SHP流動レジームはバブリングとジェッティングの遷移帯、または完全にジェッティングゾーンにあり、単一パイプ上部に大ガス体積が生じ、その後小ガス泡へ崩壊し大きなサイズ分布となります。この流動レジームは一般に摩耗率増大(例:0.4〜0.7mm/ヒート)を特徴とします。MHP設計はパージングプラグ上部により適切なガス泡分布を提供し、小ガス泡の割合が高くなります。小ガス泡の高い比表面積がガスパージングと冶金効率を向上。低ガス速度でのバックアタック現象と乱流減少により摩耗率は一般的に低下します。図3に水モデルでのSHPとMHPのガス泡発生を示します。
複合吹き込みプロセス
複合製鋼プロセスでは、鋼精錬に必要なO₂をトップマウントランスから吹き込み、底部攪拌プロセスに必要な不活性ガス(N₂またはAr)を底部攪拌レンガから溶銑へ導入し、最適化混合によりプロセス条件を改善します。流量と攪拌ガスタイプはプロセス段階と鋼グレードに依存。底部攪拌により金属-スラグ平衡へのより速く良好な接近が達成されます。平衡と混合時間は攪拌子タイプ、数、位置、流量に依存。より強い攪拌は熱力学平衡を所望方向へシフトさせ、混合時間を短縮。最終鋼化学成分に応じてN₂からArへの切り替えが通常必要。バルブステーションは底部攪拌システムの中心部分として、個々のパージングプラグごとの個別流量制御を可能にします。
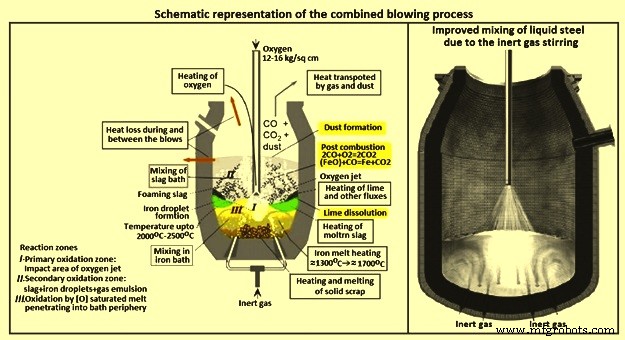
トップブロープロセスと同様に、複合吹き込みプロセスでも多孔ランスから溶銑浴へO₂注入。ジェット衝撃と衝撃領域(ジェットが金属表面衝突しガスが上向き偏向される領域)でのガス流せん断作用により金属液滴が発生。このジェット液相互作用効果は3モードで記述:(1)ディンプリング、(2)スプラッシング、(3)ペネトレーティング。
ガスとスラグへ飛散する鉄液滴量は金属収率、耐火物摩耗、脱炭進行に影響。ガス・液体特性が浴凹み深さに影響し、臨界深さがスプラッシング開始を示す。スプラッシングは一定ジェット運動量まで増加、それ以上で減少。飛散方向はランスノズル角、ランス高さ、ジェット空洞プロファイル(深さと直径から推定)、O₂ジェットオーバーラップに依存。
BOF転炉でのスプラッシング/スピッティング制御のためランスチップ改良実験多数実施。ノズル径と傾斜角の適切設計によるO₂ジェット最適圧力分布の重要性。様々な研究で、底部攪拌付きトップブローが単独トップブローBOF転炉よりスプラッシング/スピッティング性能優秀と示されています。
攪拌用底部吹き込みに様々な手法採用。セラミックプラグに埋め込まれた複数小径管または複数スリットを底部チュイエール使用。特殊耐火攪拌要素または転炉底部に配置された小型非保護チュイエールで攪拌実施。
底部吹き込みプロセスは浴高を効果的に上昇させ、トップブローBOF転炉で得られる摩耗プロファイルとは異なる耐火摩耗プロファイルを示します。このタイププロセスではチュイエールと周辺領域摩耗がしばしば激しく、溶銑乱流に耐える耐食高密度材料必要。
複合吹き込みプロセスは高価ガス(O₂、Ar、N₂)を使用し、これらガスの精密測定と総量化は、日次管理レポート生成にこれら値を使用することで、経済的操業と厳格な品質管理を支援。転炉浴攪拌のため、ArまたはN₂ガスを転炉底部の複数攪拌プラグレンガから注入。各シーケンスステップの総流量とガスタイプは、現在ブロー用ロードメニューから予め決定。総流量はコントローラー数(攪拌プラグレンガ1個につき1個)へ均等分配され、コントローラーリモートセットポイントとなる。実測流量は攪拌プラグレンガごと、ガスタイプごとに温度・圧力で質量補償され制御モジュールへ入力。4-20mA制御出力で制御弁位置を調節。
攪拌プラグレンガが重いスラグで覆われると下流圧力上昇。プリセット限界超過時、制御が流量制御から圧力制御へ変更、制御弁が異なる制御アルゴリズムに応答。圧力低減時(ヒステリシス値未満)、制御は流量制御へ復帰。制御モード間切り替えは自動的、非アクティブループがアクティブループ出力を追跡。
ガス消費最適化と流量制御範囲のため、追加入口圧力制御設置。フィーダーライン圧力制御と個別攪拌ライン流量制御の組み合わせで個別攪拌子定常流量維持、粘性スラグによる多孔質プラグ閉塞回避。適切な計装でオペレーターに多孔質プラグ状態表示。プロセス信頼性極めて重要。フェイルセーフ思想は一般に供給ライン(入口圧力低下時ガス切替)と個別ストリーム(メディア・電源故障時フェイルセーフオープン)で提供。複合吹き込みプロセスの模式表現を図4に示します。
転炉底部攪拌システムは、スタンドアロンユニット(個別HMIステーション付き)または新規・既存ネットワーク統合用として提供されるPLC(プログラマブルロジックコントローラー)で制御されます。操業には柔軟性必要。選択鋼グレードに応じ、ソフトウェアは総吹き込みO₂量関数としてArとN₂流量の全ヒート攪拌パターン(セットポイントパラメータテーブル)に従います。セットポイント変更と制御アクションはフィールド信号ベースでオペレーター介入なし自動モードで実行。
タッピング、脱スラグ、装入時には、耐火摩耗低減と多孔質プラグ長寿命のため予め定義された流量確保必要。攪拌プラグレンガ設計は、低侵食速度、高度スポーリング耐性、柔軟レンガ長で長寿命確保。
攪拌プラグレンガのO₂ジェットに対する位置決めは底部攪拌システム効果に極めて重要。攪拌プラグレンガ位置最適化で考慮すべき点:(1)様々なプロセス条件下でのO₂ジェット衝撃(ランスチップ設計、ランス高さ変動等)、(2)溶湯高さ/転炉直径アスペクト比、(3)耐火摩耗への影響。最新CFD(計算流体力学)シミュレーションを通常用い、BOF転炉内複雑条件考慮し攪拌プラグレンガ位置最適化実施。
この分野の最新開発は特許取得済み交互攪拌技術。交互攪拌実践では、攪拌要素グループを交互高・低攪拌ガス流量で制御。BOFショップ導入後複数キャンペーンの統計的プロセス結果評価で、冶金結果へ悪影響なしにArコスト30%削減ポテンシャル示唆。
複合吹き込みの冶金効果
パージングパターン、特にプラグ数、流量、パージングガス種別と品質はBOF冶金に著しい影響。これらパラメータは厳密に調整必要、そうでないとプロセス制御不能となり狙い冶金結果達成不可。以下に複合吹き込みの冶金効果を示します。
炭素/酸素
底部パージング結果、脱炭速度論改善により、鋼浴過酸化なしでブロー終了時により低Cレベル達成。効率的パージング性能指標は[C]×[O]積で、トップブロー操業転炉比で著しく低く、平均0.002〜0.0025%範囲。精錬プロセスにより液体鋼浴内とスラグ-液体鋼浴間に非平衡状態存在。
適切な底部パージングプログラムで、反応をブロー終了時により平衡近くへ駆動可能、脱炭効果強化。後攪拌継続時間がこの効果をさらに強化。最低Cレベル狙いでは、耐火ライニングC含有量も重要パラメータ。
トップブロー操業転炉比で、タッピング時同[C]レベルでの溶存[O]含有量が低く、レードル脱酸剤消費最小化。タッピング時最低精錬レベルによる高価なRH(ルールシュタール・ヘラウス)脱ガス処理の省略・節約可能性も。
鉄収率
底部パージング、溶銑組成([Si]含有量)、スラグ慣行、吹き込みプログラムがスラグ中FeOレベルと、スラグ-ライニング化学反応ポテンシャル、後攪拌効果に影響。底部パージングシステム付きBOFは、トップブローBOF転炉比でスラグ中鉄含有量低く、スラグ量も少ない。タッピング時スラグFeOレベルは鋼浴溶存Cに依存。
マンガン(Mn)
タッピング時同CレベルでのMn収率は従来トップブローBOFプロセスより高い。この関連で、鋼グレード依存だがフェロマンガン二次冶金アロイ添加量削減可能。したがってMnレベル調整がより良好に制御可能。
リン(P)
底部パージングはスラグ中P₂O₅取り込み能力向上と石灰溶解促進が特徴。BOF転炉精錬中、特にハードブローイング段階で飛散液体鉄滴により形成スラグ温度が溶湯より高くなり、脱リン条件が悪化。パージングにより優れた浴攪拌とスラグ-鋼浴温度均質化でスラグ温度が大幅低下。
後攪拌の影響
後攪拌主目的:(1)タッピング時最低CとPレベル実現、(2)タッピング温度迅速精密調整(冷却効果)。パージング時間と強度が特定元素レベル達成の2決定パラメータ。後攪拌は溶存CとO₂を平衡へより近づけ脱炭効果著しく強化。後攪拌はBOFスラグ追加装入により強化される溶銑浴冷却引き起こす。これはP分配係数3倍向上とタッピング時Pレベル0.005%低減意味する。
パージングプラグ配置とプラグ数の影響
パージングシステムは精錬プロセス中の鋼浴平衡条件に影響し、冶金結果左右。底部パージングによりブロー終了時平衡へ接近または到達可能。脱炭・脱リン効果大幅改善。パージング効果評価パラメータRp確立。Rpは実態条件/平衡条件比。平衡達成時Rp=1。プラグ数増加は浴攪拌強化、Rp値上昇(1に接近)。図5に様々なプラグ配置・数の平衡接近結果(パージングパラメータRp定義)を示します。
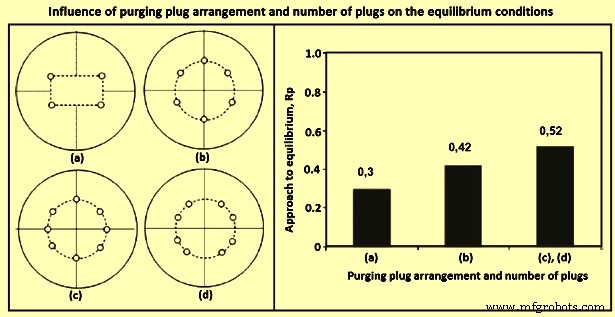
浴攪拌/混合指標は相対混合時間。混合時間短縮は浴混合/速度論改善意味し、化学反応加速(反応経路短縮)。浴速度論記述のもう一つパラメータは混合エネルギー。混合エネルギーはランス高さ、形状、吹き込み慣行、液体金属浴レベル、トップブロー+底部パージングシステム転炉ではパージング流量も含む。
成功する底部パージングシステム運転の鍵:主にパージングパターン、プラグ数、摩耗率、各プラグ可用性。パージングプラグ配置はほぼ無関係、単なる設計要素。
パージング強度の影響
パージング強度レベルは最低[C]×[O]積と鋼浴鉄損失達成に決定的役割。0.06 N㎥/t·min設定流量以下では最小パージングレベルでも[C]×[O]積が著しく低下、特に設定流量未満で顕著。
操業メリット
底部パージングシステム付きトップブローは、より穏やかな精錬となりスロッピング減少、収率向上に反映。さらに総O₂消費約2%、平均タッピング温度約10℃低減(従来BOFプロセス比)。これはより良好な浴攪拌と鋼浴均質条件の結果。装入石灰量約10〜15%削減(トップブロー操業転炉比)。
N₂からArへの理想的切り替えポイント
タッピング時N₂レベルは、精錬プロセス中のN₂からArへの切り替えポイントと特定パージング流量で柔軟調整可能。通常実践:精錬開始時低N₂流量、切り替え後Arパージング強度大幅増加。したがって最低[C]×[O]積実現には、精錬期間最後1/3での集中パージングが適切。
通常、精錬プロセス25%まではガスタイプとパージング強度が鋼浴N₂レベルに影響なし。この精錬段階でのArパージングはコスト効率悪く無目的(ArはN₂より高価)。最低N₂レベル狙いでは、吹き込み時間25〜50%の間でN₂からArへ切り替え必要。遅延切り替え、特に精錬50%超ではタッピング時N₂レベル極めて高くなる。
底部吹き込み導入は特に転炉下部でのスプラッシング大幅増加。同時に金属損失とコーンスカル形成減少。複合吹き込みプロセス成功は底部攪拌装置効果に依存。これら装置は信頼性高く、効果的攪拌、合理的長寿命、転炉操業中閉塞しないことが必要。
スラグスプラッシングと複合吹き込み
スラグスプラッシングはBOFキャンペーン寿命を極めて高レベルへ延ばす実証済み技術。タッピング後、転炉内スラグをN₂で2〜5分間様々なライニング領域へスプラッシング。スラグコーティングとスラグウォッシング実践もあり。タッピング後少量液状スラグを転炉内保持。スラグをドロマイトまたは生ドロマイトでエンリッチ。その後転炉を数回揺動し、底部と隣接領域を薄いスラグ層で覆う。ホットパッチングとガンニングも転炉耐火ライニング寿命延長対策。
スラグスプラッシングはクリーミーで粘性スラグで最適作動。しかし粘性スラグは転炉底部にスラグ層ビルドアップ形成、チュイエール/プラグからのガスジェット自由発生妨害、完全閉塞招く。これは通常底部攪拌システム自体の故障ではなく、ガス不利分布による冶金結果大幅悪化招く。
底部攪拌要素をスラグ層覆う場合、ガスが指向性ジェット流で注入できず、ライニングとスラグ層間を這い亀裂見つけ逃げる。重要攪拌効果完全確立不能。極めて厚いスラグ層ではガスがバレル沿いに上部ノックルやマウスまで這い、攪拌効果も冶金効果も全くなし。この現象を図6に示します。天然ガス(炎で識別可能)使用で検証。記載領域で天然ガス逃散検出。図6左側:底部をちょうど覆うスラグ層状況。右側:集中スラグスプラッシングで生成される底部、下部ノックル、バレル覆うスラグ層状況。
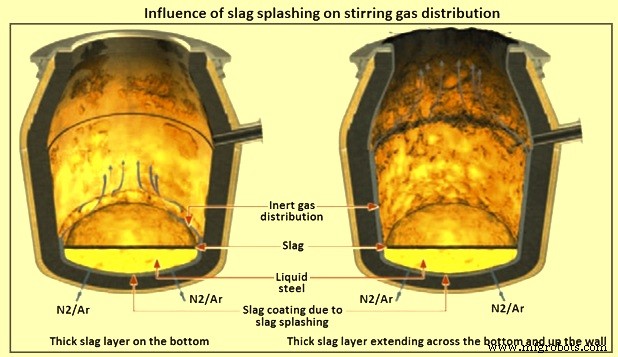
極端な場合、不活性ガスは溶湯ともスラグとも接触しないことがわかります。したがって底部厚さを定期的に管理し、早期対策で底部攪拌システム機能維持必要。
複合吹き込みの利点
底部パージングシステム導入の根本理由:一方では冶金結果改善、他方では最低コストで高品質経済的酸素製鋼保証。複合吹き込み転炉のトップブローBOF転炉比主要メリット:
- 吹き込みサイクル加速によるタップツータップタイム短縮
- スラグ形成短縮・迅速化、スラグ-鋼浴相互作用改善(スクラップ/フラックス添加溶解改善、高スクラップ/溶銑比実現)
- リブロー削減、成分・温度ヒット率向上
- 鋼浴均質化/攪拌と温度分布改善
- 目標成分達成精度向上
- プロセス制御改善(タッピング温度と元素レベルの高精度化)
- 鋼とフラックス添加収率改善(スラグ量減少、スラグへの鉄損失と溶融ダスト低減)
- スプラッシング、スピッティング、スロッピング低減
- (FeO)、[P]レベルと[Mn]酸化低減、したがってO₂消費低減
- スラグ中酸化鉄低減
- 強力溶湯攪拌強化による吹き込み効率改善
- 鋼中最終O₂含有量低減、脱酸剤(フェロアロイ、アルミニウム)必要量低減
- 手順終了時不活性ガス吹き込みで金属中ガス濃度低減、鋼品質改善
- 過熱FeOリッチスラグ回避による耐火ライニング寿命延長
複合吹き込みの欠点
複合吹き込みの欠点:(1)複合吹き込みプロセス用転炉設備がより複雑、ショップコスト増大、しかし上記メリットで十分補償、(2)Arガス高コスト、多くの場合N₂で部分置換試み、(3)底部攪拌ノズル/レンガ可用性がしばしば100%未満、他転炉ライニング比より激しいレンガ摩耗のため。
製造プロセス