



再加熱炉の種類、機能、産業応用:総合ガイド
再加熱炉は熱間圧延機で、鋼材(ビレット、ブルーム、スラブ)を約1,200℃の圧延温度まで加熱し、鋼の塑性変形に適した状態にして圧延機での圧延を可能にするために使用されます。再加熱炉での加熱プロセスは連続プロセスで、鋼材は炉入口で装入され、炉内で加熱され、炉出口で排出されます。熱は、鋼材が炉内を通過する間、主にバーナーガスと炉壁からの対流と放射によって鋼材へ伝達されます(図1)。
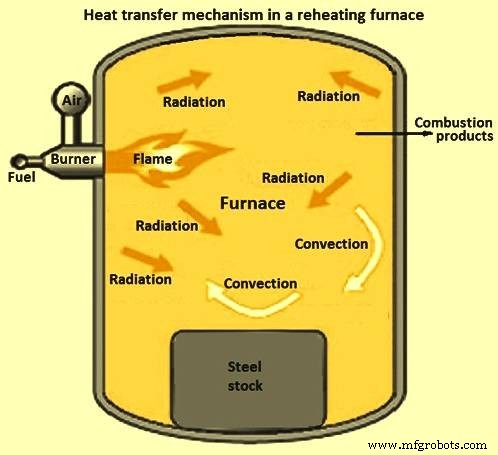
図1 再加熱炉での熱伝達メカニズム
鋼材の装入温度は常温から800℃までの範囲です。目標排出温度は、圧延速度、材料寸法、鋼成分に依存する圧延プロセスの要件によって決まります。鋼品質の観点からは温度勾配と表面温度に制約があります。これらの炉で使用される燃料は固体、液体、気体のいずれも可能です。プッシャー型再加熱炉の概略図を図2に示します。
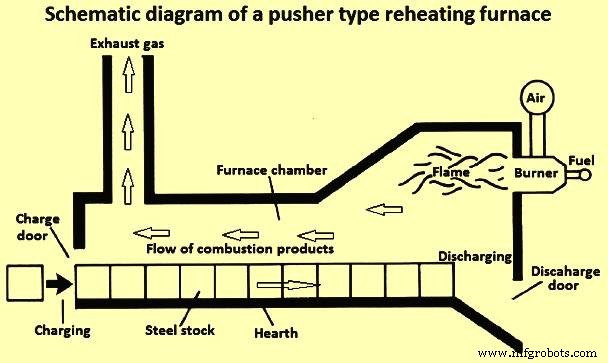
図2 プッシャー型再加熱炉の概略図
再加熱炉のサイズは通常、冷材から熱間鋼材を圧延機へ供給する能力として表され、トン/時間で表現されます。再加熱炉のエネルギー効率は通常、鋼材を10℃から1,200℃まで加熱したときの熱含有量増加を、それに使用された燃料エネルギー(潜熱と顕熱)で割ったものとして定義されます。再加熱炉の典型的な縦断面図を図3に示します。
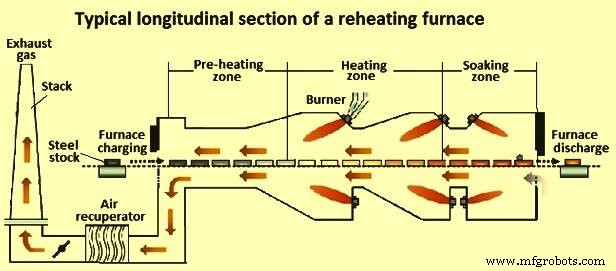
図3 再加熱炉の典型的な縦断面図
炉の多くの設計特徴がエネルギー効率に影響します。これらには、(1) バーナータイプ、(2) 炉寸法、(3) 炉ゾーン数、(4) 壁と屋根の断熱タイプ、(5) スキッド設計、(6) 炉出口から出る高温排ガスによる燃料と燃焼空気のレキュペレーターでの予熱が含まれます。効率的な炉は、与えられた時間で炉能力分の鋼材を最小燃料と人時で均一温度へ加熱するように設計されます。炉設計に重要なパラメータには、(1) 荷材へ付与すべき熱量、(2) 炉内で利用可能な十分な熱生成(鋼材加熱と全熱損失克服のため)、(3) 生成熱の被加熱鋼材表面への伝達、(4) 鋼材内部温度の均一化、(5) 炉からの熱損失最小化が含まれます。
操業実践とエネルギー効率
操業実践もエネルギー効率に重要です。理想的には、同一組成・同一寸法の一種類の鋼材を定格能力で炉運転することです。しかし実際にはこれは起こらず、炉効率に影響する因子は:(1) 異なる寸法・組成・初期温度の鋼材が同時に炉内に滞在、(2) 圧延遅延により炉内鋼材移動が減速・停止、(3) 燃料組成と入手性の変動、(4) バーナーと炉内部条件の劣化。
炉のエネルギー効率は通常サンキー図で描かれます。冷装入再加熱炉の典型的なサンキー図を図4に示します。
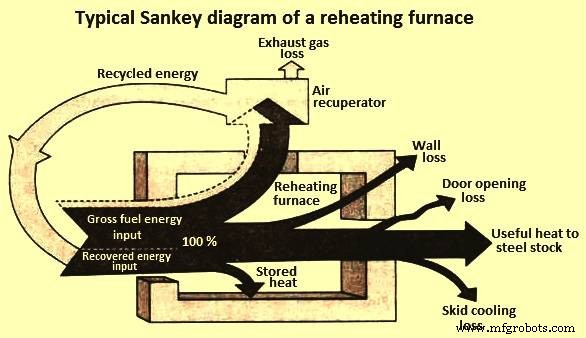
図4 再加熱炉の典型的なサンキー図
再加熱炉の分類
再加熱炉の分類は4つの方法で可能です:(1) 加熱方式ベース、(2) 装入方式ベース、(3) 炉内鋼材移動方式ベース、(4) 熱回収方式ベース。
加熱方式ベースでは、燃焼加熱型または電気加熱型に分類されます。燃焼加熱型炉は固体、液体、気体燃料を使用可能です。
装入方式ベースでは、バッチ式または連続式に分類されます。バッチ炉では装入材料が炉床上の固定位置に留まり、圧延/鍛造温度まで加熱されるまで動きません。一方連続炉では装入材料が炉内を移動し、炉を通過する過程で圧延温度まで加熱されます。
炉内鋼材移動方式ベースでは、連続炉をさらにプッシャー炉、ロータリーハース炉、ウォーキングビーム炉、ウォーキングハース炉、ローラーハース炉に分類できます。
熱回収ベースでは、再加熱炉は蓄熱式またはレキュペレーター式に分類されます。蓄熱式再加熱炉は蓄熱式バーナーを使用し、レキュペレーター式炉は排ガスからの熱回収にレキュペレーターを使用します。
各種再加熱炉の詳細
バッチ炉
これらは古いタイプの炉で、全鋼種・全サイズの鋼材加熱が可能です。このタイプの炉で加熱される鋼材は、装入機により前面扉から装入・引き出しされます。これらの炉は、1平方メートル未満の炉床で単一アクセス扉のものから、深さ約6m、長さ約15m、アクセス扉5〜6枚のものまでサイズが様々です。バッチ炉は連続炉より満足に1,320℃付近まで材料を加熱できます。また、一次圧延機から直接出た熱間材料を後で仕上圧延機で圧延するための貯蔵庫としても使用可能です。
バッチ炉の欠点:(1) 生産単位当たり設備投資が高い、(2) 炉床面積効率が低い、(3) 加熱製品トン当たり必要人時が多い、(4) 実質的に柔軟性がない、(5) 加熱品長さに制限がある。
プッシャー型炉
プッシャー型炉では、冷間鋼材が装入側のプッシャーにより前方へ押し出されます。初期のこれらの炉はビレットや小断面ブルーム加熱向けに設計されていました。初期炉の炉床は長さが短く、排出側へ向かって縦方向に下向き傾斜しており、鋼材の炉内通過を容易にしていました。現在のプッシャー炉はより長く、炉床長約25〜30mです。これらの炉は天井燃焼または天井・底部燃焼のいずれかを装備しています。通常、(1) 予熱ゾーン、(2) 加熱ゾーン、(3) 均熱ゾーンの3ゾーン構成です。5ゾーンスラブ再加熱炉など多ゾーン炉も設計・操業されています。
冷間鋼材は、端部からまたは側面扉から装入可能です。どちらの場合も、装入側のプッシャーで最後に装入した材料を押すことで鋼材を前進させます。冷間鋼材を連続材料列に対して押すたびに、加熱済み材料が排出側で、終端扉から重力で圧延機給込みローラーテーブル上へ、または側面扉から適切な手動・機械的手段で圧延機ローラーテーブルへ、または終端扉から機械的抽出装置で引き出されて排出されます。
プッシャー型炉の利点:(1) 単位設備投資当たり生産量が高い、(2) 炉床面積効率が高い、(3) 利用空間当たり比生産量が高い、(4) 保守コストが低い、(5) 材料装入・排出が容易、(6) 押し出される2つの材料間の温度差が小さい、(7) 全温度レベルで加熱速度制御がより可能、(8) 温度の緩やかな上昇で全鋼種の冷間材料装入可能、(9) 加熱品長を長くでき、圧延機歩留まり向上可能。
プッシャー型炉の欠点:(1) 接触面が積み上げ防止のため直角でなければならないため、鋼材断面を制限、(2) 少量や薄板鋼材を効率的に加熱する柔軟性が実質的にない、(3) 水冷スキッド保守が困難、(4) 水冷スキッドにより加熱鋼材にコールドストライプ(低温帯)が生じる、(5) 水冷スキッド使用時、鋼材厚を最大300〜350mmに制限、(6) 炉床へのスケール堆積が問題を引き起こし、スケジュール終了時の炉空し作業が高コスト、(7) 混合サイズ鋼材を炉内で押し出すことは望ましくない。
ロータリーハース炉
ロータリーハース炉は、パイプ圧延機での丸ビレット加熱と、鍛造プラントでの短尺ブルーム・ビレット加熱に使用されます。ロータリーハース炉は炉本体と装入・排出用補助設備で構成されます。炉は固定炉屋根(固定炉壁支持)、回転円形炉床を持ちます(図5)。炉内への外部冷気侵入防止のため炉内正圧を維持します。炉は内部・外部水封で炉内圧力を維持します。
バーナーは炉外壁・内壁または炉屋根に取り付けられます。炉外壁に装入・排出用炉扉があり、装入・排出機で装入・排出を行います。装入と排出は同時に進行します。丸ビレットを炉内に置くと、炉床が一定角度回転します。丸ビレットは炉内で放射状経路をたどり、単列または多列で配置されます。炉回転炉床は予熱、加熱、均熱ゾーンに分かれます。予熱ゾーンにはバーナーがありません。排煙口は装入炉扉付近の側壁に配置されます。高温排ガスは回転炉床を通って反対方向へ流れ、排煙口から炉外の煙突へ入り大気へ排出されます。高温排ガス流動プロセス中、予熱ゾーンのビレットは主に対流で加熱されます。予熱ゾーン長さは回転炉周長の約1/4です。均熱ゾーン長さは回転炉床周長の約3/20です。さらに、装入・排出炉扉間にはビレットもバーナーも存在しません。中央に仕切り壁が配置されます。装入・排出炉扉間距離は回転炉周長の約1/10です。
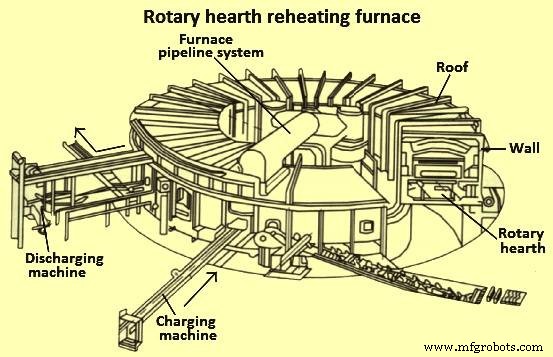
図5 ロータリーハース再加熱炉
ロータリーハース炉の鋼材は水平または緩やかな傾斜炉床上を前進します。したがって、連続プッシャー炉の過度に傾斜した炉床の欠点がありません。バッチ炉と比較して、全温度レベルでの加熱速度制御により良い手段を持ちます。この炉の欠点:(1) 生産単位当たり設備投資が高い、(2) 単位生産当たり床面積比が高い、(3) 炉床面積効率が低い、(4) 炉床レベルの壁耐火物とシールに高い保守レベルが必要。
ウォーキングビーム炉
初期のウォーキングビーム炉は、炉熱に直接曝露され熱腐食も受ける合金鋼ウォーキングビームで設計されていました。したがってこれらの炉は最大1,065℃で操業され、再加熱温度が1,320℃までの鋼加熱には不適でした。
現在のウォーキングビームは、水冷鋼部材に耐火物ライニングを施し、耐火物のみが炉熱に曝露されるようになっています。あるいは、ビームと支持部を上面にボタンを持つ水冷パイプセクションで構築し、熱間材料を水冷パイプから直接接触させないようにしています。ウォーキングビーム炉は現在、ビレット、ブルーム、スラブの再加熱に使用されています。
ウォーキングビーム炉には2組のビームがあります。鋼材は固定ビーム上に載ります。前進のため、鋼材は移動ビームで持ち上げられ、プリセット距離前進して炉床の次のステップへ配置されます。材料を炉床の次のステップへ配置後、移動ビームは元の位置へ戻ります。これを図6に示します。
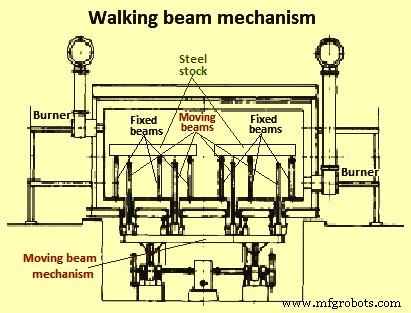
図6 ウォーキングビーム機構
ウォーキングビーム炉は通常、端部または側面装入・排出設計です。ビームは油圧式または機械式で駆動可能です。材料上下の側壁バーナーによるクロスファイアリングが使用されます。一部炉では、輻射型屋根バーナーまたは屋根と材料下部に配置されたバーナーで材料を加熱します。
ウォーキングビーム炉の利点:(1) 加熱材料を互いに分離してスタッカー(張り付き)防止可能、(2) 炉内での積み上げと滞在時間を短縮、(3) ビーム機構作動によりどちら側からも炉空し可能、(4) 水冷スキッドとのライン接触がないためスキッドマークがない、(5) 材料と炉床間の摩擦がないため炉床摩耗と材料損傷が実質的にない、(6) 適切なウォーキングビーム数選択で混合サイズ装入時により良い炉床利用可能、(7) 炉全長延長による廃ガス利用向上と燃料消費削減のポテンシャルあり。
ウォーキングビーム炉の欠点:(1) システム複雑性、(2) 高い設備投資、(3) 炉床シールと炉床耐火物の高い保守、(4) 材料加熱中のスケール剥離落下による問題。
ウォーキングハース炉
ウォーキングハース炉は、鋼材の加熱室通過に関してウォーキングビーム炉と類似しています。違いはこれら2炉の搬送方式にあります。ウォーキングハース炉では、鋼材は固定耐火物ピア上に載ります。これらのピアは炉床の開口部を通って延び、材料が炉内で静止している間、その頂部が炉床面より上にあります。これにより炉ガスがワーク底面の大部分と炉床の間を循環できます。
材料を炉排出側へ移動させるため、炉床が垂直に上昇してまず材料に接触し、さらに短距離ピア上方へ上昇します。炉床がプリセット距離前進し、停止、材料をピア上の新位置へ降ろし、さらに最低位置まで下降し、その後炉装入側へ向かって後退し、次のストロークを待機します。ウォーキングハース炉の利点と欠点はウォーキングビーム炉と類似しています。ウォーキングハース再加熱炉の機構を図7に示します。
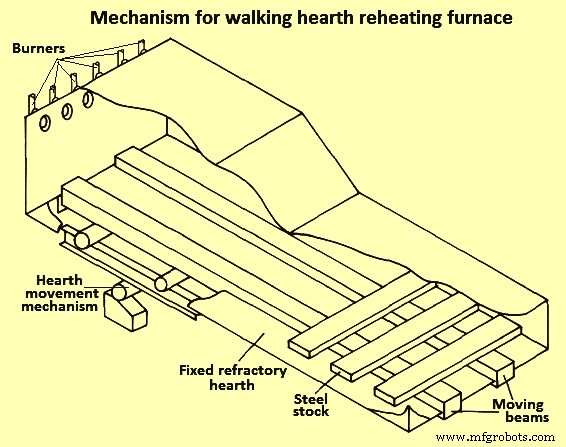
図7 ウォーキングハース再加熱炉の機構
ローラーハース再加熱炉
ローラーハース炉は、非常に長いビレット、ブルーム、スラブを加熱する際、プッシャー炉やウォーキングビーム炉での加熱が非現実的な状況で有利に使用されます。ローラーハース炉では、炉床が水冷駆動ローラーのセットで構成され、鋼材がその上を前進します。ローラーハース炉の断面図を図8に示します。
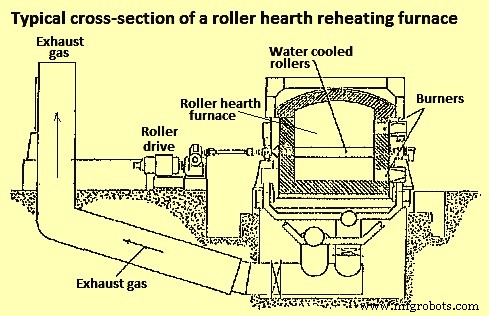
図8 ローラーハース炉の典型的断面図
ローラーハース再加熱炉の利点:(1) 非常に長い品を扱える、(2) クロスファイア採用時、この炉のゾーン制御がよりシンプル、(3) 材料は機械的損傷をほとんど受けない、(4) スキッドマークがない、(5) ローラーハース炉は自己排出可能。
ローラーハース炉の欠点:(1) 能力単位当たり初期コストが高い、(2) ローラーが適切に断熱されていないと、ローラー水冷却による熱損失増加、(3) 同能力のプッシャー型やウォーキングビーム炉より狭く長い。
連続再加熱炉に関する一般的課題
連続再加熱炉に関連する一般的な課題があります。単一ゾーン燃焼炉はより高いスケール損失と関連しています。単一ゾーン燃焼炉は、鋼が水素と水蒸気の組み合わせを含む炉ガスに長時間曝露されるため、天井・底部燃焼炉より高炭素鋼の脱炭傾向が高いです。鋼のスケーリングは、脱炭表面層除去のために意図的に行われることもあります。天井燃焼炉は、天井・底部燃焼炉と比較して同生産量でより長い炉床を持ちます。側面排出炉は、終端扉排出炉より高温側での空気浸入が少ないです。通常の重力式終端扉排出は、炉排出側の煙突効果により冷気を炉内へ誘引します。しかし終端扉排出は、加熱材料除去の面からは機械的によりシンプルです。水平炉床は、装入側へ向かって上向き傾斜する炉床の煙突効果を排除します。この煙突効果は高温側へ冷気を炉内へ引き込み、より高い燃料消費とスケール損失を引き起こします。
製造プロセス
- ホットチャンバー・コールドチャンバーダイカスト徹底比較:種類、用途、メリット
- 旋盤の種類と分類:ベンチ・エンジン・タレット・CNC・特殊旋盤まで完全網羅
- プレーナーの種類と仕様:最適機種選定のための完全ガイド
- シェーパーの種類・分類・仕様・操作:最適機種選定の完全ガイド
- 研削盤の種類と機能:ベンチ・ポータブル・精密・CNCまで完全分類
- スロッターの種類・特徴・仕様:パンチャー・精密・特殊目的機まで完全分類
- 金属材料の分類と特性完全ガイド:鉄鋼/非鉄/合金の選定基準と用途
- エネルギーの種類を探る:運動エネルギー、位置エネルギー、そして実世界の例
- レンチの種類と用途完全ガイド:標準・特殊タイプ全50種以上
- エンジニアリングにおけるポンチの種類、機能、材質、ベストプラクティス
- クランプの種類と用途完全ガイド:木工・金属・建設で使える40種以上