



再加熱炉におけるスケール生成防止:鋼材圧延効率向上の鍵
再加熱炉は鋼材圧延において重要な要素であり、半製品鋼材を所望温度まで加熱し、圧延に必要な塑性を付与します。半製品鋼材を圧延のために加熱する基本目的は、(i) 圧延に適した軟らかさを得ること、および (ii) 圧延プロセスが完全オーステナイト温度領域で完了するよう十分高い初期温度を提供することです。
再加熱炉内でのスケール生成メカニズム
再加熱炉での再加熱中、鋼材は炉内を通過し、温度が浸透ゾーンまで段階的に上昇します。浸透ゾーンでは、鋼材の熱的・化学的均質性のために温度を一定に保ちます。再加熱炉は気体・液体・固体燃料と空気を使用する直接燃焼炉です。炉内雰囲気組成は主に窒素(N₂)、二酸化炭素(CO₂)、水蒸気(H₂O)、遊離酸素(O₂)で構成されます。雰囲気組成は運転中に大きく変動し、これらは空気/燃料比の関数であり、それが炉とミルの運転条件に依存します。
再加熱炉は排出側から見て概念的に3ゾーンに分けられます。(i) 浸透ゾーン、(ii) 加熱ゾーン、(iii) 予熱ゾーン。
- 浸透ゾーン:炉バーナーから通常または低一次燃料化学量論で燃料と空気を燃焼。高炉温度ゾーン。鋼材温度が断面全体で均一化される。
- 加熱ゾーン:予熱ゾーンと浸透ゾーンの間。鋼材表面温度を圧延温度付近まで上昇させるため、高輻射熱伝達が必要。このゾーンでの燃焼空気O₂濃縮は熱伝達促進と炉容積ガス流量低減をもたらし、生産性と熱効率向上に寄与。
- 予熱ゾーン:前ゾーンからのガス流れが主に対流で入側鋼材へ熱供給。このゾーン開始部または加熱ゾーン末端に追加空気を導入し、残り燃料を完全燃焼。排ガス顕熱は鋼材への熱伝達またはレキュペレーターで回収。このゾーンではガス流速を可能な限り低くし、鋼材への熱伝達滞留時間を確保。
再加熱炉での鋼材加熱中、高温鋼材表面が炉内酸化性雰囲気と反応し、酸化鉄層であるスケールが生成されます。この現象による歩留まり損失は再加熱鋼材の1.0%~3%の範囲です。
スケール生成の影響と要因
スケール生成(酸化)は再加熱炉での再加熱プロセスにおける基本的かつ一般的に避けられない結果です。スケール生成の主な結果は、2つの主要分野で顕著な経済的損失をもたらすことです。(i) 酸化鉄としての鋼材歩留まり損失、(ii) 圧り込みスケール欠陥や粗面によるプライム品質製品の損失。スケールは貴重な鋼材の損失を構成します。
再加熱炉での鋼材再加熱中のスケール生成量は複数の要因に依存します。(i) 鋼材組成、(ii) 初期鋼材表面状態、(iii) 再加熱温度、(iv) 再加熱炉雰囲気組成(スケール生成に対する攻撃性を決定)、(v) 再加熱サイクルで決定される炉内滞留時間。再加熱パラメータ変更がスケール生成に及ぼす影響を予測するには、変動する炉条件に対応する酸化データが必要です。また、炉雰囲気の改善制御により、より低く安定したO₂含有量を実現し、スケール生成による鋼材損失を削減できます。
再加熱炉での鋼材加熱中のスケール生成(酸化)現象は避けられず、制御が困難です。スケール生成のデメリットには、鋼材消費と圧延ミルへの搬送経路でのスケール落下があり、清掃が必要で通常環境問題を引き起こします。
鋼材の高温酸化メカニズムを図1に示します。酸化メカニズムは、(i) バルクガス相からの酸化剤ガス輸送、(ii) ガス/スケール界面での相境界反応、または (iii) Fe陽イオンのスケール/ガス相界面への拡散に依存する可能性があります。
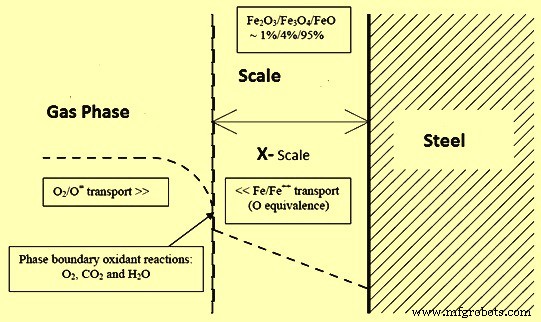
図1 鋼材の高温酸化メカニズム
燃焼生成ガス存在下での鋼材スケール生成は、再加熱炉での酸化プロセスの複雑性を増します。この複雑性の主要要素は不整合性であり、これは再び再加熱炉内の相互作用するパラメータの結果です。
炉内過剰空気を70%から20%に削減することで、スケール損失鋼材の最大35%を節約可能です。また、炉内での鋼材滞留時間が長く、温度が高いと過剰なスケール生成を招きます。
酸素供給源と燃焼制御
再加熱炉には通常2つのO₂供給源があります。(i) バーナーへ供給される燃焼用空気、(ii) 炉内負圧(様々な理由で発生)により外気が炉雰囲気へ侵入するエア侵入。
鋼材を圧延温度まで加熱する通常の方法は、使用燃料の化学量論比で、またはわずかに上回る条件で動作するバーナーで炉を燃焼させることです。100%化学量論比とは、燃料の完全燃焼をもたらす空気/燃料比で、排ガス雰囲気がN₂、CO₂、H₂Oのみで構成され、遊離O₂がない状態です。100%化学量論比をわずかに上回る空気/燃料比での燃焼では、排ガスにも少量のO₂が含まれます。
鋼材ストックが炉内を前進するにつれて温度は上昇します。しかし、温度上昇率は炉個別ゾーンの燃焼レートに依存します。再加熱初期段階では、熱応力発生を避けるため低加熱レートに曝されます。その後、浸透ゾーンまで激しい加熱に曝され、後続圧延のための均一鋼材温度達成のために浸透温度が維持されます。
鋼材表面温度が上昇すると、炉酸化性雰囲気(O₂、CO₂、H₂O等)と反応し、酸化層(スケール層)を生成します。スケール層厚はいくつかの要因に依存します。
スケール生成のメリット・デメリット
鋼材へのスケール生成には以下のメリットとデメリットがあります。
メリット
- スケールは連続鋳造機からのモールドパウダー不純物の表面埋め込み、酸化物、表面クラックなどの表面欠陥を除去し、滑らかで清浄な鋼材表面をもたらす
- 酸化プロセスが放熱反応であるため、その発熱が総熱入力の約2%~3%を占める
- スケール層は鋼材から環境への熱流を低減する(熱伝導率が低いため)鋼材が圧延ミルへ搬送される際
デメリット
- 炉運転条件により1%~3%の鋼材損失
- 炉内と加熱鋼材搬送経路でのスケール堆積により、清掃のための炉停止期間が必要
- 炉環境から鋼材への熱伝達が遅くなり、より長い加熱期間を必要とする
再加熱中のスケール生成を有利なレベルまで最小化することが重要です。これにより、再加熱炉運転中の関連パラメータをすべて監視・制御する必要があります。
酸化速度論とスケール構造
異なる条件下での鋼材高温酸化は広範に研究されています。純金属酸化の理論的考察では、2つの主要制御機構があります。初期には、酸化速度が表面化学反応で決まる線形酸化成長期があります。これは一般にスケール層が確立され、反応物の一方がスケール層を通じて拡散する速度が制御機構になるまでの短期間続きます。純鉄の場合、金属/スケール界面から外側へ拡散する鉄の拡散が酸化速度を制御します。これにより、単位面積あたりの酸化重量が経過時間の平方根に比例する放物線則が直接導かれます。
鋼材が混合ガス雰囲気(再加熱炉の場合)で加熱されると、純鉄の振る舞いから顕著な逸脱が通常観察されます。これは鋼材中の合金元素によるものです。これらは古典的成長機構から多数の逸脱を引き起こし、より顕著なのはスケール成長で生成される表面応力下での転位運動阻害です。これにより金属/スケール界面に孔隙またはギャップのラインが生成され、鉄拡散を阻害し、スケーリングレートを低下させます。さらに、酸化期間全体を通じて放物線則からの顕著な逸脱が頻繁に観察され、初期の離散的線形酸化期間を区別することが困難なことが多いです。
鋼材上に形成されるスケールはしばしばクラックを含み、これが金属/スケール界面に垂直な場合、酸化ガスがスケールを通過する代替経路を与えます。これはスケールを通じた拡散がもはや制御機構ではなくなり、酸化促進をもたらすことを意味します。これらのクラックは、スケール/金属界面からの気体酸化生成物(一酸化炭素CO等)の放出、またはスケール成長時の応力結果として生じた可能性があります。鋼材形状もスケールクラック生成に影響します。
排ガス成分のCO₂、H₂O、O₂は、鋼材表面温度が約750℃以上で鋼材に対して酸化的です。CO₂とH₂O雰囲気での各種鋼材酸化では、制限段階は酸化物表面でのCO₂またはH₂OのO₂とCOまたはH₂への解離速度であることが判明しています。しかし、O₂雰囲気での酸化では、初期酸化期間の制限段階はガス相から反応表面へのO₂輸送速度です。酸化物層がある厚さに達すると、酸化は放物線則に従い、酸化速度はイオン種と空孔の酸化物層を通じた拡散で制御されます。
700℃、800℃、900℃における鉄酸化速度へのO₂濃度の影響は、特に高温でO₂%増加とともに放物線酸化速度が増加することを示します。最も顕著な増加は950℃で0.4%~2% O₂間で起こります。
水蒸気とCO₂の鉄酸化への影響では、750℃では水蒸気は鉄スケール生成速度に影響せず、850℃と950℃ではそれぞれ1.2倍、1.6倍に増加します。CO₂は水蒸気より小さな増加をもたらします。600℃~1100℃でのCO₂による鉄酸化では、短時間曝露では線形則、長時間曝露では放物線則に従うことがわかります。
酸化速度の温度依存性はアレニウスの関係式(反応速度の温度依存性を示す)に従うことが確立されています。一般に酸化は3段階に分類されます。(i) 線形酸化が特徴の初期段階、(ii) 酸化が放物線的な最終段階、(iii) 線形から放物線機構へ移行する中間段階。スケール生成は鋼材表面温度と炉内滞留時間に強く依存し、燃焼生成物中のO₂%にも依存します。
温度は鋼材酸化に影響します。低温(900℃以下)では、O₂含有量は鋼材酸化にほとんど影響しません。高温(1150℃以上)では、炉雰囲気O₂含有量を0.3%から3%に増加させると酸化速度が50%増加します。さらに3%以上へのO₂レベル増加は酸化にほとんど影響しません。
再加熱炉に存在するような複雑雰囲気での酸化では、マルチコンポーネントガス中の酸化が3つの酸化機構を同時に引き起こす可能性があります。
スケール層の構造と相
鉄(Fe)が3つのよく知られた酸化物、すなわちウォースタイト(FeO)、マグネタイト(Fe₃O₄)、ヘマタイト(Fe₂O₃)を形成し、その割合は反応速度論で決定され、主酸化物はマグネタイトであることはよく知られています。酸化の基本理解は、初期段階後、プロセスが金属/スケール界面から外側へ拡散する鉄(Fe²⁺)が再加熱中の炉雰囲気から供給される酸素と反応することで進行し、放物線成長率で進行し、金属表面から外側へ向かってFeO、Fe₃O₄、Fe₂O₃の3層酸化物が段階的に形成されることです。
ウォースタイト(FeO)
スケールの最内層で金属隣接相、Feリッチ相。最低O₂含有。FeOで表され、約570℃以下では不安定。しかし、鋼材温度700℃以上ではスケール層の約95%を占めるまで含有量が増加。密度約5.87g/cm³。ウォースタイトは広い組成範囲で熱力学的に安定な単一相構造として存在。ウォースタイトの非化学量論性は温度上昇とともに増加し、化学量論組成FeOには達しない模様。他のスケール相と鋼材自体と比較して、ウォースタイト相は比較的低い融点(1370℃~1425℃)を持つ。ウォースタイト層融解(ウォッシング)はスケール生成速度を加速し、粒界浸透を増加させる。これは表面品質低下だけでなく、炉燃料消費増加と歩留まり低下を招く。
マグネタイト(Fe₃O₄)
スケールの中間相。500℃以下ではスケールの主要平衡構成成分。密度範囲5.0~5.4g/cm³。金属欠損酸化物として存在するが、ウォースタイトよりはるかに小さいレベル。様々な研究でFe₃O₄では陽イオンと陰イオンの両方が拡散することが示されている。温度が約700℃に上昇すると、ウォースタイト形成がマグネタイト相の犠牲で起こり、高温ではマグネタイトは総スケール層の約4%のみを占める。マグネタイトはウォースタイトより硬く研磨性が高い。
ヘマタイト(Fe₂O₃)
スケールの最外層で最高酸素含有。約800℃以上で形成。密度約5.24g/cm³。高温では総スケール層の約1%を占める。マグネタイト相と同様、ヘマタイトは硬く研磨性が高い。
再加熱炉内の主要反応
再加熱炉は直接燃焼型炉です。再加熱中に多くの反応が起こり得ますが、再加熱炉で熱を供給する主反応は以下の通りです。
C + O₂ = CO₂
2C + O₂ = 2CO
2CO + O₂ = 2CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2H₂O
燃焼生成物は常に高酸化性であり、スケール生成速度は表面温度上昇と炉雰囲気中のO₂およびCO₂部分圧増加とともに増加し、一酸化炭素(CO)部分圧増加とともに減少します。燃焼生成物中のO₂%は通常スケール損失最小化のため1%~2%程度に維持されます。
燃焼生成物レベルは使用燃焼空気%に依存します。完全燃焼の場合、完全燃焼生成物が生成されます。燃焼空気%が減少すると、酸化剤H₂OとCO₂は減少し、炉に還元環境を与えるCOとH₂が増加します。空気/燃料比は断熱火炎温度にも大きく影響します。一般に高燃焼空気温度は火炎温度を劇的に上昇させます。
空気/燃料比が酸化に与える影響
再加熱炉での鋼材酸化への空気/燃料比影響について様々な研究が行われています。これらは、空気/燃料比を1.1から0.9に減少させると、鋼材酸化が大幅に低下することを示しています。さらに空気/燃料比を減少させても効果は限定的です。
通常、全炉ゾーンのバーナーは100%化学量論燃焼レベルまたはわずかに上回る条件で運転され、製品が炉を通過する際の時間・温度・雰囲気プロファイルは図2のグラフ(a)で表されます。鋼材を圧延温度まで加熱しながら再加熱炉でのスケール生成を大幅に削減するには、使用燃料の化学量論比を大きく下回る条件(80%~90%化学量論比範囲)でバーナーを燃焼させ、浸透ゾーンの炉雰囲気にCOとH₂を含むことが必要になります(N₂、CO₂、H₂Oも含む)。燃焼生成物(COとH₂)を燃焼させるため、炉前端部に必要な空気を導入します。製品が炉を通過する際の時間・温度・雰囲気プロファイルは図2のグラフ(b)で示されます。
COとH₂排ガス成分は鋼材に対して還元的であり、他の排ガス成分CO₂、H₂O、O₂と合わせて考慮すると、排ガス混合物はCO/CO₂比とH₂/H₂O比、および鋼材表面温度に依存して鋼材に対して還元的または酸化的になります。CO/CO₂比とH₂/H₂O比は燃焼化学量論比%に反比例します。したがって、浸透ゾーンで還元雰囲気を作り、鋼材温度が低い時に酸化雰囲気へ変換できれば、スケール削減の可能性があります。
還元条件下での燃焼は、炉雰囲気中にCOとH₂を同量生成します。これは化学量論燃焼で生成されるCO₂とH₂Oに追加されます。スケール生成削減に必要なCO/CO₂比とH₂/H₂O比は鋼材表面温度の関数です。これらの比は、逆に加熱の特定時点で必要な実際の空気/燃料比を定義します。従来加熱炉(化学量論またはわずかに上回る条件での燃焼)でのCO/CO₂比とH₂/H₂O比はゼロです(炉雰囲気にCOやH₂が存在しないため)。結果として得られる雰囲気は鋼材に対して酸化的/スケール生成的です。
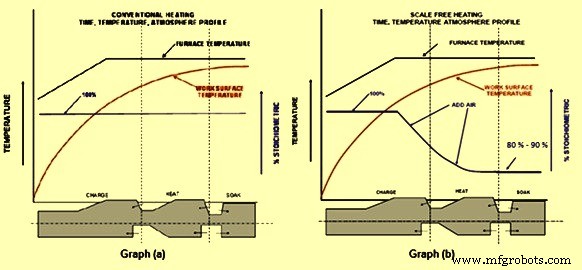
図2 再加熱炉内の時間、温度、雰囲気プロファイル
製造プロセス