



溶接ビードの種類と特徴:高品質溶接を見分けるポイント
溶接ビードとは?
溶接ビードは、2つの金属間の継手に充填材を堆積させて形成されます。1回の溶接パスで堆積した充填金属の跡を「溶接ビード」と呼びます。
ワイヤーまたは電極が溶けて母材に融合すると、ビードが母材表面上および内部に形成されます。直線的なドラッグまたは微小振動のみで形成される狭いビードを「ストリンガービード」、より大きな振動で幅広く形成されるビードを「ウェーブビード(ウィーブビード)」と呼びます。
良い溶接は一目でわかります。真っ直ぐで均一、スラグ・クラック・穴がなく、ビードに切れ目がありません。薄すぎず、ピットやクレーターもないのが理想です。
トーチの動き方で溶融プールの進み方とビード形状が決まります。
関連記事: 溶接とは?
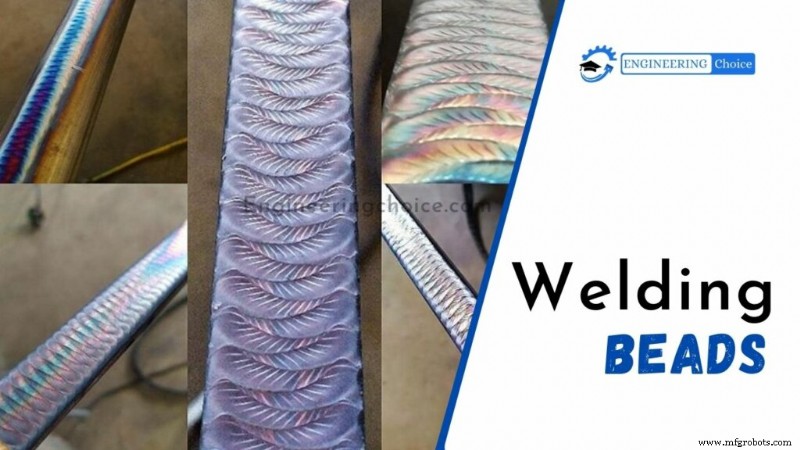
溶接プロセス別ビードの特徴
1. TIG溶接ビード
TIG溶接ビードは一般的に「ダイム(10セント硬貨)の積み重ね」のような外観です。溶接者がもう片方の手で均等間隔で充填材を「ダブ」と供給し、TIGアークが移動するにつれて各ダブが円形になり、積み重なるためです。
ダブのタイミングで外観が大きく変わります。充填材供給が速ければダイム間隔が狭くなり、遅ければ広くなります。TIG溶接はその美しさから最も美しい溶接の一つと言われます。
常に「ダイムの積み重ね」になるわけではありません。「カップ歩行(ウォーキング・ザ・カップ)」という技法では、TIGカップを母材上で前後させながら前進し、充填棒を溶かして溶接部に広げます(ベーグルにクリームチーズを塗るイメージ)。配管溶接者に人気の技法です。2〜3本の充填棒を同時使用して堆積量を増やすこともあります。カップを直進ではなく「ウェーブ」させる応用もあります。
2. 棒溶接(スティック溶接)ビード
棒溶接ビードには多様な特性があります。低水素系電極(例:E7018)は汎用性が高く、直線的な「ストリンガービード」として溶接可能。フラット、水平、オーバーヘッド溶接で一般的です。垂直溶接ではウェーブパターンで充填材を分散させると有利。アップヒルでは多彩なパターンで溝に充填材を配置できます。垂直試験ではウェーブが容易ですが、検査員によってはストリンガーパスのみ許可されることもあります。
セルロース系電極(E6010、E7010)は特殊な「ウィップ・アンド・ポーズ(鞭打ちと停止)」技法が必要。仕上がりはTIG溶接に似たダイム模様になります。正規のTIG溶接ほど美しくはありませんが、ダイム効果は確認できます。アークを起こしてロッドを保持しダイムを形成、一度引き離して戻り次のダイムを堆積させる繰り返しです。パイプ・プレートのオープンルートでは、E6010をE7018のように引き溶接しても良好な結果が得られます。
関連記事: 棒溶接とは?
3. MIG溶接ビード
ソリッドワイヤーMIGは技法が豊富で汎用性が高いです。プールを「押す(プッシュ)」派と「引く(プル)」派があり、どちらが強いかは永遠の議論題材。ソリッドワイヤーMIGはフラックス被覆がないため、プールを引く必要がありません。
「スラグがあるなら引け」という格言があります。スティックロッドやフラックスコアードMIGでは、引き溶接でスラグがプール後方に形成・硬化し、気孔を防ぎます。
多くのMIG溶接者はウェーブせず直線的なストリンガービードで施工します。これでも堅実な溶接になりますが、幅広い継手や垂直溶接ではウェーブパターンが有利で、充填材が分散してフラットなビードになります。
近年のトレンドは「MIGライクTIG」。特定のMIG設定(低ワイヤー速度など)でTIGのようなダイム模様を再現する手法です。ただし熱入力が低く溶け込みが浅いため強度面では劣りますが、オフロードカルチャーでは美しい外観から標準的な手法となっています。
関連記事: MIG溶接とは?
4. フラックスコアードMIGビード
フラックスコアードMIG(特にデュアルシールド)は短時間で大量の充填材を堆積可能。ほとんどのフラックスコアードビードはシンプルなストリンガーで施工。垂直溶接ではプール管理のためウェーブが必要になることが多いです。
フラックスコアードビードをウェーブさせると、溶接中盤で過熱による「ドリップ(溶融金属の滴下)」を防止できます。
関連記事: フラックスコアード溶接とは?
溶接ビード技法の分類
トーチ操作の基本は、別途充填棒を供給する場合も、機械給 wireも、スティック電極もほぼ共通です。ただしプロセスごとに主流の技法があります。主なビード技法:
- ストリンガービード
- ウェーブビード
1. ストリンガービード
継手に平行に直進させるビード。ステンレス鋼配管溶接で炭化物析出傾向が少ないため推奨されます。垂直固定姿勢の炭素鋼・低合金鋼配管でもストリンガービード推奨。
電極を継手に沿って真っ直ぐドラッグ/プルするだけ。ウェーブや他の動きはありません。
ストリンガービードはウェーブビードの対極です。肉盛り溶接では、ウェーブビードの方が溶融プールが前回振動のビード上に常に接するため(母材ではなく)、希釈率が低くなります。
2. ウェーブビード
トーチを継手に対してウェーブさせて形成するビード。圧延または水平固定姿勢の炭素鋼・低合金鋼で使用可能。この姿勢ではウェーブビードの方が溶接完了までの時間を短縮できます。
ウェーブビード溶接は文字通りウェーブパターンで広い領域をカバーします。ストリンガービード上にカバーパスを重ねる多層溶接で用います。同じ継手に2パス以上重ねる場合に使用。
不適切なウェーブによるリスク: ビードエッジのアンダーカット、融合不良。
ウェーブ幅の制限:
一般的にウェーブ幅は電極径の3倍まで(例:3.2mm電極なら最大9.6mm)と、標準溶接手順書(WPS)で規定されています。
では、どうすれば溶接作業に新たなアプローチを導入できるでしょうか?
正しく行えば、ウェーブはスラグ巻き込みを防ぎ、溶融プール凝固時にガスが逃げる時間を稼ぐことで気孔を低減します。またビードエッジの融合も改善されます。金属は使用するウェーブパターンに沿って盛り上げ・補強されます。
ウェーブ幅は通常、電極芯線径の2.5〜3倍に制限されます。過度なウェーブは気孔溶接を招き、母材との融合界面が弱まるため、合金鋼溶接ではウェーブを最小限に抑えるべきです。
製造プロセス
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- ダイレクト数値制御(DNC)とは?定義、機能、主要タイプを徹底解説
- 溶接換気の完全ガイド:種類・メリット・実践例
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- 溶接記号完全ガイド:構成要素・基本記号・フィレット/グルーブ/プラグ溶接記号の読み方
- 溶接スパッタの理解:原因と効果的な低減テクニック
- ビード溶接の種類・技術・用途:溶接ビードの基礎から応用まで