



連続鋳造におけるエアミスト冷却の最適化:効率と品質の向上
連続鋳造機(CCM)は、現在の環境において幅広い鋼種を効率的に鋳造することが求められています。この範囲は超低炭素・低炭素鋼種から高炭素・低合金・高品質パイプライン鋼種まで多岐にわたります。これらの製品の安定した高品質生産には、各鋼種に対してCCMで最適鋳造パラメータを維持できるよう、CCMの機械要素と制御システムだけでなく、二次冷却ゾーン(図1)においても操業・保守柔軟性を高める必要があります。したがって、製品品質向上とCCM生産性増大の要求から、二次冷却ゾーンも現在の環境では注目領域となっています。CCMには現在、二次冷却ゾーンでの非常に効率的な噴霧冷却システムが必要とされています。
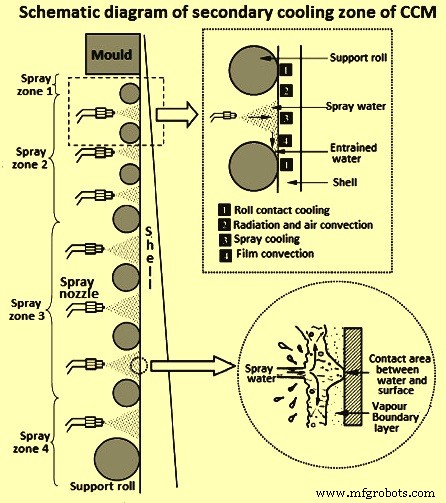
図1 CCM二次冷却ゾーンの概略図
水による冷却は、連続鋳造において型内と型外の両方で凝固中の溶鋼から熱を抽出する上で重要な役割を果たします。これは複雑な沸騰現象を特徴とします。水冷却時の熱抽出率は金属表面温度に強く依存し、ストランド冷却に伴い時間とともに急速に変化します。したがって、制御されていない冷却は、凝固シェル内の温度勾配変動を引き起こし、凝固界面で引張熱応力を生成し、最終製品にホットテア/クラックを発生させる可能性があります。二次冷却の概略図と熱流束・鋼表面温度の関係を図2に示します。
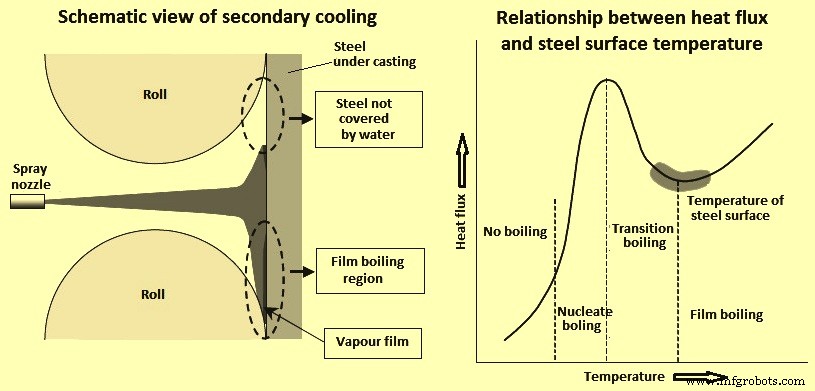
図2 二次冷却の概略図と熱流束・鋼表面温度の関係
噴霧冷却は二次冷却プロセスの唯一制御可能な部分であり、したがって連続鋳造プロセスの製品品質と生産性を決定する主要因子です。噴霧冷却システムはノズルを使用して水を噴霧します。ノズルの主目的はストランド表面の冷却です。噴霧ノズル配置とプロセスパラメータが噴霧水冷却の特性を決定します。ノズル配置は噴霧冷却が行われるストランド表面領域を定義し、操作圧力と流量などのプロセスパラメータがストランド表面での冷却強度と分布を決定します。ストランド表面からの熱抽出(冷却と凝固プロセスを定義)は、ノズル配置とプロセスパラメータの両方の結果です。
噴霧ノズル選定の主要基準は熱伝達係数で、これは噴霧パターン、液体分布(密度)、流量によって決まります。ノズル配置の最適化ポテンシャルには、(1) ノズルアライメント、(2) ヘッダーとセグメントパイプ設計、(3) 液体分布最適化が含まれます。プロセスパラメータ最適化のポテンシャルは、(1) 噴霧タイプ(エアミストまたは水のみ)、(2) 噴霧キネティクス、(3) 噴霧ポテンシャル、(4) 熱伝達係数で測定される相関冷却効率の選択にあります。
エアミスト冷却の原理
鋳造鋼製品の健全な品質とCCM生産性向上の必要性が、溶鋼連続鋳造時の二次冷却により効率的なシステムの必要性に焦点を当てさせました。CCMの二次冷却ゾーンでのエアミスト冷却はこの方向への一歩です。エアミストノズルは圧縮空気と水圧を組み合わせて二次冷却水を微粒化します。これにより、製品ミックスが幅広い鋼種をカバーする場合に必要な、はるかに広いターンダウン/制御比が得られます。エアミストノズルは、同流量サイズの単流体ノズルと比較して、はるかに大きな内部自由通路を提供します。
エアミスト冷却の原理
エアミスト冷却は、特別に設計されたミストノズルを通じて水を強制することで作動します。これにより、平均サイズ25μm(0.025mm)以下の超微細水滴のミスト(霧)が生成されます。高圧ミスト冷却では、さらに小さい5μm(0.005mm)の水滴サイズが得られます。これにより、わずか1リットルの水から広大な面積が生み出されます。大きな表面積により水が非常に速く蒸発します。これらの微細水滴(霧)が環境中に存在するエネルギー(熱)を速やかに吸収し蒸発して水蒸気(気体)になります。水を水蒸気に変えるために使用されたエネルギー(熱)が環境から除去されるため、環境が冷却されます。
環境中の空気相対湿度はエアミスト冷却で重要な役割を果たします。これは、同温度で空気が吸収できる水分量に対する、環境中の水分(水)量の比率です。これは最大エアミスト冷却ポテンシャルを決定する上で重要な因子です。相対湿度が低いほど、より多くの水が気化し、より多くの熱を除去できます。水噴霧冷却では、特定温度以上の鋼表面に水を噴霧すると、鋼表面と水の間に薄い蒸気層が生成されます。この状態は「膜沸騰」と呼ばれます(図2)。水圧噴霧ノズルを使用した研究では、熱伝達係数が噴霧ノズルが生成する質量水フラックスに大きく依存することが示唆されています。しかし、水噴霧への空気添加は複雑な状況を生み出します。空気が水の微粒化を助け、鋼表面冷却を助長します。
ライデンフロスト現象は、少量の液体が非常に高温の表面に置かれたりこぼれたりしたときに観察される現象群に与えられた用語です。ドイツの医師J.G.ライデンフロストにちなんで命名されました。ライデンフロスト現象は、液体が液体の沸点より著しく高温の物質と近接接触すると、液体の急速沸騰を防ぐ絶縁蒸気層を生成する現象です。ライデンフロスト点は安定膜沸騰の開始を示し、熱流束が最小で表面が蒸気ブランケットで完全に覆われる沸騰曲線上の点を表します。表面から液体への熱伝達は、蒸気を通じた伝導と放射で起こります。
より高い比水密度だけが熱伝達係数の決定的因子ではありません。空気/水比率も考慮すべきで、圧縮空気がストランド表面上の蒸気層を貫通するために必要な運動エネルギーを提供します。これはライデンフロスト現象により650℃以上で重要です。また、ノズル噴霧角度と噴霧高さも重要な役割を果たします。両者は噴霧フットプリント(噴霧幅と深さ)を決定し、したがって水ジェット密度(水フラックス)とジェット衝撃に影響する因子です。これら2変数に加えて、圧縮空気量と水流量の比率も二次冷却プロセスのもう一つの因子として考慮すべきです。ストランドへの噴霧冷却は沸騰と鋼表面への蒸気層形成を伴います。圧縮空気は蒸気層を貫通する水滴に必要な運動エネルギーを提供します。
エアミストノズル
CCMの二次冷却システムへの初期アプローチは、単流体噴霧ノズルの利用に基づいていました。以来ノズル技術は改良されてきましたが、いくつかの機械は依然として水のみの冷却システムで稼働し、高生産性と高製品品質を達成しています。しかし、現在の環境では、CCMには鋼種と断面サイズ変動の面から高い柔軟性が求められ、これが二次冷却システムの高い柔軟性を必要とし、したがってCCMにはエアミストノズルの装備が必要です。
現代エアミストノズルの本質的特徴は、混合室、延長パイプ、水と空気の入口アダプター、それらの内部形状とノズルチップ形状です。これらのコンポーネントは、非常に高い熱伝達係数、安定した噴霧角度、均一な水分布を確保するために精密設計される必要があります。エアミストノズルは非詰まり特性を持ち、空気と水の混合室に摩耗部品がありません。これらのノズルの噴霧幅は広範囲の水圧で安定しています。したがって、これらのノズルは一定で均一な噴霧特性を持ちます。
エアミストノズルは以下の要件を満たす必要があります:(1) 冷却水を微細ミストへ微粒化し鋼を均一冷却、(2) ミスト流の広角放出でノズル設置本数を削減、(3) ノズル出口サイズ拡大でノズル詰まり低減と排出水量範囲拡大、(4) ノズルサイズがロール間設置を容易にする。エアミスト冷却で効果的な熱伝達条件に寄与する重要因子は:(1) エアミスト噴霧のフラックス密度、(2) 噴霧速度。
CCMに設置するノズル種類を最小限に抑えるため、広いターンダウン比を持つエアミストノズルが望まれます。これは保守とノズル在庫を低水準に保つ両面で有利です。
エアミストノズルは水に加えて圧縮空気で動作するため、単流体ノズルと同水流量を提供するために必要な自由断面積が増加します。増加した自由断面積は、一般的に不良噴霧水質により引き起こされる内部ノズル詰まりを起こしにくく、ノズル寿命延長と保守作業負荷軽減を示します。図3と表1で単流体ノズルとエアミストノズルを比較します。
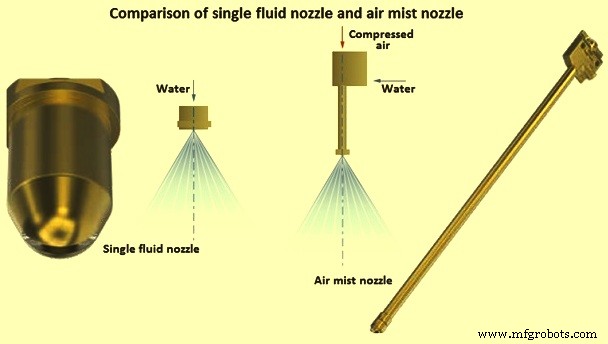
図3 単流体ノズルとエアミストノズルの比較
| 表1 エアミスト冷却と単流体冷却の比較 | ||
|---|---|---|
| 番号 | エアミスト冷却 | 単流体冷却 |
| 1 | 水流量ターンダウン比 最大30:1 | 水流量ターンダウン比 最大3.7:1 |
| 2 | 大きな断面積 | 小さな断面積 |
| 3 | 最小限の詰まり傾向 | 高い詰まり傾向 |
| 4 | 一定の噴霧角度 | 圧力により噴霧角度が大きく変化 |
| 5 | 均一な液体分布 | 不均一な液体分布 |
| 6 | 高い熱抽出能力 | 限定的な熱抽出能力 |
| 7 | 理想的凝固条件での広い鋳造速度範囲を提供 | 理想的凝固条件での限定的な鋳造速度範囲を提供 |
| 8 | CCMで幅広い鋼種鋳造を許容 | CCMで鋳造可能鋼種範囲を制限 |
| 9 | より少ない水流量で済む | より多くの水流量を必要とする |
| 10 | 設置コストが高い | 設置コストが低い |
CCMの二次冷却システムでは、ノズルがストランド表面全体とターンダウン比全域で均一な水分布を提供することが必要です。平均値から±15%の公差は、水圧1〜7kg/cm²範囲でマルチノズル配置により達成可能です。エアミストノズルが最小と最大ターンダウン比の両方で提供する均一噴霧分布を図4に示します。
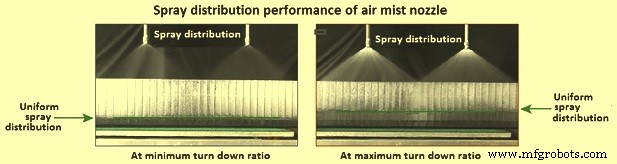
図4 エアミストノズルの噴霧分布性能
エアミストノズルの単流体ノズルに対する主要な利点は、水ターンダウン比の増加です。水ターンダウン比は、最大操作水圧(典型的に7kg/cm²)での流量を最小操作圧力(エアミストノズルで典型的に0.5kg/cm²、単流体ノズルで1kg/cm²)での流量で割って計算されます。ノズルはこれらの操作圧力範囲内で安定した噴霧水分布を示します。エアミストノズルの典型的な水ターンダウン比は10:1〜30:1の範囲で変化し、単流体ノズルは典型的に2.6:1〜3.7:1の範囲で変化します。増加したターンダウン比は熱伝達変動の面からより高い柔軟性を提供します。これは図5で説明されています。
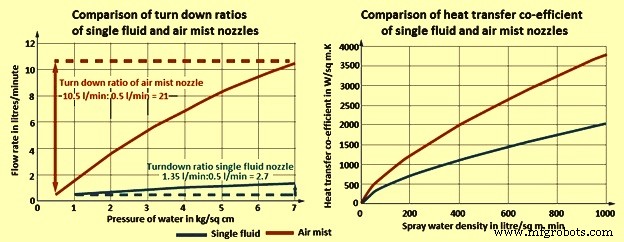
図5 単流体とエアミストノズルのターンダウン比と熱伝達係数の比較
ビレット・ブルーム鋳造用エアミストノズル
ビレットまたはブルームCCMでエアミスト冷却を採用する場合、フラットジェットノズルは一般的に最良の選択ではありません。これは特に「中間クラック」が発生する場合です。中間クラックは、ストランド表面が鋭い熱抽出ゾーン(噴霧ジェット直下)を通過した後の再加熱により形成されます。この再加熱プロセスで表面が膨張し、より高温で弱い内部材料に引張ひずみを課し、クラックを生じさせます。フラットジェットノズルの使用はこの効果を強めます。
フルコーンノズルまたはオーバルノズルは、拡張表面積で熱を抽出することでより穏やかな冷却を提供します。これら2つの噴霧パターンは単流体水二次冷却システムの標準ですが、エアミストを使用した適切なバージョンは存在していませんでした。一般的なフルコーンエアミストノズルは不安定な噴霧性能、非常に高い空気消費、詰まりやすい傾向を示します。マルチスロットオリフィスを持つオーバルコーンエアミストノズルも、不均一な噴霧パターンと非常に狭く詰まりやすいスロットにより、妥協案に過ぎませんでした。
新世代のフルコーンとオーバルコーンエアミストノズルの開発により、ビレット・ブルームCCMでエアミスト冷却を効果的に使用できるようになりました。コンパクトブロック設計により、水平噴霧バーと垂直「バナナ」ノズルヘッダーの両方への取り付けが可能です。典型的なフルコーンタイプエアミストノズルを図6に示します。
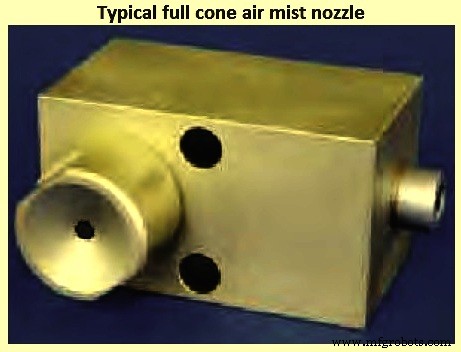
図6 典型的なフルコーンエアミストノズル
これらのノズルで、水圧1〜10kg/cm²、定圧空気圧2kg/cm²でターンダウン比1:14を達成しました。円形フルコーンノズルの公称噴霧角度は0〜90度です。直径2mmの自由通路は、1kg/cm²水圧で0.5L/分、7kg/cm²水圧で5L/分(定圧空気圧2kg/cm²)の流量範囲を持つノズルサイズで、従来の約3倍です。
表2は、いくつかの日本製鉄所でのエアミスト冷却と噴霧冷却の性能比較を示しています。
| 表2 いくつかの日本製鉄所でのエアミスト冷却と噴霧冷却の比較 | |||||
|---|---|---|---|---|---|
| 番号 | 製鉄所 | 詰まり | 保守 | ||
| エアミスト冷却 | 噴霧冷却 | エアミスト冷却 | 噴霧冷却 | ||
| 1 | プラントA | 15日間で0.89%* | 15日間で1.5〜19.8% | 15日間で詰まりノズル清掃* | 15日間で詰まりノズル清掃 |
| 2 | プラントB | 小 | 5ヶ月で約20% | 詰まりなし | 3〜12ヶ月で詰まりノズル交換 |
| 3 | プラントC | 小 | ウォーキングバー使用 | 2ヶ月で15ノズル交換 | ウォーキングバー使用 |
| 4 | プラントD | 小 | 4ヶ月で約20% | 15日ごと点検 | 各鋳造ごと点検 |
| * 空気注入ノズル | |||||
連続鋳造機におけるエアミスト冷却のメリットは:(1) 液体分布改善と冷却水流量削減による表面・コーナークラックと中心偏析の発生低減、(2) 鋳造速度と生産能力の増加、(3) より広いターンダウン比と空気/水比最適化による製品ミックス拡大へのCCM操業条件向上、(4) 簡素で剛性のあるノズル取り付けと噴霧配管による保守と配管コストの大幅削減、(5) ノズルと噴霧配管の完全なアライメントとノズル詰まり削減による操業安全性向上。
製造プロセス