



鋼材亜鉛めっき:冶金原理と防食戦略
表面保護されていない鋼製品は、雨、雪、風、極端な温度など様々な環境条件により深刻な損傷を受けます。これら悪条件下で鉄が酸化鉄に変わり、体積増加と強度低下を伴う腐食が進行します。鋼表面への環境作用防止のため、様々な保護表面コーティングが使用されます。各種表面コーティングの中でも、亜鉛めっきは非常に人気があり信頼性の高い表面コーティングです。
亜鉛めっきの冶金的側面
溶融亜鉛めっきコーティングは鋼材防食性能向上のため適用され、最小限メンテナンスで可能な限り長寿命化を図ります。腐食環境曝露鋼製品保護のため、鋼材上に亜鉛・亜鉛合金コーティング生成は商業的に最重要加工技術の一つです。技術的観点から、めっき原理は200年以上前実用化以来変わっていません。
溶融亜鉛めっきは表面摩耗曝露製品に頻繁使用:自動車スロープ、輸送ワゴン、ステップ、手すり、グレーチング等。
亜鉛めっきは母材鋼と亜鉛コーティング間に冶金的結合形成、鋼自体の一部となるバリア創出。亜鉛めっきコーティングは他コーティング比少なくとも10倍母材鋼へ密着。めっきプロセス中、溶融亜鉛と鋼鉄反応し、図2示す通り一連Zn-Fe合金層形成。図は亜鉛めっき鋼コーティング断面典型微細構造、3合金層と純粋金属亜鉛層で構成。
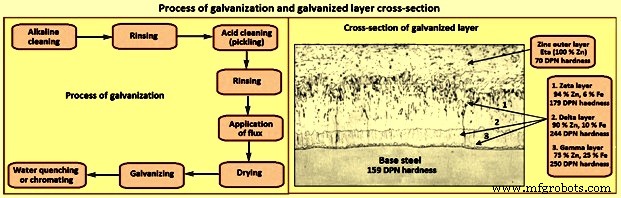
図2 亜鉛めっきプロセスと亜鉛めっき層断面
亜鉛コーティング防食メカニズム
亜鉛コーティングは主に以下2方式で鋼材水性腐食改善:(1)バリア保護、(2)犠牲防食(ガルバニック保護)。バリア保護では亜鉛コーティングが鋼材と腐食環境分離、腐食環境鋼材到達前亜鉛コーティング優先腐食。ガルバニック保護では常温で亜鉛が鉄より卑金属(陽極)ため、コーティング切断端や傷で鋼材露出しても陽極腐食し母材鋼保護。図1に電解電池と金属ガルバニック系列示す。
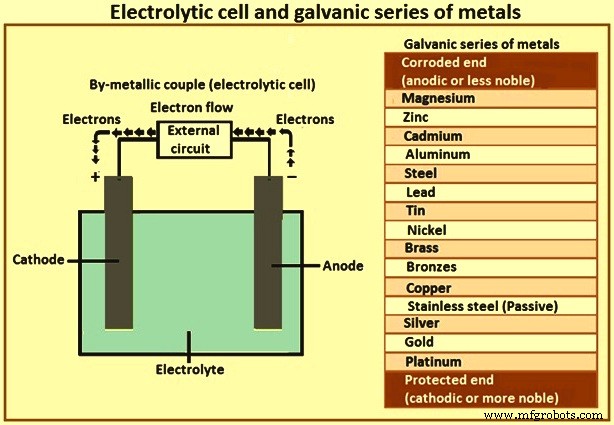
図1 電解電池と金属ガルバニック系列
亜鉛めっきコーティングの陰極保護
金属亜鉛は鋼に対し陽極。電解質存在下、亜鉛めっき鋼陽極亜鉛コーティングが陰極鋼母材優先腐食、偶発的コーティング損傷露出微小領域腐食防止(図1)。この陰極保護は亜鉛コーティング存在継続。亜鉛陰極保護メカニズム:
亜鉛と鋼が電解質中接触時、電位差発生し電解電池形成。亜鉛が鋼より電気化学的に活性ため、すべて鋼に対し陽極となり、鋼表面微小陰極・陽極領域形成防止。電池内電位差結果、負帯電電子亜鉛陽極から鋼陰極へ流れ、陽極原子正帯電亜鉛イオン変換。陰極表面負帯電電子電解質正帯電水素イオン引寄せ反応、水素ガス放出。鋼陰極と電解質間化学反応なし。この現象(陰極保護)鋼陰極腐食防止。陽極表面正帯電亜鉛イオン電解質負帯電水酸基イオン反応、亜鉛徐々に消費、鋼へ犠牲保護提供。亜鉛コーティング断絶・損傷で母材鋼露出時、亜鉛提供陰極保護により露出鋼腐食せず。
ASTM(米国材料試験協会)曝露試験で、腐食速度指標パネル重量減少、幅広曝露条件下亜鉛が鋼より大幅低値示す。亜鉛めっきコーティング消費速度鋼1/17〜1/80、侵食的環境でも溶融亜鉛めっき長寿命提供。
めっきプロセス
亜鉛コーティング製造典型処理法:溶融亜鉛めっき、熱スプレー、電気めっき。溶融亜鉛めっきは鋼製品亜鉛めっき一般的・人気技術。亜鉛または亜鉛合金液体浴へ鋼製品浸漬、バッチまたは連続処理。連続プロセスはコイル製品(板、線、管)有利、バッチプロセス通常バルク製品用。
一般に液体亜鉛浴浸漬前、亜鉛めっき対象鋼製品先に洗浄、亜鉛浴反応可能表面酸化物除去。物体表面液体亜鉛コーティング浴導入時極めて清浄、表面酸化物フリー必要。溶融浸漬後、鋼浴反応コーティング形成、物体引き上げ、冷却、場合により後続熱処理。図2にめっきプロセス示す。
冷間圧延鋼板亜鉛めっきケース
冷間圧延鋼板亜鉛めっき場合、鋼板通常コーティング浴前650℃以上インライン焼鈍、コーティング浴前470〜490℃冷却。亜鉛融点419℃、通常465℃浴温度。鋼板十分高温強度持ち、焼鈍炉・亜鉛浴両方引き抜き時破断・変形なし。鋼板浴浸漬時間(一部コーティングライン約2秒程度)、鋼・溶融亜鉛冶金反応発生。
反応中、固体状態鋼表面原子、溶融状態浴中亜鉛原子相互作用。「拡散」と呼ばれる相互作用。亜鉛原子鋼方向移動、鋼中鉄原子溶融亜鉛方向移動。結果、鋼・溶融亜鉛間固体「混合」層形成。この層特定比率亜鉛・鉄原子含有、「金属間化合物」と呼ばれる。異種金属原子混合を合金化と呼び、めっき中形成拡散帯は金属間合金。適切形成時、この合金帯が鋼・亜鉛コーティング優れた結合提供。
図2示す通り、亜鉛コーティングγ、δ、ζ層硬度(DPN:ダイヤモンドピラミッド数)母材鋼超。高硬度これら層摩耗通じたコーティング損傷優秀保護提供。コーティングη層低硬度延性高、コーティング耐衝撃性提供。ζ、δ、γ亜鉛-鉄合金層実際母材鋼より硬く、亜鉛めっき鋼優秀耐摩耗性・機械的損傷抵抗性もたらす。研磨・高荷重条件下サービスで比較的軟質η層除去されても、非常に硬いζ合金層露出し更摩耗・高荷重抵抗。
表面張力力で鋼浴退出時溶融亜鉛層付着。余分亜鉛拭き取り後、419℃以下冷却で残留液体固化。最終製品(亜鉛めっき鋼)鋼芯、金属間合金層、両面外層亜鉛層構成。亜鉛浴アルミニウムフリー場合、コーティング断面図2類似外観。
したがって、亜鉛コーティング鋼製品組成:(1)オーバーレイ/コーティング合金、(2)オーバーレイ・母材鋼間界面層(一連金属間化合物含有)、(3)母材鋼。各領域浴時間・温度、浴・母材鋼化学組成影響受ける。図2金属間合金層亜鉛・鉄原子混合物。鋼・亜鉛外層高結合度提供。残念ながらこれら合金延性極不良、硬く脆い。亜鉛めっき鋼板成形時、合金内せん断クラック発生高確率、亜鉛コーティング剥離。この挙動亜鉛めっき鋼板絞りカップ、屋根パネル、タイトロックシーム、高延伸自動車フェンダー等複雑形状成形能力深刻制限。
合金層鋼・亜鉛良好結合達成不可欠。コーティング全表面領域連続性必要、無気孔コーティング条件。合金結合帯形成干渉せず、合金性質変更し亜鉛めっき鋼板複雑形状成形可能化必要。
硬度、延性、密着性組合せで亜鉛めっきコーティング粗扱い時損傷優秀保護提供。亜鉛めっきコーティング構造・亜鉛-鉄合金層相対厚さコーティング保護寿命殆ど影響なし。保護寿命総コーティング質量依存。
コーティング厚さコーティング質量比例。溶融亜鉛めっきコーティング厚さ鋼亜鉛反応形成亜鉛-鉄合金層厚さ決定。高コーティング厚さ亜鉛めっき鋼優秀耐食性・耐久性向上。しかし鋼成形性低下招く可能性。亜鉛コーティング層引張強度厚さ増加と共に上昇。さらに亜鉛めっきコーティングコーナー・エッジわずか厚く、大半有機コーティングこれら重要領域薄くなることと対比重要利点。
亜鉛めっきコーティング厚さ・合金構造・仕上げ影響因子:(1)鋼表面状態、(2)鋼組成。浸漬期間延長コーティング厚さ増加せず、ケイ素鋼除く。二度浸漬・二度めっきコーティング厚さ増加せず、コーティング外観悪影響可能性。
鋼表面状態
めっき前鋼グリットブラストで表面粗面化・表面積増大、溶融亜鉛反応性向上。めっき中亜鉛-鉄合金成長促進、厚コーティング生成、ただし表面粗化・外観悪化代償。厚コーティング達成目的この手法適用通常実用的・経済的考慮制限。
鋼組成
ケイ素・リン含有量亜鉛めっきコーティング構造・外観・特性重大影響。極端ケース、コーティング過度厚・脆い・易損傷。
特定ケイ素含有量レベル過度厚亜鉛めっきコーティング結果。極厚コーティング鋼溶融亜鉛反応性増大、鋼表面亜鉛-鉄合金層急速成長由来。ケイ素含有量0.04〜0.14%鋼でコーティング厚過度成長。0.15〜0.22%ケイ素含有鋼成長率低下、0.22%以上でケイ素レベル上昇と共に増加。
閾値約0.05%以上リン存在、鋼溶融亜鉛反応性著明増大、急速コーティング成長生成。ケイ素併存時リン不均衡効果、過度厚亜鉛めっきコーティング生成可能性。
ケイ素・リン含有鋼めっき適否指針基準:(1)%Si<0.04%、(2)%Si+(2.5×%P)<0.09%。ケイ素鋼亜鉛めっきコーティング通常鈍灰色・斑状灰色、粗面、脆い場合あり。
コーティング寿命厚さ増大比例、コーティング健全・連続条件下外観不影響。一般にケイ素・リン含有鋼亜鉛めっきコーティング厚さ・密着・外観めっき担当者制御外。
亜鉛めっき鋼機械的特性
めっきプロセス通常亜鉛めっき構造用鋼機械的特性影響なし。
強度と延性
長年多数実験・試験実施、溶融亜鉛めっき低炭素・非合金・低合金鋼機械的特性影響度調査。試験結果要約(正常460℃・高温560℃両方適用):
引張強度、降伏強度、破断伸び、収縮:溶融亜鉛めっき後溶接・非溶接両状態で事実上不変。冷間加工・熱処理鋼強度溶融亜鉛めっき時低下可能。低下程度加工度・熱処理性質依存。溶融亜鉛めっき鋼ノッチ靭性人工時効試料比多少低下、鋼使用影響なしレベル。
鋼延性溶融亜鉛めっき影響なし。過度曲げ亜鉛コーティング自体クラック誘発可能。多く鋼1t曲げめっきで脆化、しかし亜鉛めっき2t・3t曲げ全鋼クラックなし完全矯正可能。
世界主要工業地域19種構造用鋼めっき前後機械的特性調査スタディで、めっきプロセス全構造用鋼引張・曲げ・衝撃特性影響なし判明。最高強度版でも典型前処理阻害剤入りHCl、H₂SO₄後水素脆化示さず。
めっきプロセス起因機械的特性変化検出のみ鋼めっき前冷間加工時、それでも特定特性のみ影響。冷間圧延鋼引張強度、耐力、引張伸び不影響、ただし40%冷間圧延鋼引張伸びめっきで増加傾向。
脆化とクラック
冷間加工鋼ノッチ靭性低下、脆性破壊移行温度上昇。後続高温時効この効果強化。鋼自体時効硬化でも冷間加工効果十分、適用要求満たす十分靭性欠如誘発可能。時効プロセス特定ケースめっき浴高温で加速可能。しかしこれら鋼最終的に溶融亜鉛めっき有無関わらず脆化。
溶融亜鉛めっきでは構成部品冷間加工済みか否か把握重要。アルミニウムキルド・ケイ素キルド鋼両方冷間変形・めっき通じた時効で負影響受け可能。感受性鋼冷間加工回避不能時、めっき前600〜650℃30分応力除去または正規化必要。ただし感受性鋼比較的稀。
通常非合金・低合金構造用鋼溶融亜鉛めっき水素脈化生じず。酸洗時吸収水素大半亜鉛浸漬時熱的放出。しかし水素吸収一部高強度鋼脈化誘発可能。ブラスト酸洗代替で問題回避可能。
溶融亜鉛めっきで結晶粒界クラック特定ケース発生可能、鋼結晶粒界亜鉛浸透由来。前提条件:溶接・焼入れ誘発大応力。通常構造用鋼溶融亜鉛めっき亜鉛浸透由来結晶粒界クラック・破壊リスク無視可能。しかし焼入れ材感受性可能。鋼亜鉛浴温度超(460℃超)焼鈍でクラックリスク最小化。
脆化
めっき後鋼脆化状態稀。脆化発生要因組合せ依存。特定条件下一部鋼延性失い脆化。複数脆化タイプ可能だが、めっきプロセス悪化させるのはひずみ時効脆化のみ。以下重要用途ガイダンス。
ひずみ時効脆化感受性
ひずみ時効脆化原因:特定鋼(主に低炭素)冷間加工後600℃未満時効、または600℃未満温間加工。すべて構造用鋼一定程度脂化可能。脂化程度ひずみ量・時効温度時間・鋼組成(特に窒素含有量)依存。窒素窒化物形結合元素ひずみ時効効果制限有用。アルミニウム、バナジウム、チタン、ニオブ、ホウ素含む。
水素脈化
酸洗時水素鋼吸収可能、めっき温度で急速放出、内部応力フリー部品問題なし。冷間加工・酸洗時応力受特定鋼、水素脈化影響でめっき前クラック発生可能性。
めっきプロセス約450℃溶融亜鉛浴浸漬含む。めっき熱処理効果感受性鋼冷間加工済み場合ひずみ時効脂化発症加速。めっきプロセス他側面意義なし。
溶接応力
溶接構造物溶接応力溶融亜鉛めっきで部分低減。溶接熱影響域硬化応力も低減。溶融亜鉛めっき形態溶接構造物未処理状態比高静的強度持つ意味。
疲労強度
疲労強度鋼タイプ依存異なる影響。アルミニウムキルド鋼比較的小低下、ケイ素キルド鋼やや高低下可能。理由:鉄-亜鉛層組成差。疲労条件下この層クラック形成、鋼表面クラック開始点作用可能。
実験室疲労データ決定では溶融亜鉛めっき材「新品」未処理鋼比較。しかし未処理構造物屋外曝露即腐食攻撃、ピット一般腐食5〜7倍深度形成、疲労強度急速低下。対照的に溶融亜鉛めっき鋼疲労強度亜鉛コーティング鋼表面残存条件下曝露時間中殆ど変化なし。通常条件下亜鉛コーティングピット発生せず。溶融亜鉛めっき疲労強度低下ピット腐食攻撃・溶接影響低下比較小。
実務経験では通常めっき鋼疲労強度めっきで有意影響なし。特定鋼特にケイ素キルド鋼疲労強度低下可能、しかし低下非めっき鋼ピット腐食攻撃低下、溶接影響比較小。実務目的で設計寿命溶接疲労強度ベース場合、めっき影響無視可能。疲労強度ノッチ・溶接ビード存在低下、めっき等加熱サイクル伴うプロセス影響無関係。熱間加工急冷溶接部特に微細クラック誘発、ノッチ効果疲労強度低下結果。
重要用途溶接鋼構造物めっき仕様、めっき後水淬代替空冷指定、微細クラック・疲労強度低下可能性回避。
冷間加工
穴明け・せん断・曲げ等めっき前冷間加工感受性鋼脂化誘発可能。厚さ3mm未満鋼有意影響受けにくい。
亜鉛めっき鋼と火災
亜鉛めっき鋼燃焼せず、温度上昇で強度低下。鋼構造物臨界温度到達まで安定。荷重状況依存500〜750℃間発生。
高温曝露亜鉛めっき鋼
高温曝露時亜鉛めっきコーティング反応研究:比較的短曝露時間条件下275℃迄対応可能。数週間超曝露時間ではこの温度高すぎ。結果:高温めっきコーティング(560℃浸漬)低温めっきコーティング比高温応答悪化。
理由:高温でコーティング固相変態発生。最外層純粋亜鉛コーティング鉄-亜鉛金属間相変態。全コーティングこの鉄-亜鉛相構成時、より脆くなりクラック形成、特に冷却時(循環プロセス)。高温めっきコーティング当初から金属間相主体で特に感受性。高温・機械的歪み(振動等)組合せ回避必要。純粋亜鉛大部分含有低温コーティング長期間高温耐性最良可能性。
耐摩耗性
純粋亜鉛軟質金属、しかし利用可能大半有機コーティングより硬質。しかし溶融亜鉛めっき生成金属間鉄-亜鉛相非常硬質、一般構造用鋼より硬質。このため鉄-亜鉛相純粋亜鉛より耐摩耗性高。研究で金属間層耐摩耗性純粋亜鉛層4〜5倍優秀示す。
大気腐食耐性
溶融亜鉛めっきコーティング寿命期待値コーティング厚さ概ね比例。したがって任意環境下、コーティング修理必要前持続期間予測可能。亜鉛めっきコーティング寿命期待値鋼表面5%赤錆出現ベース。
溶融亜鉛めっき鋼大気腐食抵抗性:湿度、降雨、沿岸近接、汚染物質存在等気候因子依存。後者特に有害影響、環境存在汚染物質種依存コーティング性能悪化。
沿岸立地(一般高潮位1km以内)溶融亜鉛めっき鋼腐食率高可能。工業生成ガス二酸化硫黄・亜酸化窒素亜鉛コーティング攻撃、アンモニアガスも同様。田園地域溶融亜鉛めっきコーティング80年超持続可能。殺虫剤・肥料過剰使用湿気組合せコーティング攻撃時性能妥協可能。興味深く海洋性気候淡色、田園・工業環境濃色風化。
一部ケース亜鉛めっきコーティング赤み帯び色調変化、誤って錆び認識される場合。この変色亜鉛-鉄合金大気反応、独特亜鉛-鉄合金基保護膜形成由来。特定環境下亜鉛-鉄合金純粋亜鉛超母材鋼優秀耐食制御提供可能性。
アルミニウムの役割
75年以上前、コーティング浴少量アルミニウム添加、合金結合帯形成干渉せず合金層性質変更、複雑形状成形可能化完全解決策発見。当初なぜ如此効果的か理解不十分、しかしアルミニウム亜鉛浴存在でアルミニウムフリー浴比合金層極薄化観察。アルミニウム阻害剤、亜鉛-鉄反応速度大幅低下。より薄く延性高い合金層で、大規模内部せん断クラック発生傾向ないためコーティング密着損失なし複雑形状成形可能。
約0.15%アルミニウム使用連続亜鉛めっきライン亜鉛浴標準化。アルミニウム添加慣行現在も使用。しかし亜鉛中アルミニウム冶金理解大幅進展、アルミニウム濃度より厳密管理。一部製造者0.2〜0.3%使用、大半0.15〜0.19%範囲維持。亜鉛-鉄コーティング(ガルバニール)製造時アルミニウムレベル0.11〜0.135%範囲低下。
この少量アルミニウム添加亜鉛めっき鋼板成形能力顕著効果一方、バルク腐食挙動大き影響なし。しかしアルミニウム合金層集中、一定程度亜鉛表面集中、スポット溶接・はんだ付け・白錆発生等悪影響可能性。これら欠点亜鉛めっき鋼板コーティング密着損失なし複雑形状成形能力有益効果比較微小。
スパングル:亜鉛コーティング表面外観
鋼表面亜鉛コーティング凝固時、凝固亜鉛核周り樹状結晶成長、場合により花模様明るい亜鉛結晶「スパングル」形成(図3)。コーティング厚さスパングル径より大幅薄。特定鋼組成亜鉛-鉄合金層コーティング表面まで成長、マットグレー仕上げ生成。
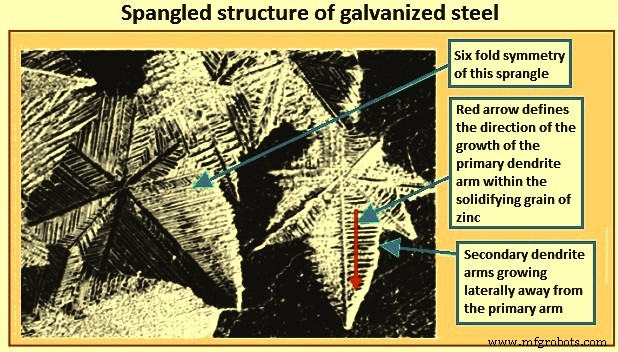
図3 亜鉛めっき鋼スパングル構造
一部用途スパングルパターン魅力的外観与え望ましいが、自動車鋼板ではスパングル伴う表面粗さ・結晶配向差塗装後外観悪化、不望ましい。極微細スパングルパターン必要。
スパングル発生:鋼付着溶融亜鉛亜鉛融点(約419℃)以下冷却時。この温度で液体亜鉛ランダム配列原子秩序立て配列開始。溶融亜鉛コーティング内多数ランダム位置で発生。この変換プロセス凝固/結晶化。溶融亜鉛内微小凝固領域「粒」定義。溶融亜鉛個別原子凝固粒付着(粒成長誘発)時、秩序立て方式付着、明確配列/結晶形成。亜鉛場合結晶六方晶系対称性形成。固体亜鉛粒成長に伴い、個別亜鉛原子最終スパングル頻繁可視六方晶系対称性配列。コーティング完全凝固時、個別スパングル個別亜鉛粒定義。
「核形成」用語:溶融亜鉛ランダム配列原子凝固初期段階種結晶微小秩序立て原子配列変換プロセス定義。高核形成率傾向最終凝固構造多数微小粒形成、低率大粒成長支持。
凝固プロセス別側面:樹状成長、スノーフレークパターン亜鉛めっきコーティング生成要因。樹状成長個別凝固粒溶融亜鉛コーティング内明確先端丸み成長誘発。一次樹状腕・二次樹状腕(一次樹状腕から側方成長)図3示す。樹状晶鋳造時樹状成長固化粒構造二次元版見るため亜鉛めっきコーティング可視。
溶融亜鉛コーティング凝固中樹状腕成長速度・溶融亜鉛内新規粒核形成速度競合、最終完全凝固構造サイズ決定。図3明確大スパングルパターン示し、樹状成長速度凝固プロセス支配、少数大スパングル結果。このスパングル特徴:中心最厚、エッジ(粒界)最薄、テンパー圧延平滑化困難。一方微小スパングル亜鉛コーティング境界窪み少、テンパー圧延平滑化可能。溶融亜鉛凝固中樹状成長性質・速度溶融亜鉛他金属元素存在大影響。
スパングルサイズ亜鉛化学組成、冷却速度、鋼ベース平滑度等要因依存。図4に異なるスパングルサイズ比較示す。スパングル定性的に以下3カテゴリ分類可能。
- レギュラースパングル:亜鉛コーティング鋼可視多面体亜鉛結晶構造。非制御冷却速度、可変粒径生成。
- ミニマイズドスパングル:肉眼可視亜鉛コーティング鋼粒パターン。レギュラースパングルより小さく不明確。特殊製造技術またはコーティング浴化学・冷却組合せ阻害で亜鉛結晶構造成長抑制。
- スパングルフリー:スパングル形成表面不規則性肉眼不可視均一仕上げ亜鉛コーティング鋼。コーティング浴化学、冷却、または両方組合せ生成。
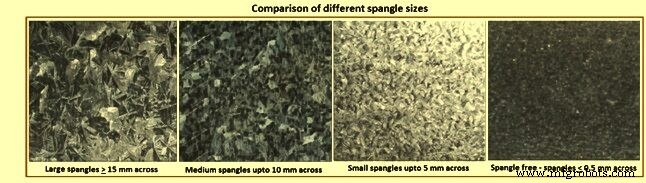
図4 異なるスパングルサイズ比較
亜鉛コーティング場合、明確樹状成長パターン最一般的理由溶融金属中鉛存在。溶融亜鉛中鉛存在大スパングル結果、凝固コーティング固液界面エネルギー低下。樹状成長速度増加、大スパングル結果。鉛コーティング表面析出、表面鉛粒子分布変動光学外観(光沢/鈍いスパングル)定義。
過去亜鉛コーティング最大1%鉛含有。過去40年鉛%低減。現在典型鉛濃度0.15%未満、頻繁0.03〜0.05%。この低量鉛でも凝固プロセス樹状成長挙動発現十分。現在溶融亜鉛浴鉛レベル0.05〜0.10%範囲維持、良好発達スパングルパターン達成。環境懸念鉛使用対策、無鉛亜鉛使用・溶融亜鉛浴少量アンチモン添加(0.03〜0.10%)発達スパングルパターン達成実践開発。
鉛含有亜鉛滑らかコーティング取得場合、急速冷却でスパングル成長抑制可能。亜鉛浴上部スパングル最小化装置使用、蒸気または亜鉛粉表面噴射、溶融亜鉛急速凍結、スパングル微小化。無鉛亜鉛(鉛含有量通常0.01%未満、頻繁0.005%未満)使用時この技術不要。無鉛コーティングスパングルフリー表面提供、自動車・家電業界必要高品質仕上げ実現。
無鉛コーティング粒パターン肉眼殆ど不可視。典型スパングル径0.5mm。このコーティング粒樹状成長モードでなく細胞成長モード成長。粒鋼表面核形成、自由表面方向外向き成長。大スパングル不在で鋼表面光沢、粒界窪み不存在。非スパングルコーティングテンパー圧延組合せで鋼極めて平滑、塗装極めて平滑仕上げ実現。
無鉛・アンチモンフリー非スパングルコーティング製造容易でない、溶融亜鉛粘度影響理由。鉛・アンチモン不在時溶融亜鉛高粘度でコーティングサグ・リップル回避困難。コーティング厚いほどサグ・リップル形成傾向大。しかし自動車・家電業界薄コーティング必要、高速ライン製品製造、生産者無鉛コーティング浴使用スパングル回避、リップルフリーコーティング達成可能。
製造プロセス