



高品質シームレスパイプの専門的製造技術
パイプにはシームレスと溶接の2種類があります。シームレスパイプの製造プロセスは19世紀末に開発されました。多くの初期の試験、試行、技術がありましたが、1880年代末にマンネスマン兄弟によって発明されたクロスロール穿孔プロセスが、シームレスパイプの工業的大量生産の始まりと広く見なされています。クロスロール穿孔プロセスでは、ロール軸が素材軸と平行だが素材平面に対して角度を持って配置されていました。ロールが同方向に回転することで、素材がロール隙間を螺旋状に通過します。さらに、出側速度はロールの周速より約10分の1遅くなります。
穿孔とピルガー圧延の発展
ロール隙間に穿孔マンデルを導入することで、円形の固体素材をクロスロールの作用で圧延熱中に中空シェルに穿孔できるようになりました。しかし、クロス穿孔プロセスだけでは、実用的な長さの標準的な肉厚パイプを生産することはまだできませんでした。第2の成形プロセスである「ピルガー圧延プロセス」(これもマンネスマン兄弟による開発)が導入されたことで、シームレス鋼管の生産が可能かつ経済的に実行可能になりました。ピルガープロセスは、ピルガーロール(またはダイス)の不連続な鍛造作用によって、中空シェル内部のマンデル上で厚肉中空シェルを成品管寸法まで伸長させるという、異色かつ革新的な技術でもありました。
現在、シームレスパイプは円形ビレットから作られ、中心を穿孔して中空シェルにし、その後圧延または押出し、引抜きによってサイズ調整されます。シームレスパイプ製造プロセスは以下の主要段階で構成されます。
- 穿孔または押出し作業による中空パイプシェルの製造
- 直径と肉厚を減らして中空パイプシェルを伸長
- 熱間または冷間圧延プロセスによる最終パイプの製造
製造プロセスに溶接が含まれないため、シームレスパイプはより強靭で信頼性が高いと認識されています。シームレスパイプは他のタイプのパイプよりも圧力に強いと見なされています。
特許と独占権が失効するにつれ、当初個別に追求されていた様々な並行開発は明確さを失い、各成形段階が新しいプロセスに統合されました。今日、シームレスパイプの製造プロセスは、最新の最先端ハイパフォーマンスプロセスのレベルまで発展しています。パイプサイズ、製品ミックス、および原材料の入手可能性に応じて、以下のシームレスパイプミル設備が建設されています。
- 外径約21mm〜178mmのサイズ範囲での連続マンデル圧延プロセスとプッシュベンチプロセス
- 外径約140mm〜406mmのサイズ範囲での制御マンデルバー(拘束フローティングマンデルバー)を用いたマルチスタンドプラグミルとプラグミルプロセス
- 外径約250mm〜660mmのサイズ範囲でのクロスロール穿孔とピルガー圧延プロセス
さらに、アッセルプロセスやディッシャープロセスといったクロスロール穿孔ミルの派生プロセス、エアハルトプレスから派生したパイプ押出しプロセスなどの新しいプロセスも開発されました。典型的なシームレスプロセスを図1に示します。
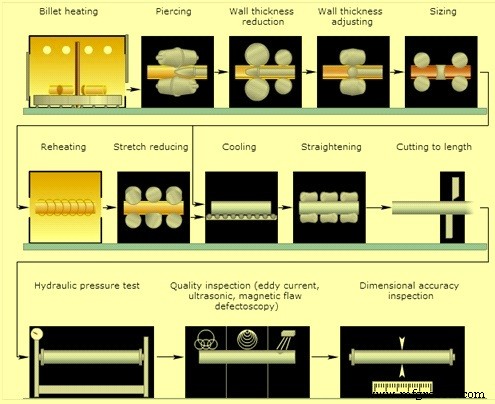
穿孔・ピルガープロセス
このプロセスでは、投入ラウンドを回転炉で1250〜1300℃の温度範囲で加熱します。炉から出たラウンドは高圧水ジェットで脱スケールされ、クロスロール穿孔ミルに送られ、厚肉中空シェルに穿孔されます。このプロセスでは素材が1.5〜2倍に伸長し、断面積が33〜50%減少します。穿孔ミルは、同方向に回転する2本の特殊形状ワークロールを備えます。軸は水平素材平面に対して約3°〜6°傾斜しています。ロール隙間は一般的に、上部の非駆動サポートロールと下部のサポートシューによって閉じられています。ロール隙間の中心に位置する穿孔ポイントが内部工具として機能し、外部スラストブロックを介したマンデルによって位置保持されます。
クロスロール穿孔作業後の厚肉中空シェルは、ピルガースタンドでさらに圧延されて成品管になります。ピルガー工程での伸長比は5〜10倍で、断面積減少は約80〜90%を伴います。ピルガースタンドには、周方向にテーパーパスを持つ2本のロール(鍛造作用のためダイスと呼ばれることも)があります。ロールは素材流れの方向と逆に回転します。ワークパスはロール周の200°〜220°を占め、テーパー入口、均一な円筒研磨パス、ワークピース解放のための大きなクリアランスで構成されます。ピルガープロセスは、繰り返しの前後運動を伴う段階的な圧延兼鍛造プロセスです。
ピルガー工程完了後、成品管はマンデルから剥離されます。 中空シェルの未加工部分であるピルガーヘッドは熱間切断機で切り落とされます。その後、パイプは炉で再加熱され、サイジングミルまたはリデューシングミルに送られます。サイジングミルは精密な外径を生産し、パイプの同心度を向上させます。通常、2ハイまたは3ハイロール配置の3スタンドで構成されます。ワークロールは閉じたパスを形成し、(マルチスタンド構成では)各スタンドのパスが前のパスに対して角度を持ってオフセットされています。
リデューシングミルまたはストレッチリデューシングミルでは、パイプの外径が大幅に縮小され、肉厚がわずかに増減します。製品ミックスに応じて、ミルは5〜28スタンドを有します。
最終成形作業後、成品管は冷却床で常温まで冷却され、寸法検査の後、パイプ端面加工、矯正、水圧試験などの仕上げ工程に移されます。
大口径パイプの場合はヘビーピルガーミルが使用され、投入材料は通常多角形インゴットです。このインゴットを回転炉で加熱後、通常垂直穿孔プレスの円形ダイに挿入します。固体インゴットをダイ径の約半分の円筒パンチで穿孔し、閉じた底を持つ中空シェルを生産します。次の作業はクロスロールミルでの肉厚減少とわずかな伸長で、この過程で閉じた端が穿孔されます。その後、中空シェルをピルガーミルで伸長し、サイジングミルでサイジング作業を行います。
プラグ圧延プロセス
プラグ圧延プロセスは、外径約60〜406mm、肉厚約3〜40mm、長さ12〜16mのシームレスパイプ圧延に使用されます。このミルではクロスロール穿孔ミルで穿孔を行い、薄肉中空シェルを元の長さの3〜4.5倍に伸長し、変形度65〜75%に対応します。クロスロール穿孔ミルは、バイクニカルパスを持つ2本の駆動ワークロールを備えます。ロール軸は素材と平行で、水平に対して6°〜12°傾斜しています。ワークロール間の隙間は、上下のガイドシューによって広範囲に調整されます。これらのガイドシューは静止ロールとして作用し、伸長プロセスに寄与することで薄肉中空シェルの生産を可能にします。素材はロール隙間を通過する際に螺旋線を描くため、内部工具として作用する穿孔マンデルが素材をより効果的に変位させることができます。比較的大きなロール傾斜角と高い圧延速度により、素材出側速度はかなり速くなります。これは下流のプラグストランドのサイクルタイムのために必要です。大口径パイプの場合、プラグスタンドの前に第2の穿孔ミル(エロンゲーターとも呼ばれる)があります。最近の重負荷プラグミルでは、バイクニカル設計のワークロールを持つ1つのコーン穿孔ユニットのみを備えます。これらはそれぞれ中空素材軸に対して約30°、水平に対して約10°〜12°に傾斜しています。ロール隙間は、2枚の駆動サイドディスクによって閉じられます。
中空シェルから成品管への成形プロセスは、下流のプラグスタンドで約2倍の伸長(断面積50%減少)で行われ、通常2回の圧延パスが適用されます。プラグスタンドには、ほぼ円形の溝を持つ2本の円筒ワークロールと、別個に駆動される2本のストリップロールが取り付けられています。ロールパス中心に位置するプラグは、圧延スタンドの下流にあるスラストブロックで支持されたマンデルによって位置保持されます。ロールとプラグの間の環状隙間が成品管の肉厚に対応します。
連続圧延プロセス
マンデル引き抜き後、圧延パイプはサイジングミルまたはテンションリデューシング(ストレッチ)ミルで加工される前に再加熱されます。連続圧延ミルと構造が類似したストレッチミルは、12基の2ハイロールスタンドで構成されます。テンションリデューシングは、支持マンデルを使用せずに肉厚を減らしながら径を縮小する点で独自です。ロールスタンド間で管にかかるテンション力は、管の肉厚減少に効果的であるだけでなく、各スタンドでの径縮小を従来の3倍にすることができます。
リデューシングとサイジングプロセスは小径パイプの場合に使用されます。小径パイプを穿孔、圧延、リーリングするのは経済的ではないため、外径約75mm未満の熱間仕上げパイプの生産には、専用機械を用いたリデューシングとサイジングプロセスが必要です。この機械は連続圧延ミルに類似し、約305mm径の2ハイ溝付きロールの8〜16スタンドで構成されます。
外径約140mm以上のサイズでは、サイジングはパイプ全長にわたる均一なサイズと真円度を確保するためのものです。したがって、サイジングプロセスは単に、リーリングパイプよりわずかに小さい溝を持つ2〜3スタンドのサイジングロールをパイプを通すだけです。場合によっては再加熱が必要です。
場合によっては、従来プロセスの圧延ミルとリーリングが連続圧延ミルに置き換えられます。例えば、9基のタンデム個別駆動2ハイ溝付きロールスタンドなどです。ビレットが従来の穿孔ミルで穿孔された後、穿孔シェルよりかなり長い潤滑マンデルが挿入され、両方が圧延ミルを通過します。
連続マンデル圧延プロセスは、タンデム配列の複数の圧延パスを一連の圧延スタンドに配置して圧延ラインを形成します。このミルタイプは、穿孔ミルで穿孔された中空シェルを、内部工具として作用するフローティングマンデルバー上で伸長させ、成品管を生産します。近年、このタイプのミルでの圧延実践では、フリーフローティングマンデルバーの代わりに制御マンデルバーが採用されています。このプロセス変種の利点は、大幅に短く、少ないマンデルバーで済むことです。この連続マンデル圧延プロセスのバージョンは、単にMPM(マルチスタンドパイプミル)とも呼ばれます。
マルチスタンドパイプミル(MPM)は、熱間穿孔シェルからの効率的なシームレスパイプ熱間圧延プロセスの一部です。ミルは通常、互いに90°傾斜した2溝ロールの8スタンドで構成されます。材料は冷却・潤滑されたマンデルに載せられ、圧延が始まる第1スタンドに押し込まれます。マンデルはMPMに沿って一定速度で走行します。その後、管は切断、校正、処理、検査されて出荷されます。
このプロセスでは最大伸長が得られます。生産される管の長さは最大30メートル、偏心度は10%未満に抑えられます。
連続圧延プロセスでは、マンデルバー抽出までに管温度が約500℃まで低下します。管を950〜980℃に再加熱し、さらにストレッチリデューシングミルで圧延します。ストレッチリデューシングミルは、24〜28スタンド以上が密接なインライン形成で配置されることがあります。各スタンドは独自の可変駆動を持ち、可能な限り最小径の3本ロールを装備しています。3本のロールが共同でパスを形成し、スタンドごとにオフセットされ、徐々に小さくなっています。
このミルでは内部工具は使用せず、ロールの周速度が圧延列の入口から出口に向かって連続的に増加します。
シームレスパイプ圧延には他にもいくつかのプロセスがあります。これらにはプッシュベンチプロセス、穿孔・引抜きプロセス、パイプ押出しプロセス、クロス圧延プロセスが含まれます。クロス圧延プロセスにはアッセル圧延プロセスとディッシャー圧延プロセスが含まれます。また、シームレスパイプは冷間成形、冷間引抜き、冷間ピルガープロセスでも生産されています。
製造プロセス
- FINEXプロセス:鉄鉱石微粉と非コークス炭による先進的溶銑製造
- ブリキ・錫フリー鋼の製造:高品質表面処理鋼板
- CNCルーター生産:精密エンジニアリング & 品質保証
- 試作から量産へ:製造プロセスをマスターする
- CADから市場へ:プロトタイプから量産までの道筋を効率化する(パート2)
- パイプ敷設:パイプライン設置・接続の基本プロセス
- 管継手ユニオンの定義・用途・メリット:異種金属管接続と着脱容易性
- タングステン・ニッケル・鉄合金製造:粉末ブレンドから最終焼結まで
- シームレスステンレス鋼管製造のエキスパートガイド
- パイプとチューブの違い:主要な相違点を解説
- Badger Sheet Metal Works:エキスパートによるプロセス配管製作と戦略的ルート計画