



連続鋳造における最適な二次冷却技術
連続鋳造機(CCM)では、超低炭素鋼(ULC)から低炭素鋼、高炭素鋼、各種特殊鋼まで幅広い鋼種を鋳造する必要があり、これらを最大限の生産性で鋳造しなければなりません。最適な鋳造パラメータを維持するためにCCMの各要素および制御システムにおいて運転・保守の柔軟性を高めることが、安定した高品質鋳片の生産には不可欠です。
二次冷却システムの役割
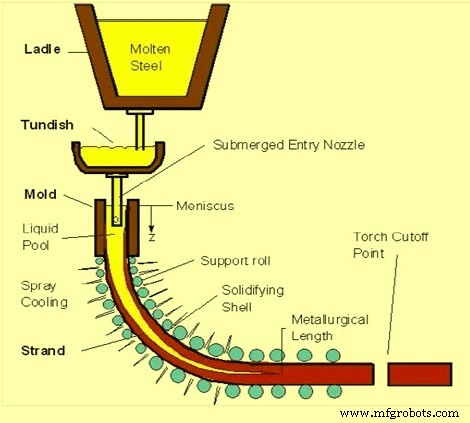
鋳片が鋳造速度で連続的に引き抜かれる間、メンタル下部から様々な冷却ゾーンを通じて一連の水噴霧によって凝固が進行します。二次冷却システムはこれらのゾーンで構成され、各ゾーンがCCMを通過する凝固中の鋳片のセグメントごとに制御冷却を担当します。噴霧媒体は水、または水と空気の組み合わせ(ミスト噴霧冷却)です。ミスト噴霧冷却には以下の利点があります。
- 均一な冷却
- 水量の削減
- 表面割れの低減
CCMにおける製品品質は、二次冷却ゾーンでの鋳片冷却時の温度変動に大きく影響されます。したがって、二次冷却ゾーンは適切な温度パラメータの維持に極めて重要な機能を果たし、鋳造鋼製品の品質にとって不可欠です。
冷却制御の重要性
鋼の品質は表面温度の挙動と時間経過に伴う凝固フロントの進行に依存するため、水噴霧の強度によって大きく決まります。不適切な冷却条件は、凝固シェル内の応力分布に悪影響を及ぼします。まず、過冷却はクラック発生の原因となります。また、鋼が二次冷却ゾーンを通過する際、表面温度の滑らかな移行が必要です。さらに、二次冷却での冷却不足は溶鋼プールが長くなりすぎる原因となります。これらの技術的要求により、より効率的で信頼性の高い噴霧冷却が求められ、二次冷却プロセスには制約が課されます。噴霧流量は通常、溶融コアが冶金長に達するまで鋳片表面温度を制御するために調整されます。
過冷却と冷却不足という2つのメカニズムは、それぞれ中間割れと表面割れを引き起こします。鋳造作業でこのような品質問題が発生した場合、二次冷却ゾーンの設定を変更し、より満足のいく表面温度プロファイルを得るための合理的な根拠が必要です。
二次冷却ゾーンの設計上の考慮事項
CCM技術における凝固挙動は、鋳造プロセスの動的な性質に由来します。特に以下の課題に関連します。
- メンタルでの極めて高い熱流束の処理
- 鋳片がメンタルを下降する際の、初期の薄く脆い凝固シェルの育成によるブレイクアウト防止
- 鋼種の凝固動力学に合わせた鋳造パラメータの設計による、鋳造製品の表面および内部欠陥の最小化・排除
部分的に凝固した鋳片の温度を制御するため、均一な冷却システムの設計が重要です。二次冷却システム設計時の重要な懸念事項は以下の通りです。
- 鋳造する鋼種とその鋳造速度
- ロール支持形状と機械セグメントレイアウト
- 保守の容易さ
- 二次冷却制御システム
現代のCCMでは、二次冷却システムの設計に最新のノズル技術を採用し、鋳造機の厳しい運転・生産要件を満たしています。二次噴霧冷却システムのレイアウトは、新しい連続鋳造機を設計する際の最初のステップの一つであり、慎重な検討が必要です。二次冷却では、移動する鋳片表面に多数のノズルが配置されます。噴霧が重複する可能性があるため、ノズル間距離が重要です。
ノズル配置が鋳片全体で均一な除熱を実現し、安定した噴霧パターンを維持することが不可欠です。支持ロールとの噴霧衝突は避けるべきで、これは噴霧水の非効率な使用と伝熱低下を招きます。一般的にマルチノズルレイアウトが推奨されます。
連続するロール隙間でのノズル対のスタッガー配置により、均一な表面温度が確保されます。マルチノズル構成では噴霧幅の制御が可能です。マルチノズル配置では、最外側のノズルを鋳片幅に関連付けて系統的にオフにすることができ、連続するロール隙間でノズル数を交互に変えるレイアウトが使用できます。より精密な制御が必要な場合はインライン配置が使用できます。
非重要鋼種の最終凝固領域、典型的には曲面鋳造機の水平セクションでは、凝固にとってあまり重要でない領域であるため、ロール隙間あたりのノズル数を1〜2本に削減できます。
二次冷却ゾーンの運転レジームを慎重に設計するには、定常状態であれ過渡状態であれ、噴霧ゾーンが鋳片の全体温度場に及ぼす影響を把握する必要があります。本質的に動的な現象である過渡現象は、凝固の固有の非線形性、プロセス時定数の特異な性質、そして何より生産プロセス全体の厳しい経済性により、制御において相当な課題を呈します。
動的な二次冷却制御システムは、鋼の連続鋳造中にリアルタイムで温度を正確に予測・制御するのに役立ちます。このシステムは、鋳造速度の大幅な変動があっても、鋳片全体で所望の温度プロファイルを維持するため、キャスタの二次冷却ゾーンにおける噴霧水流量を調整します。
連続鋳造における伝熱
鋳片からの除熱は噴霧冷却だけでなく、支持ロールによる除熱など他のメカニズムも存在します。ロールによる除熱は、鋳片表面温度と凝固条件に大きな影響を与える可能性があります。ロールによる除熱が鋳片幅方向で均一であり、噴霧による除熱も均一であれば、理想的な凝固条件が存在するはずです。具体的に、噴霧室(二次冷却)での伝熱は以下の機能を果たします。
- 凝固速度の強化と制御、一部の鋳造機ではこの領域で完全凝固を達成
- 噴霧水強度の調整による鋳片温度制御
- 機械収容部の冷却
メンタル下部では部分的に凝固した鋳片に水を噴霧して凝固を完了させます。除熱速度に影響を与える主要パラメータは以下の通りです。
- 水滴フラックス
- 平均水滴径
- 鋳片表面に衝突する水滴速度
- 濡れ効果
噴霧冷却は本質的に沸騰伝熱を伴います。鋳片表面に水蒸気膜が形成され、水滴が直接鋳片表面に接触するのを防ぎます。水滴速度は、水滴が蒸気層を貫通して表面を濡らし、かつ冷却できる程度でなければなりません。
二次ゾーンでの熱流束密度(q)は伝熱係数(h)に直接比例し、以下の式で計算されます。
q = h (Ts – Tw)
ここで、Tsは鋳片温度、Twは水温です。
効率的な冷却にはhが高い必要がありますが、鋼品質を維持するために制御可能であることも必要です。hの値を高める一つの方法は、冷却媒体としてウォータージェットを利用することです。この場合、伝熱係数はノズルの形状・設計、冷却水の速度、冷却水の質量に依存します。ウォータージェットの使用により、以下の2つの明確な冷却レジームが生成されます。
- 水自体による冷却が優占
- 放射による冷却が優占
CCM鋳造における伝熱は、二次冷却で伝導、対流、放射の組み合わせによって行われます。二次冷却での水噴霧による除熱強度は以下の通りです。
h = 熱流束 / (Ts - Tw)
hは伝熱係数(W/m²・s)、TsとTwは表面温度と水温です。伝熱係数hは水流量に依存します。二次冷却では凝固が完了しなければなりません。関連する課題は以下の通りです。
- 水噴霧が移動する鋳片に均一に分布することで、鋳片の再加熱が発生しないようにする。不均一な冷却は表面に熱応力を生じさせ、表面割れの原因となる。
- 外表面温度は850℃以上に保ち、オーステナイトからフェライトへの変態に伴う体積膨張を防止する。
二次ゾーンで発生する3つの基本的な伝熱形態は以下の通りです。
放射
二次冷却室の上部領域で優占する伝熱形態で、以下の式で表されます。
Q = σ E A (Ts⁴ - Ta⁴)
ここで、σはステファン・ボルツマン定数(5.67×10⁻⁸ W/m²/K⁴)、Eは放射率定数(通常0.8)、Aは表面積、Tsは鋳片温度、Taは周囲温度です。
伝導
製品がロールを通過する際、熱はシェルを通じて伝導として伝達され、また関連する接触によりロール厚み方向にも伝達されます。この伝導熱伝達はフーリエの法則で以下のように表されます。
Q = k A (Ti - To) / ΔX
鋼シェルを通じた伝導熱伝達では、kは鋼シェルの熱伝導率、AとΔXはそれぞれ熱が伝達される鋼シェルの断面積と厚み、TiとToは鋼シェルの内側と外側の表面温度です。この伝熱形態は収容ロールを通じても発生します。
対流
この伝熱メカニズムは、噴霧ノズルから高速で噴霧される水滴やミストが、鋼表面の隣の蒸気層を貫通し、蒸発することで発生します。この対流メカニズムはニュートンの冷却の法則で数学的に以下のように表されます。
q = h A (Ts – Tw)
ここで、hは伝熱係数、Aは鋼鋳片の表面積、Tsは鋼表面温度、Twは噴霧水温度です。
シェル成長
シェル成長はフィックの法則から確実に予測できます。鋼が完全に凝固する鋳造距離(L)を計算するために以下の式が使用されます。
L = V / (D/K)²
ここで、Dは鋼シェル厚、Lはメンタル鋼メニスカス(凝固開始点)からの鋳造距離、Vは鋳造速度、Kは鋼種と機械設計に主に依存する経験定数です。
鋳片収容
収容領域は二次冷却エリアの不可欠な部分です。一連の抑制ロールが鋳片の対向面にわたって延び、鋳片を収容します。エッジロール収容も必要な場合があります。この領域の焦点は、凝固シェルが自立可能になるまで、鋳片の案内と収容を提供することです。
製品品質を損なわないため、ロール配置と鋳片のアンベンディングに関連する応力を最小限に抑えるための慎重な配慮が必要です。したがって、ロール間の膨らみと液体/固体界面のひずみを最小限に抑えるため、ロール配置(間隔とロール径)が慎重に選択されます。
鋳片支持には、機械高さに関連するヘッド圧力による膨らみフェロスタティック力を持つ液体コアを含む凝固シェルである鋳片自体の形状維持が必要です。最も懸念される領域は機械の上部です。ここでは膨らみ力は比較的小さいものの、シェルが最も薄く最も弱い部分です。この固有の弱さを補い、シェル破裂とそれによる溶鋼ブレイクアウトを防ぐため、ロール径は小さく、間隔は狭く設定されます。メンタル直下では通常4面すべてが支持され、機械の下部領域では広面のみが支持されます。
曲げと矯正
垂直面から水平面への鋳片収容と案内と同様に重要なのが、アンベンディングと矯正の力です。アンベンディングが発生すると、固体シェルの外側半径は引張応力、内側半径は圧縮応力を受けます。その結果生じるひずみは、アーク半径と鋳造鋼種の機械的特性によって決まります。外側半径のひずみが過大になるとクラックが発生し、鋼の品質に深刻な影響を与えます。これらのひずみは通常、マルチポイント・アンベンディング・プロセスを導入することで最小限に抑えられ、半径が徐々に大きくなることで製品を水平面に徐々に矯正します。
製造プロセス
- 連続鋳造における高度自動化・計装・モデリング
- 薄板鋳造圧延(TSCR)技術:平板製品生産の革新
- 連続鋳造におけるエアミスト冷却の最適化:効率と品質の向上
- 高品質連続鋳造用モールドパウダー:優れた鋼材生産の鍵
- CAS-OBプロセス:アルゴン封入・酸素吹き込みによる高度な二次精錬
- タンディッシュ:連続鋳造における品質の鍵
- 鉄鋳造サプライヤーで製造効率を最大化する
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- Stratasys FDM技術で砂型鋳造を革新 - リードタイムとコストを大幅削減
- プロセス冷却システムの理解: 産業効率に不可欠な理由
- チタン合金精密鋳造:精度、効率、材料選定