



ブリキ・錫フリー鋼の製造:高品質表面処理鋼板
ブリキめっきは、鋼板に錫(Sn)を薄くめっきするプロセスで、製品はブリキ板と呼ばれます。主に防錆目的で使用されます。錫めっきを行う鋼板を黒板(ブラックプレート)と呼びます。クロム(Cr)とクロム酸化物を錫の代わりにめっきした場合、そのめっき鋼板は錫フリー鋼(TFS)と呼ばれます。
錫フリー鋼は、鋼板に電解クロム酸処理を施して製造されます。錫フリー鋼には、ポリエチレンテレフタレート(PET)やポリプロピレンフィルムをラミネートして、使用時の塗装・洗浄工程を省略することもあります。
歴史
ブリキ産業の基礎は、ニコラ・アペールが1810年に発明した長期保存可能な殺菌食品保存プロセスにあります。アペールプロセスは、1812年にジョン・ホールがロンドンでブリキ缶での食品保存に適応させました。1820年代には英国とフランスで缶詰食品が広く販売され、1839年には米国でも食品缶詰が始まりました。
1880年代以降、一連の技術革新がブリキ産業を変革しました。主なもの:
- 1880年頃:黒板材料が錬鉄から鋼へ置換
- 1927年:連続冷間圧延の開発によりホットパック圧延が不要に
- 1934年:ドイツで小規模連続電解錫めっき導入
- 1937年:米国で商業規模の連続電解錫めっき導入、ホットディップ法を置換
- 1960年:ダブルコールドリダクション発明
- 1960年代初期:日本と米国で錫フリー鋼発明
現在、黒板の錫めっきには主に2つのプロセスがあります:(i) ホットディップ法、(ii) 電解めっき法。
ホットディップ錫めっき法
ホットディップ法はブリキ製造の最初の近代的技法です。単板鋼を溶融錫浴に浸漬します。現在は多くの国で中止され、世界ブリキ生産のごく小さな割合のみを占めます。
熱間圧延機では錫めっき適性の鋼帯は生産されません。したがって、冷間圧延機で熱間圧延帯のゲージを減らし、錫めっき適性の黒板を生産します。
ホットディップ法によるブリキは、黒板の冷間圧延、スケール除去のための酸洗、加工硬化除去のための焼鈍、薄い錫層でのめっきで構成されます。当初は個別または小パックの板で生産され、パックミルプロセスとして知られました。1920年代後半にストリップミルがパックミルに取って代わるようになりました。より大量に、より経済的に黒板を生産できるためです。
錫めっきセットは、溶融錫ポット(最低1つ)、その上に塩化亜鉛(ZnCl₂)フラックス、グリースポットで構成されます。フラックスは板を乾燥させ錫の付着を準備します。第2の錫ポット(ウォッシュポット)を使用する場合、より低温の錫を含みます。その後グリースポット(油と錫めっき機)を通過。錫めっき機にはばねで押し付けられた2つの小ローラーがあり、めっき板を挿入すると余分な錫を絞り出します。ばねの力を調整して異なる錫厚を実現。最後に微細なぬかで油を洗浄・除去。
このホットディップブリキ製造プロセスは20世紀に採用されました。時間経過とともに、品質向上のため追加工程が必要と判明し、プロセスは複雑化しました。
電解錫めっき法
現在、ブリキはほぼ連続プロセスで鋼ベースに錫を電解めっきして生産されます。
- 連続電解錫めっきは1930〜40年代に開発。単位面積あたりの必要錫量削減と、熱間圧延機・冷間圧延機で圧延される長尺ストリップ(コイル)の活用が目的
- 最初の電解錫めっきラインは1934年ドイツ、1937年米国で商業規模稼働。第2次世界大戦中の錫不足が電解錫めっきの大規模普及を促し、すぐにブリキ製造の主要技術に
電解錫めっき法がホットディップ法より優位だった要因:
- 低速シートバイシートのホットディップ法に対し、高速連続プロセス
- ホットディップ法では比較的高い最小めっき厚しか得られないのに対し、広い範囲でシンプルかつ正確なめっき厚制御が可能。ほとんどの用途ではその厚さは不要
- 缶の内外で異なる腐食条件に対応し、片面ずつ異なるめっき質量のブリキ製造が可能
- 製品の機能的・視覚的一貫性
電解ブリキめっきラインの操業シーケンス(最大10m/秒)
- コイル投入: 黒板コイルを巻き解きマンデルに載せ、めっきラインのエントリ部へ供給。新コイルの先端を前コイルの後端に溶接し、設備を連続運転。ループタワーが材料長を蓄積し、処理部を止めずに2コイル溶接を可能に
- サイドトリミング: 黒板ストリップを最終幅にサイドトリミング。スクラップは自動的にベール化、除去、製鋼ショップでリサイクル
- 洗浄・酸洗: ストリップを一連の槽で電解洗浄、酸洗、水洗し、黒板ストリップ表面を清浄にして錫の電析に適した状態に
- 電解めっき: ストリップがストリップ両側の錫陽極と電解質を含む槽を通過。陽極から錫が溶解し電解質を通ってストリップに析出。ストリップへの錫析出量は陽極とストリップ間の電流量で決定。差動めっきの場合、各陽極バンクで異なる電流設定を使用。電析直後のつや消しブリキはマットフィニッシュと呼ばれることも
- メルティングタワー(再溶融タワー): 電解めっきブリキがタワーを通過する間に錫のリフロー(再溶融)が行われる。抵抗加熱または誘導加熱でストリップ温度を錫融点(231.9℃)少し上まで上昇させ、即座に冷水で急冷。錫が溶けてストリップ全面に均一にリフロー。製品は典型的な光沢表面に。マット(非溶融)錫仕上げが必要な場合はメルティングタワーをオフ。差動めっきブリキ製造時は、溶融直前にストリップ両側に識別マークを通常付与
- 化学処理: 電解めっきブリキに重クロム酸ナトリウム溶液を塗布し、薄い保護的酸化クロム膜を形成。この不動態化プロセスはブリキ表面の酸化錫生成を防ぎ、ラッカー適性低下を防止。電解ブリキの一般的な2化学処理:重クロム酸ナトリウムディップ(SDCD)と陰極重クロム酸ナトリウム(CDC)。SDCDは酸化錫生成に対する中程度の耐性で保管安定性が限定的。高度に不動態化された錫表面が不要または用途に有害な場合に使用。SDCDの目標は表面1m²あたりクロム1.6mg以下。CDCでは陰極電流併用で酸化錫生成に対する高度な不動態化表面を提供。CDCの目標は通常表面1m²あたりクロム5.4mg
- オイリング: 仕上げブリキに極薄油膜を静電気的に塗布。輸送・取扱い時の錫表面傷防止が主目的。無めっき製品のようには防錆が主目的ではない。電解めっきブリキ用オイルは通常アセチルトリブチルクエン酸エステル(ATBC)。両面に均一塗布
- 再巻取り: 仕上げ電解めっきブリキストリップを、標準内径のテイクアップマンデル上で電解錫めっきライン出口端で再巻取り
- 品質検査: 全工程を自動・手動で監視し、めっきブリキが仕様適合し顧客期待を満たすことを確認
錫フリー鋼(TFS)の製造
錫フリー鋼では、クロムとクロム酸化物めっきが優れたラッカー密着性と良好な保管特性を提供。これらのめっきは金属クロムとクロム酸化物の混合物。ブリキのような多様なめっき質量ではなく、通常は単一の標準化されたクロムめっき製品のみを生産。錫フリー鋼の製造は電解ブリキ製造と同じ処理シーケンス。めっきラインも機械的に類似。電解析出プロセスでクロムとクロム酸化物を析出。各面への金属クロムめっきは約55.0mg/m²。酸化物膜は7〜22.0mg/m²の範囲だが、一般的にこの範囲の下限側。
錫とは異なりクロム層はリフローできない。したがって、錫フリー鋼専用めっきラインには、電解錫めっきラインで錫を光沢状態にリフローさせるメルティングタワーがありません。
製品もめっきライン出口前に静電気的にオイリング。歴史的にはブチルステアレート油(BSO)が使用。これは傷防止のための潤滑性向上のために開発。一部ケースでは、電解ブリキで使用されるATBCオイルの方が特定のラッキング・塗装システムとの相性が良いことが判明。これらのケースではBSOの優れた潤滑性を犠牲にしてATBCが好まれます。
典型的な電解ブリキめっきラインを図1に示します。
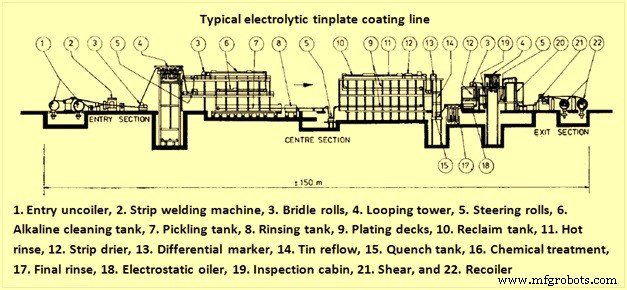
図1 典型的な電解ブリキめっきライン
ブリキと錫フリー鋼製品
ブリキと錫フリー鋼製品は、用語、組成、機械的特性、表面仕上げ、めっき質量などの標準化された製品特性で生産されます。詳細記事へのリンク:
- https://www.ispatguru.com/tinplate/
- https://www.ispatguru.com/tin-free-steel/
製造プロセス