



シームレスステンレス鋼管製造のエキスパートガイド
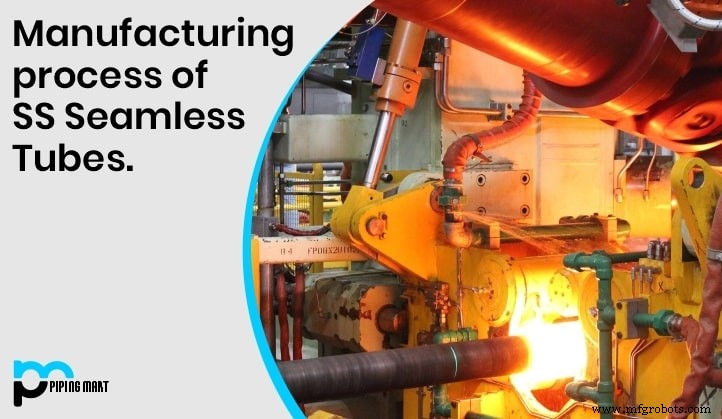
シームレスステンレス鋼管は、極限条件下で空気、蒸気、液体を輸送する高性能システムのバックボーンです。当社工場では1インチ径から超微細サイズまで、連続長で1マイル(約1.6km)を超える管を製造しています。
製造プロセス
1. 熱間押出
すべての生産は熱間押出から開始。最も一貫した外径(OD)と精密な内径(ID)を実現し、長寿命用途に必要な滑らかな壁面仕上げを生成します。
2. 冷間ピルガー圧延
ピルガーミルで押出管を冷間圧延し、OD、肉厚を削減、最大90%の断面縮小を達成。この段階で潤滑剤を塗布し摩擦を最小化、後の焼鈍で脱脂します。
3. コイリング
ピルガー圧延後、管を専用機械でコイル状に引き抜き。冷間引抜きで長さを延ばしながらOD、ID、肉厚をさらに精緻化、最終寸法へ準備します。
4. 引抜き作業
- フローティングプラグ引抜き - 円錐ダイス内のフローティングプラグがIDと肉厚を制御。薄肉管に適したクリーンで堅牢な仕上げを実現。
- シンク引抜き - プラグなしで円錐ダイスを通過。厚肉で高圧用途に最適だが、ID面はわずかに粗くなる。
5. 潤滑と脱脂
引抜き時の潤滑剤を単段脱脂槽で溶剤除去し、下流工程と最終用途向けに汚染物質フリーな状態を確保。
6. 真空焼鈍
冷間圧延コイルを真空焼鈍し、内部応力除去、延性回復、結晶構造保持。脆性材料を柔軟で延性のある状態に戻し、検査準備を整えます。
品質保証
ASTM準拠
すべての管は関連ASTM規格で製造され、出荷前に寸法精度と表面完全性について厳格な検査を実施。
水圧試験
最終成形後、各コイルを水圧試験。機械的完全性確認、材料欠陥特定、圧力仕様準拠検証を行います。
仕上げとトレーサビリティ
コイルはスプール巻きまたは顧客指定長に切断。各管は研磨、ロット番号刻印、封印されサプライチェーン全体でトレーサビリティを確保。
金属